
Distorção por Cementação por Indução: Causas Comuns e Formas Práticas de Reduzi-la
Um eixo sai empenado. Um furo torna-se mais pequeno. Uma chapa fina desenvolve ondas antes mesmo de começar a têmpera.
Estas são diferentes formas de distorção por têmpera por indução, e não têm a mesma causa nem a mesma solução.
A distribuição do aquecimento é importante, mas também o é a contenção da peça de trabalho, posição da bobina, alinhamento do spray, geometria da peça e a forma como o componente é suportado durante a digitalização. As condições de têmpera também podem alterar a distorção final e o estado de tensões residuais. Um estudo publicado sobre um eixo de camião flutuante completo, por exemplo, examinou como diferentes velocidades de têmpera afetavam tanto a distorção como as tensões residuais durante a têmpera por indução. Consulte o estudo no Journal of Materials Engineering and Performance.
Para resolução de problemas na produção, geralmente é mais útil olhar primeiro para o tipo de distorção e depois trabalhar para trás através do processo.
1. Formas Comuns de Distorção Após Endurecimento por Indução
Dependendo da peça, mudanças dimensionais podem aparecer como:
• Dobramento de eixos e outros componentes esguios
• Deformação de tiras e peças em forma de chapa
• Expansão do furo, encolhimento ou cone
• Deflexão de peças em forma de disco
• Alterações no passo do fuso de esferas
• Outras alterações dimensionais locais associadas à zona endurecida
Mesmo peças feitas de aço semelhante podem comportar-se de maneira diferente porque a geometria altera a forma como o calor flui através da peça e como o material pode expandir.
A investigação sobre AISI endurecido por indução 4340 os discos também mostra que a distorção está ligada a mais do que apenas a receita de aquecimento. Nesse estudo, a dureza inicial do material afetou tanto a profundidade de endurecimento quanto a quantidade de distorção. O artigo está disponível através do Conselho Nacional de Pesquisas do Canadá.
Os exemplos abaixo lidam com vários problemas comumente encontrados em trabalhos reais de endurecimento.
2. A 500 mm × 3 Lâmina de serra de mm que deformou durante o aquecimento
Peças finas podem deformar antes do início da têmpera.
Um exemplo de produção envolveu uma lâmina de serra para trabalhos em madeira medindo 500 mm × 3 mm, com os seus dentes endurecidos por aquecimento por indução de alta frequência.
Durante o aquecimento, a lâmina desenvolveu uma distorção irregular em forma de onda. A secção fina era altamente sensível a diferenças locais de temperatura, e o stress térmico fez com que a lâmina torcesse fora da forma.
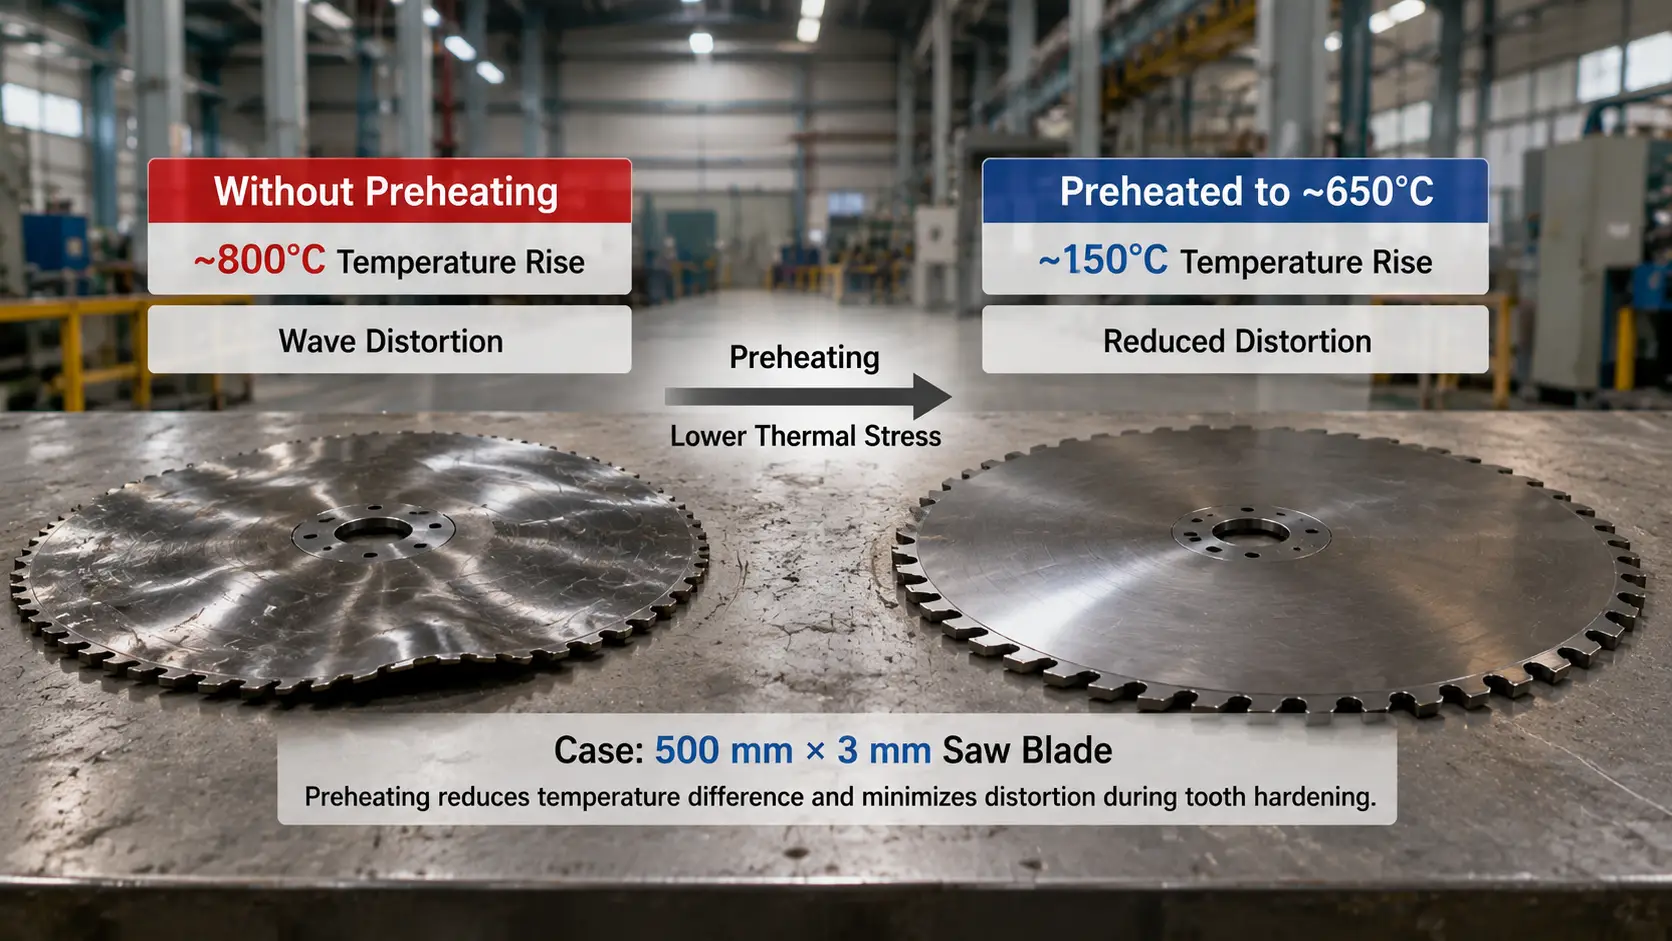
O processo foi alterado, pré-aquecendo a lâmina num forno convencional para aproximadamente 650°C antes da fase de indução.
Anteriormente, a área local aquecida por indução tinha de sofrer um aumento de temperatura de aproximadamente 800°C. Após o pré-aquecimento, O aumento de temperatura restante durante o aquecimento por indução foi apenas sobre 150°C.
A diferença de temperatura na lâmina tornou-se muito menor, o stress térmico foi reduzido, e a distorção irregular já não impediu a operação de endurecimento dos dentes de ser concluída.
O número 650°C não deve ser copiado como uma especificação geral de pré-aquecimento para peças finas. Pertence a este exemplo particular. Material, dimensões, tratamento térmico anterior e o resultado de endurecimento necessário têm de ser considerados antes de usar um processo semelhante.
O que o exemplo mostra é que reduzir a potência de indução não é a única resposta à distorção de aquecimento. Por vezes o problema maior é o gradiente de temperatura que já está a ser criado na peça.
3. Eixos Longos: Não Prenda Demasiado a Expansão Térmica
Longo, slender shafts are particularly sensitive during scanning hardening.
As the heated zone moves along the shaft, the workpiece expands. If both ends are held too rigidly, this expansion is restricted and additional stress is introduced into the part.
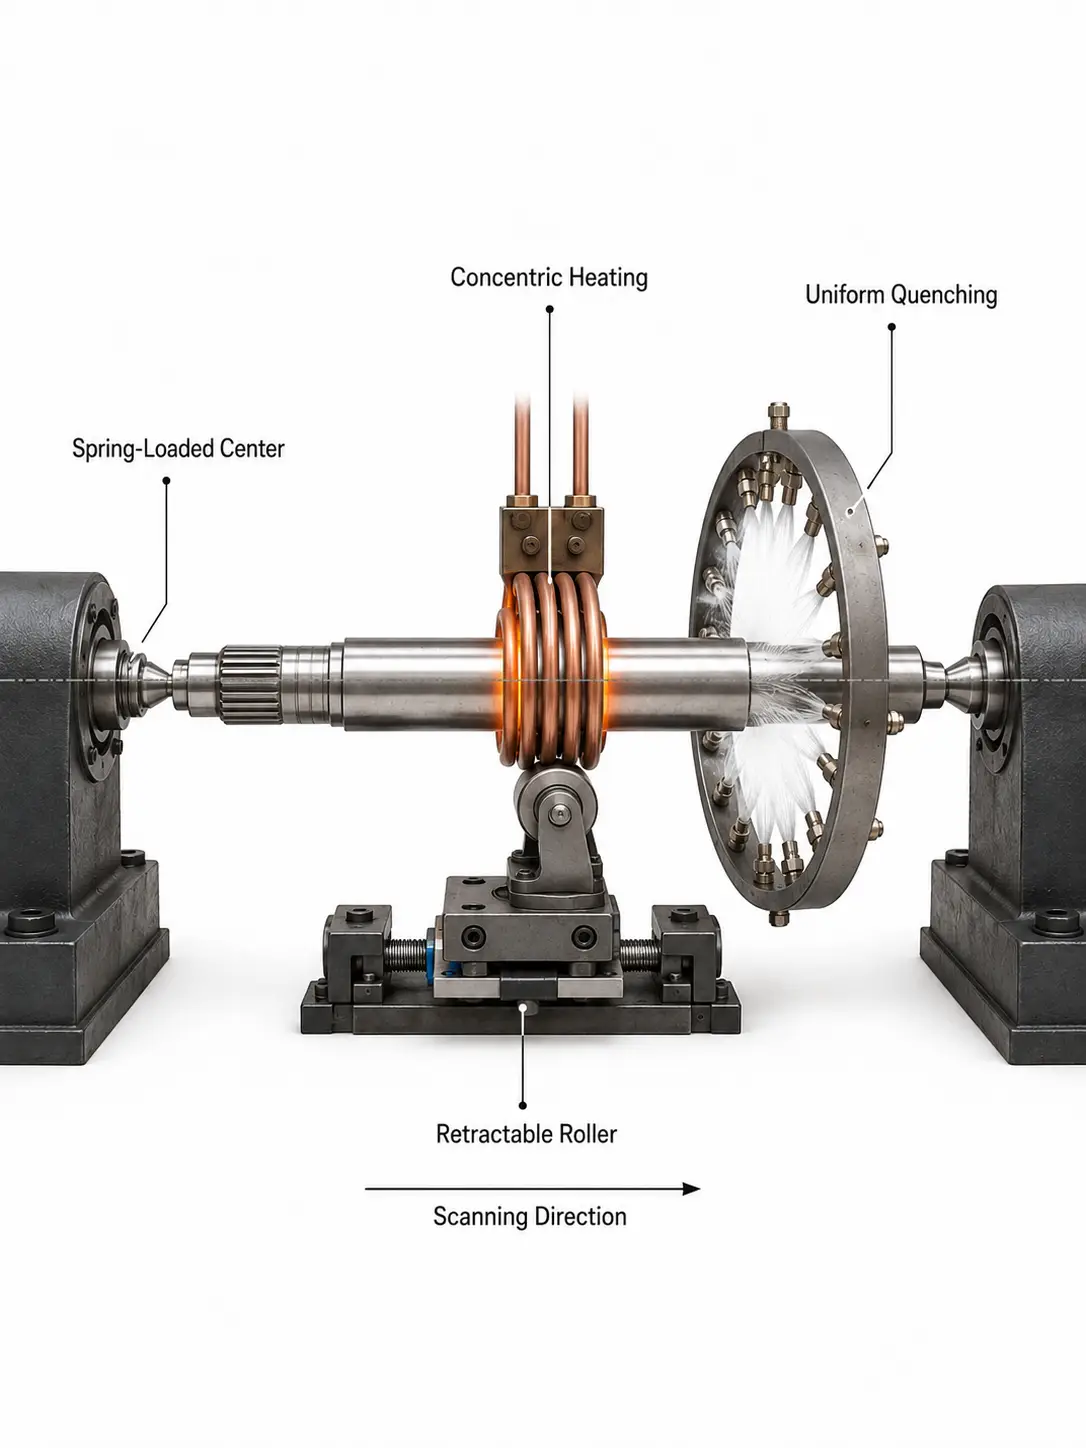
Uma solução prática é afrouxar o centro superior ou usar um centro com mola ou pneumático. Outro arranjo é permitir que uma extremidade do eixo se mova axialmente à medida que a peça de trabalho se alonga durante o aquecimento.
O dispositivo ainda tem de posicionar corretamente o eixo. Simplesmente não deve impedir a expansão térmica normal.
Eixos muito finos podem necessitar de suporte adicional. Rolos de correção podem ser instalados de uma forma semelhante a um ponto de apoio fixo em um torno. À medida que o indutor atinge a posição de suporte, o rolo move-se para fora do caminho e depois retorna após o indutor ter passado.
O alinhamento merece tanta atenção quanto qualquer outro aspeto.
Se a bobina efetiva estiver mais próxima de um lado do eixo, o aquecimento ao redor da circunferência não será uniforme. O mesmo problema ocorre se o spray de têmpera estiver fora do centro. Um lado experimenta então uma condição de arrefecimento diferente do outro.
Manter o indutor, unidade de têmpera e eixo tão concêntricos quanto possível ajuda a reduzir esta diferença.
Quando um eixo endurecido por varrimento dobra, mudar a potência ou velocidade de varrimento nem sempre é a primeira coisa a tentar. Verifique os centros, suporte do eixo, posição da bobina e posição de pulverização também.
4. Peças de placa e tira: Endurecimento de um só lado pode desformar a peça
Endurecimento unilateral de uma tira ou placa frequentemente produz uma deformação côncava.
O campo de temperatura ao longo da espessura não é simétrico. O lado endurecido passa por aquecimento concentrado e subsequente arrefecimento, enquanto o lado oposto experimenta um ciclo térmico diferente.
Quando a especificação da peça o permite, o endurecimento simétrico de ambos os lados pode reduzir este desequilíbrio.
Em algumas aplicações, o aquecimento também foi aplicado à superfície oposta enquanto o lado requerido está a ser endurecido. A intenção é reduzir a diferença de temperatura através da peça, não substituir o processo de indução em si.
Outro método de oficina é o pré-dobramento.
If trial production shows that a component consistently becomes concave after hardening, the untreated part can first be given a controlled convex shape. Part of the hardening distortion then compensates for the initial pre-bend.
Esta abordagem tem sido usada na têmpera superficial de carris de aço.
Só faz sentido quando a deformação é razoavelmente repetível. Se uma peça se curva 1 mm numa direção e a seguinte comporta-se de forma completamente diferente, o pré-dobro é improvável de ser a verdadeira solução.
5. Encolhimento do Furo: Por vezes o processo pode ser compensado em vez de “corrigido”
A distorção do furo precisa de ser tratada de forma diferente da curvatura do eixo.
Considere têmpera interna de um camisa de cilindro.
No exemplo descrito aqui, a parede exterior é arrefecida a água enquanto a superfície interior é endurecida. Após o endurecimento, o diâmetro interno torna-se menor. A mudança dimensional associada à estrutura endurecida não pode expandir livremente para o exterior, portanto, o furo é afetado em vez disso.
Se a produção repetida mostra que este encolhimento é estável, pode ser levado em consideração antes da têmpera.
O furo é usinado um pouco maior na operação anterior, deixando uma folga dimensional suficiente para a contração esperada. Após o endurecimento, a operação de rectificação subsequente leva o furo ao tamanho final.
O mesmo princípio pode ser considerado para a têmpera completa dos dentes de engrenagens internas quando a mudança dimensional segue um padrão previsível.
Isto não é o mesmo que ignorar a distorção.
É uma compensação do processo. Funciona porque a mudança dimensional é conhecida de antemão e repete-se dentro de um intervalo aceitável.
6. Algumas Coisas que Vale a Pena Verificar Antes de Mudar a Receita
Quando a mesma peça começa a mostrar excesso distorção, primeira análise se algo mecânico mudou.
☐ O eixo ainda está livre para expandir?
☐ Um centro foi apertado de forma diferente?
☐ O indutor ainda está centrado?
☐ O anel de pulverização está na mesma posição?
☐ Os bicos estão a entregar de forma uniforme?
☐ Uma secção esguia tem suporte suficiente?
Depois veja a distorção em si.
Se todas as peças se curvarem aproximadamente na mesma direção e em quantidade semelhante, o processo pode ter uma mudança dimensional sistemática que pode ser reduzida ou compensada.
Se a deformação mudar visivelmente de peça para peça, procure instabilidade no posicionamento, suporte, aquecimento ou arrefecimento antes de adicionar uma correção dimensional fixa.
geometria da peça também define limites práticos. A 3 lâmina de serra de mm de espessura, um veio sólido de transmissão e um cilindro endurecido internamente não podem ser esperados para responder à mesma estratégia de endurecimento.
7. O controlo de distorção começa com todo o processo
A distorção por indução não pode normalmente ser atribuída a um número na fonte de alimentação.
Para um eixo fino, o problema pode começar com contenção ou fraca concentricidade. Com uma placa, o aquecimento assimétrico pode dominar. O encolhimento do diâmetro pode ser regular o suficiente para compensar durante a maquinação. Uma peça muito fina pode precisar de alteração da sua distribuição de temperatura antes que o endurecimento normal por indução possa ser realizado com sucesso.
Os parâmetros de aquecimento continuam a ser importantes, assim como a velocidade de varrimento e as condições de têmpera. Mas eles estão dentro de um processo mecânico e térmico maior.
Por isso uma investigação útil de distorção deve incluir o peça de trabalho, luminária, indutor, sistema de movimento e têmpera, não é apenas a potência de aquecimento.
Principal vantagem
Distorção na têmpera por indução não é um problema com uma solução única. Dobrando, deformação e contração do furo cada uma remonta a uma parte diferente do processo — restrição, aquecimento assimétrico, ou uma alteração dimensional repetível. Identifique primeiro o tipo de distorção, então verifique a configuração mecânica antes de tocar na potência ou na velocidade de varrimento.
Perguntas frequentes
Por que um eixo longo se curva durante o endurecimento por indução com varrimento?
Pode-se corrigir a redução do furo após o endurecimento por indução?
O pré-aquecimento reduz a distorção em peças finas?
O que devo verificar primeiro quando a distorção aumentar subitamente?
preciso de ajuda para controlar a distorção no seu processo de endurecimento por indução?
diga-nos a geometria da sua peça e configuração atual. Ajudar‑vos-emos a identificar a provável origem da distorção e a mudança prática que a reduz.


