
Distorsión por endurecimiento por inducción: Causas comunes y formas prácticas de reducirla
Un eje sale doblado. Un agujero se hace más pequeño. Una lámina delgada desarrolla ondas antes incluso de que comience el temple.
Estas son diferentes formas de distorsión por endurecimiento por inducción, y no tienen la misma causa ni la misma solución.
La distribución del calor importa, pero también lo hace la sujeción de la pieza de trabajo, posición de la bobina, alineación del rociado, geometría de la pieza y la forma en que se soporta el componente durante el escaneo. Las condiciones de temple también pueden cambiar la distorsión final y el estado de tensiones residuales. Un estudio publicado sobre un eje de camión de flotación completa, Por ejemplo, examinó cómo diferentes tasas de temple afectaban tanto la distorsión como las tensiones residuales durante el endurecimiento por inducción. Vea el estudio en el Journal of Materials Engineering and Performance.
Para la resolución de problemas de producción, suele ser más útil observar primero el tipo de distorsión y luego ir hacia atrás a través del proceso.
1. Formas comunes de distorsión tras endurecimiento por inducción
Dependiendo de la pieza, pueden aparecer cambios dimensionales como:
Curvatura de ejes y otros componentes delgados
Deformación de tiras y piezas en forma de placa
• Expansión del diámetro, contracción o conicidad
• Desviación de piezas en forma de disco
• Cambios en el paso del husillo de bolas
• Otros cambios dimensionales locales asociados con el área endurecida
Incluso las piezas hechas de acero similar pueden comportarse de manera diferente porque la geometría cambia la forma en que el calor fluye a través de la pieza y cómo se permite que el material se expanda.
La investigación sobre el endurecimiento por inducción de AISI 4340 los discos también muestra que la distorsión está conectada con algo más que solo la receta de calentamiento. En ese estudio, La dureza del material inicial afectó tanto la profundidad de endurecimiento como la cantidad de distorsión. El artículo está disponible a través del Consejo Nacional de Investigaciones de Canadá.
Los ejemplos siguientes tratan varios problemas comúnmente encontrados en trabajos reales de endurecimiento.
2. A 500 mm × 3 Hoja de sierra de mm que se deformó durante el calentamiento
Las piezas delgadas pueden distorsionarse antes de que comience el temple.
Un ejemplo de producción involucró una hoja de sierra para trabajos en madera que medía 500 mm × 3 mm, con sus dientes endurecidos por calentamiento por inducción de alta frecuencia.
Durante el calentamiento, la pala desarrolló una distorsión irregular en forma de onda. La sección delgada era muy sensible a las diferencias locales de temperatura, y el estrés térmico provocaba que la pala se torciera y se deformara.
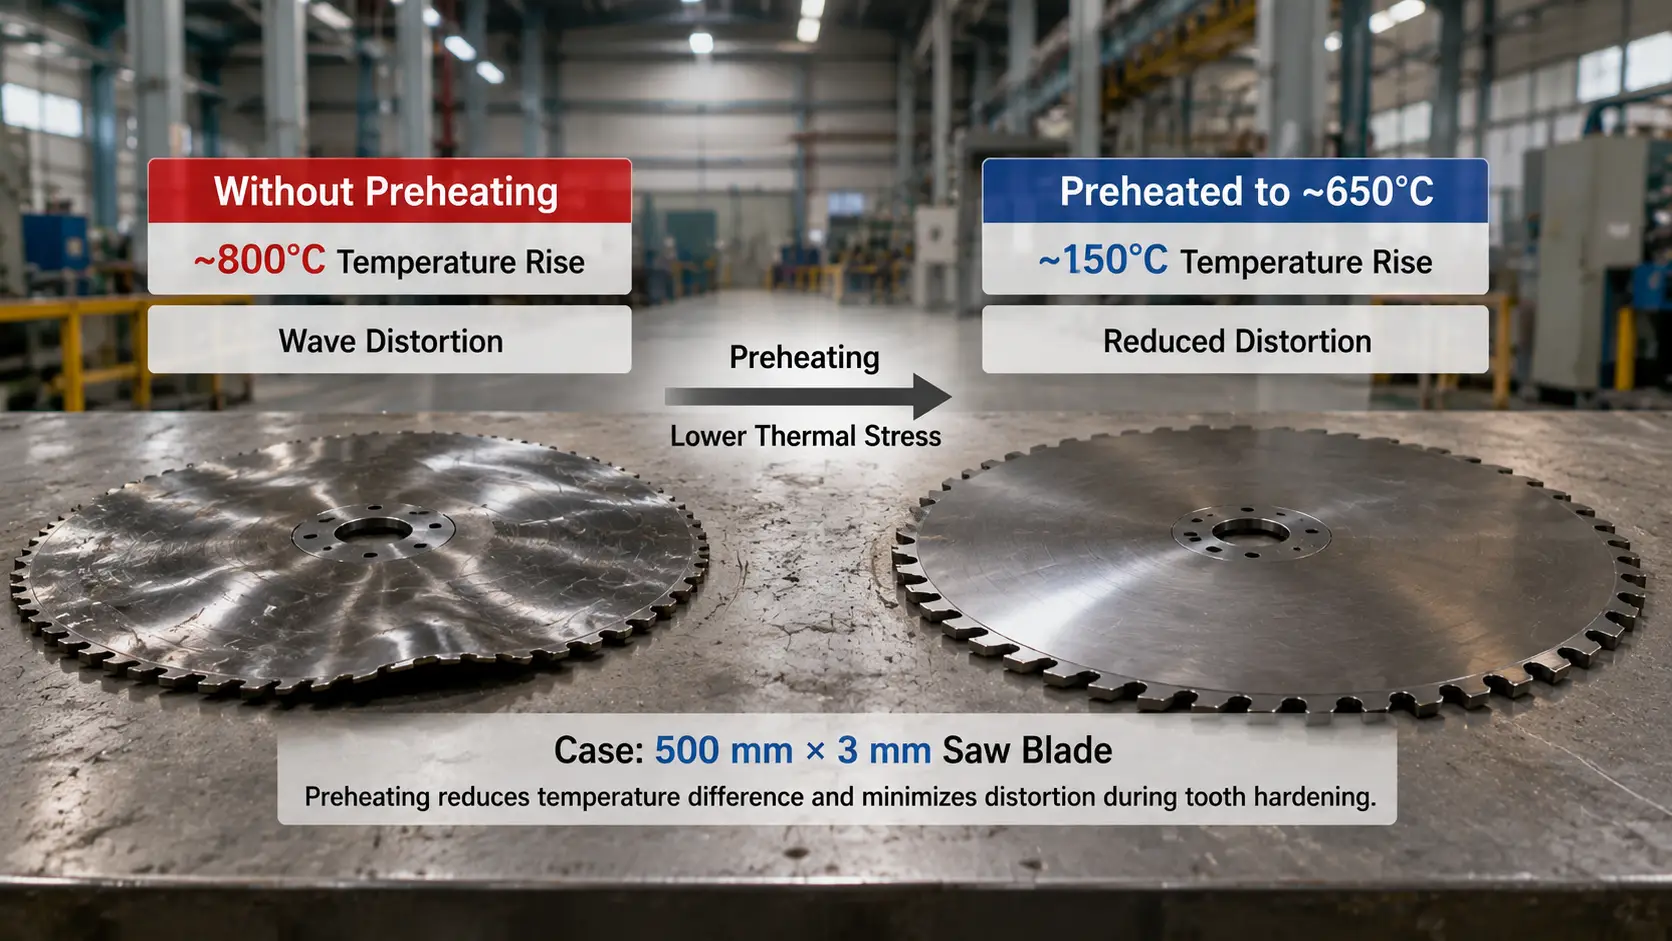
El proceso se modificaba precalentando la pala en un horno convencional hasta aproximadamente 650°C antes de la etapa de inducción.
Anteriormente, la zona local calentada por inducción tenía que subir una temperatura de aproximadamente 800 °C. Después de precalentar, el aumento de temperatura restante durante el calentamiento por inducción fue de solo aproximadamente 150°C.
La diferencia de temperatura en la cuchilla se volvió mucho más pequeña, el estrés térmico se redujo, y la distorsión irregular ya no impedía que la operación de temple de dientes se completara.
El número 650°C no debe copiarse como una especificación general de precalentamiento para piezas delgadas. Pertenece a este ejemplo particular. Material, las dimensiones, el tratamiento térmico previo y el resultado de endurecimiento requerido deben considerarse todos antes de usar un proceso similar.
Lo que el ejemplo sí muestra es que reducir la potencia de inducción no es la única respuesta a la distorsión por calentamiento. A veces el mayor problema es el gradiente de temperatura que ya se está creando en la pieza.
3. Ejes largos: No restringir demasiado la expansión térmica
Largo, los ejes delgados son especialmente sensibles durante el endurecimiento por barrido.
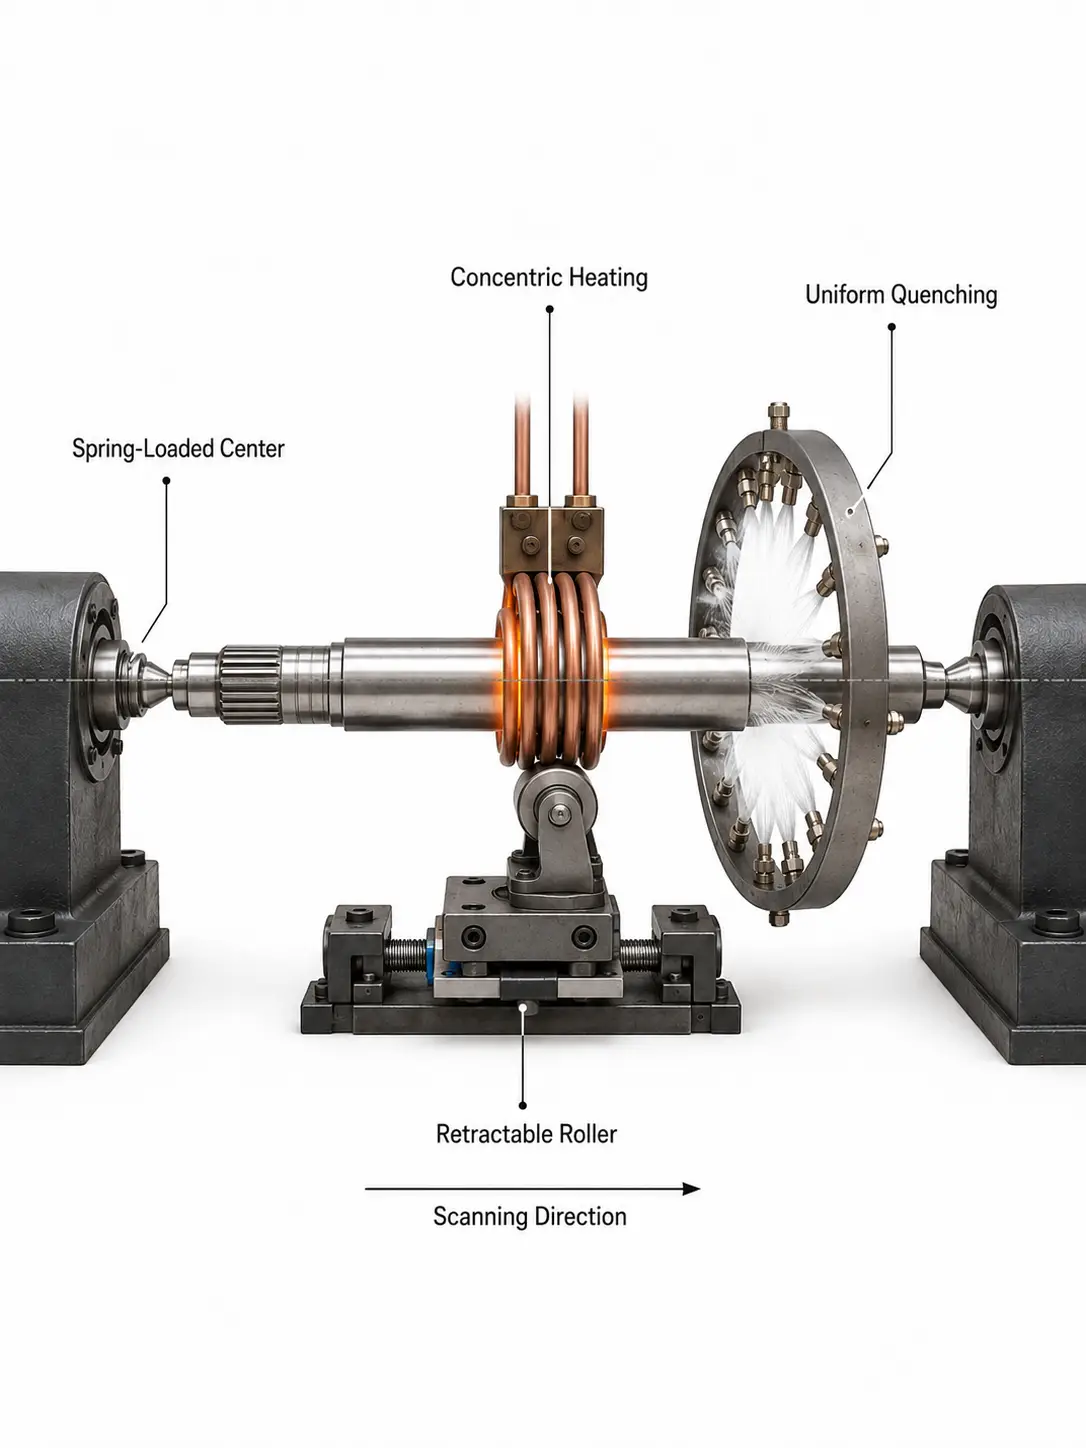
A medida que la zona calentada se desplaza a lo largo del eje, la pieza se expande. Si ambos extremos se sujetan demasiado rígidos, esta expansión se restringe y se introduce tensión adicional en la pieza.
Una solución práctica es aflojar el centro superior o usar un centro cargado por resorte o neumático. Otro arreglo es permitir que un extremo del eje se mueva axialmente a medida que la pieza de trabajo se alarga durante el calentamiento.
El dispositivo aún tiene que ubicar el eje correctamente. Simplemente no debería impedir la expansión térmica normal.
Ejes muy delgados pueden necesitar soporte adicional. Los rodillos correctores pueden instalarse de manera similar a un punto de apoyo fijo en un torno. A medida que el inductor alcanza la posición de soporte, el rodillo se mueve para hacerse a un lado y luego regresa después de que el inductor ha pasado.
La alineación merece la misma atención.
Si la bobina efectiva está más cerca de un lado del eje, la calentamiento alrededor de la circunferencia no será uniforme. El mismo problema ocurre si el spray de enfriamiento está descentrado. Un lado entonces experimenta una condición de enfriamiento diferente al otro.
Mantener el inductor, unidad de enfriamiento y eje tan concéntricos como sea posible ayuda a reducir esta diferencia.
Cuando un eje endurecido por escaneo se dobla, cambiar la potencia o la velocidad de escaneo no siempre es lo primero que se debe intentar. Revise los centros, soporte del eje, posición de la bobina y posición del pulverizador también.
4. Piezas de placa y tira: El endurecimiento de un solo lado puede deformar la pieza
El endurecimiento de un solo lado de una tira o placa a menudo produce una deformación tipo cóncava.
El campo de temperatura a través del espesor no es simétrico. El lado endurecido pasa por un calentamiento concentrado y posterior enfriamiento mientras que el lado opuesto experimenta un ciclo térmico diferente.
Donde lo permite la especificación de la pieza, El endurecimiento simétrico de ambos lados puede reducir este desequilibrio.
En algunas aplicaciones, también se ha aplicado calentamiento a la superficie opuesta mientras se endurece el lado requerido. La intención es reducir la diferencia de temperatura a lo largo de la pieza, no reemplazar el proceso de inducción en sí mismo.
Otro método en el taller es el pre-doblez.
Si la producción de prueba muestra que un componente se vuelve consistentemente cóncavo tras endurecerse, la parte no tratada primero puede recibir una forma convexa controlada. Parte de la distorsión por endurecimiento luego compensa la pre-curvatura inicial.
Este enfoque se ha utilizado en el endurecimiento superficial de rieles de acero.
Sólo tiene sentido cuando la deformación es razonablemente repetible. Si una parte se dobla 1 mm en una dirección y la siguiente se comporta completamente diferente, la pre-curvatura probablemente no sea la solución real.
5. Contracción del ánije: A veces el proceso puede ser compensado en lugar de «corregido»
La distorsión del cilindro debe tratarse de manera diferente a la flexión del eje.
Considere el endurecimiento interno de un revestimiento de cilindro.
En el ejemplo descrito aquí, la pared exterior se enfría con agua mientras que la superficie interna se endurece. Después del endurecimiento, el diámetro interno se reduce. El cambio dimensional asociado con la estructura endurecida no puede desarrollarse libremente hacia el exterior, por lo que se ve afectado el cilindro.
Si la producción repetida muestra que esta contracción es estable, se puede tener en cuenta antes del endurecimiento.
El orificio se mecaniza un poco más grande en la operación anterior, dejando suficiente tolerancia dimensional para la contracción esperada. Después del endurecimiento, la operación de rectificado posterior lleva el orificio a su tamaño final.
El mismo principio puede considerarse para el endurecimiento de todos los dientes de engranajes internos cuando el cambio dimensional sigue un patrón predecible.
Esto no es lo mismo que ignorar la distorsión.
Es una compensación del proceso. Funciona porque el cambio dimensional se conoce de antemano y se repite dentro de un rango aceptable.
6. Algunas cosas que vale la pena revisar antes de cambiar la receta
Cuando la misma pieza comienza a mostrar una distorsión excesiva distorsión, primero observa si algo mecánico ha cambiado.
☐ ¿El eje todavía tiene libertad para expandirse??
☐ ¿Se ha apretado un centro de manera diferente??
☐ ¿El inductor todavía está centrado??
☐ ¿El anillo de pulverización está en la misma posición??
☐ ¿Las boquillas están entregando de manera uniforme??
☐ ¿Una sección delgada tiene suficiente soporte??
Luego observa la distorsión en sí.
Si cada parte se dobla aproximadamente en la misma dirección y en una cantidad similar, el proceso puede tener un cambio dimensional sistemático que puede reducirse o compensarse.
Si la deformación cambia notablemente de una parte a otra, busque más detenidamente la inestabilidad en la colocación, soporte, calentamiento o enfriamiento antes de añadir una corrección dimensional fija.
La geometría de la pieza también establece límites prácticos. A 3 hoja de sierra de mm de espesor, un eje de transmisión sólido y un cilindro endurecido internamente no pueden esperar responder a la misma estrategia de endurecimiento.
7. El control de distorsión comienza con todo el proceso
La distorsión por endurecimiento por inducción normalmente no puede atribuirse a un solo número en la fuente de alimentación.
Para un eje delgado, el problema puede empezar con restricción o mala concentricidad. Con una placa, el calentamiento asimétrico puede dominar. La contracción del diámetro puede ser lo suficientemente regular para compensar durante el mecanizado. Una pieza muy fina puede necesitar cambiar su distribución de temperatura antes de que se pueda realizar con éxito el endurecimiento por inducción normal.
Los parámetros de calentamiento siguen importando, igual que la velocidad de escaneo y las condiciones de temple. Pero se sitúan dentro de un proceso mecánico y térmico más amplio.
Por eso una investigación útil de distorsión debería incluir el pieza de trabajo, fixture, inductor, sistema de movimiento y enfriamiento, no solo la potencia de calefacción.
Conclusión clave
La distorsión por temple por inducción no es un problema con una sola solución. Doblar, la deformación y la contracción del agujero se remontan a diferentes partes del proceso: restricción, calentamiento asimétrico, o un cambio dimensional repetible. Identifique primero el tipo de distorsión, luego verifique la configuración mecánica antes de tocar la potencia o la velocidad de escaneo.
Preguntas frecuentes
¿Por qué se dobla un eje largo durante el endurecimiento por inducción escaneada??
¿Se puede corregir la contracción del taladro después del endurecimiento por inducción??
¿El precalentamiento reduce la distorsión en piezas delgadas??
¿Qué debo revisar primero cuando la distorsión aumenta de repente??
¿Necesita ayuda para controlar la distorsión en su proceso de temple por inducción??
Cuéntenos la geometría de su pieza y la configuración actual. Te ayudaremos a identificar la probable fuente de distorsión y el cambio práctico que la reduce.


