
Искажение при индукционной закалке: Распространенные причины и практические способы их уменьшения
Вал выходит из процесса с изгибом. Отверстие становится меньше. Тонкая пластина начинает волноваться еще до того, как началась закалка.
Это разные формы искажения при индукционной закалке, и у них нет одинаковой причины или одинакового способа исправления.
Распределение нагрева имеет значение, но также важно закрепление заготовки, положение катушки, выравнивание распылителя, геометрия детали и способ крепления компонента во время сканирования. Условия закалки также могут изменить конечное искажение и состояние остаточных напряжений. Опубликованное исследование оси моста грузовика с полной подвеской, например, исследовало, как разные скорости закалки влияют как на искажение, так и на остаточные напряжения при индукционной закалке. См. исследование в Journal of Materials Engineering and Performance.
Для устранения неполадок в производстве, обычно полезнее сначала рассмотреть тип деформации, а затем анализировать процесс в обратном порядке.
1. Распространенные формы деформации после индукционной закалки
В зависимости от детали, изменения размеров могут проявляться как:
• Изгиб валов и других тонких компонентов
• Искажение полос и деталей пластинчатой формы
• Расширение отверстий, усадка или конусность
• Прогиб деталей дискообразной формы
• Изменения шага шарикового винта
• Другие локальные изменения размеров, связанные с закаленной областью
Даже детали, изготовленные из аналогичной стали, могут вести себя по-разному, поскольку геометрия меняет способ прохождения тепла через заготовку и то, как материал может расширяться..
Исследование индукционной закалки AISI 4340 Диски также показывают, что искажения связаны не только с рецептом нагрева. В этом исследовании, Начальная твердость материала влияла как на глубину закалки, так и на величину деформации. Статья доступна через Национальный исследовательский совет Канады.
Примеры ниже касаются нескольких проблем, часто встречающихся при фактической закалке.
2. А 500 мм × 3 мм пильное полотно, которое деформировалось во время нагрева
Тонкие детали могут деформироваться до начала закалки.
Один производственный пример включал в себя пильное полотно для обработки древесины размером 500 мм × 3 мм, с зубьями, закаленными методом высокочастотной индукционной закалки.
Во время нагрева, у лезвия появилось нерегулярное волнообразное искажение. Тонкий сегмент был крайне чувствителен к локальным перепадам температуры, и термическое напряжение вызывало деформацию лезвия.
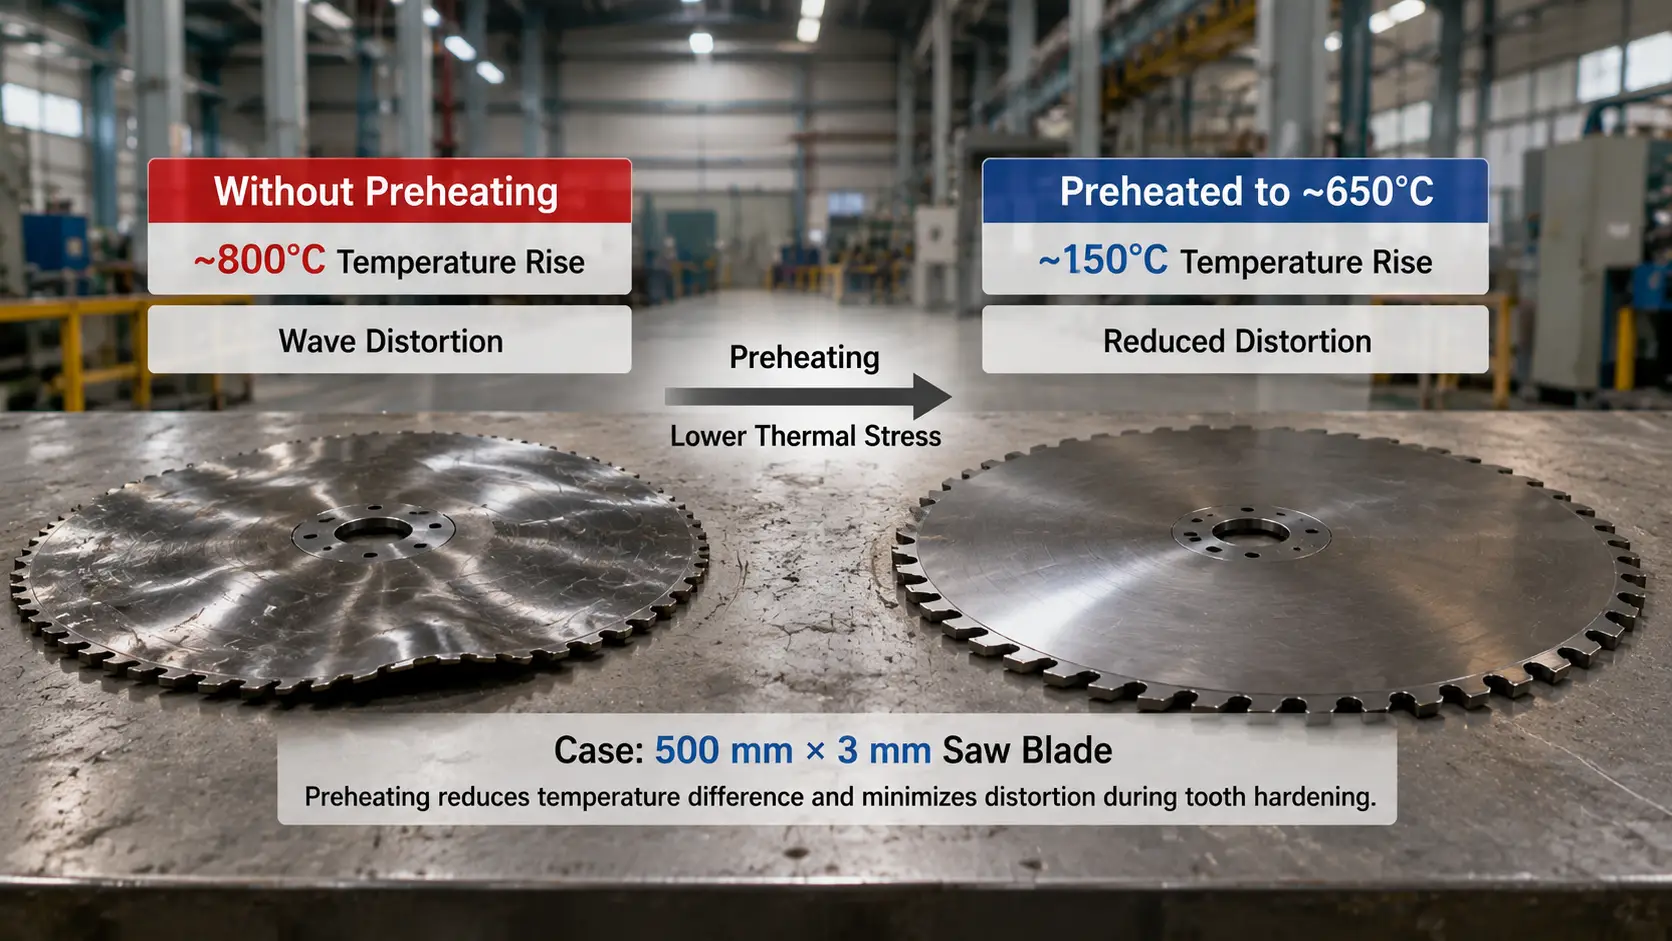
Процесс был изменен путем предварительного нагрева лезвия в обычной печи примерно до 650°C перед индукционной стадией.
Ранее, локальная область, нагретая индукцией, должна была подвергаться повышению температуры примерно на 800°C. После предварительного нагрева, Оставшееся повышение температуры во время индукционного нагрева составляло всего около 150°C.
Разница температур в лопасти стала значительно меньше, тепловое напряжение уменьшилось, и нерегулярная деформация больше не препятствовала завершению операции закалки зубьев.
Это число 650°C не следует использовать как общую спецификацию предварительного нагрева для тонких деталей. Оно относится к данному конкретному примеру. Материал, размеры, предварительная термическая обработка и требуемый результат закалки должны все учитываться перед использованием аналогичного процесса.
То, что показывает пример, это то, что снижение индукционной мощности — не единственная мера против деформации при нагреве. Иногда более серьезная проблема заключается в том, что в заготовке уже создается температурный градиент..
3. Длинные валы: Не ограничивайте тепловое расширение слишком сильно.
Длинный, тонкие валы особенно чувствительны во время сканирующей закалки.
При движении нагретой зоны вдоль вала, заготовка расширяется. Если оба конца удерживаются слишком жестко, это расширение ограничивается, и в деталь вводится дополнительное напряжение..
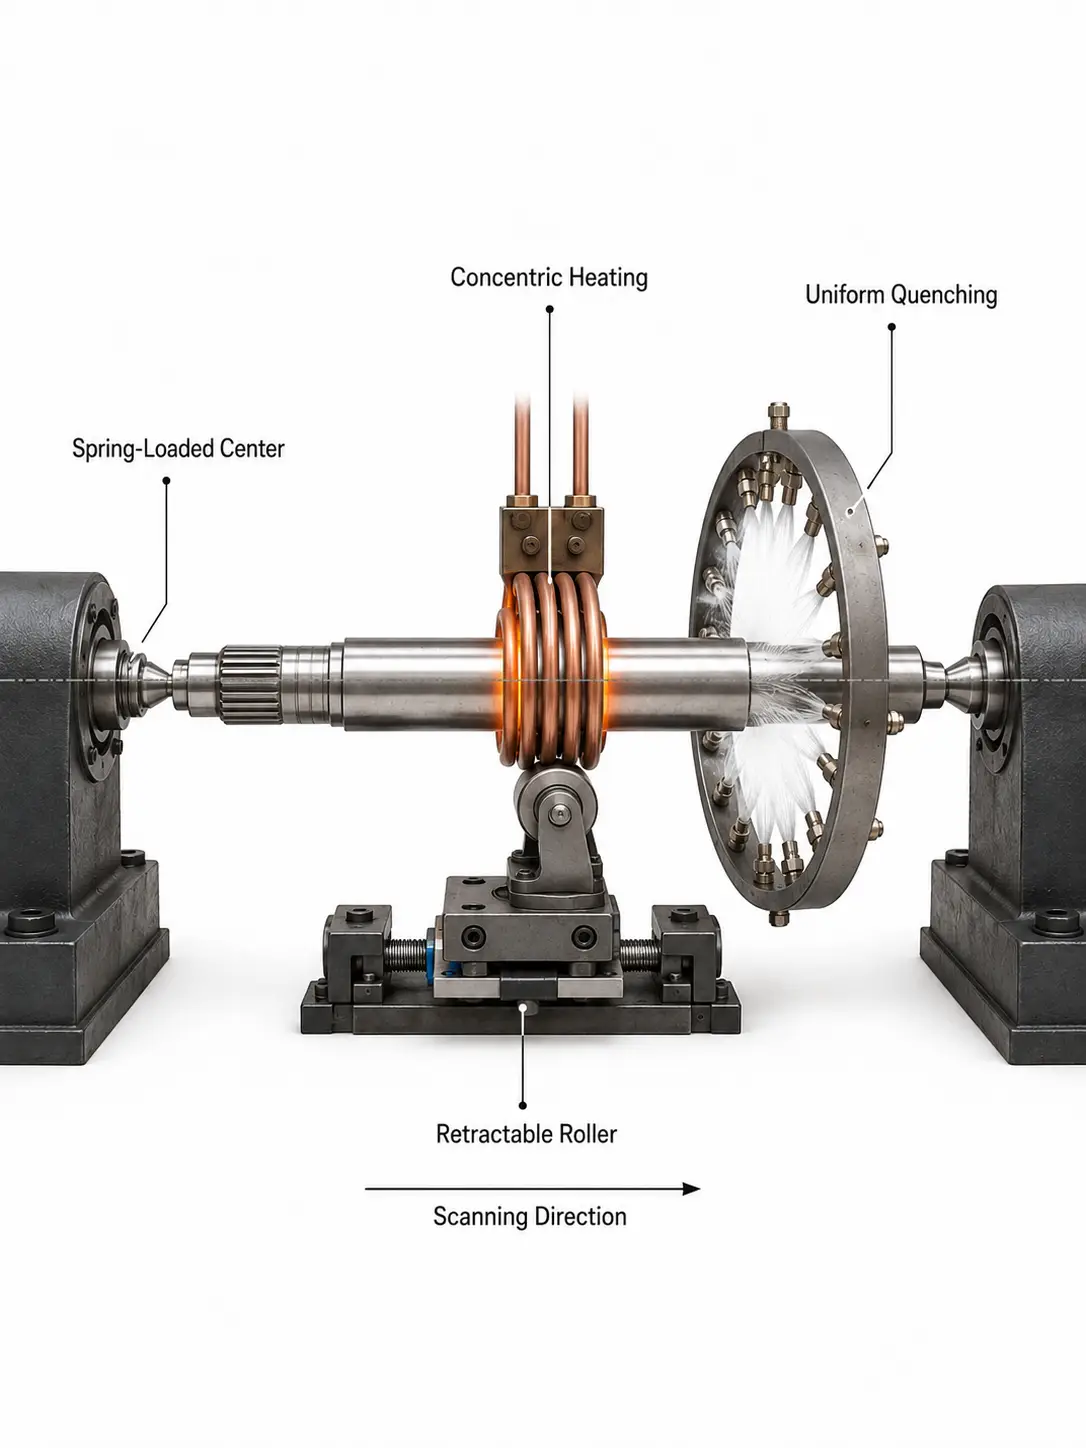
Одним из практических решений является ослабление верхнего центра или использование центра с пружинным или пневматическим механизмом. Другая схема заключается в том, чтобы позволить одному концу вала перемещаться в осевом направлении по мере удлинения заготовки при нагреве.
Оснастка по-прежнему должна правильно фиксировать вал. Просто она не должна препятствовать нормальному тепловому расширению.
Очень тонкие валы могут потребовать дополнительной поддержки. Корректирующие ролики могут быть установлены аналогично упорной подшипниковой опоре на токарном станке. Когда индуктор достигает поддерживающего положения, ролик уходит в сторону, а затем возвращается после прохождения индуктора.
Выравнивание заслуживает не меньшего внимания.
Если эффективная катушка находится ближе к одной стороне вала, нагрев по окружности не будет равномерным. Та же проблема возникает, если закалочный спрей смещен от центра.. Затем одна сторона испытывает условия охлаждения, отличные от другой..
Сохранение индуктор, закалочный блок и вал максимально концентричны помогает уменьшить эту разницу.
Когда закаленный сканированием вал изгибается, изменение мощности или скорости сканирования, следовательно, не всегда является первым, что стоит попробовать. Проверьте центры, поддержку вала, позицию катушки и позицию распыла также.
4. Части из плит и полос: Односторонняя закалка может вывести деталь из формы
Односторонняя закалка полосы или плиты часто вызывает деформацию типа вогнутости.
Температурное поле по толщине не симметрично. Закалённая сторона подвергается концентрированному нагреву с последующим охлаждением, в то время как противоположная сторона испытывает другой тепловой цикл.
Если это допускается спецификацией детали, симметричная закалка обеих сторон может уменьшить этот дисбаланс.
В некоторых применениях, нагрев также применялся к противоположной поверхности, пока требуемая сторона закаливалась. Цель заключается в снижении разницы температур через деталь, а не в замене самого процесса индукционной закалки.
Другой метод на производстве — предварительная гибка.
Если пробное производство покажет, что компонент после закалки постоянно становится вогнутым, необработанной части сначала можно придать контролируемую выпуклую форму. часть искажений закалки затем компенсирует первоначальное предварительное изгиб.
Этот подход применялся при поверхностном закалке стальных рельсов.
Он имеет смысл только тогда, когда деформация достаточно повторяема. Если одна деталь изгибается 1 мм в одном направлении, а следующая ведёт себя совершенно иначе, предварительное изгибание вряд ли является настоящим решением.
5. Сужение отверстия: Иногда процесс можно компенсировать, а не «Исправлено»
Деформацию отверстия следует рассматривать иначе, чем изгиб вала..
Учитывать внутренняя закалка гильзы цилиндра.
В примере, описанном здесь, внешняя стенка охлаждается водой, а внутренняя поверхность закалена. После затвердевания, внутренний диаметр становится меньше. изменение размеров, связанное с закаленной структурой, не может свободно развиваться наружу, поэтому пострадал отверстие.
если повторное производство показывает, что эта усадка стабильна, это можно учитывать до закалки.
отверстие обрабатывается немного больше на предыдущей операции, оставляя достаточный припуск на предполагаемое усадку. После затвердевания, последующая шлифовальная операция доводит отверстие до окончательного размера.
тот же принцип можно применить для полной закалки зубьев внутренних зубчатых колес, когда изменение размеров следует предсказуемой схеме.
это не то же самое, что игнорирование деформации.
это компенсация процесса. Это работает, потому что изменение размеров известно заранее и повторяется в пределах допустимого диапазона.
6. Несколько вещей, которые стоит проверить перед изменением рецепта
Когда одна и та же деталь начинает показывать чрезмерное искривление, сначала посмотрите, изменилось ли что-то механическое.
☐ Может ли вал по-прежнему свободно расширяться?
☐ Была ли центровка затянута иначе?
☐ Индуктор всё ещё центрирован?
☐ Кольцо распылителя на том же месте?
☐ Подают ли сопла равномерно?
☐ Есть ли у тонкой секции достаточная поддержка?
Затем посмотрите на само искривление.
Если каждая деталь сгибается примерно в одном и том же направлении и на сходную величину, процесс может вызвать систематическое изменение размеров, которое можно уменьшить или скомпенсировать.
Если деформация заметно отличается от детали к детали, ищите нестабильность в позиционировании, поддержка, нагрев или охлаждение перед внесением фиксированной корректировки размеров.
Геометрия детали также задает практические ограничения. А 3 пильное полотно толщиной мм, твердый вал трансмиссии и внутренне закаленный цилиндр не следует ожидать, что будут реагировать на ту же стратегию закалки.
7. Контроль деформации начинается с всего процесса
Искажения при индукционной закалке обычно нельзя отследить по одному числу на источнике питания.
Для тонкого вала, проблема может начаться с фиксирования или плохой соосности. С пластиной, ассиметричный нагрев может быть решающим. Сжатие отверстия может быть достаточно регулярным, чтобы компенсироваться во время механической обработки. Очень тонкая деталь может потребовать изменения распределения температуры перед успешным выполнением обычной индукционной закалки.
Параметры нагрева по-прежнему имеют значение, так же, как и скорость сканирования и условия закалки. Но они находятся внутри более крупного механического и теплового процесса.
Вот почему полезное исследование деформаций должно включать заготовка, светильник, индуктор, систему перемещения и закалки, а не только мощность нагрева.
Ключевой вывод
Деформации при индукционной закалке не являются одной проблемой с одним решением. Изгиб, искривление и усадка отверстия восходят к разным частям процесса — закреплению, асимметричному нагреву, или повторяющемуся изменению размеров. Сначала определите тип деформации, затем проверьте механическую настройку перед изменением мощности или скорости сканирования.
Часто задаваемые вопросы
Почему длинный вал изгибается во время индукционной закалки при сканировании?
Можно ли исправить усадку отверстия после индукционной закалки?
Снижает ли предварительный нагрев деформацию тонких деталей??
Что следует проверить в первую очередь при внезапном увеличении искажений?
Нужна помощь в контроле искажений в вашем процессе индукционной закалки?
Расскажите нам о геометрии вашей детали и текущей установке. Мы поможем вам определить вероятный источник искажения и практическое изменение, которое его уменьшает.


