
Distorsione della tempra ad induzione: Cause comuni e modi pratici per ridurlo
Un albero esce piegato. Una boccola diventa più piccola. Una piastra sottile sviluppa ondulazioni prima ancora che la tempra sia iniziata.
Queste sono diverse forme di distorsione da cementazione per induzione, e non hanno la stessa causa né la stessa soluzione.
La distribuzione del calore è importante, ma lo sono anche il vincolo del pezzo, posizione della bobina, l'allineamento dello spruzzo, la geometria del pezzo e il modo in cui il componente è sostenuto durante la scansione. Le condizioni di tempra possono anche cambiare la distorsione finale e lo stato di tensioni residue. Uno studio pubblicato su un albero dell'assale per camion a ruota flottante completa, per esempio, ha esaminato come diverse velocità di tempra influenzassero sia la distorsione che le tensioni residue durante la tempra ad induzione. Vedi lo studio nel Journal of Materials Engineering and Performance.
Per la risoluzione dei problemi di produzione, di solito è più utile guardare prima il tipo di distorsione e poi risalire attraverso il processo.
1. Forme comuni di distorsione dopo la cementazione a induzione
A seconda del pezzo, possono apparire variazioni dimensionali come:
• Piegatura di alberi e altri componenti sottili
• Deformazione di strisce e parti a forma di lastra
• Espansione della boccola, restringimento o conicità
• Flessione di parti a forma di disco
• Variazioni nel passo della vite a sfere
• Altri cambiamenti dimensionali locali associati all'area indurita
Anche parti realizzate con acciaio simile possono comportarsi in modo diverso perché la geometria cambia il modo in cui il calore scorre attraverso il pezzo di lavoro e come il materiale è permesso di espandersi.
Ricerca su AISI indurito per induzione 4340 i dischi mostrano anche che la distorsione è collegata a più di una semplice ricetta di riscaldamento. In quello studio, la durezza iniziale del materiale ha influenzato sia la profondità di indurimento che la quantità di distorsione. Il documento è disponibile attraverso il Consiglio Nazionale delle Ricerche del Canada.
Gli esempi seguenti trattano diversi problemi comunemente riscontrati nell'effettivo lavoro di tempra.
2. Un 500 mm× 3 mm Lama della sega che si è deformata durante il riscaldamento
Le parti sottili possono deformarsi prima che inizi il raffreddamento.
Un esempio di produzione riguardava la misurazione di una lama per sega per la lavorazione del legno 500 mm× 3 mm, con i denti induriti mediante riscaldamento a induzione ad alta frequenza.
Durante il riscaldamento, la lama ha sviluppato una distorsione irregolare simile a un'onda. La sezione sottile era altamente sensibile alle differenze di temperatura locali, e lo stress termico ha causato la torsione della lama.
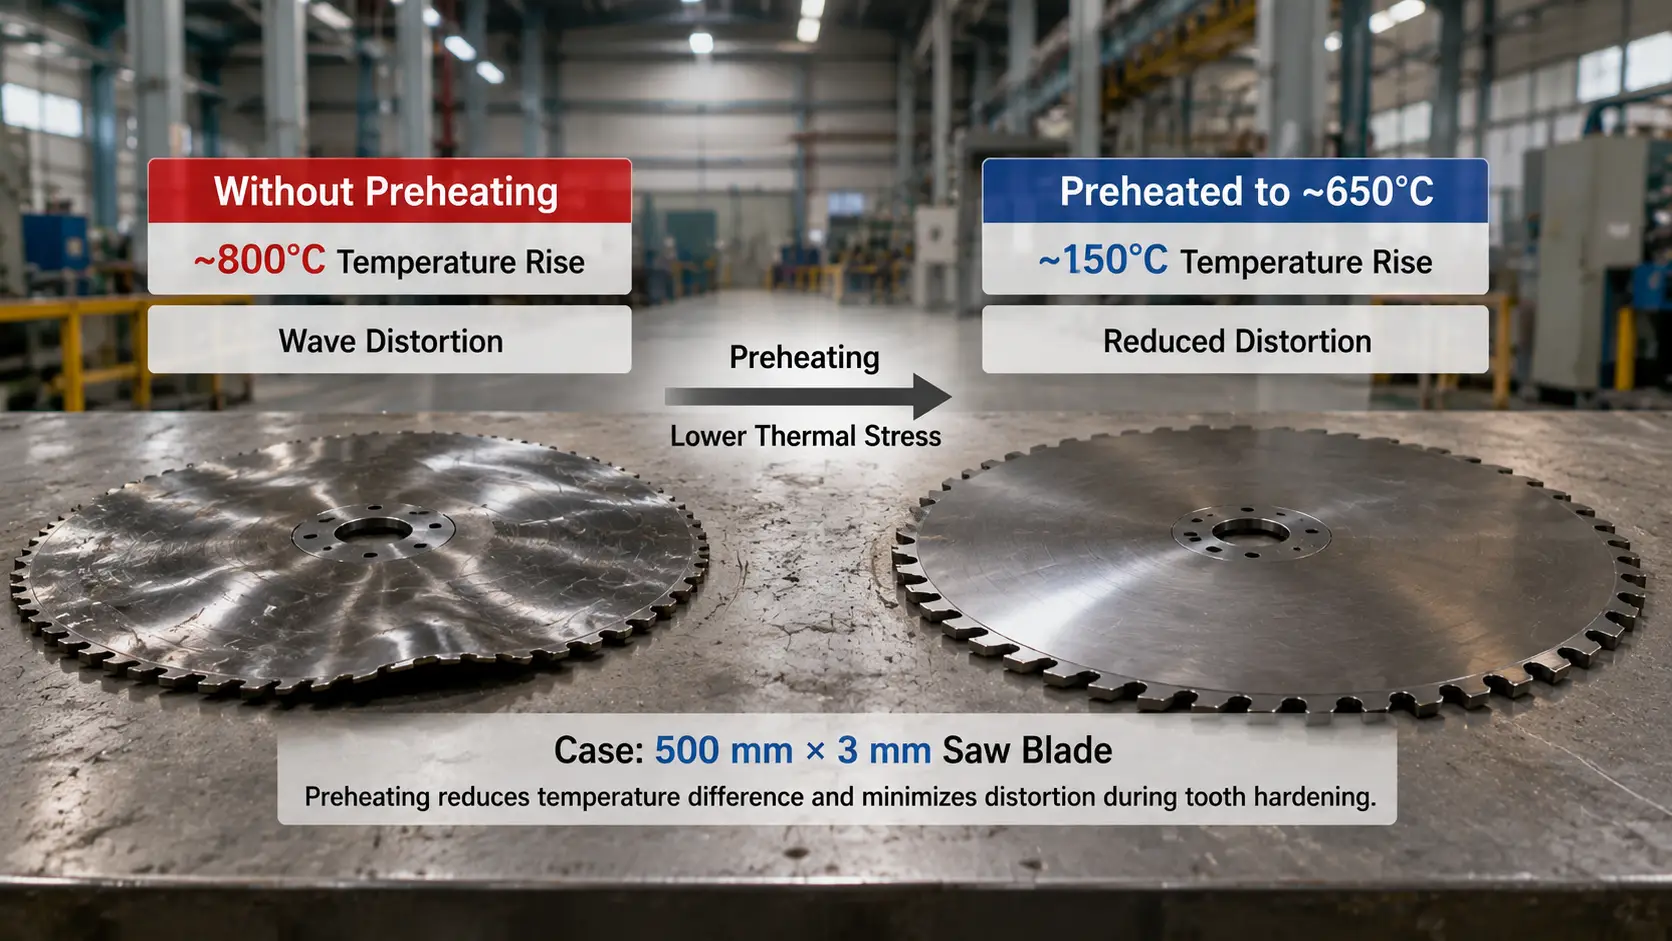
Il processo è stato modificato preriscaldando la lama in un forno convenzionale a circa 650°C prima della fase di induzione.
In precedenza, l'area riscaldata localmente ad induzione doveva subire un aumento di temperatura di circa 800°C. Dopo il preriscaldamento, l'aumento di temperatura rimanente durante il riscaldamento ad induzione è stato di circa 150°C.
La differenza di temperatura nella lama è diventata molto più piccola, lo stress termico è stato ridotto, e la distorsione irregolare non impediva più il completamento dell'operazione di indurimento dei denti.
Il numero 650°C non dovrebbe essere copiato come specifica generale di preriscaldamento per parti sottili. Appartiene a questo particolare esempio. Materiale, dimensioni, trattamenti termici precedenti e il risultato di indurimento richiesto devono tutti essere considerati prima di utilizzare un processo simile.
Quello che l'esempio mostra è che ridurre la potenza di induzione non è l'unica risposta alla distorsione del riscaldamento. A volte il problema più grande è il gradiente di temperatura già creato nel pezzo.
3. Alberi lunghi: Non limitare eccessivamente la dilatazione termica
Lungo, gli alberi sottili sono particolarmente sensibili durante la tempra a scansione.
Mentre la zona riscaldata si muove lungo l'albero, il pezzo si espande. Se entrambe le estremità vengono tenute troppo rigide, questa espansione è limitata e nella parte viene introdotta ulteriore sollecitazione.
Una soluzione pratica è allentare il centro superiore o utilizzare un centro a molla o pneumatico. Un'altra soluzione consiste nel consentire a un'estremità dell'albero di spostarsi assialmente man mano che il pezzo si allunga durante il riscaldamento.
L'apparecchiatura deve ancora posizionare correttamente l'albero. Semplicemente non dovrebbe impedire la normale espansione termica.
Gli alberi molto sottili potrebbero richiedere un supporto aggiuntivo. I rulli correttori possono essere installati in modo simile ad una lunetta fissa su un tornio. Quando l'induttore raggiunge la posizione di supporto, il rullo si allontana e poi ritorna dopo il passaggio dell'induttore.
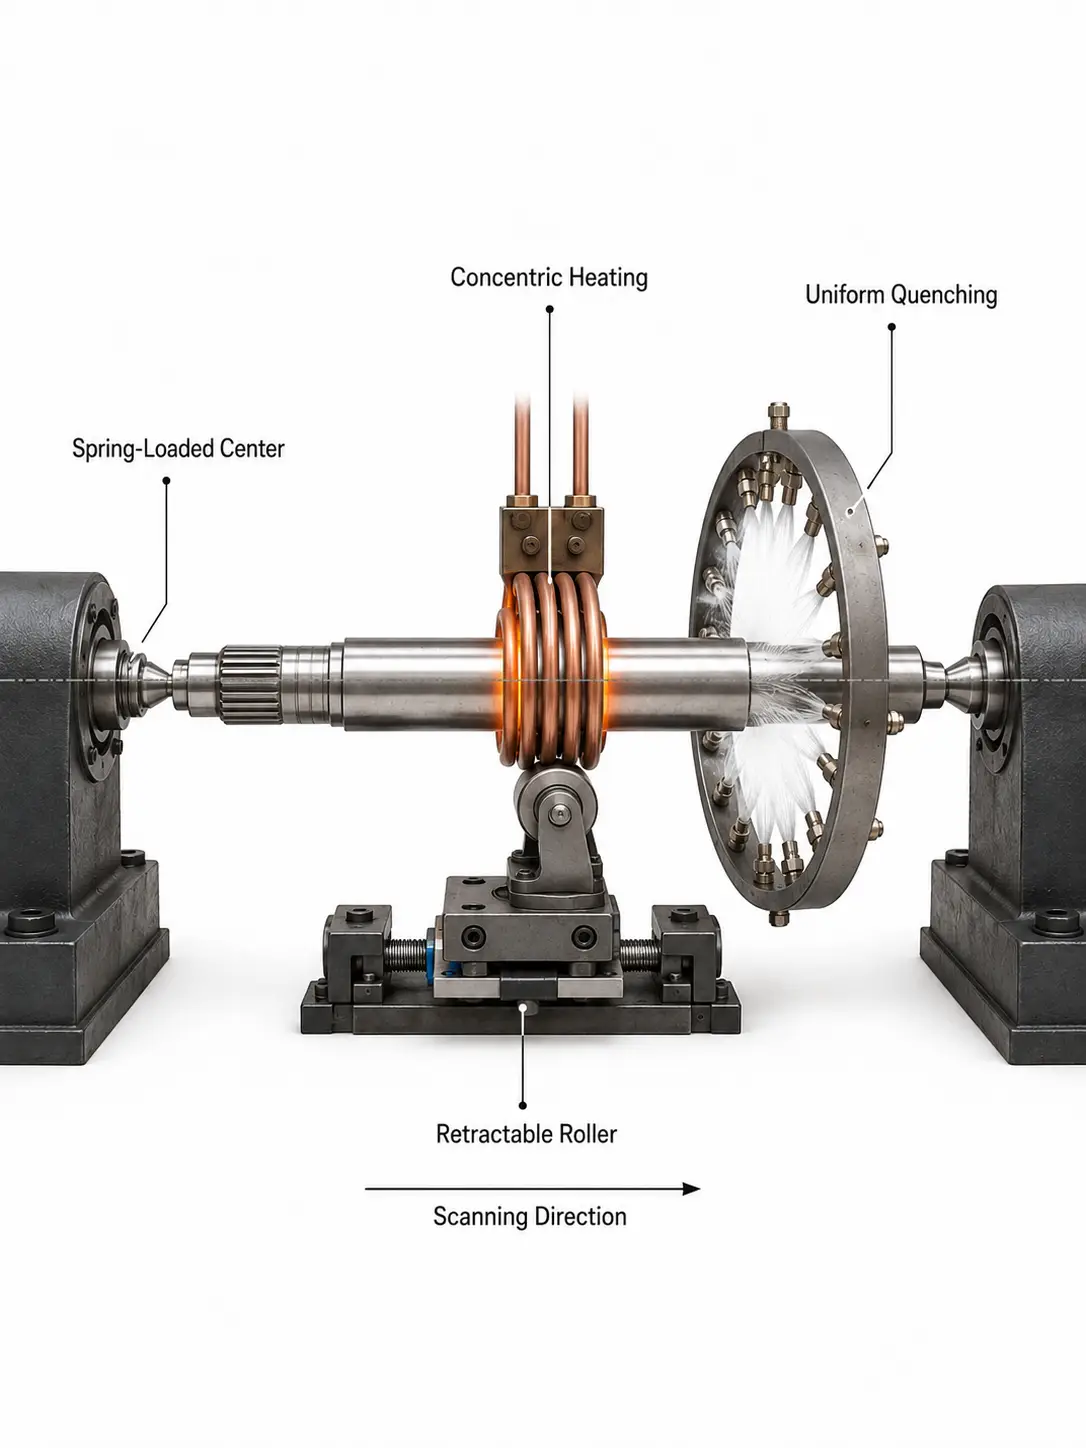
L’allineamento merita altrettanta attenzione.
Se la bobina effettiva è più vicina a un lato dell'albero, il riscaldamento attorno alla circonferenza non sarà uniforme. Lo stesso problema si verifica se lo spray tempra è decentrato. Un lato sperimenta quindi una condizione di raffreddamento diversa dall'altro.
Mantenere il induttore, unità di tempra e albero tanto concentrici quanto pratici aiuta a ridurre questa differenza.
Quando un albero temprato per scansione si piega, Cambiare potenza o velocità di scansione quindi non è sempre la prima cosa da provare. Controlla i centri, supporto dell'albero, posizione della bobina e posizione di spruzzatura.
4. Parti di piastra e strisci: L'indurimento a lato singolo può deformare la parte
L'indurimento a un solo lato di una striscia o piastra spesso produce una deformazione di tipo concava.
Il campo termico attraverso lo spessore non è simmetrico. Il lato indurito subisce riscaldamento concentrato e raffreddamento successivo mentre il lato opposto sperimenta un ciclo termico diverso.
Quando le specifiche della parte lo permettono, l'indurimento simmetrico di entrambi i lati può ridurre questo squilibrio.
In alcune applicazioni, il riscaldamento è stato applicato anche alla superficie opposta mentre il lato richiesto viene indurito. L'intenzione è di ridurre la differenza di temperatura attraverso il pezzo, non di sostituire il processo a induzione stesso.
Un altro metodo in officina è la pre-piegatura.
Se la produzione di prova mostra che un componente diventa costantemente concavo dopo l'indurimento, alla parte non trattata può essere prima data una forma convessa controllata. Parte della distorsione da indurimento compensa quindi la pre-piegatura iniziale.
Questo approccio è stato utilizzato nell'indurimento superficiale delle rotaie in acciaio.
Ha senso solo quando la deformazione è ragionevolmente ripetibile. Se una parte si piega 1 mm in una direzione e quella successiva si comporta in modo completamente diverso, difficilmente la pre-piegatura sarà la vera soluzione.
5. Ritiro della boccola: A volte il processo può essere compensato anziché “Corretto”
La distorsione del canone deve essere trattata diversamente rispetto alla flessione dell'albero.
considera indurimento interno di un rivestimento di cilindro.
nell'esempio descritto qui, la parete esterna viene raffreddata ad acqua mentre la superficie interna è indurita. dopo l'indurirità, il diametro interno si riduce. il cambiamento dimensionale associato alla struttura indurita non può svilupparsi liberamente verso l'esterno, quindi il foro è influenzato invece.
se la produzione ripetuta mostra che questo ritiro è stabile, può essere considerato prima dell'indurirità.
Il foro viene lavorato leggermente più grande nell'operazione precedente, lasciando un sufficiente margine dimensionale per il restringimento previsto. dopo l'indurirità, l'operazione di rettifica successiva porta il foro alla sua dimensione finale.
Lo stesso principio può essere considerato per l'indurimento completo dei denti degli ingranaggi interni quando il cambiamento dimensionale segue uno schema prevedibile.
Questo non è lo stesso che ignorare la distorsione.
È una compensazione di processo. Funziona perché il cambiamento dimensionale è noto in anticipo e si ripete entro un intervallo accettabile.
6. Alcune cose che vale la pena controllare prima di cambiare la ricetta
Quando la stessa parte inizia ad apparire eccessiva deformazione, prima guarda se è cambiato qualcosa di meccanico.
☐ L'albero è ancora libero di espandersi??
☐ Un centro è stato stretto in modo diverso?
☐ L'induttore è ancora centrato??
☐ L'anello dello spray è nella stessa posizione?
☐ Gli ugelli erogano in modo uniforme??
☐ Una sezione snella ha abbastanza supporto?
Quindi guarda la distorsione stessa.
Se ogni parte si piega all'incirca nella stessa direzione e in misura simile, il processo può avere un cambiamento dimensionale sistematico che può essere ridotto o compensato.
Se la deformazione cambia in modo evidente da pezzo a pezzo, cercare più attentamente l'instabilità nel posizionamento, supporto, riscaldamento o raffreddamento prima di aggiungere una correzione dimensionale fissa.
La geometria del pezzo stabilisce anche limiti pratici. Un 3 lama da sega spessa mm, un albero di trasmissione solido e un cilindro temprato internamente non possono essere previsti per rispondere alla stessa strategia di tempra.
7. Il Controllo della Distorsione Inizia con l'Intero Processo
La distorsione da indurimento a induzione solitamente non può essere ricondotta a un numero sull'alimentatore.
Per un albero sottile, il problema potrebbe iniziare con moderazione o scarsa concentricità. Con un piatto, il riscaldamento asimmetrico può prevalere. Il ritiro del foro può essere sufficientemente regolare da compensare durante la lavorazione. Una parte molto sottile potrebbe richiedere una modifica della distribuzione della temperatura prima che la normale tempra a induzione possa essere eseguita con successo.
I parametri di riscaldamento contano ancora, così come la velocità di scansione e le condizioni di tempra. Ma si inseriscono all'interno di un processo meccanico e termico più ampio.
Ecco perché un'indagine utile sulle deformazioni dovrebbe includere il pezzo da lavorare, supporto, induttore, movimento e sistema di tempra, non solo la potenza di riscaldamento.
Chiave da asporto
La deformazione da cementazione induttiva non è un problema con una sola soluzione. Curvatura, torsione e restringimento della sede ciascuno risale a una parte diversa del processo — vincolo, riscaldamento asimmetrico, o un cambiamento dimensionale ripetibile. Identifica prima il tipo di deformazione, poi controlla l'allestimento meccanico prima di toccare potenza o velocità di scansione.
Domande frequenti
Perché un albero lungo si piega durante la tempra a induzione con scansione?
È possibile correggere il ritiro del foro dopo la tempra ad induzione?
Il preriscaldamento riduce la distorsione nelle parti sottili??
Cosa dovrei controllare prima quando la distorsione aumenta improvvisamente??
Hai bisogno di aiuto per controllare la distorsione nel tuo processo di tempra ad induzione?
Dicci la geometria del tuo pezzo e l'attuale configurazione. Ti aiuteremo a individuare la probabile causa della distorsione e la modifica pratica che la riduce.


