
تشوه التقسية بالحث: الأسباب الشائعة وطرق تقليلها عمليًا
يخرج العمود ملتويًا. تصبح الفتحة أصغر. تظهر الموجات على صفيحة رقيقة قبل بدء التبريد حتى.
هذه هي أشكال مختلفة من تشوه التقسية بالحث الكهربائي, ولها أسباب وحلول مختلفة.
توزيع الحرارة مهم, ولكن تحجيم قطعة العمل مهم أيضًا, موضع الملف, محاذاة الرش, هندسة الجزء وطريقة دعم المكون أثناء المسح. يمكن أن تغير ظروف التبريد أيضًا التشوه النهائي وحالة الإجهاد المتبقي. دراسة منشورة على عمود محاور شاحنة عائم كامل, على سبيل المثال, درس كيف تؤثر معدلات التبريد المختلفة على كل من التشوه والضغوط المتبقية أثناء التصلب التعريفي. انظر الدراسة في مجلة هندسة المواد والأداء.
لاستكشاف أخطاء الإنتاج وإصلاحها, عادةً ما يكون من المفيد النظر إلى نوع التشويه أولاً ثم العمل بشكل عكسي خلال العملية.
| 1. أنواع التشويه الشائعة | 2. حالة شفرة المنشار: 500 × 3 مم |
| 3. مهاوي طويلة: ضبط النفس & تنسيق | 4. طبق & أجزاء الشريط |
| 5. انكماش التجويف & تعويض | 6. ما يجب التحقق منه أولا |
| 7. عرض العملية برمتها |
1. الأشكال الشائعة للتشويه بعد تصلب الحث
اعتمادا على الجزء, قد تظهر التغييرات الأبعاد كما:
• ثني الأعمدة والمكونات الرفيعة الأخرى
• تشويه الشرائط والأجزاء على شكل لوحة
• توسيع التجويف, انكماش أو تفتق
• انحراف الأجزاء على شكل قرص
• تغييرات في الملعب اللولبي الكروي
• تغيرات الأبعاد المحلية الأخرى المرتبطة بالمنطقة المتصلبة
حتى الأجزاء المصنوعة من الفولاذ المماثل يمكن أن تتصرف بشكل مختلف لأن الهندسة تغير الطريقة التي تتدفق بها الحرارة عبر قطعة العمل وكيف يُسمح للمادة بالتمدد.
البحث عن AISI المقوى بالتحريض 4340 كما تبين الأقراص أن التشويه يرتبط بأكثر من وصفة التسخين وحدها. في تلك الدراسة, أثرت صلابة المادة الأولية على عمق التصلب وكمية التشويه. الورقة متاحة من خلال المجلس الوطني للبحوث في كندا.
الأمثلة أدناه تتعامل مع عدة مشاكل شائعة في العمل الفعلي للتقسية.
2. أ 500 مم × 3 شفرة منشار مم التي تشوهت أثناء التسخين
الأجزاء الرقيقة يمكن أن تتشوه قبل بدء التبريد السريع.
في أحد أمثلة الإنتاج شملت شفرة منشار للأعمال الخشبية بقياس 500 مم × 3 مم, مع تيجانها مقسَّاة بالتحفيز عالي التردد.
أثناء التسخين, شهدت الشفرة تشوهًا غير منتظم يشبه الموجة. كان القسم الرقيق حساسًا جدًا للفروقات المحلية في درجة الحرارة, والإجهاد الحراري تسبب في التواء الشفرة وفقدان شكلها.
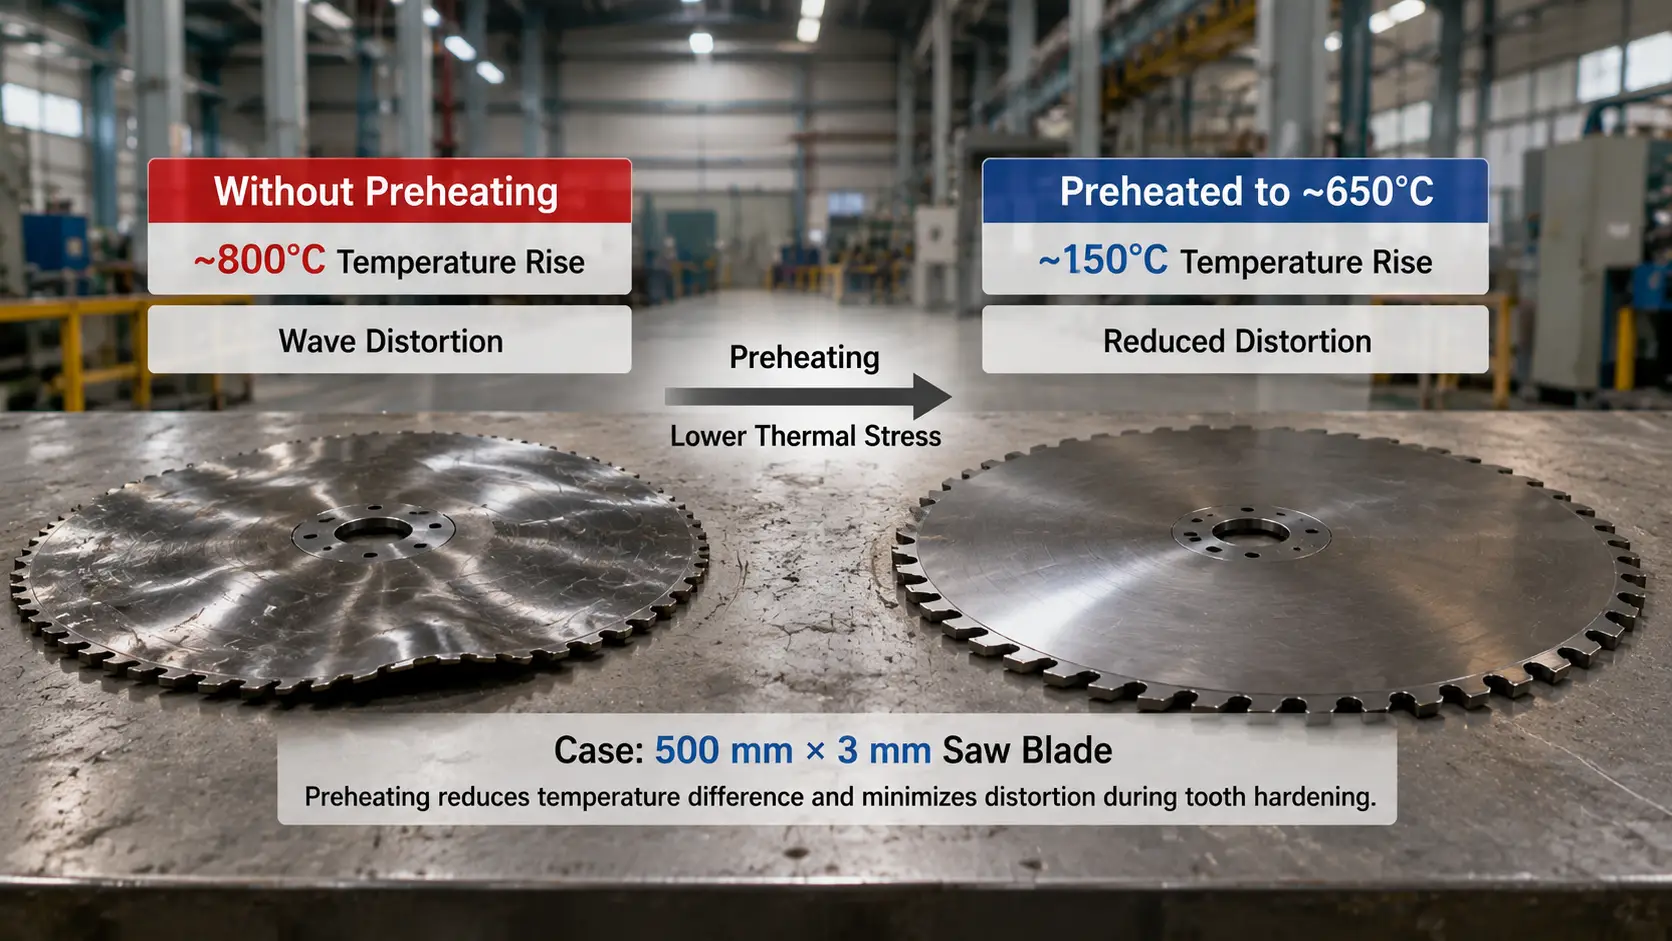
تم تغيير العملية عن طريق تسخين الشفرة مسبقًا في فرن تقليدي إلى حوالي 650درجة مئوية قبل مرحلة الحث.
في السابق, كان يجب على المنطقة المحلية المسخنة بالحث أن تخضع لارتفاع درجة حرارة يقارب 800°C. بعد التسخين المسبق, كانت الزيادة المتبقية في درجة الحرارة خلال التسخين بالحث حوالي 150درجة مئوية.
أصبح الفرق في درجة الحرارة في الشفرة أصغر بكثير, تم تقليل الإجهاد الحراري, والتشويه غير المنتظم لم يعد يمنع إتمام عملية تصلب الأسنان.
العدد 650°م لا ينبغي نسخه كمواصفة تسخين مسبق عامة للأجزاء الرقيقة. ينتمي إلى هذا المثال الخاص. مادة, الأبعاد, يجب أن يتم أخذ المعالجة الحرارية السابقة والنتيجة المطلوبة للتصلب في الاعتبار قبل استخدام عملية مماثلة.
ما يظهره المثال هو أن تقليل قدرة الحث ليست الاستجابة الوحيدة لتشويه التسخين. أحيانًا تكون المشكلة الأكبر هي تدرج درجة الحرارة الذي يتم إنشاؤه بالفعل في قطعة العمل.
3. مهاوي طويلة: لا تقم بتقييد التمدد الحراري بإحكام شديد
طويل, تكون الأعمدة النحيلة حساسة بشكل خاص أثناء تصلب المسح.
بينما تتحرك المنطقة الساخنة على طول العمود, تتوسع قطعة العمل. إذا تم عقد كلا الطرفين بشكل صارم للغاية, هذا التوسع مقيد ويتم إدخال ضغط إضافي على الجزء.
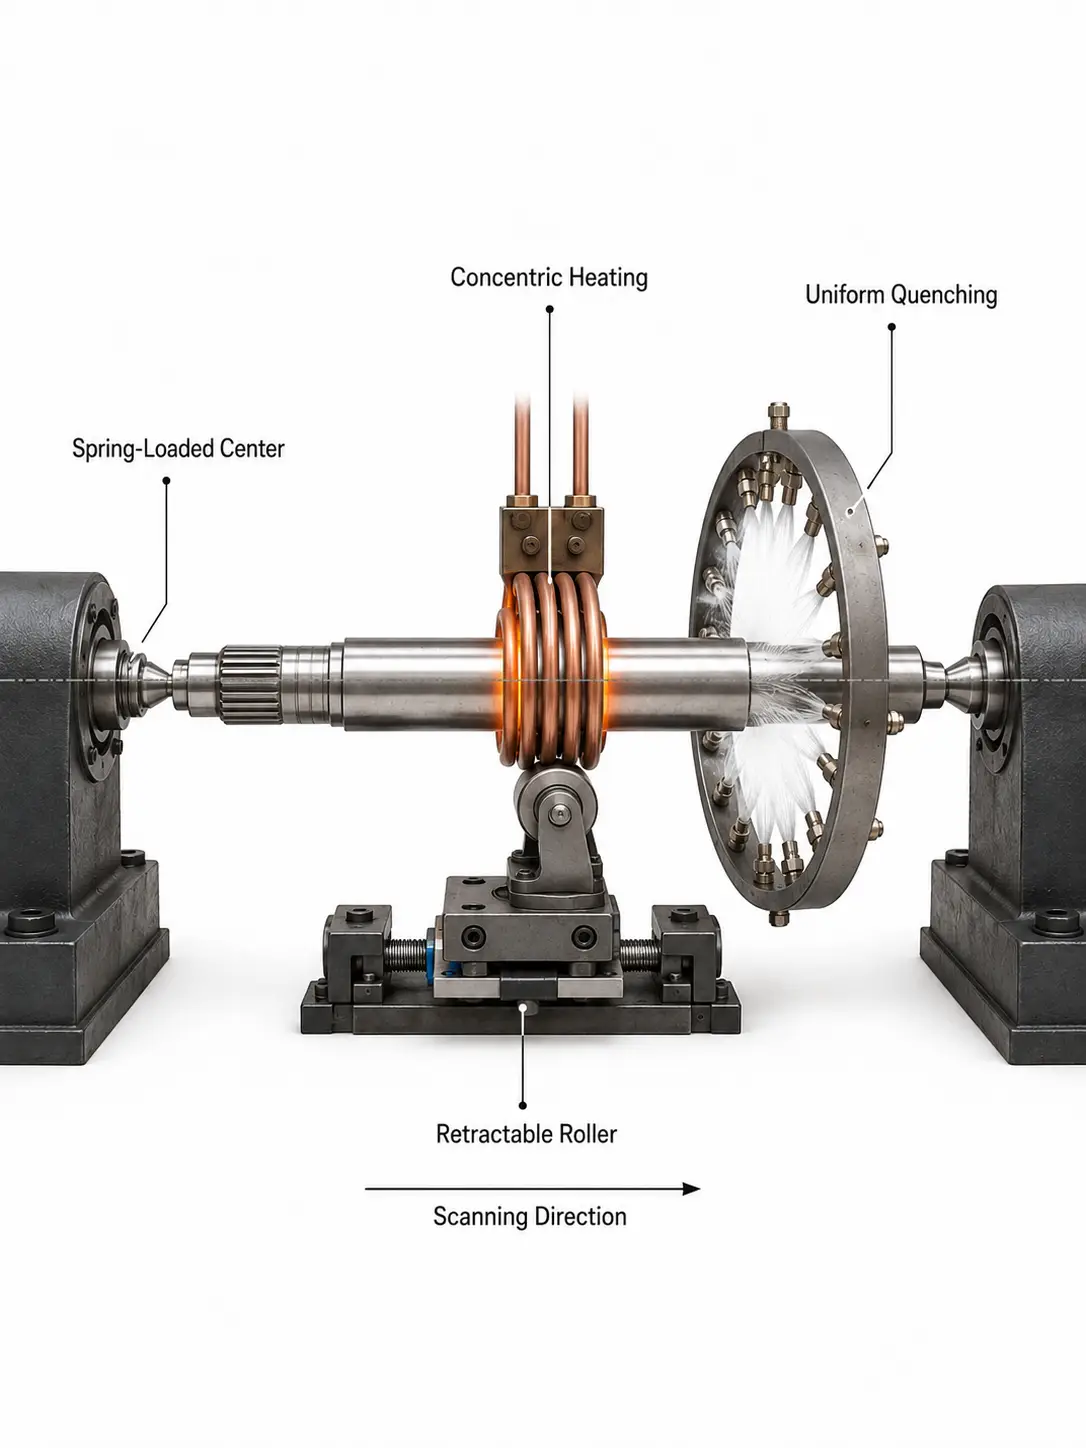
أحد الحلول العملية هو فك المركز العلوي أو استخدام مركز هوائي أو محمل بنابض. هناك ترتيب آخر يتمثل في السماح لأحد طرفي العمود بالتحرك بشكل محوري حيث تصبح قطعة العمل أطول أثناء التسخين.
يجب على التثبيت أن يحدد موقع العمود بشكل صحيح. ببساطة لا ينبغي أن يمنع التمدد الحراري الطبيعي.
قد تحتاج الأعمدة النحيلة جدًا إلى دعم إضافي. يمكن تركيب بكرات التصحيح بطريقة مشابهة لداعم ثابت على المخرطة. عندما يصل المحث إلى موضع الدعم, تبتعد البكرة عن الطريق ثم تعود بعد مرور المحث.
يستحق المحاذاة نفس القدر من الاهتمام.
إذا كان الملف الفعال أقرب إلى أحد جوانب العمود, التدفئة حول المحيط لن تكون موحدة. تحدث نفس المشكلة إذا كان رذاذ التبريد بعيدًا عن المركز. ثم يواجه أحد الجانبين حالة تبريد مختلفة عن الجانب الآخر.
الحفاظ على محث, وحدة التبريد والعمود متحدة المركز قدر الإمكان يساعد على تقليل هذا الفارق.
عندما أ رمح تصلب المسح الضوئي الانحناءات, ولذلك فإن تغيير الطاقة أو سرعة المسح ليس دائمًا أول ما يجب تجربته. تحقق من المراكز, دعم رمح, موضع الملف وموضع الرش أيضًا.
4. أجزاء الصفيحة والشريط: يمكن للتصلب من جانب واحد أن يجذب الجزء خارج شكله
غالبًا ما ينتج عن التصلب من جانب واحد لشريط أو صفيحة تشوهًا من نوع مقعر.
مجال درجة الحرارة عبر السمك ليس متماثلًا. الجانب المقسى يخضع للتسخين المركّز والتبريد اللاحق بينما يمر الجانب المقابل بدورة حرارية مختلفة.
حيثما تسمح مواصفة الجزء بذلك, تصلب متماثل للجانبين يمكن أن يقلل هذا الاختلال.
في بعض التطبيقات, تم أيضًا تطبيق التسخين على السطح المقابل بينما يتم تصلب الجانب المطلوب. النية هي تقليل فرق الحرارة عبر الجزء, وليس استبدال عملية الحث نفسها.
طريقة أخرى في ورشة العمل هي الانحناء المسبق.
إذا أظهرت الإنتاج التجريبي أن المكون يصبح محدبًا بشكل مستمر بعد التصلب, يمكن منح الجزء غير المعالج في البداية شكلًا محدبًا محكم التحكم. جزء من تشوه التصلب يعوض لاحقًا عن الانحناء المسبق الأولي.
تم استخدام هذا الأسلوب في تصلب سطح القضبان الفولاذية.
يكون ذلك منطقيًا فقط عندما يكون التشوه قابلاً للتكرار بشكل معقول. إذا انحنى جزء واحد 1 ملم في اتجاه واحد والآخر يتصرف بشكل مختلف تمامًا, ومن غير المرجح أن يكون الانحناء المسبق هو الحل الحقيقي.
5. انكماش التجويف: في بعض الأحيان يمكن تعويض العملية بدلاً من ذلك “تصحيح”
يجب معالجة تشويه التجويف بشكل مختلف عن ثني العمود.
يعتبر تصلب داخلي من بطانة الاسطوانة.
في المثال الموصوف هنا, الجدار الخارجي مبرد بالماء بينما السطح الداخلي مقسى. بعد التقسية, يصبح القطر الداخلي أصغر. التغير الحجمي المرتبط بالهيكل المقسى لا يمكن أن يتطور بحرية نحو الخارج, لذلك يتأثر التجويف بدلاً من ذلك.
إذا أظهر الإنتاج المتكرر أن هذا الانكماش مستقر, يمكن أخذه في الاعتبار قبل التقسية.
يتم تشغيل الثقب ليصبح أكبر قليلاً في العملية السابقة, مما يترك هامشًا كافيًا للأبعاد للتقلص المتوقع. بعد التقسية, تقوم عملية الطحن اللاحقة بتوصيل الثقب إلى حجمه النهائي.
يمكن تطبيق نفس المبدأ لتصلب السن الكامل للتروس الداخلية عندما يتبع التغيير في الأبعاد نمطًا متوقعًا.
هذا ليس هو نفسه تجاهل التشويه.
إنه تعويض في العملية. يعمل ذلك لأن التغيير في الأبعاد معروف مسبقًا ويتكرر ضمن مدى مقبول.
6. بعض الأمور التي تستحق الفحص قبل تغيير الوصفة
عندما يبدأ الجزء نفسه في إظهار فرط في... التحريف, انظر أولاً هل حدث أي تغيير ميكانيكي.
☐ هل لا يزال العمود حراً في التمدد?
☐ هل تم شد المركز بطريقة مختلفة?
☐ هل لا يزال المحث في المنتصف?
☐ هل حلقة الرش في نفس الموضع?
☐ هل الفوهات توزع بالتساوي?
☐ هل القسم النحيف لديه دعم كافٍ?
ثم انظر إلى التشوه نفسه.
إذا انحنى كل جزء تقريبًا في نفس الاتجاه وبمقدار مماثل, قد يشهد العملية تغييرًا أبعادياً منهجيًا يمكن تقليله أو تعويضه.
إذا تغير التشوه بشكل ملحوظ من جزء إلى آخر, ابحث أكثر عن عدم الاستقرار في التثبيت, الدعم, التسخين أو التبريد قبل إضافة تصحيح أبعاد ثابت.
الهندسة الجزئية تحدد أيضًا حدودًا عملية. أ 3 شفرة منشار بسماكة مم, لا يمكن توقع أن يستجيب عمود نقل صلب واسطوانة مقواة داخليًا لنفس استراتيجية التقسية.
7. التحكم في التشوه يبدأ من العملية الكاملة
لا يمكن عادة تتبع تشوه التقسية بالحث إلى رقم واحد في مصدر الطاقة.
لساق نحيلة, قد تبدأ المشكلة بالقيود أو سوء التمركزية. مع لوحة, قد يهيمن التسخين غير المتماثل. قد يكون تقلص التجويف منتظمًا بما يكفي للتعويض أثناء التشغيل. قد تحتاج قطعة رقيقة جدًا إلى تغيير توزيع درجة حرارتها قبل أن يمكن إجراء التقسية بالحث العادية بنجاح.
تظل معلمات التسخين مهمة, وكذلك سرعة المسح وظروف التبريد. لكنه موجود داخل عملية ميكانيكية وحرارية أكبر.
لهذا السبب يجب أن تتضمن دراسة التشوه المفيدة القطعة المراد العمل عليها, التجهيزات, محث, نظام الحركة والتبريد السريع, وليس فقط قوة التسخين.
الوجبات الجاهزة الرئيسية
تشويه تصلب الحث ليست مشكلة واحدة مع إصلاح واحد. الانحناء, يعود كل من التزييف وانكماش التجويف إلى جزء مختلف من العملية - ضبط النفس, التدفئة غير المتماثلة, أو تغيير الأبعاد المتكرر. حدد نوع التشويه أولاً, ثم تحقق من الإعداد الميكانيكي قبل لمس الطاقة أو سرعة المسح الضوئي.
الأسئلة المتداولة
لماذا ينحني العمود الطويل أثناء عملية تصلب الحث?
هل يمكن تصحيح انكماش الثقب بعد التقسية بالتحريض؟?
هل يقلل التسخين المسبق من التشوه في الأجزاء الرقيقة?
ماذا يجب أن أفحص أولاً عندما يزداد التشوه فجأة?
هل تحتاج مساعدة في التحكم في التشوه في عملية التقسية بالحث?
أخبرنا بهندسة الجزء لديك والإعداد الحالي. سنساعدك في تحديد المصدر المحتمل للتشوه والتغيير العملي لتقليله.


