
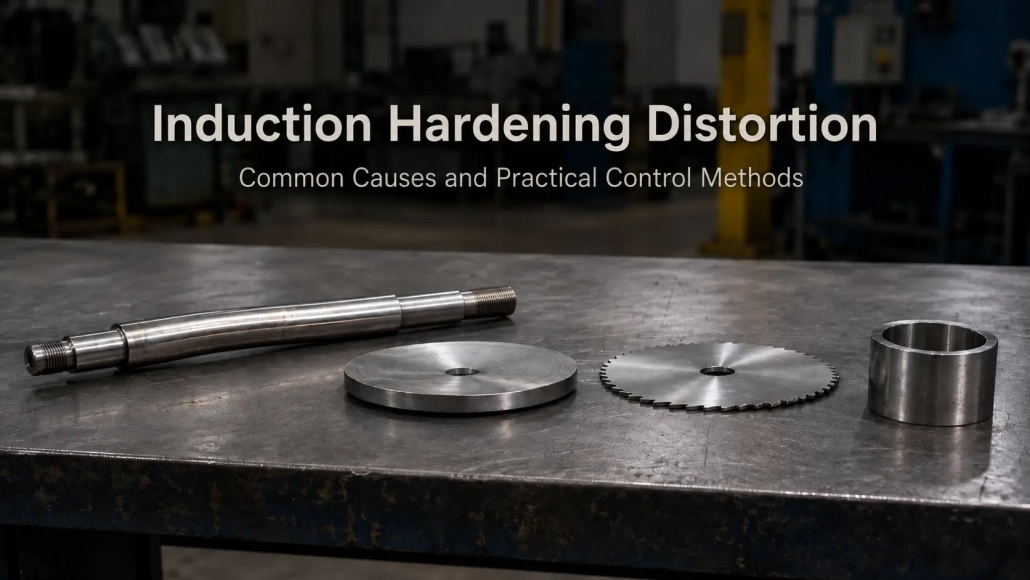
Odkształcenia w hartowaniu indukcyjnym: Typowe przyczyny i praktyczne sposoby jej redukcji
Wał wychodzi wygięty. Cylindr staje się mniejszy. Cienka płyta tworzy fale zanim w ogóle się rozpoczęło hartowanie.
To różne formy zniekształcenia hartowania indukcyjnego, i nie mają tej samej przyczyny ani tego samego rozwiązania.
Rozprowadzenie ciepła ma znaczenie, ale równie ważne jest ograniczenie obrabianego elementu, pozycja cewki, wyrównanie natryskowe, geometria części i sposób, w jaki element jest podparty podczas skanowania. Warunki hartowania mogą również zmieniać końcowe odkształcenie i stan naprężeń resztkowych. Opublikowane badanie dotyczące wału napędowego pełnego pojazdu typu float, Na przykład, analizowało, jak różne szybkości hartowania wpływały zarówno na odkształcenia, jak i naprężenia resztkowe podczas utwardzania indukcyjnego. Zobacz badanie w Journal of Materials Engineering and Performance.
W przypadku rozwiązywania problemów produkcyjnych, zazwyczaj bardziej przydatne jest najpierw przyjrzenie się rodzajowi odkształcenia, a następnie cofnięcie się przez proces.
1. Typowe formy odkształceń po hartowaniu indukcyjnym
W zależności od części, zmiany wymiarowe mogą pojawić się jako:
• Gięcie wałów i innych smukłych elementów
• Skrzywienie taśm i części o kształcie płyt
• Rozszerzenie otworów, skurcz lub stożkowość
• Ugięcie części w kształcie dysku
• Zmiany w skoku śruby kulowej
• Inne lokalne zmiany wymiarów związane z zahartowanym obszarem
Nawet części wykonane z podobnej stali mogą zachowywać się inaczej, ponieważ geometria zmienia sposób przepływu ciepła przez przedmiot obrabiany i sposób, w jaki materiał może się rozszerzać.
Badania nad AISI hartowanym indukcyjnie 4340 dysków pokazuje również, że zniekształcenia wiążą się z czymś więcej, niż tylko z samą receptą na ogrzewanie. W tym badaniu, Początkowa twardość materiału wpływała zarówno na głębokość hartowania, jak i wielkość odkształceń. Artykuł jest dostępny za pośrednictwem Kanadyjskiej Krajowej Rady ds. Badań Naukowych.
Poniższe przykłady dotyczą kilku problemów często spotykanych podczas rzeczywistej pracy hartowania.
2. A 500 mm × 3 mm Piła Która Zgięła się podczas podgrzewania
Cienkie części mogą się zniekształcać przed rozpoczęciem hartowania.
Jeden z przykładów produkcyjnych dotyczył pomiaru tarczy pilarskiej do stolarstwa 500 mm × 3 mm, której zęby były utwardzone przez nagrzewanie indukcyjne wysokiej częstotliwości.
Podczas nagrzewania, ostrze wykazywało nieregularne, falowe zniekształcenia. cienki przeróbek był bardzo wrażliwy na lokalne różnice temperatur, a naprężenia termiczne powodowały skręcanie ostrza w nieodpowiednim kształcie.
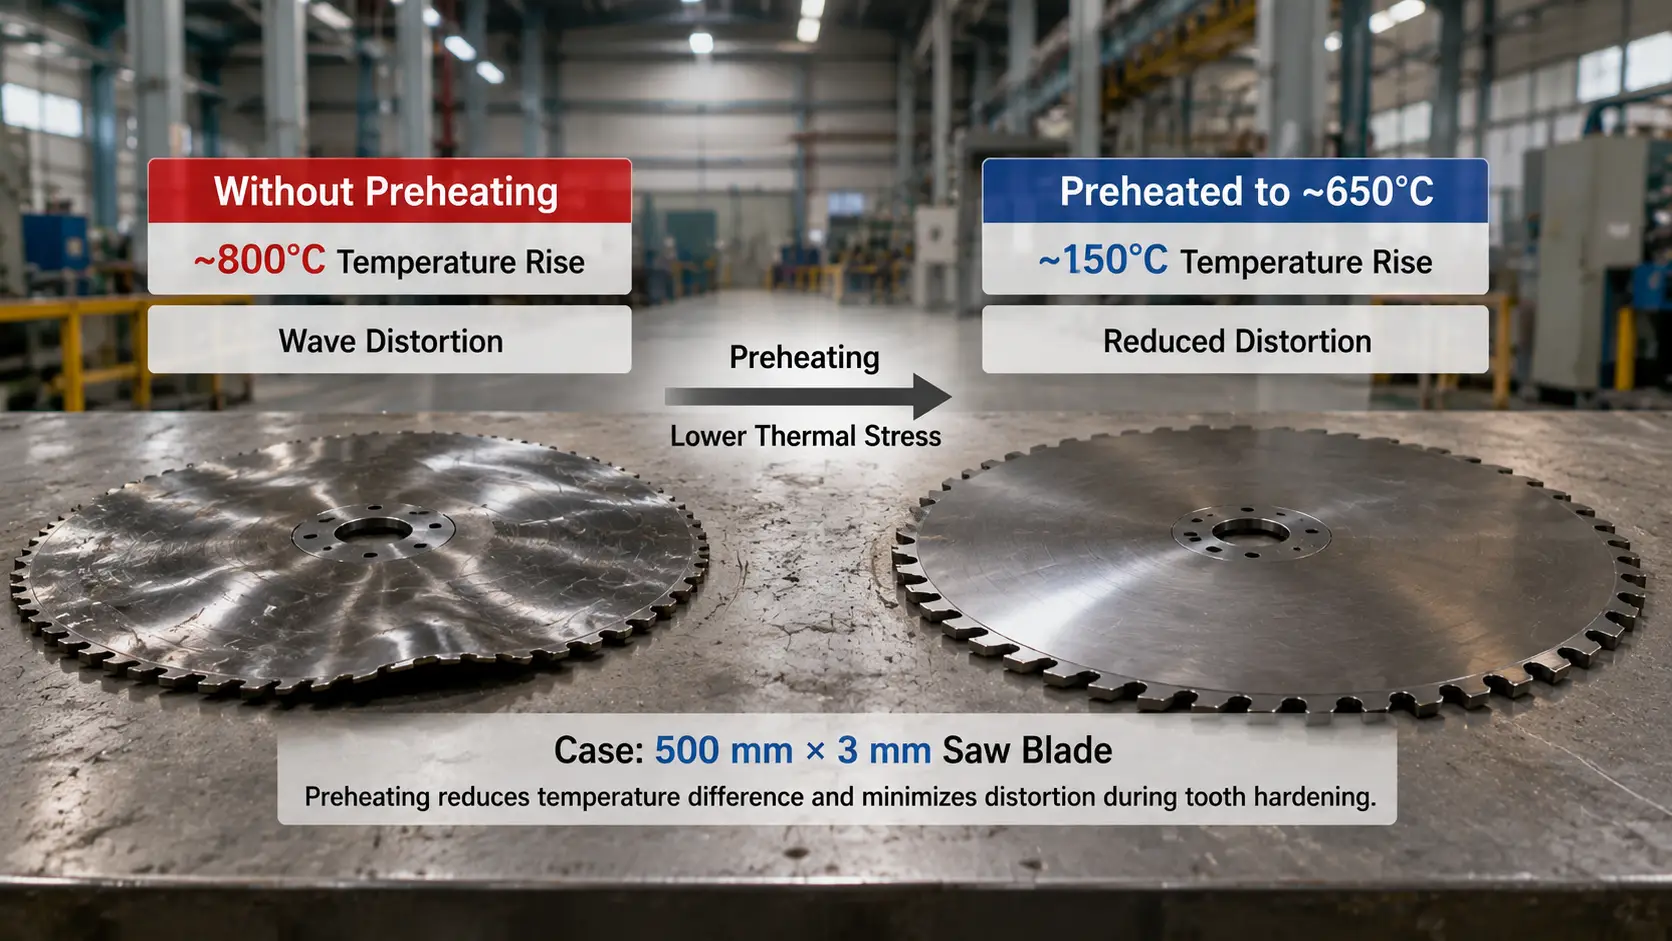
Proces zmieniono poprzez wstępne podgrzanie ostrza w konwencjonalnym piecu do temperatury ok 650°C przed etapem indukcyjnym.
Poprzednio, lokalny obszar nagrzewany indukcyjnie musiał zostać poddany wzrostowi temperatury o około 800°C. Po podgrzaniu, pozostały wzrost temperatury podczas nagrzewania indukcyjnego wynosił tylko ok 150°C.
Różnica temperatur w ostrzu stała się znacznie mniejsza, stres termiczny został zmniejszony, i nieregularne odkształcenie nie uniemożliwia już zakończenia procesu hartowania zębów.
Liczba 650°C nie powinna być kopiowana jako ogólna specyfikacja wstępnego nagrzewania dla cienkich części. Należy to do tego konkretnego przykładu. Materiał, wymiary, poprzednia obróbka cieplna i wymagany rezultat hartowania muszą być wzięte pod uwagę przed zastosowaniem podobnego procesu.
To, co pokazuje przykład, to że zmniejszenie mocy indukcji nie jest jedyną reakcją na odkształcenia przy nagrzewaniu. Czasami większym problemem jest już tworzony gradient temperatury w obrabianym materiale.
3. Długie wały: Nie ograniczaj zbyt mocno rozszerzalności cieplnej
Długie, smukłe wały są szczególnie wrażliwe podczas hartowania skanowego.
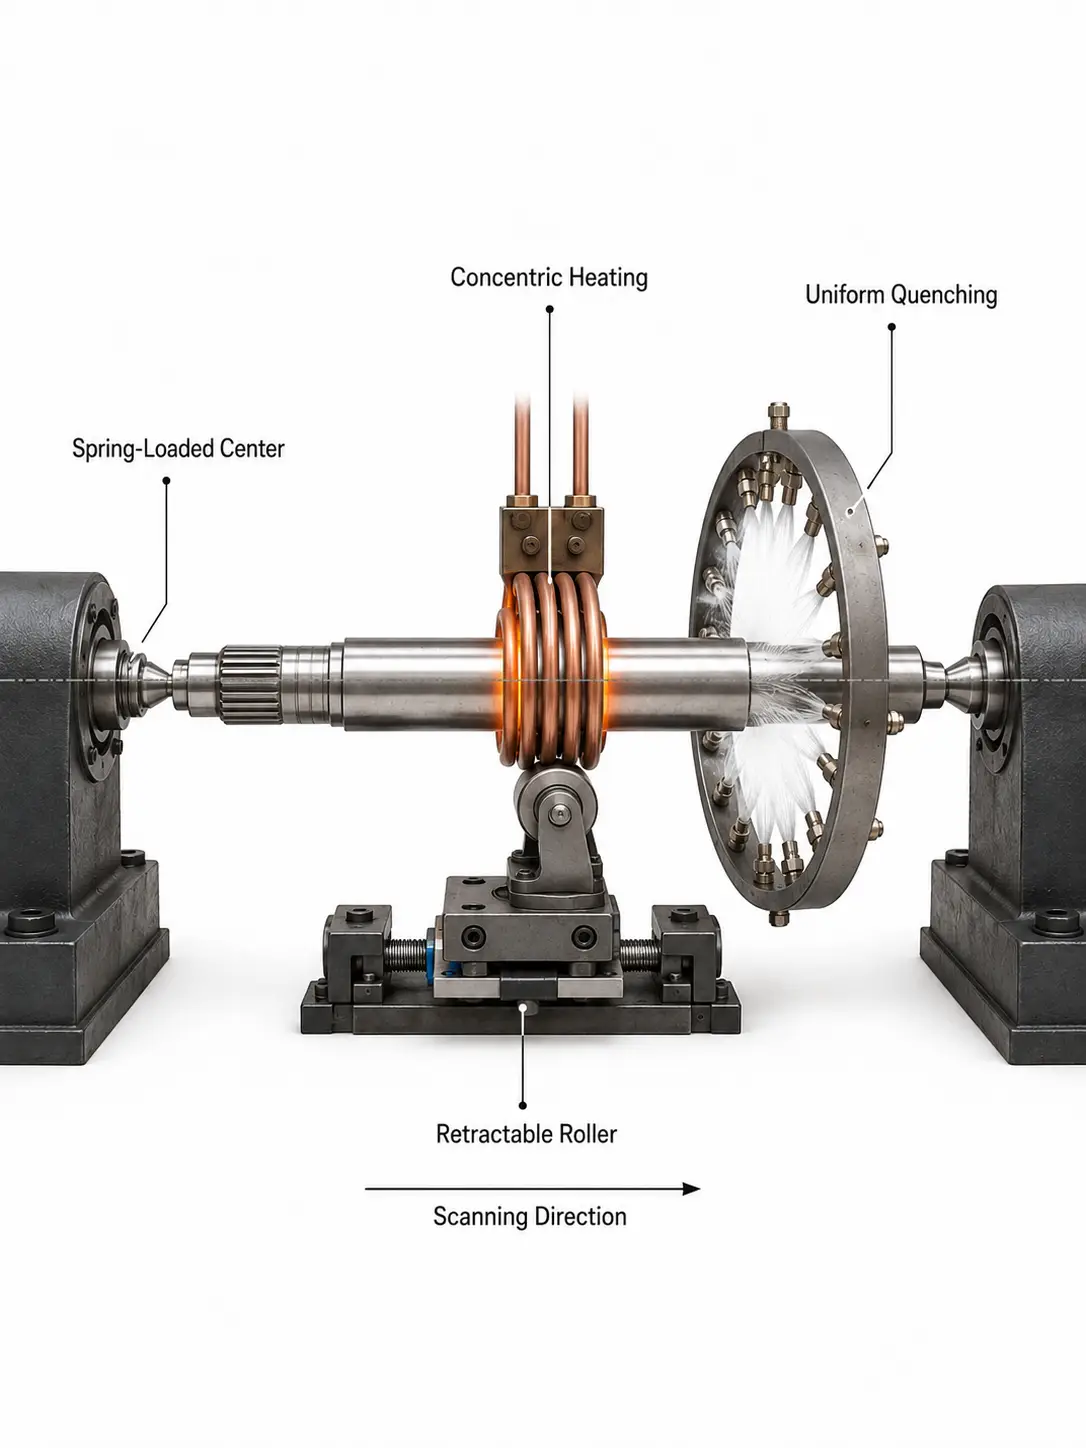
Gdy strefa ciepła przesuwa się wzdłuż wału, obrabiany element się rozszerza. jeśli oba końce są zbyt sztywno utrzymane, to rozszerzanie jest ograniczone i wprowadzane są dodatkowe naprężenia do części.
Jednym z praktycznych rozwiązań jest poluzowanie górnego środka lub użycie środka sprężynowego lub pneumatycznego. Innym rozwiązaniem jest umożliwienie jednemu końcu wału poruszać się osiowo, gdy obrabiany element staje się dłuższy podczas nagrzewania.
Osprzęt musi nadal prawidłowo umieścić wał. Nie powinno to uniemożliwiać normalnej rozszerzalności termicznej.
Bardzo smukłe wały mogą wymagać dodatkowego wsparcia. Rolki korekcyjne można montować w sposób podobny do stabilnego oparcia na tokarce. Gdy cewka osiąga pozycję wsporzenia, rolka odsuwa się na bok i wraca po przejściu cewki.
Wyrównanie zasługuje na równie dużą uwagę.
Jeśli skuteczna cewka jest bliżej jednej strony wału, ogrzewanie wokół obwodu nie będzie jednolite. Ten sam problem występuje, jeśli natrysk chłodzący jest przesunięty od osi. Jedna strona wówczas doświadcza innego warunku chłodzenia niż druga.
Utrzymanie induktor, jednostki chłodzącej i wału tak koncentrycznie, jak to możliwe pomaga zmniejszyć tę różnicę.
Gdy wał hartowany skanowaniem się wygina, zmiana mocy lub prędkości skanowania nie zawsze jest pierwszą próbą. Sprawdź środki, Wsparcie wału, Pozycja cewki i pozycja natrysku również.
4. Części płytowe i taśmowe: Utwardzanie jednostronne może wyciągnąć część z kształtu
Utwardzanie jednostronne paska lub płyty często powoduje odkształcenie typu wklęsłego.
Pole temperaturowe przez grubość nie jest symetryczne. Utwardzona strona przechodzi przez skoncentrowane ogrzewanie i późniejsze chłodzenie, podczas gdy przeciwległa strona przechodzi inny cykl termiczny.
Tam gdzie specyfikacja części na to pozwala, symetryczne hartowanie obu stron może zmniejszyć tę nierównowagę.
W niektórych zastosowaniach, podgrzewanie stosowane było również po przeciwnej stronie podczas hartowania wymaganej strony. Celem jest zmniejszenie różnicy temperatur w całej części, a nie zastąpienie samego procesu indukcyjnego.
Inną metodą warsztatową jest wstępne gięcie.
Jeśli produkcja próbna pokaże, że komponent konsekwentnie staje się wklęsły po hartowaniu, nieobrobionej części można najpierw nadać kontrolowany wypukły kształt. Część odkształcenia hartowniczego kompensuje następnie początkowe zgięcie wstępne.
Podejście to zastosowano w hartowaniu powierzchniowym szyn stalowych.
Ma to sens tylko wtedy, gdy odkształcenie jest w miarę powtarzalne. Jeśli jedna część się wygina 1 mm w jednym kierunku, a drugi zachowuje się zupełnie inaczej, wstępne gięcie raczej nie będzie prawdziwym rozwiązaniem.
5. Kurczenie otworów: Czasami proces ten może zostać raczej zrekompensowany “Poprawione”
Zniekształcenie otworu należy traktować inaczej niż zginanie wału.
Rozważać hartowanie wewnętrzne tulei cylindrowej.
W opisanym tutaj przykładzie, ściana zewnętrzna jest chłodzona wodą, a powierzchnia wewnętrzna jest hartowana. Po utwardzeniu, średnica wewnętrzna staje się mniejsza. Zmiana wymiarowa związana z utwardzoną konstrukcją nie może swobodnie rozwijać się na zewnątrz, więc zamiast tego wpływa to na otwór.
Jeśli wielokrotna produkcja wykaże, że skurcz ten jest stabilny, można to uwzględnić przed hartowaniem.
W poprzedniej operacji otwór jest nieco większy, pozostawiając wystarczający naddatek wymiarowy dla oczekiwanego skurczu. Po utwardzeniu, kolejna operacja szlifowania doprowadza otwór do ostatecznego rozmiaru.
Tę samą zasadę można uwzględnić w przypadku hartowania całych zębów kół wewnętrznych, gdy zmiana wymiarów przebiega według przewidywalnego wzorca.
To nie to samo, co ignorowanie zniekształceń.
Jest to kompensacja procesu. Działa, ponieważ zmiana wymiarowa jest znana z góry i powtarza się w akceptowalnym zakresie.
6. Kilka rzeczy warte sprawdzenia przed zmianą receptury
Gdy ta sama część zaczyna wykazywać nadmierne obciążenia odkształceń, najpierw sprawdź, czy coś mechanicznego się zmieniło.
☐ Czy wał nadal może się rozszerzać?
☐ Czy środek został inaczej dokręcony?
☐ Czy cewka nadal jest wycentrowana?
☐ Czy pierścień natryskowy jest w tej samej pozycji?
☐ Czy dysze dostarczają równomiernie?
☐ Czy wąski fragment ma wystarczające podparcie?
A potem spójrz na samo zniekształcenie.
Jeśli każda część wygina się mniej więcej w tym samym kierunku i o podobną moc, proces może powodować systematyczną zmianę wymiarową, którą można zmniejszyć lub skompensować.
jeśli odkształcenie wyraźnie różni się w zależności od części, szukaj dokładniej niestabilności w pozycjonowaniu, wsparcie, podgrzewanie lub chłodzenie przed dodaniem stałej korekty wymiarowej.
geometria części również określa praktyczne granice. A 3 piła o grubości mm, nie można oczekiwać, że solidny wał transmisyjny i wewnętrznie hartowany cylinder będą reagować na tę samą strategię hartowania.
7. Kontrola odkształceń zaczyna się od całego procesu
Odkształcenia podczas hartowania indukcyjnego zwykle nie można przypisać jednej wartości na zasilaczu.
Dla smukłego wału, problem może zaczynać się od ograniczeń lub złej koncentryczności. Dla płyty, może dominować asymetryczne nagrzewanie. Skurcz otworu może być na tyle regularny, że można go skompensować podczas obróbki. Bardzo cienka część może wymagać zmiany rozkładu temperatury przed prawidłowym wykonaniem normalnego hartowania indukcyjnego.
Parametry nagrzewania nadal mają znaczenie, tak samo jak prędkość skanowania i warunki chłodzenia. Ale one znajdują się w szerszym procesie mechanicznym i termicznym.
Dlatego przydatne badanie odkształceń powinno obejmować obrabiany przedmiot, przyrząd, induktor, ruch i system hartowania, a nie tylko moc grzewczą.
Klucz na wynos
Odkształcenia podczas hartowania indukcyjnego nie są jednym problemem z jednym rozwiązaniem. Gięcie, wykrzywienie i zmniejszenie średnicy otworu każda wskazuje na inną część procesu — ograniczenie, asymetryczne nagrzewanie, lub powtarzalna zmiana wymiarów. Najpierw zidentyfikuj typ odkształcenia, następnie sprawdź ustawienie mechaniczne zanim dotkniesz mocy lub prędkości skanowania.
Często zadawane pytania
Dlaczego długi wał wygina się podczas skanowania hartowania indukcyjnego?
Czy można skorygować kurczenie się otworu po hartowaniu indukcyjnym?
Czy podgrzewanie zmniejsza zniekształcenia cienkich części?
Co powinienem sprawdzić najpierw, gdy zniekształcenia nagle wzrastają?
Potrzebujesz pomocy w kontrolowaniu odkształceń w procesie hartowania indukcyjnego?
Podaj nam geometrię swojej części i obecne ustawienia. Pomożemy zidentyfikować prawdopodobne źródło odkształcenia i praktyczną zmianę, która je zmniejszy.


