
Induktionsnormalisieren vs. Glühen: Wann welche Methode sinnvoll ist (und wann Induktion den Ausschlag gibt)
Die meisten Wärmebehandlungsbetriebe haben eine Standardeinstellung: Sie normalisieren entweder alles oder glühen alles weich. Die Wahl beruht meist auf Gewohnheit, nicht auf technischer Auslegung. Induktives Normalisieren verändert diese Gleichung — nicht weil Induktion immer das bessere Verfahren ist, sondern weil ihre Geschwindigkeit und Regelbarkeit das Normalisieren in Anwendungen praktikabel machen, in denen ein Ofen zu langsam wäre und Weichglühen überdimensioniert wäre.
Normalisieren und Weichglühen erhitzen Stahl beide über die Umwandlungstemperatur. Der Unterschied liegt im Abkühlschritt — und alles am fertigen Bauteil ergibt sich aus dieser einen Variable: Härte, Festigkeit, Zerspanbarkeit, Kornstruktur und ob sich das Bauteil im nächsten Arbeitsschritt verzieht.
1. Was in jedem Prozess tatsächlich passiert
Beide Verfahren erhitzen Stahl über seine obere Umwandlungstemperatur — typischerweise 800–950°C, abhängig vom Kohlenstoffgehalt und der Legierung. Der Unterschied ist, was danach passiert.
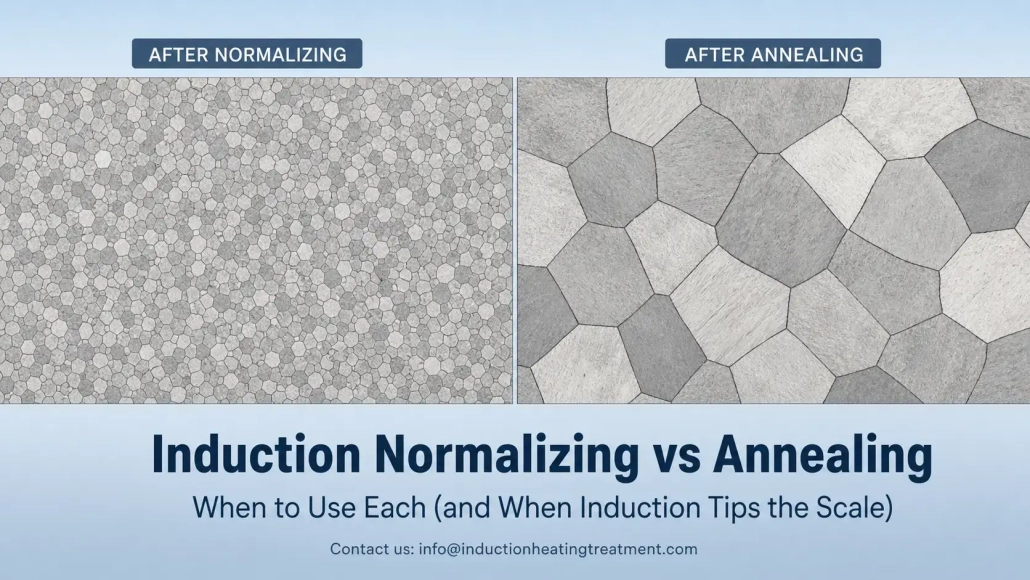
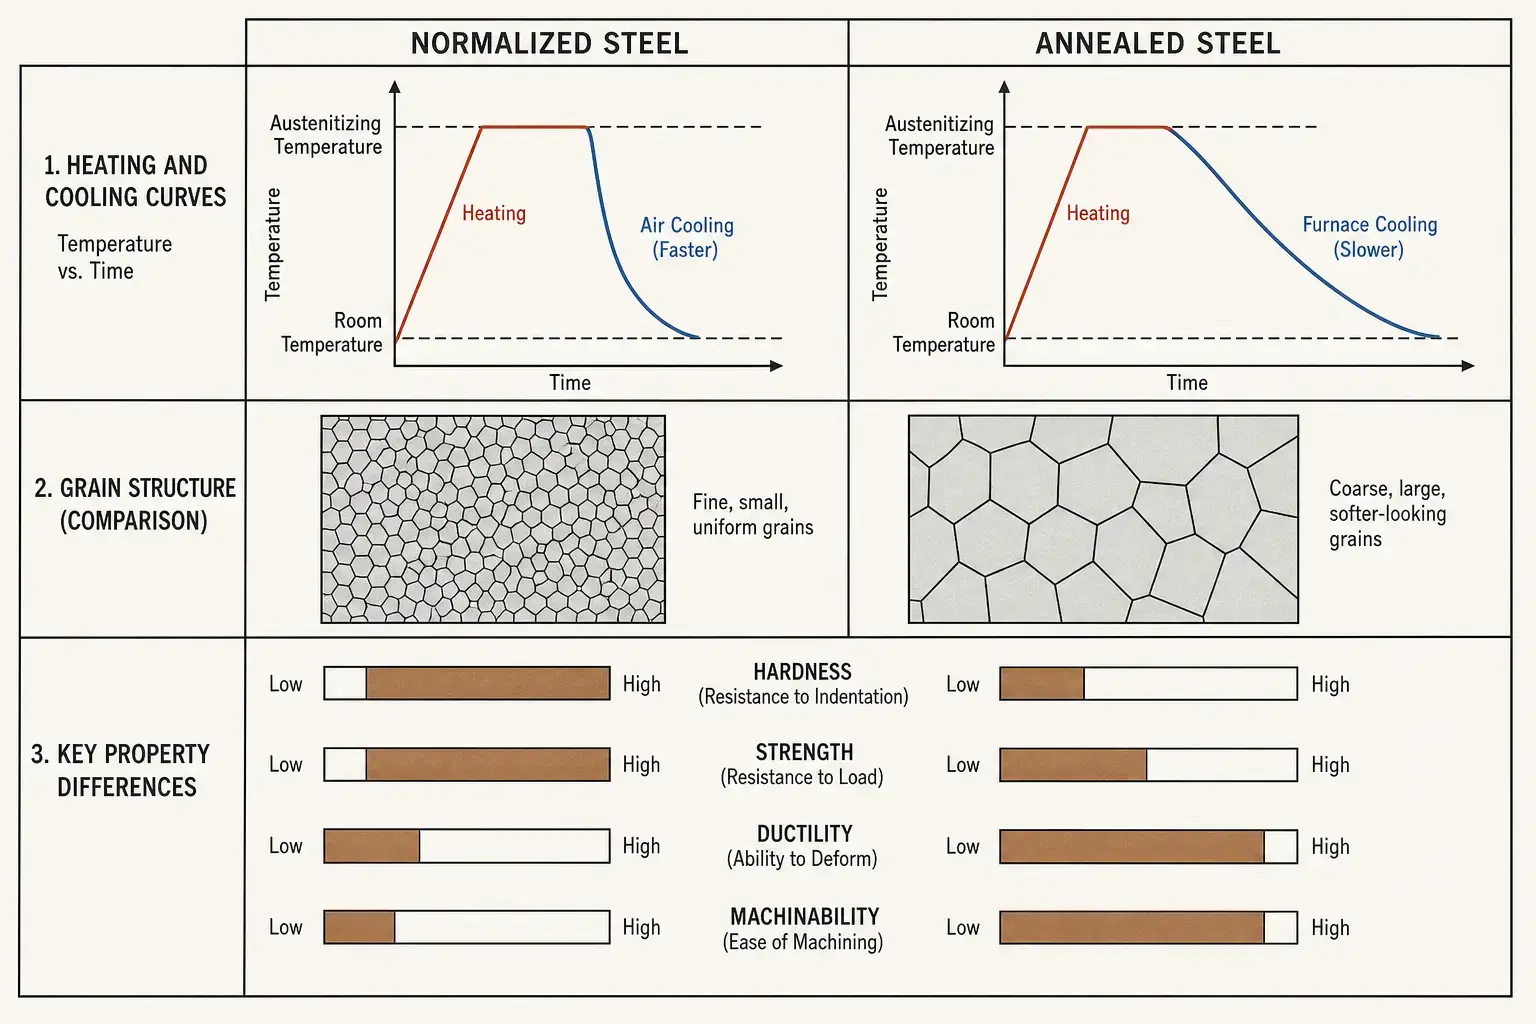
Beim Normalisieren wird das Bauteil entnommen und an der Luft abgekühlt. Die schnellere Abkühlung erzeugt eine feinere Kornstruktur, mittlere Härte und gleichmäßigere mechanische Eigenschaften. Beim Weichglühen bleibt das Bauteil im Ofen und kühlt langsam ab — manchmal über mehrere Stunden. Die langsame Abkühlung führt zu maximaler Weichheit, hoher Duktilität und einer groben Kornstruktur.
Bei der induktiven Erwärmung erfolgt das Aufheizen schnell und lokal — in Sekunden statt in Minuten. Das allein verändert die Metallurgie des Normalisierens oder Weichglühens nicht. Was sich verändert, ist, wo Sie den Prozess einsetzen können und wie einfach er sich in eine Produktionslinie integrieren lässt. Mehr dazu in Abschnitt 4.
| Aspekt | Normalisieren | Glühen |
|---|---|---|
| Abkühlung | Luft — schneller | Ofengesteuert — langsam, oft über Stunden |
| Härte | Mittel | Für die Güteklasse möglichst niedrig |
| Kornstruktur | Fein, gleichmäßig | Grob, erweicht |
| Festigkeit | Mittel bis hoch | Niedrig |
| Duktilität | Mittel | Hoch |
| Zerspanbarkeit | Gut für Stahl mit mittlerem Kohlenstoffgehalt | Am besten für kohlenstoffreichen Stahl & legierten Stahl |
| Typische Anwendung | Nach Schmieden, Gießen, Schweißen, Warmwalzen — Struktur vor dem nächsten Schritt zurücksetzen | Vor Kaltumformen, Tiefziehen, schwerer Zerspanung — für den nächsten Schritt erweichen |
2. Wann Normalisieren die bessere Wahl ist
Normalisieren ist die richtige Wahl, wenn das Problem in einer uneinheitlichen Struktur liegt. Schmieden, Gießen, Walzen und Schweißen hinterlassen ungleichmäßige Kornmuster, variable Härte und Eigenspannungen. Normalisieren setzt all das durch Abkühlen an der Luft zurück — schnell genug, um das Korn zu verfeinern, und langsam genug, um die Sprödigkeit einer vollständigen Abschreckung zu vermeiden.
| Anwendung | Warum Normalisieren geeignet ist |
|---|---|
| Geschmiedete Stahlteile | Setzt die Kornstruktur nach der Warmumformung zurück; beseitigt Unregelmäßigkeiten durch variable Abkühlung nach dem Schmieden |
| Stahlgusskomponenten | Verbessert die Gleichmäßigkeit vor der Bearbeitung oder dem Härten — Gussgefüge sind von Natur aus grob und ungleichmäßig |
| Geschweißte Rohr- & Schlauchabschnitte | Verfeinert die Wärmeeinflusszone, in der sich die Schweißmikrostruktur vom Grundwerkstoff unterscheidet |
| Stahl mit mittlerem Kohlenstoffgehalt vor dem Induktionshärten | Schafft eine konsistente Ausgangsmikrostruktur — besser vorhersehbare Einhärtetiefe und Härteverteilung |
| Teile, die ausgewogene Festigkeit & Zerspanbarkeit benötigen | Luftabkühlung erzeugt eine mittlere Härte — hart genug für die Funktion, weich genug zum Schneiden ohne übermäßigen Werkzeugverschleiß |
Eine geschmiedete Automobilwelle ist ein typischer Fall. Sie kommt aus dem Warmschmieden mit einer Kornstruktur, die durch die jeweilige Abkühlung in der Fertigung an diesem Tag geprägt wurde. Wenn sie direkt zur Bearbeitung oder zum Härten geht, variieren Werkzeugverschleiß, Verzug und Einhärtetiefe. Normalisieren löscht diese Vorgeschichte. Die Welle geht mit einem bekannten Ausgangspunkt in den nächsten Prozess.
3. Wann Glühen die bessere Wahl ist
Glühen ist die richtige Wahl, wenn das Teil so weich und gut verarbeitbar wie möglich sein muss. Die langsame Ofenabkühlung — manchmal über Stunden geregelt — erzeugt die niedrigste erreichbare Härte und die höchste Duktilität für eine bestimmte Stahlsorte.
Das macht Glühen zur Standardlösung, wenn der nächste Prozess Kaltumformen, Tiefziehen, starkes Biegen oder intensive Zerspanung von hochkohlenstoffhaltigem oder legiertem Stahl ist. Normalisieren würde diese Werkstoffe zu hart lassen, Werkzeuge stark beanspruchen und die Ausschussraten erhöhen.
| Anwendung | Warum Glühen geeignet ist |
|---|---|
| Kohlenstoffreicher Stahl & legierter Stahl vor der Zerspanung | Sphäroidisiert geglühte Struktur = längste Werkzeugstandzeit, beste Spankontrolle |
| Bauteile vor Kaltumformung oder Ziehen | Maximale Duktilität verhindert Rissbildung bei starker Verformung |
| Stark geschweißte Konstruktionen | Langsames Abkühlen baut Eigenspannungen ab, ohne neue Verzüge einzubringen |
| Präzisionskomponenten mit Anforderungen an Maßstabilität | Stabiles, spannungsfreies Gefüge vor der Endbearbeitung — weniger Bewegung nach dem Materialabtrag |
| Draht, Band, dünnwandiges Rohr | Weicher Zustand vor Biege-, Flachdrück- oder Nachziehvorgängen erforderlich |
Induktion spielt auch beim Glühen eine Rolle, ist jedoch begrenzt. Induktionsglühen eignet sich gut für lokales Weichglühen oder Spannungsarmglühen an bestimmten Merkmalen. Für das Glühen kompletter Bauteile, bei dem über Stunden ein langsames, kontrolliertes Abkühlen erforderlich ist, bleibt ein Ofen die praktische Wahl. Die richtige Frage lautet nicht “kann Induktion glühen”, sondern “benötigt dieses konkrete Bauteil den vollständigen Ofenzyklus, oder kann ein lokales Glühen das Problem schneller lösen?”
4. Wo Induktion die Abwägung verändert
Folgendes verändert Induktion nicht: die Metallurgie. Normalisieren erfordert weiterhin das Erwärmen über den Umwandlungspunkt und das Abkühlen an Luft. Glühen erfordert weiterhin langsames Abkühlen. Die Physik bleibt dieselbe.
Folgendes verändert Induktion: Geschwindigkeit, Platzbedarf, Integration und Lokalisierung.
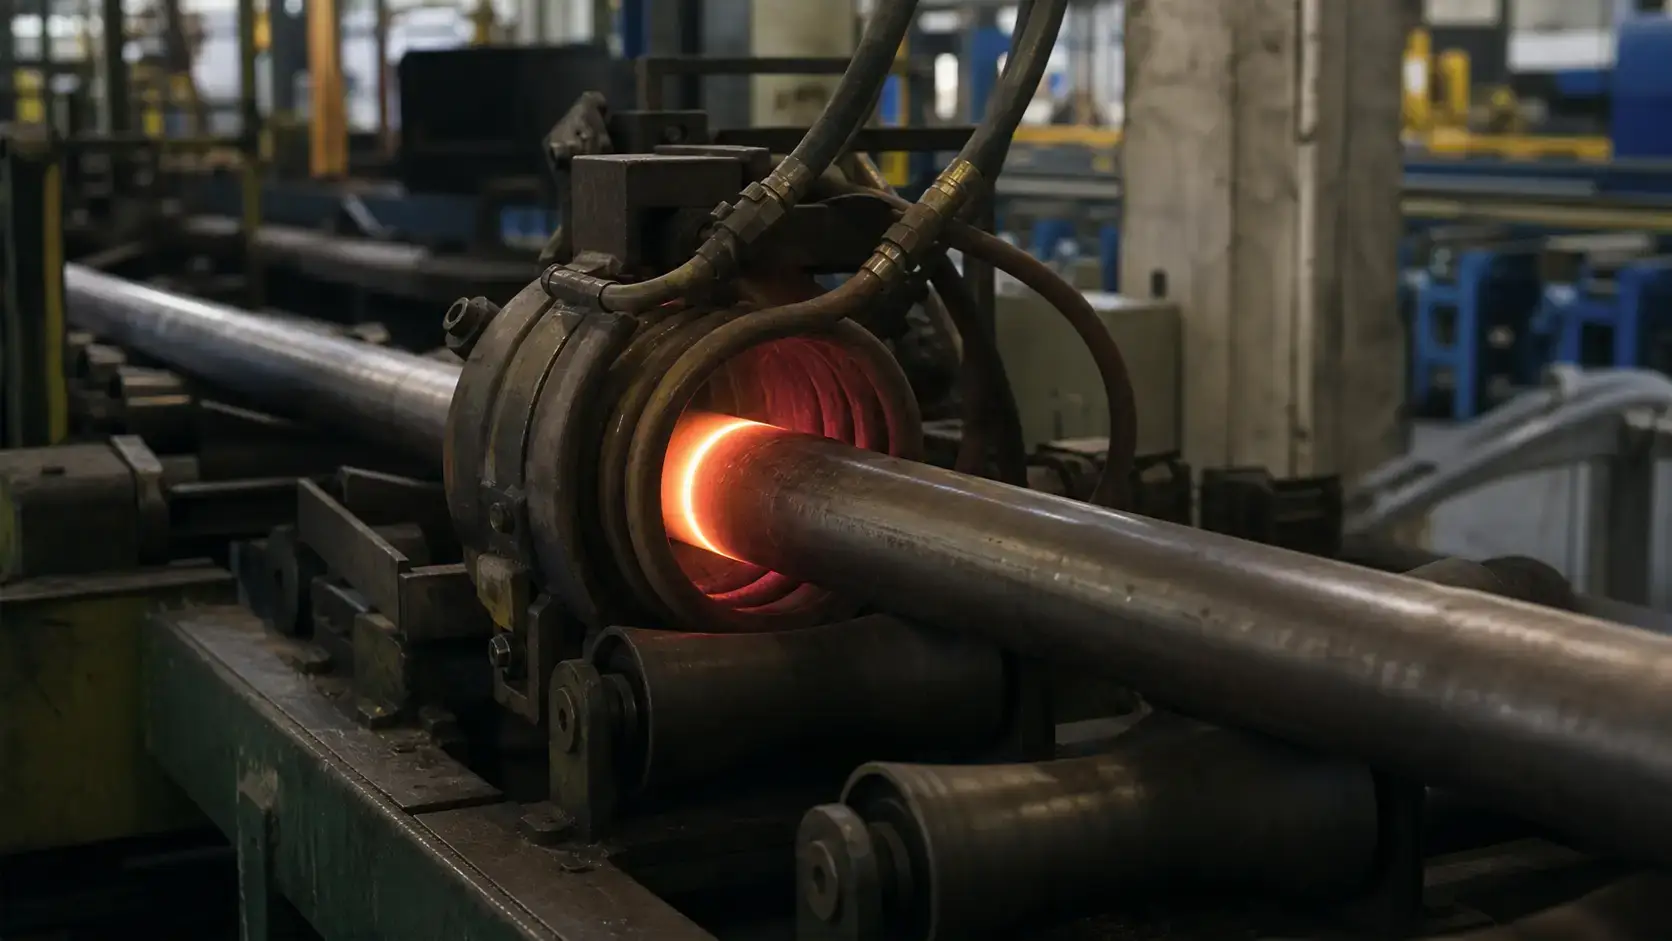
Ein Ofen erwärmt das gesamte Bauteil — und die Luft darum herum, die Kammer und die Vorrichtungen — um die Temperatur zu erreichen. Induktion erzeugt Wärme direkt in der Oberfläche des Werkstücks. Beim Normalisieren, bei dem das Abkühlen an Luft der letzte Schritt ist, ermöglicht diese Geschwindigkeit eine Inline-Verarbeitung. Ein Rohr, das sich kontinuierlich mit Liniengeschwindigkeit durch eine Spule bewegt, kann in Sekunden normalisiert werden, statt in Chargenzyklen.
Auch die Lokalisierung ist wichtig. Bei einem geschweißten Rohr müssen möglicherweise nur die Schweißnaht und die Wärmeeinflusszone normalisiert werden. Induktion kann diese Zone gezielt behandeln, ohne den gesamten Umfang zu erwärmen. Bei einer geschmiedeten Automobilkomponente kann ein bestimmter Lagersitz oder ein Bereich eines Zahnradrohlings normalisiert werden, während der Rest des Bauteils im geschmiedeten Zustand bleibt. Ein Ofen kann das nicht.
Zwei Beispiele machen dies konkret:
— Normalisieren von Rohren und Tubes. ERW-Rohrwerke laufen kontinuierlich. Rohre für das Normalisieren im Chargenofen offline zu nehmen, unterbricht den Ablauf. Inline-Induktionsnormalisieren — Spule nach der Schweißstation positioniert, Erwärmung der Nahtzone auf Umwandlungstemperatur, Luftkühlung auf dem Auslauftisch — hält die Linie in Bewegung. Die entscheidenden Variablen: Rohrdurchmesser, Wandstärke, Liniengeschwindigkeit und Spulengeometrie. Ist die Frequenz falsch, erwärmen Sie nur die Oberfläche. Ist die Leistung falsch, verlangsamt sich die Linie.
— Normalisieren von Automobilkomponenten. Geschmiedete Zahnradrohlinge, Wellen und Gabelstücke gelangen mit der Kornstruktur in die Bearbeitungszelle, die der Schmiedeprozess hinterlassen hat. Induktionsnormalisieren vor der Bearbeitung — manchmal in derselben Zelle, mit demselben Roboter, der die Drehmaschine belädt — gibt jedem Teil denselben Ausgangszustand. Die Alternative ist ein Chargenofen, was Zwischenbestände zwischen den Arbeitsgängen, längere Durchlaufzeiten und Teile bedeutet, die je nachdem, wo sie im Korb lagen, unterschiedlich schnell abkühlen.
Induktionsnormalisieren macht das Glühen nicht überflüssig. Bei hochgekohltem Stahl, der vor der Präzisionsbearbeitung ein sphäroidisiertes Gefüge benötigt, ist das Ofenglühen weiterhin im Vorteil. Doch für den breiten mittleren Bereich — Schmiedeteile, Gussteile, Schweißkonstruktionen aus mittelgekohltem Stahl sowie Teile, die für das Induktionshärten vorgesehen sind — passt das Induktionsnormalisieren häufig besser in den Produktionsfluss. Es beseitigt den Ofen als Engpass.
5. Was Ihre Anlagenspezifikation bestimmt
Werkstoffgüte und Kohlenstoffgehalt. Niedriggekohlte, mittelgekohlte, legierte und Werkzeugstähle reagieren nicht auf dieselbe Weise auf dieselbe Temperatur und Abkühlung. Ein mittelgekohltes Schmiedeteil lässt sich möglicherweise mit einem einfachen Erwärmungs- und Luftkühlzyklus akzeptabel normalisieren. Ein hochgekohlter Stahl kann eine engere Temperaturführung und eine nachgewiesene gleichmäßige Abkühlung erfordern. Prüfen Sie stets die Werkstoffspezifikation, bevor Sie Zieltemperaturen festlegen.
Teilegeometrie und Querschnittsdicke. Dünne Querschnitte erwärmen sich schnell durch und kühlen gleichmäßig ab. Dicke Querschnitte entwickeln während der Erwärmung einen Temperaturgradienten von der Oberfläche zum Kern, und sie kühlen während der Luftkühlung über den Querschnitt hinweg mit unterschiedlichen Raten ab. Beim Induktionsnormalisieren beeinflusst dies die Auswahl der Frequenz — niedrigere Frequenz für tiefere Eindringtiefe, höhere für oberflächendominierte Erwärmung bei dünnen Wänden. Außerdem beeinflusst es Erwärmungszeit, Vorschub- oder Liniengeschwindigkeit und ob das Teil für eine gleichmäßige Erwärmung gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der im Prüflabor funktioniert, scheitert bei Produktionsgeschwindigkeit, wenn die Stromversorgung den Arbeitszyklus nicht dauerhaft aufrechterhalten kann. Der erforderliche Durchsatz bestimmt die Größe der Stromversorgung, die Spulenanordnung, die Kühlkapazität und die Steuerung. Bei Inline-Prozessen — zum Beispiel Rohrnormalisieren mit 30 Metern pro Minute — ist die Liniengeschwindigkeit die erste Zahl, die der Anlagenkonstrukteur benötigt. Bei Einzelteilen sind Zykluszeit und Belademethode wichtiger. Ein fünfsekündiger Erwärmungszyklus in Kombination mit einem zwanzigsekündigen manuellen Beladevorgang ist ein dreisekündiger Nettozyklus, der nur darauf wartet, realisiert zu werden.
Temperaturmessung und -regelung. Induktion erwärmt schnell. Das bedeutet, dass das Regelungssystem weniger Zeit hat, auf eine Temperaturabweichung zu reagieren, als dies bei einem Ofen der Fall wäre. Pyrometer, Wärmebildkameras oder Kontaktsensoren müssen so positioniert werden, dass sie den kritischen Bereich des Teils erfassen — nicht eine bequeme, aber irrelevante Oberfläche. Bei bewegten oder rotierenden Teilen beeinflussen Emissionsgrad, Zunder, Oberflächenzustand und Betrachtungswinkel die Messung. Eine geschlossene Leistungsregelung mit Temperaturfeedback in Echtzeit ist die Kosten wert, wenn das Temperaturfenster eng ist.
Kühlmethode. Beim Normalisieren ist Luftkühlung der Standard — die tatsächliche Abkühlrate hängt jedoch von Bauteilgröße, Luftbewegung, Abstand zwischen den Teilen und der Umgebungstemperatur in der Fertigung ab. Erzwungene Luftkühlung kann die Abkühlung beschleunigen, muss aber gleichmäßig erfolgen. Beim Glühen ist die Kühlkontrolle entscheidend: Die Abkühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen vorsieht, prüfen Sie, ob die Kühlmethode — Ofenabkühlung, isolierte Kammer, kontrollierte Rampe — die erforderliche Rate halten kann, bevor Sie die Heizseite spezifizieren. Was die Induktionsanlage selbst betrifft, benötigen Stromversorgung, Kondensatoren, Stromschiene und Spule eine zuverlässige Wasserkühlung. Zu knapp ausgelegte Kühlung verkürzt die Lebensdauer der Spule und verursacht störende Fehlermeldungen, die die Verfügbarkeit beeinträchtigen, lange bevor tatsächlich etwas ausfällt.
6. Fehler, die am teuersten werden
— Glühen, obwohl Normalisieren ausreicht. Sie bezahlen den vollständigen Ofenzyklus — Energie, Zeit, Stellfläche — um ein weicheres Bauteil herzustellen, als Sie benötigen. Bei Schmiedeteilen aus Stahl mit mittlerem Kohlenstoffgehalt, die für Bearbeitung und Härten vorgesehen sind, liefert Normalisieren in der Regel das richtige Gleichgewicht aus Bearbeitbarkeit und Festigkeit ohne den Mehraufwand des Glühens.
— Normalisieren, obwohl das Bauteil maximale Weichheit benötigt. Hochkohlenstoff- und legierte Stähle, die statt geglüht normalisiert werden, verschleißen Werkzeuge, reißen beim Umformen oder beides. Wenn der nächste Arbeitsgang starke Kaltumformung oder schwere Zerspanung bei einer harten Güte ist, rechtfertigt Glühen seine Kosten.
— Die vorherige Materialhistorie ignorieren. Dieselbe Stahlsorte reagiert unterschiedlich, je nachdem, ob sie gegossen, geschmiedet, gewalzt, geschweißt oder zuvor wärmebehandelt wurde. Prüfen Sie das eingehende Gefüge, nicht nur die chemische Zusammensetzung im Zertifikat.
— Die Induktionsspule als Zubehör betrachten. Eine gut ausgelegte Stromversorgung in Kombination mit der falschen Spule ist ein gut konstruierter Briefbeschwerer. Die Spulengeometrie bestimmt Erwärmungsmuster, Gleichmäßigkeit und ob das Bauteil die Temperatur erreicht, bevor die Linie weiterläuft. Wenn der Lieferant Ihnen keine Spulendesigns für Ihre spezifische Bauteilgeometrie zeigen kann, suchen Sie weiter.
— Normalisieren mit Härten verwechseln. Beim Normalisieren wird Luftkühlung verwendet, um die Kornstruktur zu verfeinern. Beim Härten wird schnelles Abschrecken eingesetzt, um Martensit zu bilden. Wenn ein gehärtetes Bauteil Risse, weiche Stellen oder Verzug aufweist, liegt die Ursache im Abschrecken, im Härteprozess oder im Ausgangsgefüge — nicht im Normalisierungsschritt.
Wichtigste Erkenntnis
Normalisieren ist kein günstigeres Glühen. Glühen ist kein weicheres Normalisieren. Es sind unterschiedliche Prozesse für unterschiedliche Fertigungsprobleme. Wenn das Ziel Kornverfeinerung und eine gleichmäßige Struktur vor dem nächsten Arbeitsgang ist: normalisieren. Wenn das Ziel maximale Weichheit für Umformen oder schwere Zerspanung ist: glühen. Induktionsnormalisieren ändert diesen Entscheidungsbaum nicht — aber es macht das Normalisieren schneller, lokaler und leichter in eine Produktionslinie integrierbar. Definieren Sie zuerst die metallurgische Anforderung. Wählen Sie danach die Anlage aus.
F: Ist normalisierter Stahl härter als geglühter Stahl?
A: Ja. Normalisierter Stahl ist härter und fester als geglühter Stahl derselben Güte. Die schnellere Luftabkühlung erzeugt eine feinere Kornstruktur und höhere Festigkeit. Der genaue Unterschied hängt vom Kohlenstoffgehalt, Legierungsgehalt und Querschnitt ab.
F: Kann Induktionserwärmung zum Glühen eingesetzt werden oder nur zum Normalisieren?
A: Induktion kann beides, die Einschränkung liegt jedoch in der Abkühlung. Normalisieren erfordert nach dem Erwärmen lediglich Luftabkühlung — das lässt sich mit Induktion gut umsetzen, insbesondere inline. Glühen erfordert eine langsame, kontrollierte Abkühlung — häufig über Stunden in einem Ofen oder einer isolierten Kammer. Induktion eignet sich für lokales Glühen bestimmter Bereiche, aber das Glühen kompletter Bauteile mit kontrollierter Abkühlkurve ist bei den meisten Anwendungen weiterhin Sache des Ofens.
F: Wann ist das Normalisieren im Ofen weiterhin die bessere Wahl?
A: Wenn Sie große Chargen gemischter Teile verarbeiten, die lange, gleichmäßige Haltezeiten benötigen, oder wenn die Bauteilgeometrie das Spulendesign unpraktikabel macht — sehr unregelmäßige Formen, extreme Größenunterschiede innerhalb einer Charge oder Teile, die nicht für eine Inline-Erwärmung gespannt werden können. Ein Ofen normalisiert alles im Korb auf die gleiche Weise. Induktion normalisiert jeweils ein Teil oder eine Zone. Wählen Sie das Werkzeug, das zum Produktionsmuster passt.
Erhalten Sie eine technische Prüfung für Ihre Normalisierungsanwendung
Senden Sie uns Ihre Bauteilzeichnung, Werkstoffgüte und Produktionsrate. Wir sagen Ihnen, ob Induktionsnormalisieren, Glühen oder ein anderer Ansatz zu Ihrem Prozess passt — bevor Sie sich für eine Anlage entscheiden.










