
Gia cố cảm ứng bánh xe truyền động máy xây dựng: Một lần bắn so với. Quét từng răng — Cách lựa chọn
Bánh lái của máy xây dựng phải chịu các tải xen kẽ rất lớn trong môi trường vận hành khắc nghiệt. Độ bền mỏi tại chân răng trực tiếp quyết định tuổi thọ của toàn bộ một bộ phận, việc lựa chọn quy trình làm cứng cảm ứng là một quyết định có hậu quả vận hành lâu dài. Bài viết này so sánh hai phương pháp chủ đạo — tôi cứng một lần và quét răng một —về yêu cầu công suất, lựa chọn tần số, đặc tính lớp làm cứng, và kinh tế sản xuất, để bạn có thể đưa ra quyết định sáng suốt cho dây chuyền sản xuất của mình.
📋 Mục lục
1. Quy trình tôi cứng một lần
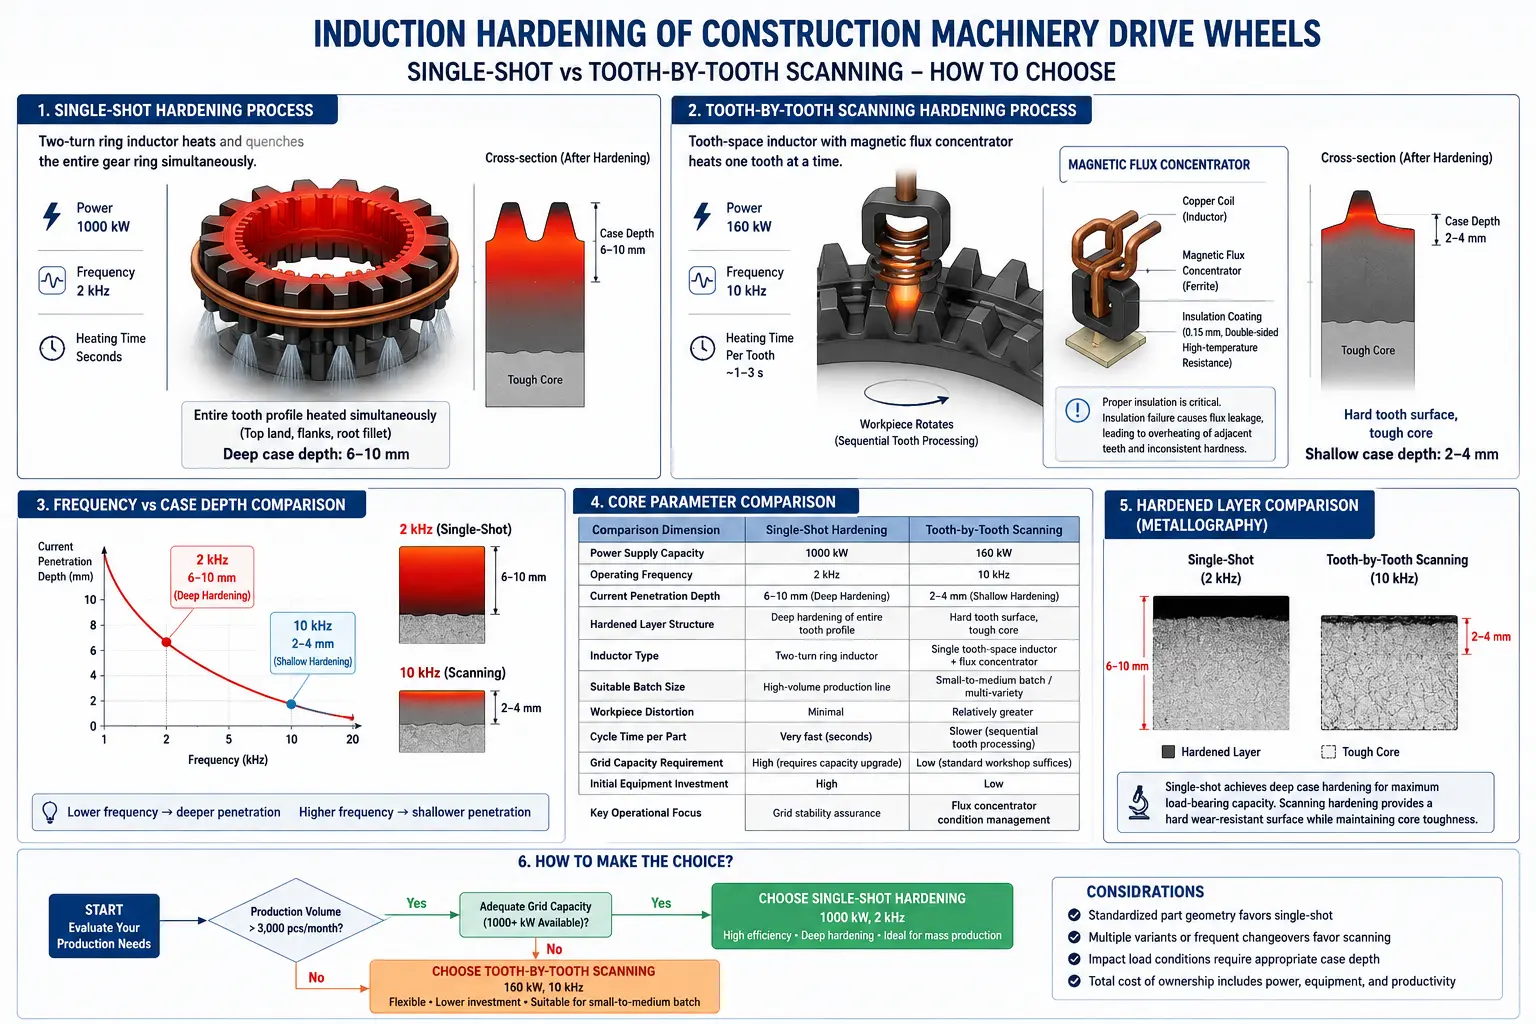
Cấu hình lý tưởng là một 1000 nguồn điện tần số trung bình kW hoạt động ở khoảng 2 kHz, sử dụng cuộn cảm hai vòng để đồng thời làm nóng và tôi cứng toàn bộ vòng bánh răng. Việc lựa chọn tần số quyết định trực tiếp độ sâu và phân bố của lớp tôi cứng. The 2 Dòng điện tần số trung bình kHz cung cấp sự thâm nhập sâu (Thông thường trong khoảng 6–10 mm), cho phép làm cứng sâu đồng bộ toàn bộ mặt răng — bao gồm đầu răng, sườn răng, và vùng chuyển chân răng. Điều này cực kỳ quan trọng đối với bánh xe truyền động của máy xây dựng chịu tải trọng xen kẽ khổng lồ, vì độ bền mỏi tại chân răng quyết định trực tiếp tuổi thọ của bộ phận.
Đặc điểm chính
- Mật độ công suất cực cao cho phép hoàn thành gia nhiệt chỉ trong vài giây
- Thời gian gia nhiệt ngắn giúp giảm thiểu dẫn nhiệt về phía lõi, dẫn đến biến dạng chi tiết gia công tối thiểu và rất ít oxy hóa bề mặt
- Lý tưởng cho dây chuyền sản xuất công suất cao
- Cảnh báo quan trọng: Không bù đắp cho nguồn lưới điện không đủ bằng cách giảm công suất và cố tình kéo dài thời gian gia nhiệt — việc này gây truyền nhiệt đáng kể vào lõi bánh răng, dẫn đến cháy thủng và biến dạng nghiêm trọng
2. Quy trình tôi cứng từng răng một
Yêu cầu công suất chỉ 160 kW, với tần số khoảng 10 kHz. Cuộn cảm phải được trang bị với một bộ tập trung từ thông để tập trung cưỡng bức từ trường trong một khe răng duy nhất. Quá trình này yêu cầu lớp phủ cách điện của bộ tập trung từ thông có độ dày 0.15 mm với khả năng chịu nhiệt cao hai mặt — nếu cách điện bị hỏng, rò rỉ từ thông sẽ gây tăng nhiệt bất thường ở các khe răng liền kề, trực tiếp làm suy giảm độ đồng đều của chất lượng tôi.
Về tần số, chính 10 dòng kHz cung cấp độ sâu thâm nhập nông hơn (thường là 2–4 mm). Kết hợp với hiệu ứng tập trung từ trường của bộ tập trung từ thông, năng lượng được giới hạn chính xác trong diện tích bề mặt của một chiếc răng, tạo ra một lớp cứng tương đối nông nhưng cực kỳ cứng (thường đạt tới HRC 58–62). Điều này hiệu quả ngăn lõi răng trở nên giòn và duy trì độ dai lõi. Cái này “vỏ cứng + lõi cứng” vi cấu trúc có giá trị kỹ thuật đáng kể cho bánh xe truyền động chịu tải va đập.
Đặc điểm chính
- Đầu tư thiết bị ban đầu thấp với yêu cầu năng lực lưới nhà máy khiêm tốn
- Phù hợp với kích thước lô nhỏ đến vừa hoặc phức tạp, sản xuất linh hoạt nhiều loại
- Sản xuất một “vỏ cứng + lõi cứng” vi cấu trúc lý tưởng cho bánh xe dẫn động chịu va đập
- Nhược điểm: Răng được tôi nhiệt tuần tự, dẫn đến chu trình sản xuất tổng thể chậm hơn
3. So sánh các tham số cốt lõi giữa hai quy trình
Bảng dưới đây tóm tắt sự khác biệt chính trên tất cả các khía cạnh quan trọng. Các kết hợp khác nhau của tần số, quyền lực, thời gian gia nhiệt, và hình dạng cuộn dây tạo ra sự phân bố lớp cứng khác nhau rõ rệt trên cùng một chi tiết — đây là lý do cơ bản khiến hai quá trình khác nhau đáng kể về cấu hình tần số. (Tham khảo: Giải pháp Bánh răng — Làm cứng bánh răng bằng cảm ứng Phần 2)
| Tiêu chí so sánh | Một lần bắn | Quét răng từng chiếc |
|---|---|---|
| Công suất nguồn điện | 1000 kW | 160 kW |
| Tần số hoạt động | 2 kHz | 10 kHz |
| Chiều sâu xâm nhập dòng điện | 6–10 mm (làm cứng sâu) |
2–4 mm (làm cứng bề mặt nông) |
| Cấu trúc lớp đã làm cứng | Làm cứng sâu toàn bộ hình dạng răng | Bề mặt răng cứng, lõi cứng |
| Loại cuộn cảm | Cuộn cảm dạng vòng một vòng dây | Cuộn cảm đơn cho khoảng trống giữa hai răng + bộ tập trung từ thông |
| Kích thước lô phù hợp | Dây chuyền sản xuất quy mô lớn | Lô nhỏ đến vừa / đa dạng chủng loại |
| Biến dạng chi tiết | Tối thiểu | Tương đối lớn |
| Chu kỳ thời gian cho mỗi chi tiết | Rất nhanh (giây) | Chậm hơn (xử lý các răng theo thứ tự) |
| Yêu cầu công suất lưới | Cao (yêu cầu nâng cấp công suất) | Thấp (xưởng chuẩn là đủ) |
| Đầu tư thiết bị ban đầu | Cao | Thấp |
| Trọng tâm hoạt động chính | Đảm bảo ổn định lưới điện | Quản lý tình trạng bộ tập trung thông lượng |
4. Cách để đưa ra lựa chọn
Nếu nhà máy theo đuổi sản lượng cao và hoạt động tiêu chuẩn hóa, chọn 1000 kW xử lý một lần và khấu hao chi phí thiết bị thông qua hiệu suất cao. Nếu nhà máy xử lý lô vừa và nhỏ, nhiều biến thể bánh răng, hoặc có công suất lưới hạn chế, chính 160 Quy trình quét từng răng của kW mang lại mức đầu tư trả trước thấp hơn và tính linh hoạt sản xuất cao hơn mà không cần nâng cấp cơ sở hạ tầng.
Ngoài hai yếu tố chính này, cũng hãy xem xét: (1) độ phức tạp hình học chi tiết — các bánh răng có răng không đều hoặc khó tiếp cận có thể phù hợp với quét một lần; (2) yêu cầu đồng đều về độ cứng — phương pháp một lần cung cấp kết quả nhất quán hơn trên toàn bộ vòng bánh răng; (3) tăng trưởng sản xuất trong tương lai — nếu dự kiến sản lượng tăng đáng kể, đầu tư vào phương pháp một lần từ đầu có thể giảm chi phí trên mỗi chi tiết trong suốt vòng đời thiết bị.
Câu hỏi thường gặp: Các câu hỏi thường gặp về tôi cứng bánh dẫn động bằng cảm ứng
Câu hỏi 1: Khi nào tôi nên chọn quét một lần thay vì quét từng răng?
Chọn quét một lần (1000 kW, 2 kHz) khi bạn có sản xuất khối lượng lớn (hàng nghìn đơn vị mỗi tháng), một lưới điện có thể hỗ trợ 1000+ kW, và hình dạng chi tiết tiêu chuẩn. Chọn quét từng răng một (160 kW, 10 kHz) cho các lô nhỏ đến vừa, công suất lưới hạn chế, hoặc khi xử lý nhiều biến thể bánh răng trên cùng một dây chuyền sản xuất.
Q2: Tại sao tần số khác nhau giữa hai quá trình?
Tần số kiểm soát trực tiếp độ sâu thấm dòng điện. Tại đó 2 kHz, dòng điện thấm vào 6–10 mm, đạt được làm cứng bề mặt sâu trên toàn bộ tiết diện răng - rất cần thiết cho các bánh xe truyền động nặng. Tại đó 10 kHz, xuyên thấu là 2–4 mm, tạo ra bề mặt cứng chống mài mòn trong khi giữ cho lõi răng cứng. Sâu hơn không phải lúc nào cũng tốt hơn; lựa chọn phụ thuộc vào điều kiện tải và phân tích chế độ hỏng.
Q3: Bộ tập trung từ thông quan trọng đến mức nào trong quá trình làm cứng quét?
Mà là tuyệt đối quan trọng. Nếu không có bộ tập trung từ thông hoạt động đúng cách, từ trường sẽ phân tán ra ngoài không gian răng mục tiêu, làm nóng các răng liền kề và làm giảm độ cứng ổn định. The 0.15 Lớp phủ cách nhiệt mm với khả năng chịu nhiệt hai mặt là một điểm kiểm soát chất lượng quan trọng — hãy kiểm tra nó thường xuyên như một phần của lịch bảo trì phòng ngừa của bạn.
Q4: Những vấn đề chất lượng nào tôi nên chú ý trong sản xuất?
Đối với một lần bắn duy nhất: giám sát ổn định điện áp lưới, vì dao động ảnh hưởng trực tiếp đến độ nhất quán của việc gia nhiệt. Dùng để quét: kiểm tra thường xuyên tình trạng cách điện của bộ tập trung luồng, căn chỉnh cuộn dây với răng, và độ đồng đều tốc độ quét. Cả hai quy trình đều yêu cầu kiểm tra độ cứng định kỳ và đo độ sâu lớp bề mặt để xác nhận tính ổn định của quy trình. Thực hiện một chương trình kiểm soát quy trình thống kê (SPC) để phát hiện sự lệch trước khi nó tạo ra các chi tiết không đạt.
Liên hệ với chúng tôi để được tư vấn ứng dụng miễn phí
Nếu bạn cần một giải pháp tôi cứng cảm ứng được thiết kế cho các chi tiết cụ thể, vui lòng liên hệ với đội ngũ kỹ sư của chúng tôi để được đánh giá kỹ thuật. Các kỹ sư của chúng tôi có thể cung cấp đánh giá giải pháp quy trình miễn phí — chỉ cần cung cấp bản vẽ chi tiết, cấp vật liệu, và yêu cầu về công suất sản xuất, và chúng tôi sẽ cung cấp đề xuất ban đầu về cấu hình nguồn điện và thiết kế cuộn cảm trong vòng 48 giờ.
Tiến bước tiếp theo: Gửi cho chúng tôi bản vẽ chi tiết sản phẩm và thông số vật liệu của bạn. Các kỹ sư ứng dụng của chúng tôi sẽ thiết kế giải pháp làm cứng cảm ứng hoàn chỉnh — bao gồm cấu hình nguồn điện, thiết kế cuộn cảm, và các thông số quy trình — miễn phí và trả kết quả trong 48 giờ.


Để lại một câu trả lời
Muốn tham gia thảo luận?Hãy thoải mái đóng góp!