วิธีเลือกแหล่งจ่ายไฟเหนี่ยวนําสําหรับเครื่องดับน้ําแบบช่องทางเอียง
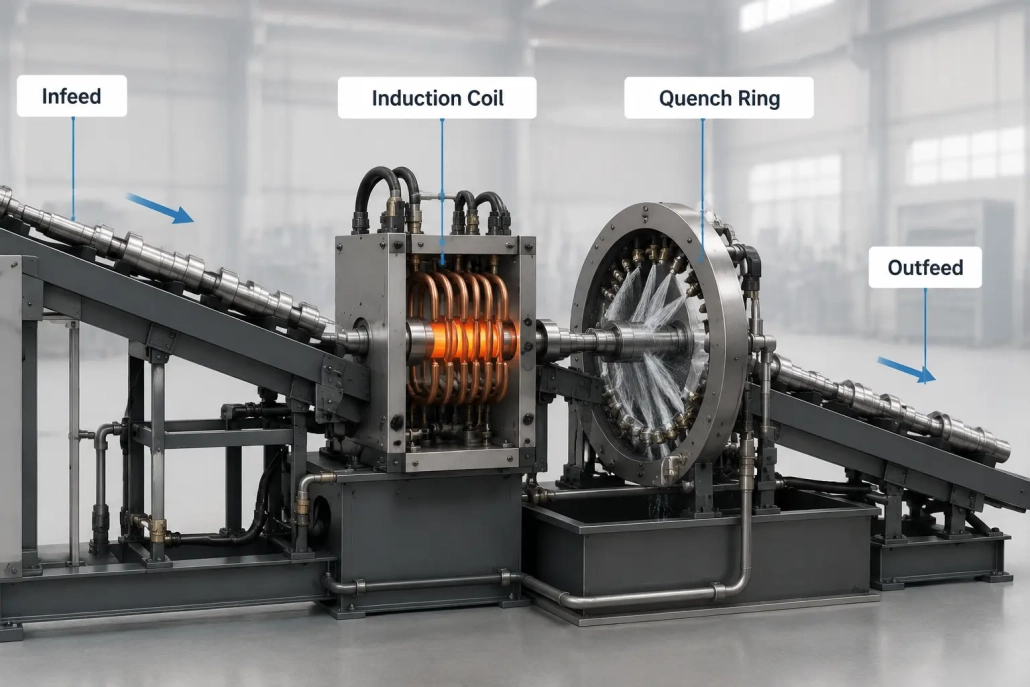
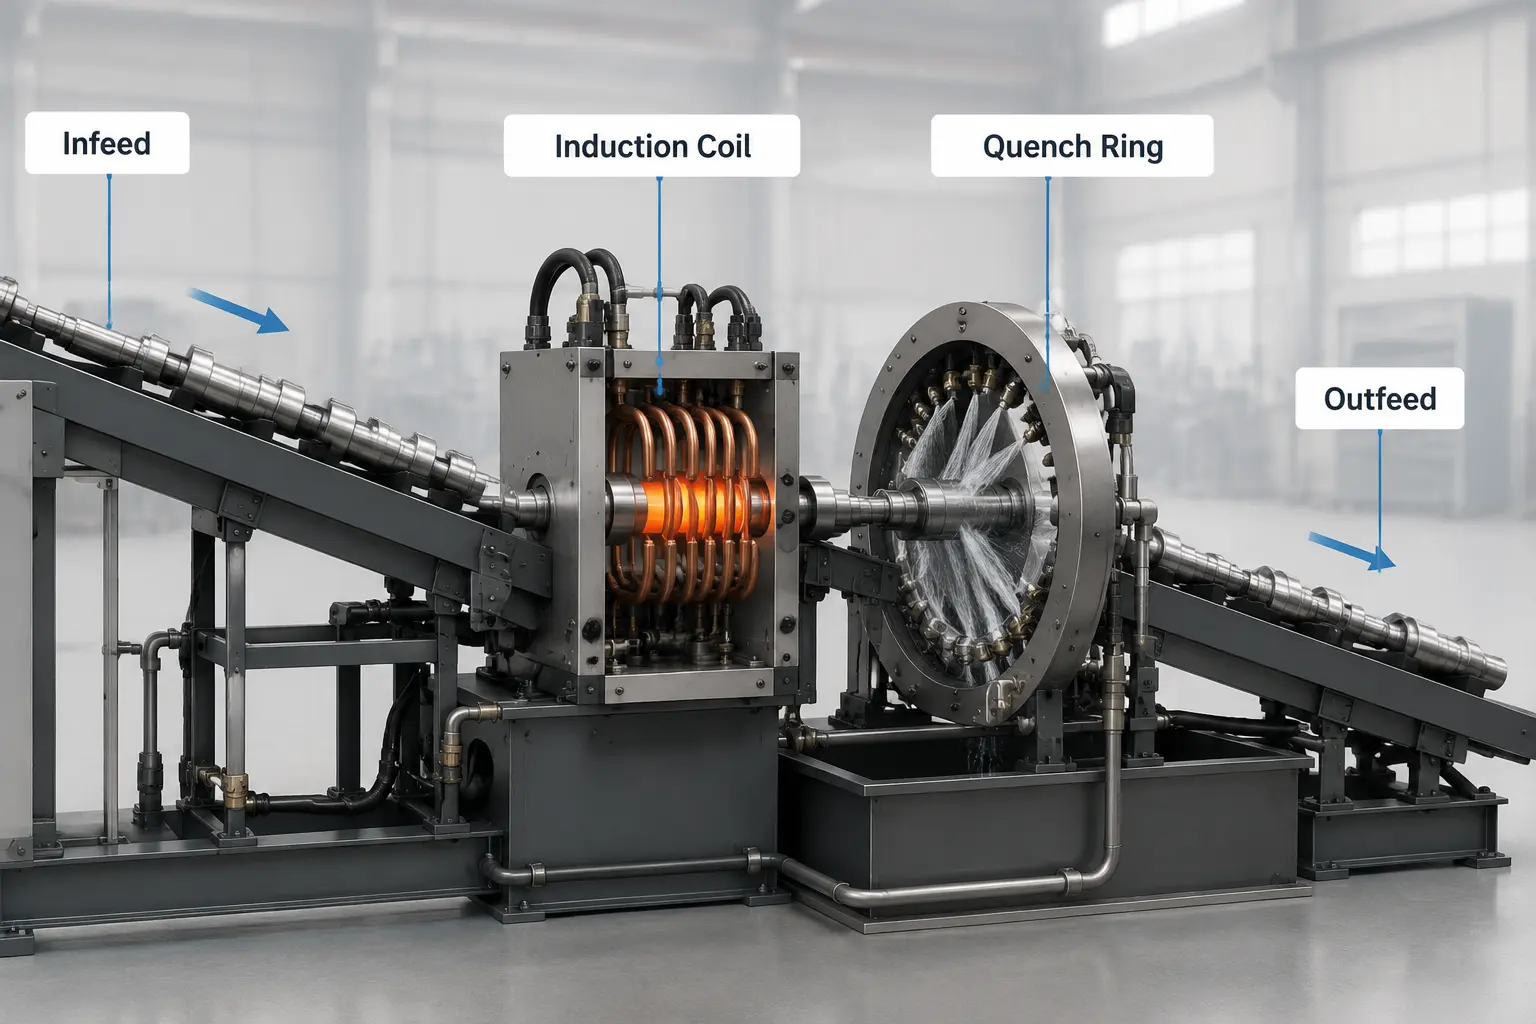
อันหนึ่ง เครื่องดับช่องเอียง เป็นระบบไหลต่อเนื่อง: เพลา, ร็อด, หรือลูกกลิ้งเข้าที่ปลายด้านหนึ่ง, เคลื่อนที่ผ่านขดลวดเหนี่ยวนำภายในช่องลาดเอียง, ตีวงแหวนดับ, และออกเป็นส่วนแข็ง—ทีละคน, ครั้งละหลายชั่วโมง. หลักการ แหล่งจ่ายไฟเหนี่ยวนำสำหรับเครื่องดับช่องเอียง เส้นเป็นจุดศูนย์กลางของกระบวนการนี้. การทำผิดหมายถึงความแข็งที่ไม่สอดคล้องกัน, การหยุดโดยไม่ได้วางแผน, หรือเส้นที่ไม่เคยถึงปริมาณงานที่ออกแบบไว้.
| 1. เครื่องทำอะไร. | 2. เหตุใดการเหนี่ยวนำจึงพอดี |
| 3. ปัจจัยการเลือกแหล่งจ่ายไฟ | 4. การใช้งานทั่วไป |
| 5. ข้อผิดพลาดในการเลือกทั่วไป | 6. รายการตรวจสอบก่อนการคัดเลือก |
1. เครื่องชุบช่องเอียงใช้ทำอะไร?
เครื่องดับช่องเอียงใช้สำหรับการชุบแข็งพื้นผิวชิ้นส่วนโลหะทรงกระบอกอย่างต่อเนื่อง—เพลา, ร็อด, โรลเลอร์, และชิ้นส่วนที่คล้ายกัน. คุณสมบัติสำคัญคือ การประมวลผลต่อเนื่อง: ชิ้นงานเคลื่อนผ่านช่องทางทีละชิ้นในขณะถูกทำความร้อนและดึงร้อน. แรงโน้มถ่วงจะจัดชิ้นส่วนแต่ละชิ้นผ่านขดลวดและโซนดึงร้อนด้วยอัตราที่ควบคุมได้, ทำให้ชิ้นงานแต่ละชิ้นได้รับวงจรความร้อนเหมือนกัน. ชิ้นส่วนทั่วไปประกอบด้วยเพลาล้อรถยนต์, ลูกกลิ้งสายพานลำเลียง, วงแหวนลูกปืน, พินเกียร์, และกระบอกไฮดรอลิก.
2. ทำไมต้องใช้การให้ความร้อนด้วยเหนี่ยวนำในระบบนี้?
สายดึงร้อนแบบช่องทางเอียงส่วนใหญ่ใช้การให้ความร้อนด้วยเหนี่ยวนำเพราะมันเหมาะกับรูปแบบการผลิต:
- ความเร็วในการให้ความร้อนรวดเร็ว—กำลังปรับเป็นมิลลิวินาที, ตรงกับจังหวะที่ต่อเนื่องของเส้น.
- การควบคุมอุณหภูมิที่เสถียร—เมื่อตั้งค่าพารามิเตอร์แล้ว, ทุกส่วนได้รับการบำบัดความร้อนเหมือนกัน.
- เหมาะสำหรับการผลิตต่อเนื่อง—ไม่มีการติดต่อ, ไม่มีวัสดุสิ้นเปลือง, ไม่มีความล่าช้าในการอุ่นเครื่องระหว่างส่วนต่างๆ.
- ไม่มีการสัมผัสชิ้นงานโดยตรง—คอยล์ล้อมรอบช่องโดยไม่สัมผัสส่วนใดส่วนหนึ่ง, ไม่มีอะไรจะสึกหรอ. สำหรับข้อมูลเพิ่มเติมเกี่ยวกับวิธีการเหนี่ยวนำให้เกิดสิ่งนี้, ดูที่ คู่มือพื้นฐานการทำความร้อนแบบเหนี่ยวนำ.
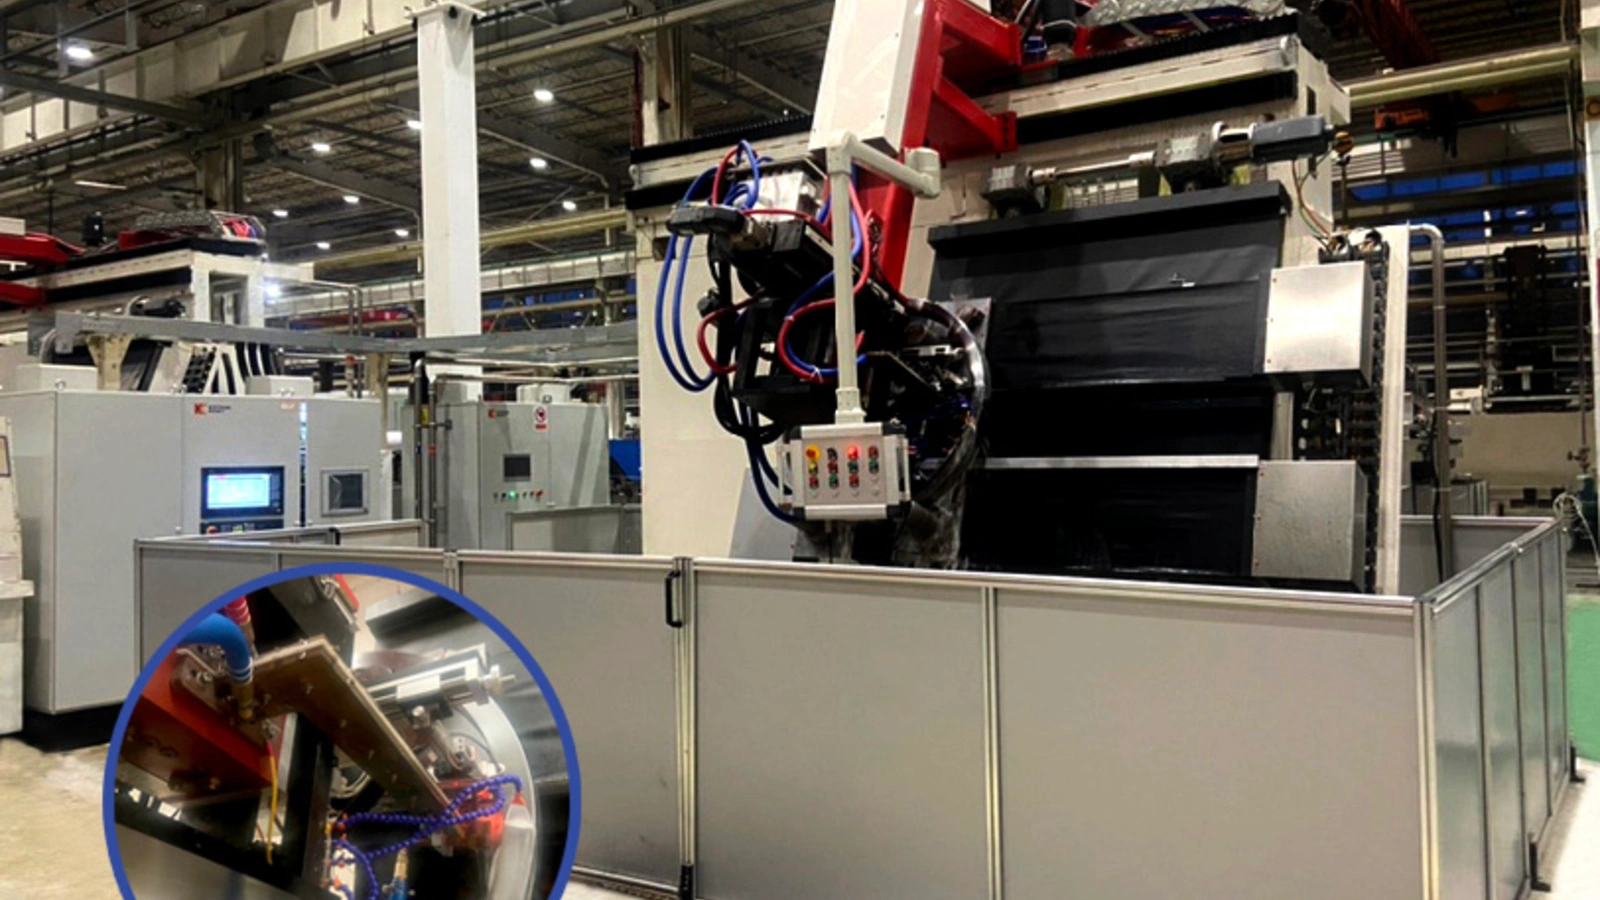
สายดับอย่างต่อเนื่องในการทำงาน
3. คุณควรพิจารณาอะไรบ้างเมื่อเลือกแหล่งจ่ายไฟเหนี่ยวนำ?
การเลือกแหล่งจ่ายไฟที่เหมาะสมส่งผลโดยตรงต่อคุณภาพการให้ความร้อนและความเสถียรในการผลิต. นี่คือปัจจัยสำคัญ:
| ปัจจัย | สิ่งที่ควรตรวจสอบ |
|---|---|
| ระดับกำลังไฟฟ้า | ขึ้นอยู่กับขนาดชิ้นงานและหน้าตัด. ชิ้นส่วนที่มีเส้นผ่านศูนย์กลางใหญ่ต้องการกำลังไฟมากขึ้น. กำลังไฟต่ำเกินไป = ให้ความร้อนไม่เต็มที่. กำลังไฟสูงเกินไป = สิ้นเปลืองพลังงาน, ความเสี่ยงจากการให้ความร้อนมากเกินไป. |
| ความถี่ | ควบคุมความลึกของการให้ความร้อน. ความถี่สูง = การให้ความร้อนตื้น (ชิ้นงานขนาดเล็ก, ผิวบาง). ความถี่ต่ำ = การให้ความร้อนลึก (ชิ้นงานขนาดใหญ่, กรณีผิวลึก). จับคู่ความถี่กับความลึกของตัวพิมพ์ที่ต้องการ, ไม่ใช่เส้นผ่านศูนย์กลางของชิ้นส่วน. ดูคู่มือของเรา คู่มือการจำแนกความถี่. |
| ความเสถียรของเอาต์พุต | การทำงานต่อเนื่องต้องการผลผลิตที่มั่นคง. ความผันผวนใด ๆ ส่งผลต่อความสม่ำเสมอของความแข็ง. ต่างจากการประมวลผลเป็นชุด, เส้นต่อเนื่องอาจทำให้เกิดชิ้นส่วนเสียหลายร้อยชิ้นก่อนที่จะตรวจพบการดริฟท์. |
| รอบหน้าที่ | เครื่องนี้ทำงานต่อเนื่องอย่างแท้จริง—ไม่มีช่องว่างระหว่างส่วนต่างๆ, ไม่มีหน้าต่างคูลดาวน์. ระดับรอบการทำงานจะต้องคงไว้ที่อุณหภูมิแวดล้อมในฤดูร้อนตามจริงของร้านค้าของคุณ, ไม่ใช่แค่สภาพห้องปฏิบัติการเท่านั้น. |
| ระบบระบายความร้อน | การทํางานต่อเนื่อง = ความร้อนต่อเนื่อง. ระบบส่วนใหญ่ต้องการการระบายความร้อนด้วยน้ําเพื่อให้เสถียรในรอบการใช้งานยาวนาน. ขนาดเครื่องทําความเย็นเพื่อการระบายความร้อนอย่างต่อเนื่อง, ไม่ใช่การจัดอันดับสูงสุด. ของเรา คู่มือการระบายความร้อนด้วยน้ำ ครอบคลุมขนาด. |
| ระบบอัตโนมัติ | สายการผลิตสมัยใหม่ใช้การควบคุม PLC หรือ CNC. แหล่งจ่ายไฟต้องรองรับการควบคุมภายนอก—การเริ่ม/หยุดระยะไกล, การปรับกําลังไฟฟ้า, และสัญญาณอินเตอร์ล็อก—เพื่อผสานรวมกับสายการผลิตอย่างราบรื่น. |
4. การใช้งานทั่วไป
ระบบดับแบบรางเอียงถูกใช้ในหลายอุตสาหกรรมที่ชิ้นส่วนทรงกระบอกต้องการความแข็งผิวที่สม่ําเสมอ:
| อุตสาหกรรม | ชิ้นส่วนทั่วไป |
|---|---|
| ยานยนต์ | เพลาเพลาขับ, เพลาขาเข้า, เพลาขาออก |
| สายพานลำเลียง & การจัดการวัสดุ | ลูกกลิ้งที่สึกหรอสูงสำหรับการทำเหมืองและโลจิสติกส์ |
| เครื่องจักรกลการเกษตร | เพลา PTO, ส่วนประกอบดินพรวน, แกนไฮดรอลิก |
| การผลิตตลับลูกปืน | รางด้านในและด้านนอก |
| การส่งกำลัง & ชุดส่งกำลัง | เพลาฟันเกียร์, เพลาชั่วคราว, เพลาพินิออน |
การใช้งานทั้งหมดเหล่านี้ต้องการความแข็งที่สามารถทำซ้ำได้ภายในความคลาดเคลื่อนที่แน่นหนาตลอดหลายพันชิ้น. ดูคู่มือของเรา ความท้าทายในการชุบแข็งเพลา บทความเพิ่มเติมเกี่ยวกับหัวข้อนี้.
5. ข้อผิดพลาดทั่วไปในการเลือก
| ข้อผิดพลาด | ผลลัพธ์ |
|---|---|
| การเลือกความถี่โดยพิจารณาจากเส้นผ่านศูนย์กลางของชิ้นส่วนแทนความลึกของเคสดีป | เคสตื้นเกินไป = ความแข็งต่ำกว่ามาตรฐาน. กรณีลึกเกินไป = พื้นผิวเปราะ, การสูญเสียคุณสมบัติแกน. |
| การใช้แหล่งจ่ายไฟแบบทํางานเป็นช่วงบนสายต่อเนื่อง | การตัดความร้อนกลางกะ. ทุกชิ้นส่วนในช่องสัญญาณในขณะนั้นเป็นเศษเหล็กหรือจําเป็นต้องซ่อมแซม. |
| อิมพีแดนซ์ขดลวดไม่ตรงกันกับขาออกของแหล่งจ่ายไฟ | พลังงานสะท้อนกลับไปยังแหล่งจ่ายไฟ, ประสิทธิภาพต่ำ, ชิ้นส่วนร้อนเกินไป. |
| การจัดการแหล่งจ่ายไฟเป็นการซื้อแยกต่างหาก | ไม่มีการสื่อสาร PLC = ปรับพลังงานด้วยตนเองทุกครั้งที่ความเร็วสายเปลี่ยน. |
6. รายการตรวจสอบการเลือกง่าย
ก่อนเลือกแหล่งจ่ายไฟ, ตรวจสอบสิ่งต่อไปนี้:
| ตรวจสอบ | ทำไมมันถึงสำคัญ |
|---|---|
| วัสดุชิ้นงาน | เกรดเหล็กมีผลต่อการดูดซับพลังงานและอัตราการให้ความร้อนที่จำเป็น. |
| ขนาดชิ้นงาน | เส้นผ่านศูนย์กลางและหน้าตัดเป็นตัวกำหนดความต้องการพลังงานและความถี่. |
| ความลึกความแข็งที่ต้องการ | มีผลต่อการเลือกความถี่มากกว่าปัจจัยอื่นใด. |
| ความเร็วในการผลิต | จำนวนชิ้นต่อชั่วโมงกำหนดเวลาอยู่และพลังงานต่อชิ้น. |
| ระดับการทำงานอัตโนมัติ | ความต้องการส่วนต่อประสาน PLC/CNC ต้องทราบก่อนสั่งซื้อ. |
| สภาพการระบายความร้อน | ความสามารถของเครื่องทำความเย็นและอุณหภูมิโดยรอบมีผลต่อรอบการทำงานที่ใช้งานได้. |
คีย์ Takeaway
เครื่องดับช่องเอียงต้องมีความเสถียร, แหล่งจ่ายไฟเหนี่ยวนำที่เข้ากันได้ดี. ทั้งสามที่ไม่สามารถต่อรองได้: ความเสถียรของเอาต์พุต ตลอดกะทำงานเต็มรูปแบบ, รอบการทำงานต่อเนื่องอย่างแท้จริง ที่อุณหภูมิโรงงานจริง, และ ความเข้ากันได้กับระบบอัตโนมัติ ด้วยไลน์ บมจ. จับคู่ความถี่กับความลึกของตัวพิมพ์, จับคู่คอยล์กับแหล่งจ่าย, และขนาดความเย็นได้ยาวนาน. ดูคู่มือของเรา คู่มือการเลือกพลังงาน สำหรับข้อมูลเพิ่มเติมเกี่ยวกับขนาด.
คำถามที่พบบ่อย
แหล่งจ่ายไฟหนึ่งตัวสามารถรองรับเส้นผ่านศูนย์กลางหลายส่วนในบรรทัดเดียวกันได้?
ได้, หากช่วงกำลังและความถี่ของแหล่งจ่ายไฟครอบคลุมทุกส่วน สายก็จะทำงาน. การเปลี่ยนแปลงถูกจัดการผ่านโปรไฟล์สูตรที่จัดเก็บไว้. หากช่วงของชิ้นส่วนมีความสุดขั้ว, การใช้แหล่งจ่ายไฟสองชุดเฉพาะเจาะจงอาจใช้งานได้จริงกว่าหนึ่งชุดที่มีประสิทธิภาพลดลง.
จะเกิดอะไรขึ้นหากแหล่งจ่ายไฟขัดข้องระหว่างการผลิตต่อเนื่อง?
ชิ้นงานทุกชิ้นในโซนความร้อนในขณะนั้นจะถูกอุ่นบางส่วนและไม่ถูกชุบแข็ง—พวกมันต้องถูกแยกออก, ตรวจสอบ, และทำงานซ้ำหรือทิ้ง. ต้นทุนที่แท้จริงคือเวลาหยุดการผลิต: เพียงการขัดข้องในช่วงกลางกะครั้งเดียวมักมีค่าใช้จ่ายมากกว่าความแตกต่างของราคาระหว่างแหล่งจ่ายไฟที่เพียงพอกับแหล่งที่จำกัด.
ฉันจะซิงโครไนซ์กำลังส่งออกกับการเปลี่ยนแปลงความเร็วของสายพานลำเลียงได้อย่างไร?
PLC ไลน์จะส่งสัญญาณแอนะล็อก (0–10วีหรือ 4–20 mA) สัดส่วนกับความเร็ว, และแหล่งจ่ายไฟจะปรับขนาดเอาต์พุตแบบเรียลไทม์. นี่เป็นหนึ่งในข้อโต้แย้งที่สำคัญที่สุดในการเลือกแหล่งจ่ายที่มีอินเทอร์เฟซระบบอัตโนมัติทางอุตสาหกรรมเหนือหน่วยควบคุมแบบแมนนวล.
ต้องการแหล่งจ่ายไฟสำหรับสายการดับช่องของคุณ?
แชร์รูปทรงชิ้นส่วนของคุณ, ข้อกำหนดความลึกของรู, และอัตราการผลิต—เราจะแนะนำแหล่งจ่ายไฟแบบเหนี่ยวนำและการกำหนดค่าคอยล์ที่ตรงกับสายของคุณ.