
การชุบแข็งด้วยไฟฟ้ากระแสเหนี่ยวนำของล้อขับเครื่องจักรก่อสร้าง: การชุบแข็งแบบยิงครั้งเดียว เทียบกับ. การสแกนทีละฟัน — วิธีเลือก
ล้อขับของเครื่องจักรกลก่อสร้างต้องรับภาระสลับขนาดใหญ่ในสภาพแวดล้อมที่เลวร้าย. ความแข็งแรงต่อการเมื่อยล้าที่รากฟันเป็นตัวกำหนดอายุการใช้งานของชิ้นส่วนทั้งหมดโดยตรง, ทำให้การเลือกกระบวนการชุบแข็งแบบเหนี่ยวนำเป็นการตัดสินใจที่มีผลระยะยาวต่อการใช้งาน. บทความนี้เปรียบเทียบสองแนวทางหลัก — การชุบแข็งครั้งเดียว และ การสแกนทีละฟัน — ในด้านความต้องการพลังงาน, การเลือกความถี่, ลักษณะของชั้นที่แข็งตัว, และเศรษฐศาสตร์การผลิต, เพื่อให้คุณสามารถตัดสินใจอย่างมีข้อมูลสำหรับสายการผลิตของคุณ.
📋 สารบัญ
1. กระบวนการชุบแข็งแบบครั้งเดียว
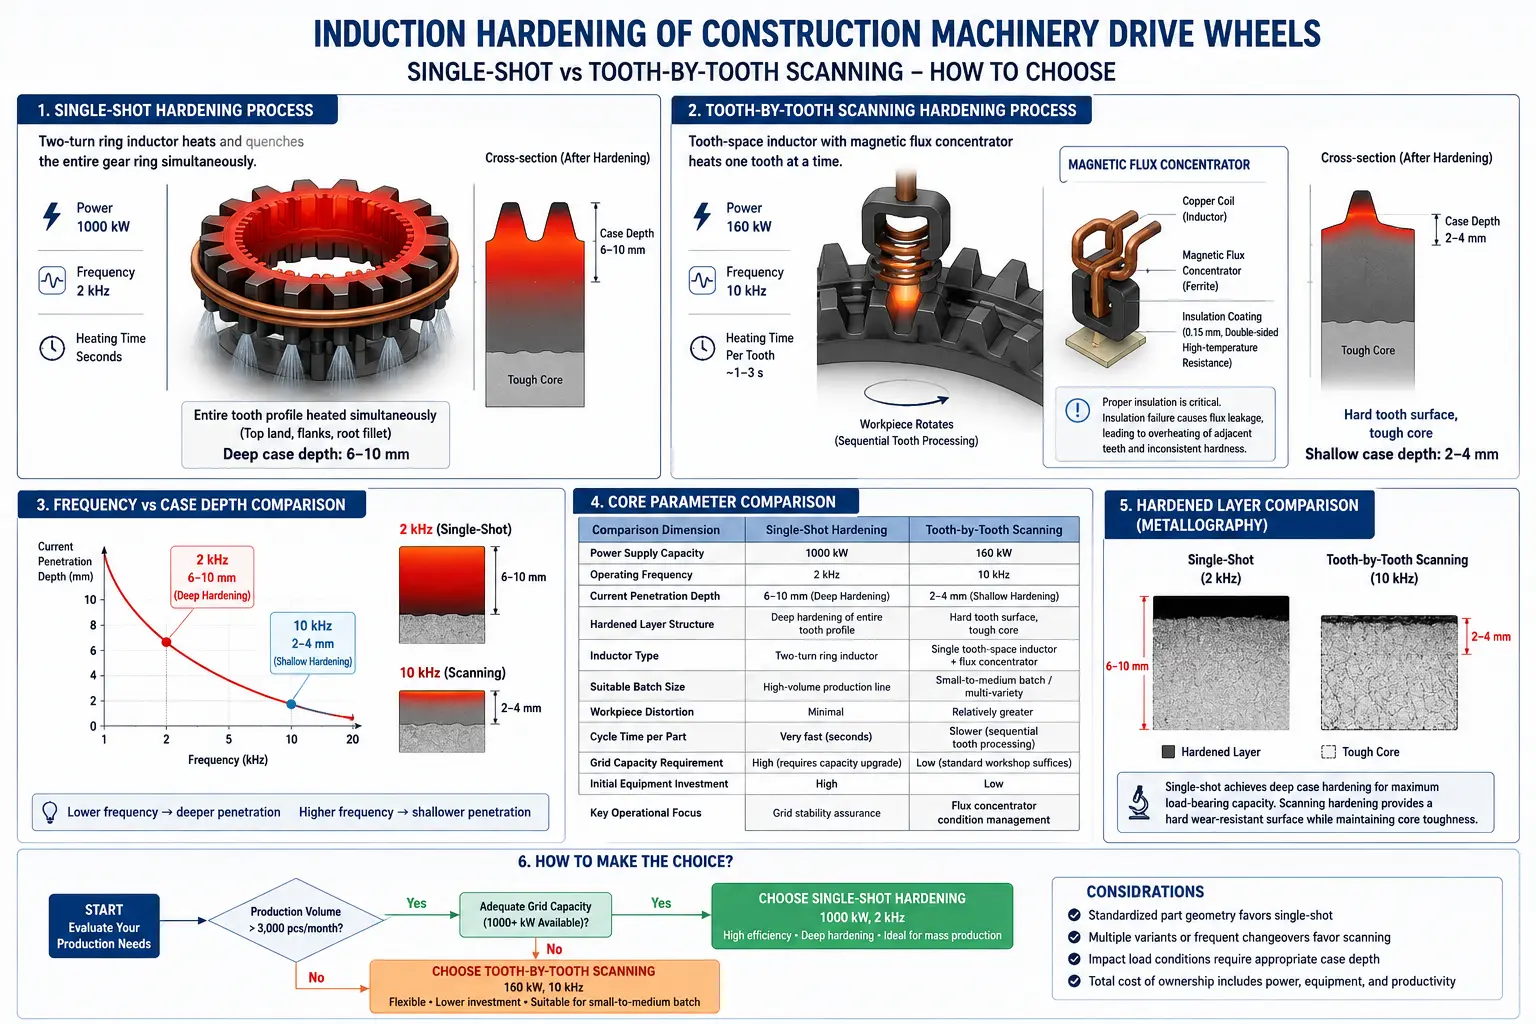
การกำหนดค่าที่เหมาะสมคือ 1000 แหล่งจ่ายไฟความถี่กลาง kW การทำงานที่ประมาณ 2 กิโลเฮิรตซ์, การใช้ตัวเหนี่ยวนำสองรอบเพื่อให้ความร้อนและชุบแข็งวงล้อเฟืองทั้งหมดพร้อมกัน. การเลือกความถี่กำหนดโดยตรงความลึกและการกระจายของชั้นแข็ง. หลักการ 2 กระแสความถี่กลาง kHz ให้การเจาะลึก (โดยปกติอยู่ในช่วง 6–10 มม.), ทำให้สามารถชุบแข็งลึกอย่างพร้อมกันทั่วทั้งรูปฟัน — รวมถึงปลายฟัน, ด้านข้างฟัน, และโซนการเปลี่ยนรากฟัน. สิ่งนี้มีความสำคัญอย่างยิ่งสำหรับล้อขับเคลื่อนของเครื่องจักรก่อสร้างที่ต้องรับแรงสลับจำนวนมหาศาล, เนื่องจากความแข็งแรงต่อความเมื่อยล้าที่รากฟันเป็นตัวกำหนดอายุการใช้งานของชิ้นส่วน.
ลักษณะสำคัญ
- ความหนาแน่นพลังงานสูงมากทำให้การให้ความร้อนเสร็จสิ้นภายในไม่กี่วินาที
- ระยะเวลาให้ความร้อนสั้นช่วยลดการนำความร้อนไปยังแกนกลาง, ส่งผลให้ ชิ้นงานบิดเบือนน้อยมาก และเกิดการออกซิเดชันบนผิวน้อยมาก
- เหมาะสำหรับ สายการผลิตปริมาณสูง
- คำเตือนสำคัญ: อย่าชดเชยพลังงานกริดที่ไม่เพียงพอโดยการลดกำลังไฟและบังคับต่อเวลาให้ความร้อนนานขึ้น — สิ่งนี้ทำให้เกิดการถ่ายเทความร้อนเข้าสู่แกนเฟืองอย่างมาก, นำไปสู่การเผาไหม้ทะลุและการเสียรูปอย่างรุนแรง
2. กระบวนการชุบแข็งแบบสแกนทีละฟัน
ความต้องการพลังงานคือเพียง 160 กิโลวัตต์ (kW), โดยมีความถี่ประมาณ 10 กิโลเฮิรตซ์. ตัวเหนี่ยวนำต้องมี ตัวรวมสนามแม่เหล็ก เพื่อบังคับให้รวมสนามแม่เหล็กภายในช่วงฟันเดียว. กระบวนการนี้ต้องการให้ชั้นฉนวนของตัวรวมสนามแม่เหล็กมีความหนา 0.15 มม. พร้อมความต้านทานอุณหภูมิสูงสองด้าน - หากฉนวนล้มเหลว, การรั่วไหลของสนามแม่เหล็กจะทำให้อุณหภูมิในช่องฟันที่อยู่ติดกันเพิ่มขึ้นผิดปกติ, กระทบต่อความสม่ำเสมอของคุณภาพการดับโดยตรง.
เกี่ยวกับความถี่, การจัดเรียง 10 กระแส kHz ให้ความลึกในการเจาะที่ตื้นกว่า (โดยทั่วไป 2–4 มม.). เมื่อรวมกับเอฟเฟกต์ความเข้มข้นของสนามแม่เหล็กของหัวฟลักซ์, พลังงานถูกจำกัดอยู่ที่พื้นที่ผิวของฟันซี่เดียวอย่างแม่นยำ, ทำให้เกิดชั้นแข็งที่ค่อนข้างตื้นแต่แข็งมาก (โดยทั่วไปจะถึง HRC 58–62). สิ่งนี้ช่วยป้องกันไม่ให้ส่วนแกนฟันของฟันแข็งเกินไปและรักษาความเหนียวของแกนฟัน. นี่ “กรณีแข็ง + แกนเหนียว” โครงสร้างจุลภาคมีคุณค่าทางวิศวกรรมอย่างมากสำหรับล้อขับที่ต้องรับแรงกระแทก.
ลักษณะสำคัญ
- การลงทุนอุปกรณ์เริ่มแรกต่ำพร้อมข้อกำหนดความสามารถของโรงงานที่ไม่สูงมาก
- เหมาะสมสำหรับ ขนาดชุดเล็กถึงขนาดกลาง หรือซับซ้อน, การผลิตแบบยืดหยุ่นหลายชนิด
- ผลิต “กรณีแข็ง + แกนเหนียว” โครงสร้างจุลภาคที่เหมาะสมสำหรับล้อขับที่รับแรงกระแทก
- ข้อเสีย: ฟันถูกชุบแข็งเป็นลำดับ, ส่งผลให้วงจรการผลิตโดยรวมช้าลง
3. การเปรียบเทียบพารามิเตอร์หลักระหว่างสองกระบวนการ
ตารางด้านล่างสรุปความแตกต่างที่สำคัญในทุกมิติที่สำคัญ. การรวมกันที่แตกต่างกันของความถี่, พลัง, เวลาในการให้ความร้อน, และรูปทรงของขดลวดทำให้เกิดการกระจายของชั้นแข็งต่างกันอย่างชัดเจนบนชิ้นงานเดียวกัน — นี่คือเหตุผลพื้นฐานที่กระบวนการทั้งสองแตกต่างกันอย่างมากในการกำหนดค่าความถี่. (อ้างอิง: Gear Solutions — การชุบแข็งเฟืองด้วยการเหนี่ยวนำ 2)
| มิติในการเปรียบเทียบ | การยิงครั้งเดียว | การสแกนทีละฟัน |
|---|---|---|
| ความจุแหล่งจ่ายไฟ | 1000 กิโลวัตต์ (kW) | 160 กิโลวัตต์ (kW) |
| ความถี่การทำงาน | 2 กิโลเฮิรตซ์ | 10 กิโลเฮิรตซ์ |
| ความลึกการแทรกซึมของกระแส | 6–10 มม. (การชุบแข็งลึก) |
2–4 มม. (การชุบน้อย) |
| โครงสร้างชั้นแข็ง | การชุบแข็งลึกทั่วโปรไฟล์ฟันทั้งหมด | พื้นผิวฟันแข็ง, แกนเหนียว |
| ประเภทตัวเหนี่ยวนำ | ตัวเหนี่ยวนม้วนแหวนสองรอบ | ตัวเหนี่ยวนำช่องฟันเดี่ยว + ตัวรวมแม่เหล็ก |
| ขนาดล็อตที่เหมาะสม | สายการผลิตปริมาณสูง | ล็อตขนาดกลาง-เล็ก / หลายชนิดหลายแบบ |
| ความบิดเบี้ยวของชิ้นงาน | Minimal | ค่อนข้างมาก |
| เวลารอบต่อชิ้นงาน | เร็วมาก (วินาที) | ช้าลง (การประมวลผลฟันแบบเรียงลำดับ) |
| ความต้องการความสามารถของกริด | สูง (ต้องการการอัปเกรดความสามารถ) | ต่ำ (เวิร์กช็อปมาตรฐานเพียงพอ) |
| การลงทุนอุปกรณ์เริ่มต้น | สูง | ต่ำ |
| จุดเน้นการดำเนินงานหลัก | การรับประกันความเสถียรของกริด | การจัดการสภาพของตัวรวมฟลักซ์ |
4. วิธีการเลือก
หากโรงงานมุ่งเน้นไปที่ ผลผลิตสูงและการดำเนินงานมาตรฐาน, ให้เลือก 1000 กระบวนการครั้งเดียวต่อกิโลวัตต์และชดเชยต้นทุนอุปกรณ์ผ่านประสิทธิภาพสูง. หากโรงงานจัดการ การผลิตเป็นชุดขนาดเล็กถึงปานกลาง, หลายรุ่นเกียร์, หรือมีความสามารถกริดจำกัด, การจัดเรียง 160 กระบวนการสแกนทีละฟันต่อกิโลวัตต์ให้การลงทุนเริ่มต้นต่ำกว่าและความยืดหยุ่นในการผลิตมากขึ้นโดยไม่ต้องปรับปรุงโครงสร้างพื้นฐาน.
นอกเหนือจากสองปัจจัยหลักนี้, ยังควรพิจารณา: (1) ความซับซ้อนของรูปทรงชิ้นส่วน — เฟืองที่มีรูปฟันไม่สม่ําเสมอหรือเข้าถึงได้จํากัดอาจเหมาะกับการสแกน; (2) ข้อกําหนดความสม่ําเสมอของข้อกําหนดความแข็ง — การฉีดครั้งเดียวให้ผลลัพธ์ที่สม่ําเสมอมากขึ้นทั่วทั้งวงแหวนเฟือง; (3) การเติบโตของการผลิตในอนาคต — หากปริมาณคาดว่าจะเพิ่มขึ้นอย่างมาก, การลงทุนในการผลิตครั้งเดียวล่วงหน้าอาจช่วยลดต้นทุนต่อชิ้นส่วนตลอดอายุการใช้งานของอุปกรณ์.
คำถามที่พบบ่อย: คำถามที่พบบ่อยเกี่ยวกับการชุบแข็งล้อขับด้วยการเหนี่ยวนำ
Q1: เมื่อไหร่ควรเลือกการสแกนแบบครั้งเดียวแทนการสแกนแบบฟันต่อซี่?
เลือกแบบยิงครั้งเดียว (1000 กิโลวัตต์ (kW), 2 กิโลเฮิรตซ์) เมื่อคุณมี การผลิตปริมาณมาก (หลายพันหน่วยต่อเดือน), โครงข่ายไฟฟ้าที่รองรับได้ 1000+ กิโลวัตต์ (kW), และรูปทรงชิ้นส่วนมาตรฐาน. เลือกการสแกนทีละฟัน (160 กิโลวัตต์ (kW), 10 กิโลเฮิรตซ์) สำหรับชุดเล็กถึงกลาง, ความสามารถของกริดจำกัด, หรือเมื่อประมวลผลเกียร์หลายแบบบนสายการผลิตเดียวกัน.
Q2: ทำไมความถี่จึงต่างกันระหว่างสองกระบวนการ?
ความถี่ควบคุมความลึกการแทรกซึมกระแสโดยตรง. ที่ 2 กิโลเฮิรตซ์, กระแสซึมเข้าไป 6–10 มม., การทำให้แข็งกร้านลึกทั่วทั้งโปรไฟล์ฟัน — จำเป็นสำหรับล้อขับเคลื่อนที่ใช้งานหนัก. ที่ 10 กิโลเฮิรตซ์, การแทรกซึมคือ 2–4 มม., การผลิตพื้นผิวที่ทนต่อการสึกหรอได้สูงในขณะที่ยังคงให้แกนฟันแข็งแรง. การลึกกว่าไม่ได้หมายความว่าดีกว่าเสมอไป; การเลือกขึ้นอยู่กับสภาพการรับน้ำหนักและการวิเคราะห์โหมดความล้มเหลว.
Q3: ตัวรวมแรงแม่เหล็กมีความสำคัญมากเพียงใดในการชุบแข็งด้วยการสแกน?
แต่เป็น สำคัญอย่างยิ่ง. หากไม่มีตัวรวมแรงแม่เหล็กที่ทำงานอย่างถูกต้อง, สนามแม่เหล็กจะกระจายเกินกว่าช่องฟันเป้าหมาย, ทำให้ฟันข้างเคียงร้อนขึ้นและส่งผลต่อความสม่ำเสมอของความแข็ง. หลักการ 0.15 การเคลือบฉนวน mm ที่ทนความร้อนทั้งสองด้านเป็นจุดควบคุมคุณภาพที่สำคัญ — ตรวจสอบอย่างสม่ำเสมอเป็นส่วนหนึ่งของตารางบำรุงรักษาเชิงป้องกันของคุณ.
Q4: ควรระวังปัญหาคุณภาพใดบ้างในการผลิต?
สำหรับการยิงครั้งเดียว: ติดตาม ความเสถียรของแรงดันกริด, เนื่องจากความผันผวนส่งผลโดยตรงต่อความสม่ำเสมอของความร้อน. สำหรับการสแกน: ตรวจสอบเป็นประจำ ความสมบูรณ์ของฉนวนตัวรวมฟลักซ์, การจัดเรียงขดลวดกับฟัน, และความสม่ำเสมอของความเร็วในการสแกน. ทั้งสองกระบวนการต้องมีการทดสอบความแข็งและวัดความลึกของชั้นแข็งเป็นระยะเพื่อยืนยันความมั่นคงของกระบวนการ. นำโปรแกรมควบคุมกระบวนการทางสถิติมาใช้ (SPC) โปรแกรมเพื่อตรวจจับการเบี่ยงเบนก่อนที่จะผลิตชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนด.
ติดต่อเราสำหรับคำปรึกษาเกี่ยวกับการใช้งานฟรี
หากคุณต้องการโซลูชันการชุบแข็งด้วยการเหนี่ยวนำที่ปรับให้เข้ากับชิ้นส่วนเฉพาะ, โปรดติดต่อทีมวิศวกรรมของเราสำหรับการประเมินทางเทคนิค. วิศวกรของเราสามารถให้ การประเมินโซลูชันกระบวนการฟรี — เพียงแค่ให้แบบร่างชิ้นงาน, เกรดวัสดุ, และความต้องการกำลังการผลิต, และเราจะส่งข้อเสนอการกำหนดค่าพลังงานเบื้องต้นและการออกแบบตัวเหนี่ยวนำ ภายใน 48 ชั่วโมง.
ก้าวไปอีกขั้น: ส่งแบบชิ้นงานและสเปควัสดุของคุณมาให้เรา. วิศวกรแอปพลิเคชันของเราจะออกแบบโซลูชันการชุบแข็งด้วยเหนี่ยวนำแบบครบวงจร — รวมถึงการกำหนดค่ากำลังไฟ, การออกแบบตัวเหนี่ยวนำ, และพารามิเตอร์กระบวนการ — โดยไม่เสียค่าใช้จ่ายและพร้อมการตอบกลับภายใน 48 ชั่วโมง.


ทิ้งคำตอบไว้
ต้องการเข้าร่วมการสนทนา?รู้สึกอิสระที่จะมีส่วนร่วม!