如何选择斜槽淬火机感应电源
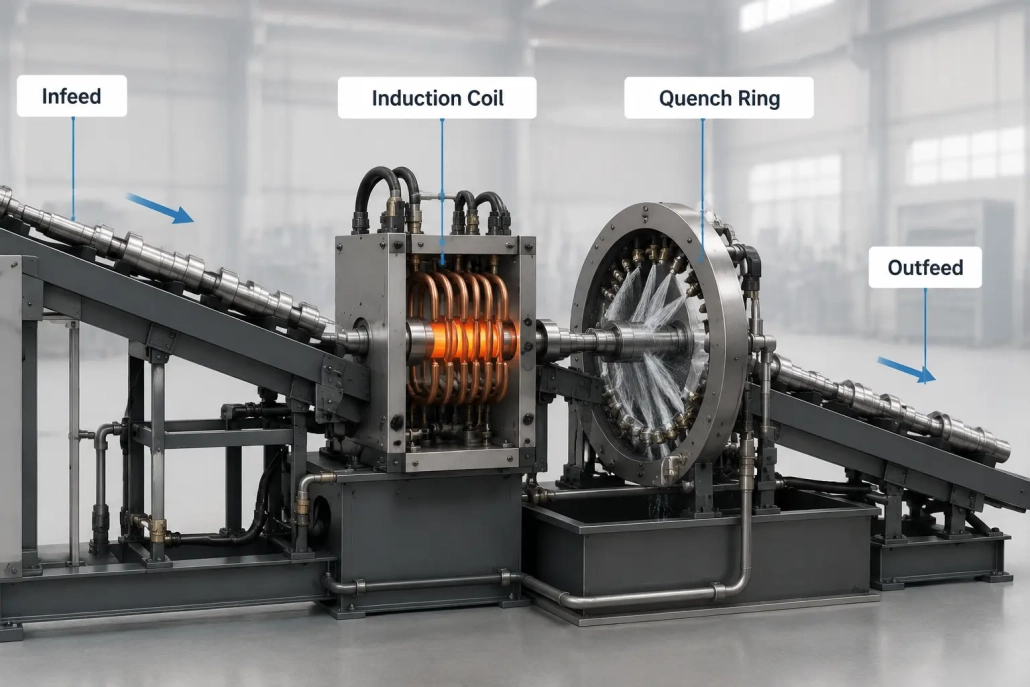
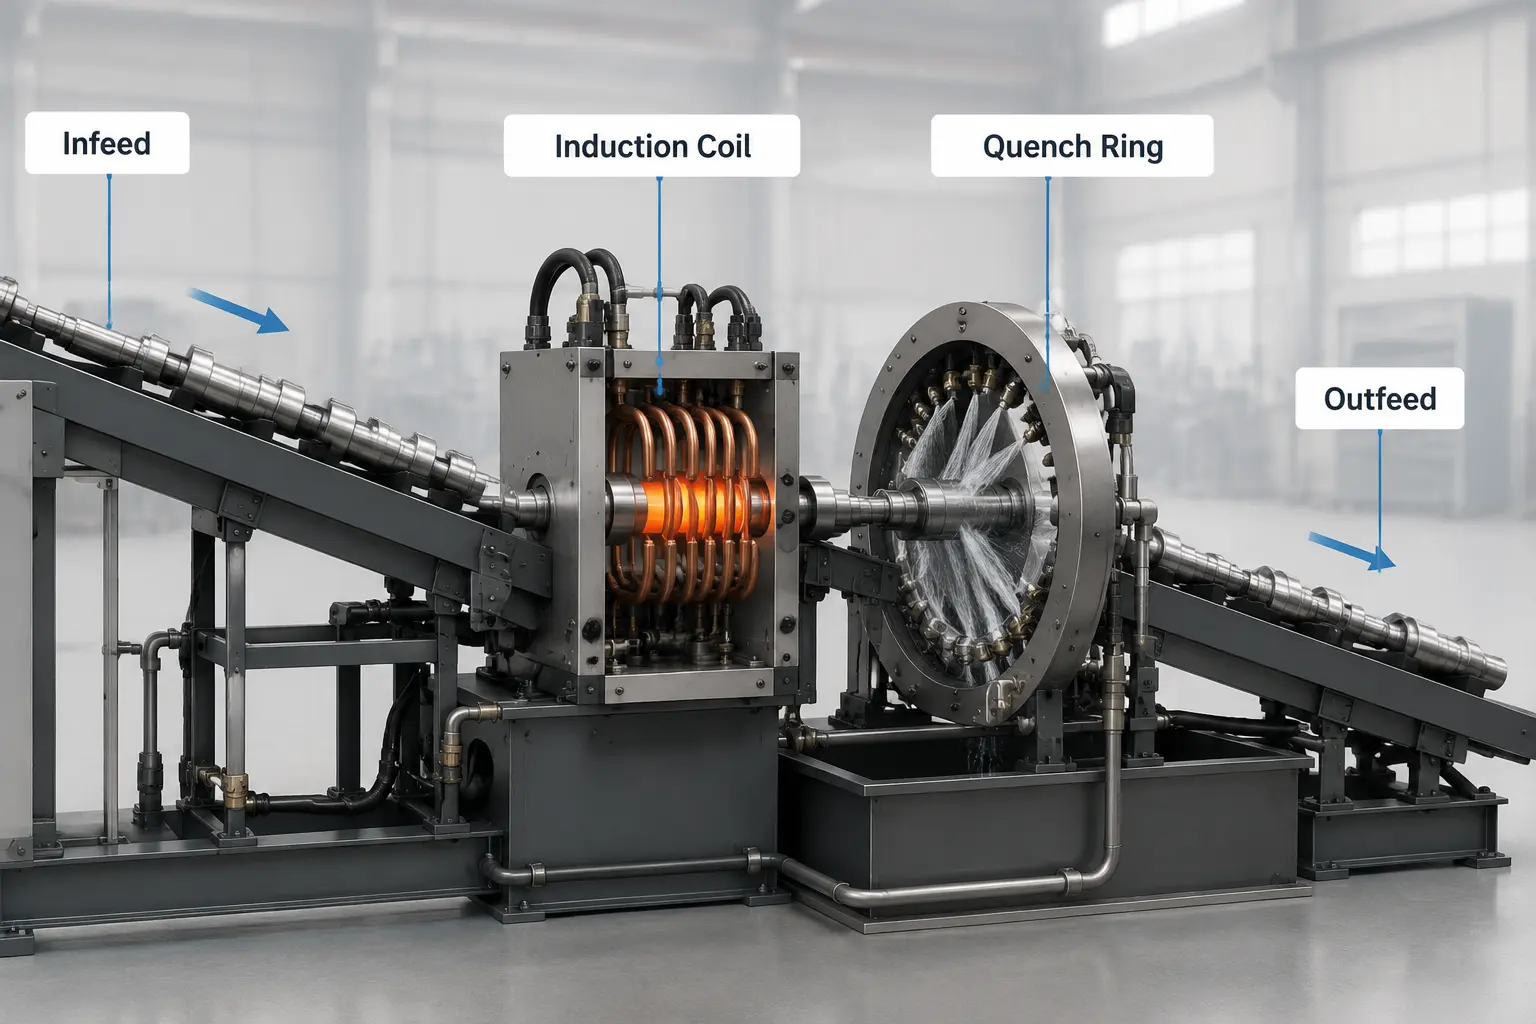
一台 倾斜通道淬火机 是一种连续流动系统: 轴, 棒材, 或滚子从一端进入, 通过倾斜通道内的感应线圈移动, 撞击淬火环, 并作为硬化零件退出—一个接一个, 连续运行数小时. 这些 倾斜通道淬火机的感应电源 线路位于该过程中间. 出错意味着硬度不一致, 计划外停机, 或产线永远无法达到设计产量.
| 1. 机器的作用 | 2. 为什么感应适合 |
| 3. 电源选择因素 | 4. 典型应用 |
| 5. 常见选择错误 | 6. 预选清单 |
1. 倾斜通道淬火机用于什么?
倾斜通道淬火机用于连续硬化圆柱形金属零件表面—轴, 棒材, 滚筒, 以及类似的组件. 关键特征是 连续加工: 工件在加热和淬火的同时,一件一件地在通道中移动. 重力以受控的速率索引每个零件通过线圈和淬火区, 为每个工件提供相同的热循环. 典型零件包括车轴, 输送机滚筒, 轴承座圈, 传输销, 和液压杆.
2. 为什么在该系统中使用感应加热?
大多数斜槽淬火线都使用感应加热,因为它适合生产方式:
- 加热速度快—功率以毫秒为单位调整, 匹配生产线的连续节奏.
- 稳定的温度控制—一旦参数设置完成, 每部分都获得相同的热处理.
- 适合连续生产—没有联系, 无消耗品, 零件之间无预热延迟.
- 与工件无直接接触—线圈环绕通道而不接触零件, 因此没有东西会磨损. 更多关于感应如何实现这一点的信息, 请参阅我们的 感应加热基础指南.
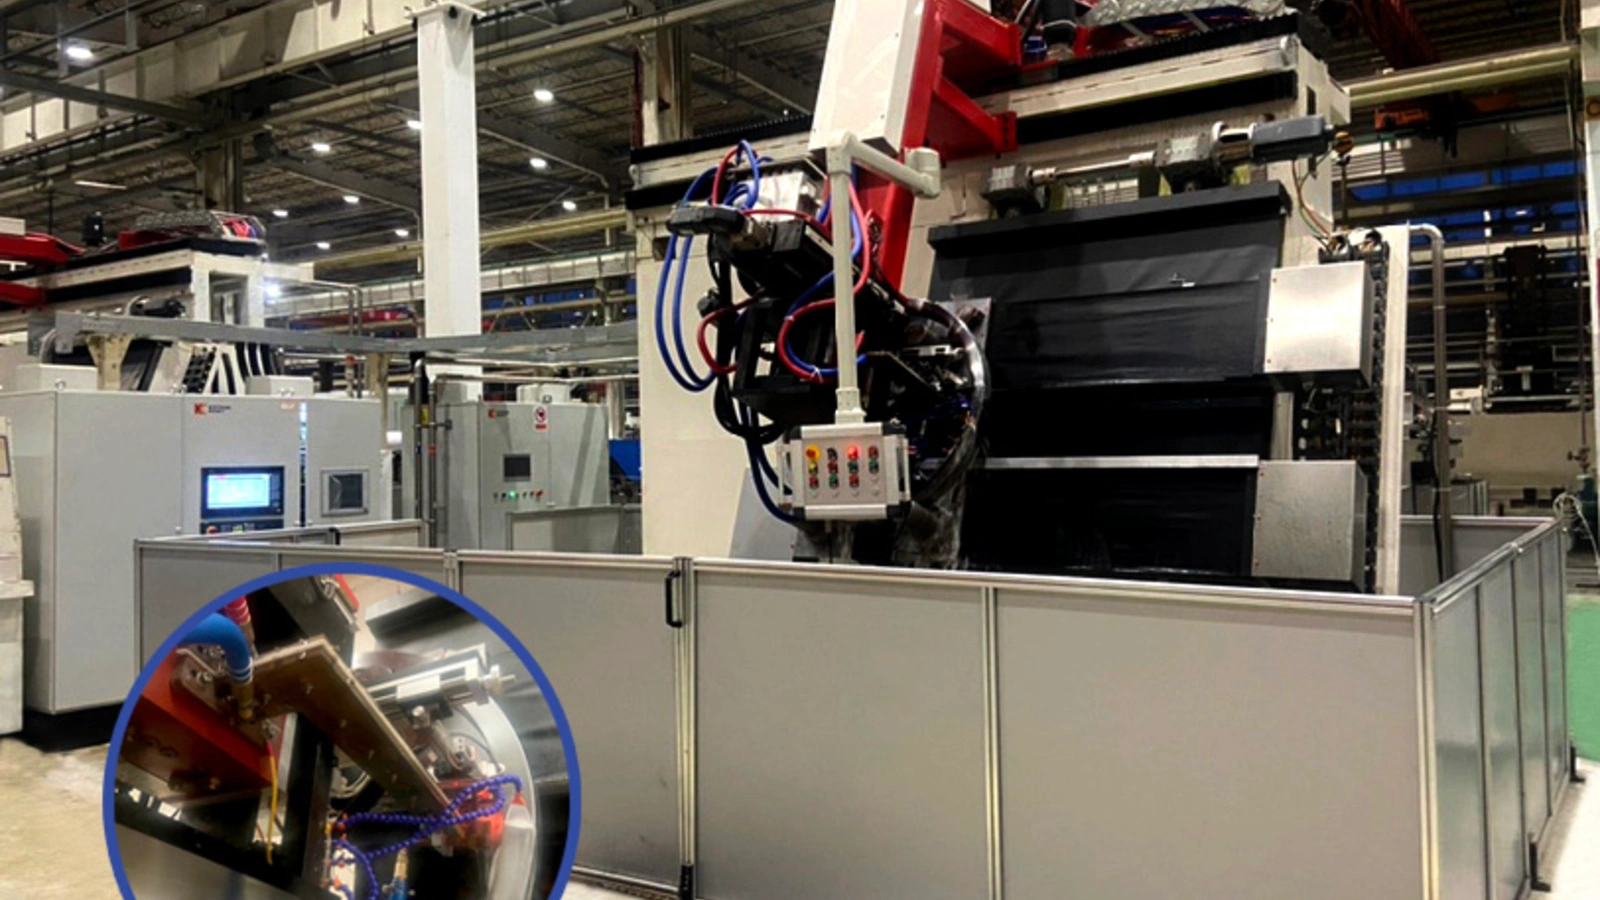
连续淬火生产线在运行
3. 选择感应电源时应考虑什么?
选择正确的电源直接影响加热质量和生产稳定性. 以下是关键因素:
| 因素 | 检查内容 |
|---|---|
| 功率等级 | 取决于工件尺寸和横截面. 直径较大的零件需要更多功率. 太低 = 加热不完全. 太高 = 能量浪费, 过热风险. |
| 频率 | 控温深度. 高频 = 浅加热 (小零件, 薄壳). 低频 = 深加热 (大零件, 深层淬火). 根据所需壳深匹配频率, 而不是零件直径. 参见我们的 频率分类指南. |
| 输出稳定性 | 连续操作需要稳定输出. 任何波动都会影响硬度一致性. 与批量加工不同, 在检测到漂移之前,连续生产线可能会产生数百个不合格零件. |
| 工作循环 | 该机器可真正连续运行—零件之间没有间隙, 无冷却窗口. 额定占空比必须在您商店’s实际夏季环境温度下保持, 不只是实验室条件. |
| 冷却系统 | 连续操作 = 连续加热. 大多数系统需要水冷却来在长时间循环中保持稳定. 确定冷却器的尺寸以实现持续排热, 不是峰值收视率. 我们的 水冷引导 覆盖尺寸. |
| 自动化 | 现代生产线使用PLC或CNC控制. 电源必须支持外部控制—远程启动/停止, 功率调整, 互锁信号—与生产线平滑集成. |
4. 典型应用
倾斜通道淬火系统广泛用于需要圆柱形零件表面硬度一致的各类行业:
| 行业 | 典型零件 |
|---|---|
| 汽车 | 车轴轴, 输入轴, 输出轴 |
| 输送机 & 物料搬运 | 采矿和物流用高耐磨滚轮 |
| 农业机械 | 动力输出轴(PTO轴), 耕作部件, 液压杆 |
| 轴承制造 | 内外套圈 |
| 传动系统 & 动力总成 | 齿轮轴, 中间轴, 小齿轮轴 |
所有这些应用都需要在数千个零件中保持严格公差的可重复硬度. 参见我们的 轴硬化挑战 更多关于此主题的文章.
5. 常见选择错误
| 错误 | 后果 |
|---|---|
| 按零件直径而非硬化层深度选择频率 | 硬化层太浅 = 硬度不足. 硬化层太深 = 表面脆化, 核心性能损失. |
| 在连续线上使用间歇式供电 | 中班热跳闸. 通道中此刻的每个零件都是废品或需要返工. |
| 线圈阻抗与电源输出不匹配 | 功率回馈到电源, 效率低, 元件过热. |
| 将电源视为单独购买 | 没有PLC通信 = 每次生产线速度变化都需手动调整功率. |
6. 简单选择清单
在选择电源之前, 确认以下内容:
| 检查 | 其重要性 |
|---|---|
| 工件材料 | 钢种影响功率吸收和所需加热速率. |
| 工件尺寸 | 直径和截面决定功率和频率需求. |
| 所需硬度深度 | 驱动器频率选择比任何其他因素更重要. |
| 生产速度 | 每小时零件数决定停留时间和每零件功率. |
| 自动化程度 | 在订购之前必须知道PLC/CNC接口要求. |
| 冷却条件 | 冷水机容量和环境温度影响可用工作制. |
要点
倾斜通道淬火机需要稳定的, 良好匹配的感应电源. 三个不可协商的事项: 输出稳定性 在整个班次中, 真正的连续工作周期 在实际工厂温度下, 以及 自动化兼容性 与生产线PLC. 根据箱体深度匹配频率, 将线圈与电源配对, 并为长期运行调整冷却. 参见我们的 电源选择指南 有关尺寸的更多信息.
常见问题解答
一台电源能否在同一生产线处理多个零件直径?
可以, 如果电源’s功率和频率范围覆盖所有零件,生产线将运行. 换型通过存储的配方配置文件管理. 如果零件范围极端, 两个专用电源可能比单个受损单元更实用.
如果连续生产期间电源跳闸会发生什么?
此时加热区内的每个工件均被部分加热且未淬火—他们必须被隔离, 检查过的, 并返工或报废. 真正的成本是生产停机时间: 一次中班旅行的成本往往高于充足供应和边际供应之间的差价.
如何使功率输出与输送机速度变化同步?
线路PLC发送模拟信号 (0–10V或4–20 mA) 与速度成正比, 电源实时调整其输出. 这是选择带有工业自动化接口的电源而不是手动控制单元的最有力的论据之一.