Cách Chọn Bộ Nguồn Cảm Ứng cho Máy Tôi Kênh Nghiêng
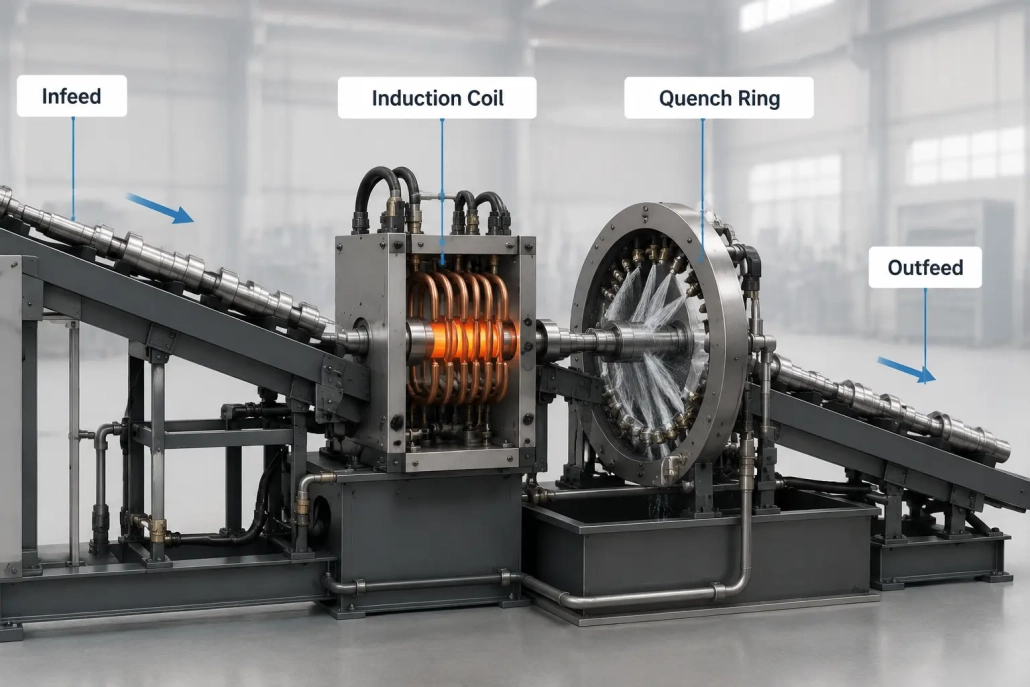
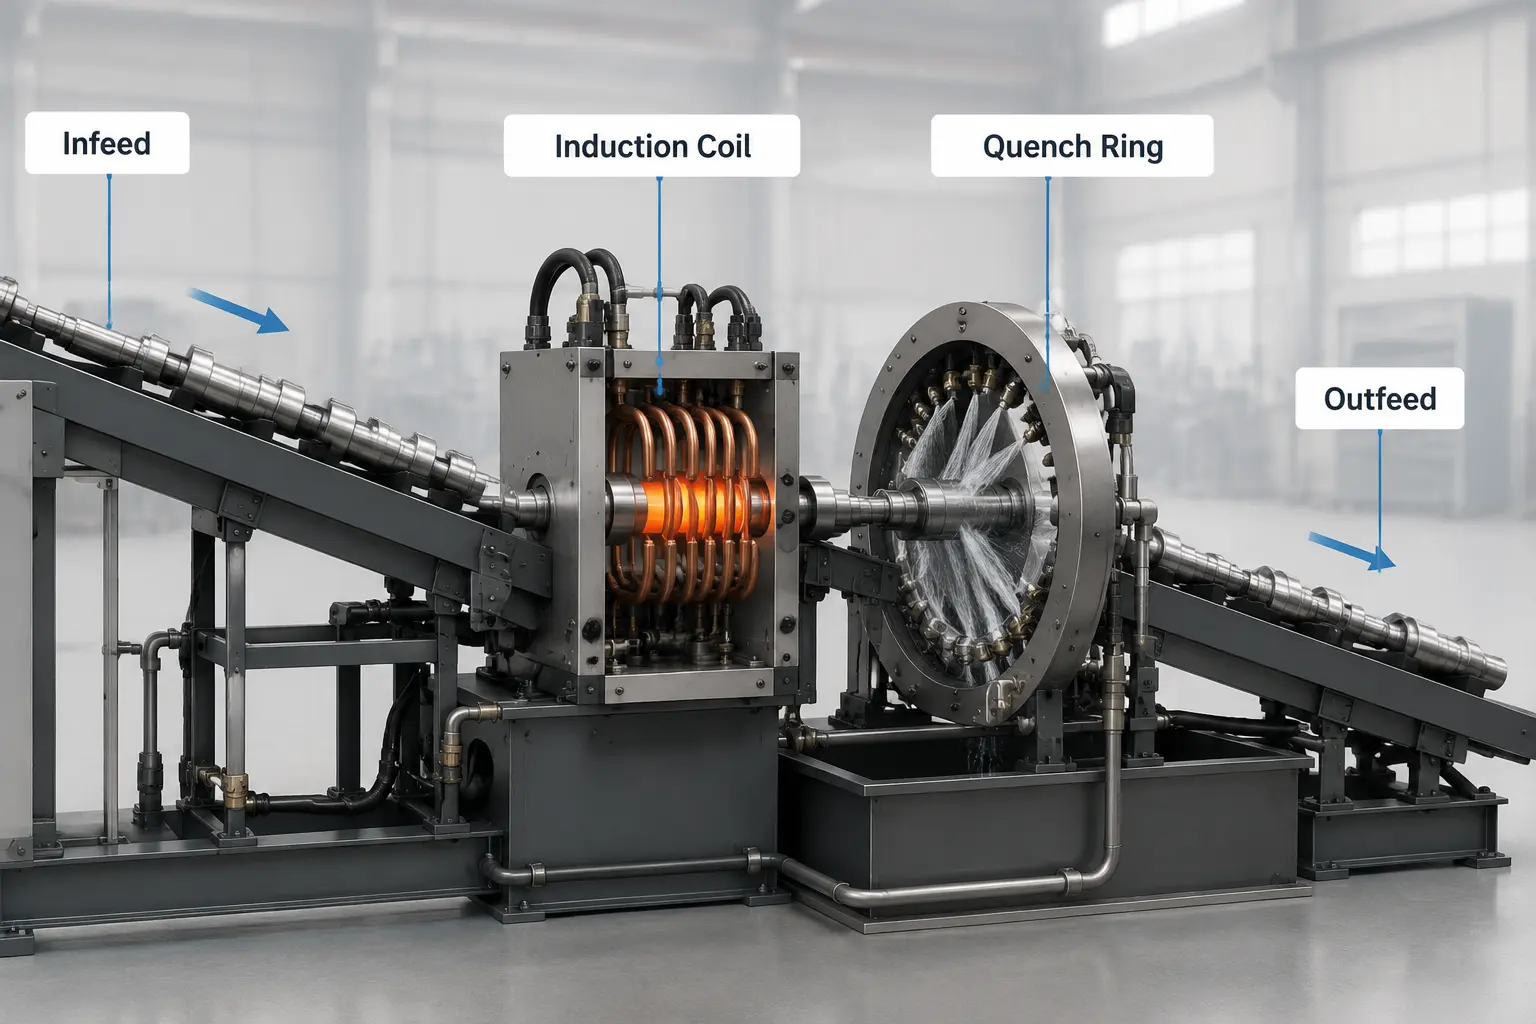
Một máy tôi kênh nghiêng là một hệ thống dòng chảy liên tục: trục, trụ, hoặc các con lăn đi vào từ một đầu, di chuyển qua cuộn cảm ứng bên trong kênh nghiêng, va chạm vào vòng tôi, và ra ngoài dưới dạng các chi tiết đã được làm cứng—liên tiếp nhau, trong nhiều giờ liền. The nguồn điện cảm ứng cho máy dập tắt kênh nghiêng đường ống nằm ở trung tâm của quá trình này. Làm sai sẽ dẫn đến độ cứng không đồng đều, dừng không mong muốn, hoặc đường dây không bao giờ đạt được sản lượng thiết kế.
| 1. Máy làm gì | 2. Tại sao cảm ứng phù hợp |
| 3. Các yếu tố lựa chọn nguồn điện | 4. Ứng dụng điển hình |
| 5. Sai sót lựa chọn phổ biến | 6. Danh sách kiểm tra lựa chọn trước |
1. Máy làm nguội kênh nghiêng dùng để làm gì?
Máy tôi kênh nghiêng được sử dụng để tôi bề mặt liên tục cho các chi tiết kim loại hình trụ—trục, trụ, các con lăn, và các bộ phận tương tự. Đặc điểm chính là xử lý liên tục: các chi tiết chuyển động qua kênh từng cái một trong khi được làm nóng và tôi. Trọng lực đưa mỗi chi tiết qua cuộn dây và vùng tôi với tốc độ kiểm soát, đảm bảo mỗi chi tiết đều trải qua cùng một chu trình nhiệt. Các chi tiết điển hình bao gồm trục xe ,, con lăn băng tải, vòng bi, chốt truyền động, và thanh thủy lực.
2. Tại sao sử dụng gia nhiệt cảm ứng trong hệ thống này?
Hầu hết các dây chuyền làm nguội kênh nghiêng đều sử dụng hệ thống gia nhiệt cảm ứng vì nó phù hợp với phong cách sản xuất:
- Tốc độ gia nhiệt nhanh—công suất điều chỉnh tính bằng mili giây, phù hợp với tốc độ liên tục của dòng.
- Kiểm soát nhiệt độ ổn định—khi các thông số được thiết lập, mọi bộ phận đều được xử lý nhiệt như nhau.
- Thích hợp cho sản xuất liên tục—không liên lạc, không có vật tư tiêu hao, không có độ trễ khởi động giữa các bộ phận.
- Không tiếp xúc trực tiếp với phôi—cuộn dây bao quanh kênh mà không chạm vào phần, nên chẳng có gì để mặc cả. Để biết thêm về cách cảm ứng đạt được điều này, xem các trang hướng dẫn cơ bản về gia nhiệt cảm ứng.
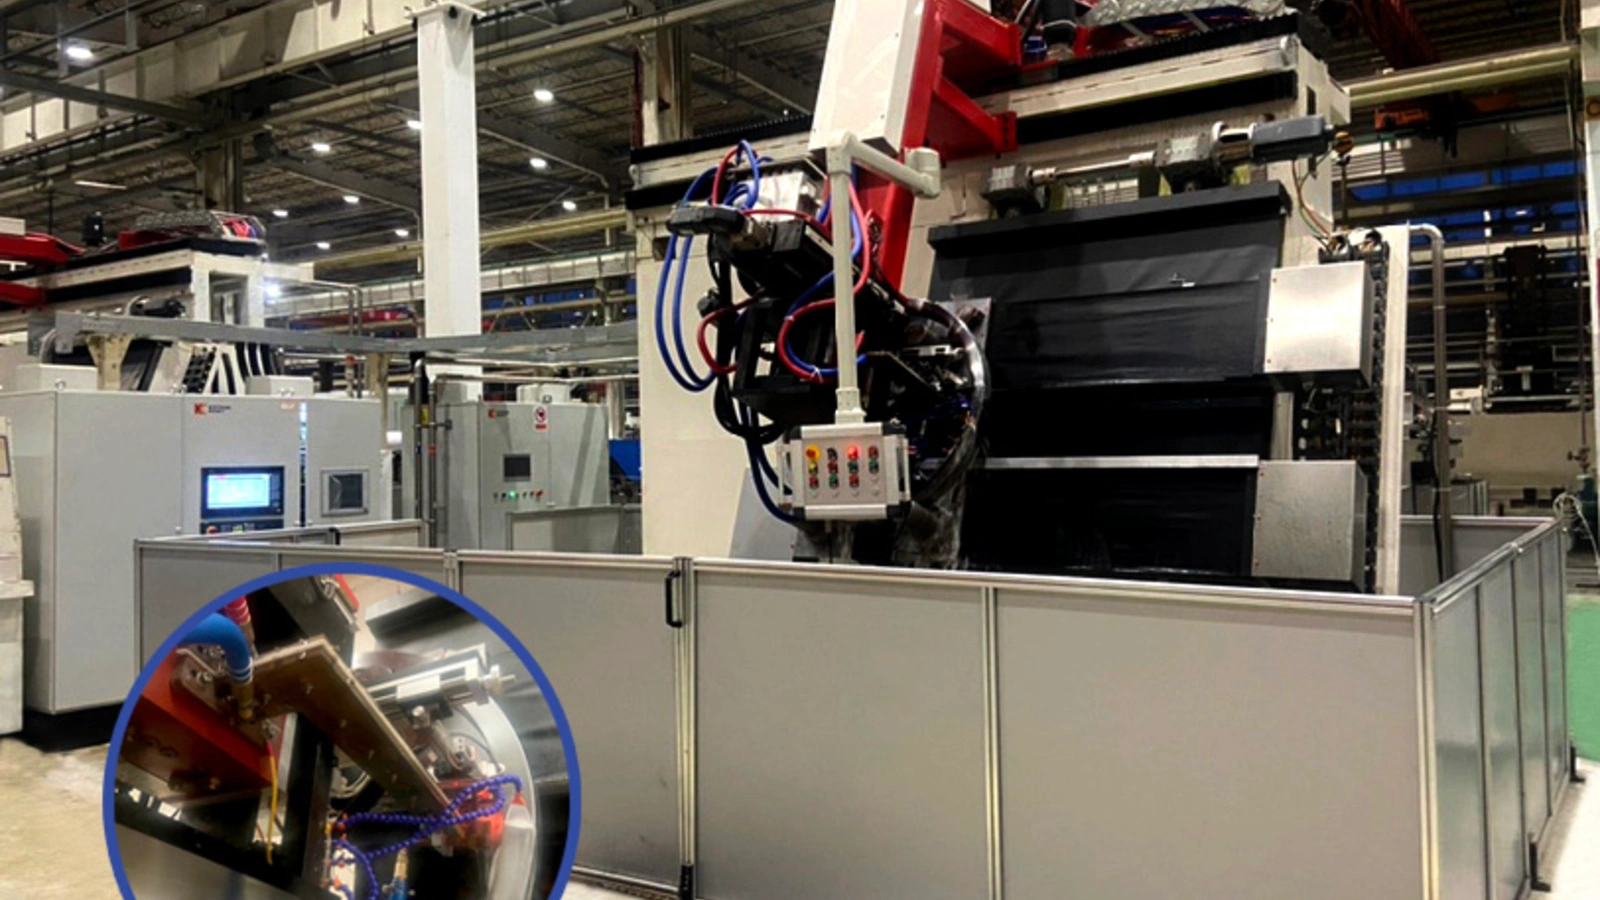
Đường làm nguội liên tục đang vận hành
3. Bạn nên cân nhắc điều gì khi chọn nguồn điện cảm ứng?
Chọn nguồn điện phù hợp ảnh hưởng trực tiếp đến chất lượng gia nhiệt và độ ổn định sản xuất. Dưới đây là các yếu tố chính:
| Yếu tố | Kiểm tra điều gì |
|---|---|
| Mức công suất | Phụ thuộc vào kích thước và tiết diện của chi tiết. Các chi tiết đường kính lớn cần nhiều công suất hơn. Quá thấp = gia nhiệt chưa hoàn chỉnh. Quá cao = lãng phí năng lượng, nguy cơ quá nhiệt. |
| Tần số | Kiểm soát độ sâu gia nhiệt. Tần số cao = làm nóng nông (các bộ phận nhỏ, vỏ mỏng). Tần số thấp = làm nóng sâu (các bộ phận lớn, vỏ sâu). Phù hợp tần số với độ sâu vỏ yêu cầu, không phải đường kính chi tiết. Xem hướng dẫn của chúng tôi hướng dẫn phân loại tần số. |
| Ổn định công suất | Hoạt động liên tục đòi hỏi công suất ổn định. Bất kỳ sự dao động nào đều ảnh hưởng đến sự đồng đều độ cứng. Không giống một lô xử lý批处理, một dây chuyền liên tục có thể sản xuất hàng trăm chi tiết hỏng trước khi phát hiện sự trượt. |
| Chu kỳ làm việc | Máy này chạy thực sự liên tục—không có khoảng trống giữa các chi tiết, không có khoảng thời gian làm mát. Xếp hạng chu kỳ nhiệm vụ phải giữ ở nhiệt độ môi trường mùa hè thực tế của cửa hàng của bạn, không chỉ điều kiện phòng thí nghiệm. |
| Hệ thống Làm mát | Hoạt động liên tục = nhiệt liên tục. Hầu hết các hệ thống đều cần làm mát bằng nước để duy trì ổn định trong chu kỳ dài. Kích thước máy làm lạnh để loại bỏ nhiệt bền vững, không xếp hạng cao nhất. Hướng dẫn của chúng tôi về hướng dẫn làm mát bằng nước bao gồm kích thước. |
| Tự động hóa | Dây chuyền hiện đại sử dụng điều khiển PLC hoặc CNC. Nguồn điện phải hỗ trợ điều khiển bên ngoài—khởi động/dừng từ xa, điều chỉnh điện, và tín hiệu khóa liên động—để tích hợp trơn tru với dây chuyền sản xuất. |
4. Ứng dụng điển hình
Hệ thống tôi kênh nghiêng được sử dụng trong nhiều ngành công nghiệp nơi các chi tiết hình trụ cần độ cứng bề mặt đồng đều:
| Ngành công nghiệp | Các chi tiết điển hình |
|---|---|
| ô tô | Trục trục xe, trục vào, trục ra |
| Băng tải & Xử lý vật liệu | Con lăn chịu mài mòn cao cho khai thác mỏ và logistics |
| Máy nông nghiệp | Trục PTO, Các chi tiết cày bừa, thanh thủy lực |
| Sản xuất vòng bi | Vòng trong và vòng ngoài |
| Truyền động & Hệ thống truyền động | Trục bánh răng, trục trung gian, trục chủ động |
Tất cả các ứng dụng này đều yêu cầu độ cứng lặp lại trong dung sai chặt chẽ trên hàng nghìn chi tiết. Xem hướng dẫn của chúng tôi Những thách thức trong tôi cứng trục bài viết để tìm hiểu thêm về chủ đề này.
5. Lỗi lựa chọn phổ biến
| Sai sót | Hậu quả |
|---|---|
| Chọn tần số theo đường kính bộ phận thay vì độ sâu vỏ máy | Vỏ quá nông = độ cứng dưới thông số kỹ thuật. Vỏ quá sâu = bề mặt giòn, Mất tính chất lõi. |
| Sử dụng nguồn điện gián đoạn trên đường dây liên tục | Ngắt nhiệt giữa ca trực. Mọi bộ phận trong kênh tại thời điểm đó đều là phế liệu hoặc cần làm lại. |
| Không khớp trở kháng cuộn dây với đầu ra nguồn | Công suất phản xạ lại nguồn điện, hiệu suất thấp, Quá nhiệt linh kiện. |
| Coi nguồn điện như một sản phẩm mua độc lập | Không có kết nối PLC = điều chỉnh nguồn thủ công mỗi khi tốc độ dây chuyền thay đổi. |
6. Danh sách kiểm tra lựa chọn đơn giản
Trước khi chọn nguồn điện, xác nhận những điều sau:
| Kiểm tra | Tại sao điều này quan trọng |
|---|---|
| Vật liệu chi tiết gia công | Cấp thép ảnh hưởng đến khả năng hấp thụ công suất và tốc độ gia nhiệt cần thiết. |
| Kích thước chi tiết gia công | Đường kính và tiết diện xác định nhu cầu về công suất và tần số. |
| Độ sâu cứng yêu cầu | Quyết định lựa chọn tần số nhiều hơn bất kỳ yếu tố nào khác. |
| Tốc độ sản xuất | Số lượng chi tiết mỗi giờ xác định thời gian lưu và công suất trên mỗi chi tiết. |
| Mức độ tự động hóa | Yêu cầu giao diện PLC/CNC phải được biết trước khi đặt hàng. |
| Điều kiện làm mát | Công suất máy làm lạnh và nhiệt độ môi trường ảnh hưởng đến chu kỳ sử dụng. |
Chìa khóa mang đi
Máy làm nguội kênh nghiêng yêu cầu ổn định, cung cấp điện cảm ứng phù hợp. Ba điều không thể thương lượng: ổn định đầu ra suốt một ca làm việc đầy đủ, chu kỳ nhiệm vụ liên tục thực sự ở nhiệt độ thực tế của nhà máy, và tương thích tự động hóa với dòng PLC. Khớp tần số với độ sâu trường hợp, ghép nối cuộn dây với nguồn cung cấp, và làm mát kích thước trong thời gian dài. Xem hướng dẫn của chúng tôi hướng dẫn lựa chọn công suất để biết thêm về kích thước.
Câu hỏi thường gặp
Một bộ nguồn có thể xử lý nhiều đường kính bộ phận trên cùng một đường dây không?
Có, nếu dải tần và nguồn điện của nguồn cung cấp bao trùm tất cả các bộ phận thì đường dây sẽ chạy. Việc chuyển đổi được quản lý thông qua hồ sơ công thức được lưu trữ. Nếu phạm vi phần là cực kỳ, hai nguồn cung cấp chuyên dụng có thể hữu ích hơn một thiết bị bị xâm phạm.
Điều gì xảy ra nếu nguồn điện bị ngắt trong quá trình sản xuất liên tục?
Mỗi phôi trong vùng gia nhiệt tại thời điểm đó được làm nóng một phần và không được làm nguội—chúng phải được tách biệt, kiểm tra, và được làm lại hoặc bị loại bỏ. Chi phí thực sự là thời gian ngừng sản xuất: Một chuyến đi giữa ca thường tốn nhiều hơn sự chênh lệch giá giữa nguồn cung đủ và nguồn cung giới hạn.
Làm thế nào để tôi đồng bộ đầu ra công suất với thay đổi tốc độ băng tải?
PLC của dây chuyền gửi tín hiệu tương tự (0–10V hoặc 4–20 mA) tỷ lệ với tốc độ, và nguồn điện điều chỉnh đầu ra theo thời gian thực. Đây là một trong những lập luận mạnh mẽ nhất để chọn nguồn cung với giao diện tự động hóa công nghiệp thay vì bộ điều khiển bằng tay.
Cần nguồn điện cho đường dây làm nguội kênh của bạn?
Chia sẻ hình dạng chi tiết của bạn, yêu cầu độ sâu lớp vỏ, và tốc độ sản xuất—chúng tôi sẽ đề xuất nguồn điện cảm ứng và cấu hình cuộn dây phù hợp với đường dây của bạn.