Jak wybrać zasilacz indukcyjny do maszyn do hartowania z pochyłym kanałem
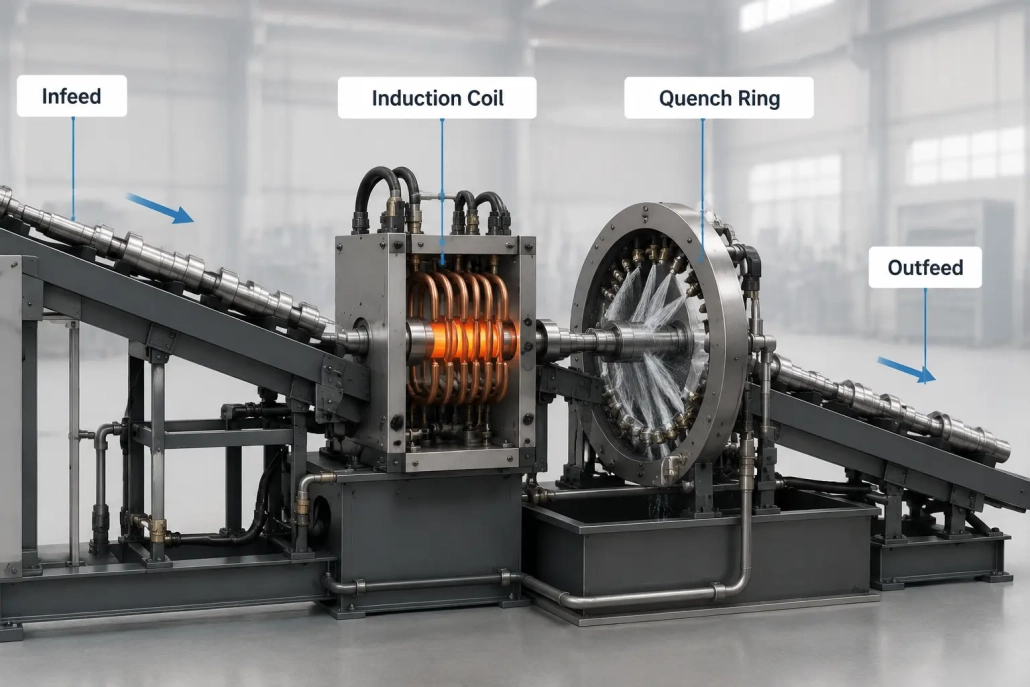
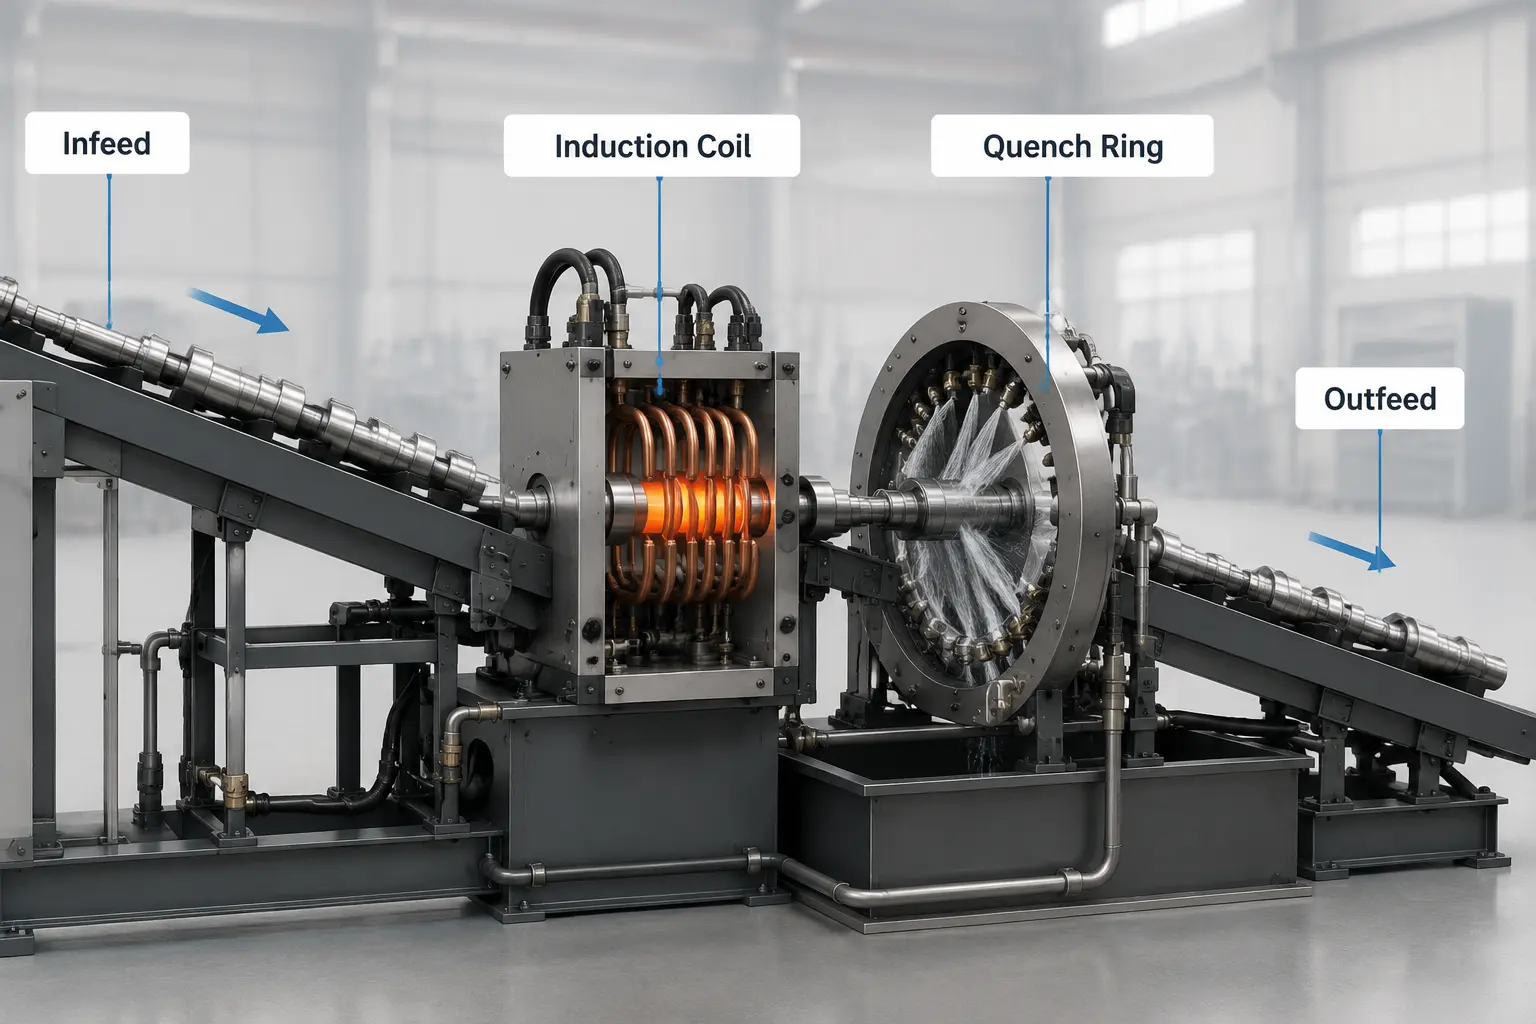
A maszyna do hartowania nachylonego kanału jest systemem o ciągłym przepływie: wały, pręty, lub rolki wchodzą na jednym końcu, przechodzić przez cewkę indukcyjną wewnątrz nachylonego kanału, uderz w pierścień gaszący, i wychodzą jako części hartowane—jeden po drugim, przez wiele godzin. Dla zasilacz indukcyjny do maszyny do hartowania w kanale pochyłym linie znajdują się w centrum tego procesu. Popełnienie błędu oznacza niespójną twardość, nieplanowane przestoje, albo linię, która nigdy nie osiąga zaprojektowanej wydajności.
| 1. Co robi maszyna | 2. Dlaczego indukcja pasuje |
| 3. Czynniki wyboru źródła zasilania | 4. Typowe zastosowania |
| 5. Częste błędy przy wyborze | 6. Lista kontrolna przed wyborem |
1. Do czego służy maszyna do hartowania w kanale pochyłym?
Maszyna do hartowania w kanałach skośnych jest używana do ciągłego hartowania powierzchniowego cylindrycznych części metalowych—wały, pręty, rolki, i podobnych komponentów. Kluczową cechą jest ciągłe przetwarzanie: przedmioty obrabiane przesuwają się przez kanał jeden po drugim podczas nagrzewania i hartowania. Grawitacja przepycha każdą część przez cewkę i strefę hartowania w kontrolowanym tempie, zapewniając każdemu przedmiotowi ten sam cykl termiczny. Typowe części to wały osi, rolki przenośnikowe, bieżnie łożysk, sworznie transmisji, i tłoki hydrauliczne.
2. Dlaczego stosować nagrzewanie indukcyjne w tym systemie?
Większość linii do hartowania z nachylonym kanałem wykorzystuje nagrzewanie indukcyjne, ponieważ pasuje to do stylu produkcji:
- szybkie nagrzewanie—moc reguluje się w milisekundach, dopasowując się do ciągłego tempa linii.
- Stabilna kontrola temperatury—po ustawieniu parametrów, każda część jest poddawana takiej samej obróbce cieplnej.
- Nadaje się do produkcji ciągłej—brak kontaktu, żadnych materiałów eksploatacyjnych, brak opóźnień w nagrzewaniu pomiędzy częściami.
- Brak bezpośredniego kontaktu z obrabianym przedmiotem—cewka otacza kanał bez dotykania części, więc nie ma się do czego przyczepić. Aby dowiedzieć się więcej o tym, jak indukcja to osiąga, zobacz nasz Przewodnik po podstawach ogrzewania indukcyjnego.
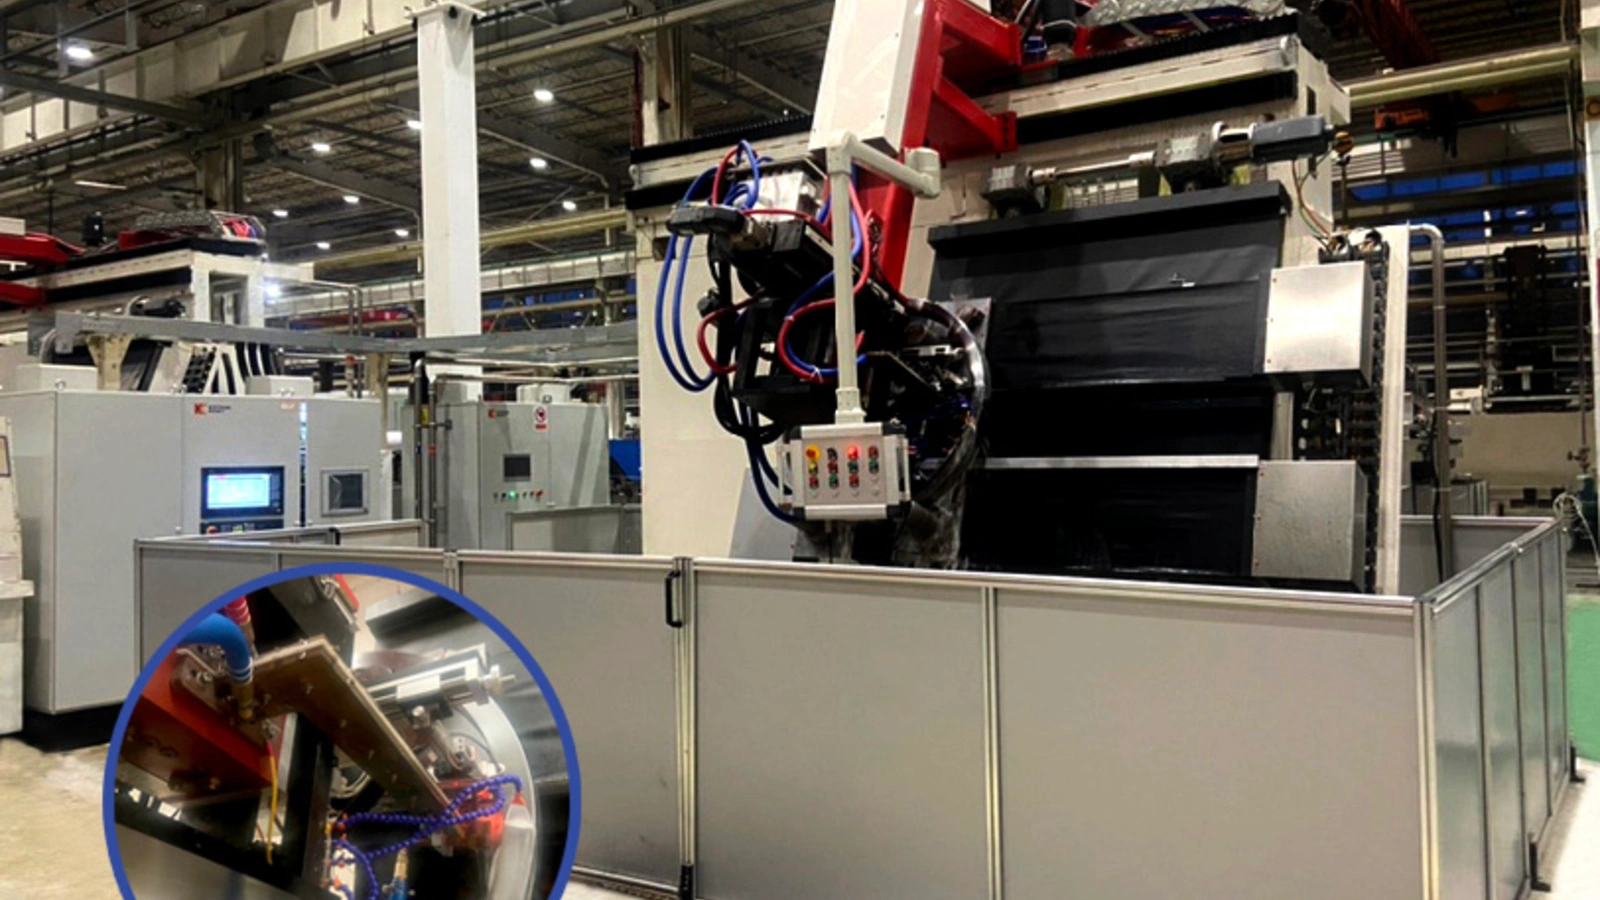
Ciągła linia chłodzenia w pracy
3. Co należy wziąć pod uwagę przy wyborze zasilacza indukcyjnego?
Wybór odpowiedniego zasilacza bezpośrednio wpływa na jakość ciepła i stabilność produkcji. Oto kluczowe czynniki:
| Czynnik | Co sprawdzić |
|---|---|
| Poziom mocy | Zależy od rozmiaru i przekroju poprzecznego obrabianego elementu. Części o większej średnicy wymagają więcej mocy. Zbyt niska = niepełne nagrzewanie. Zbyt wysoka = zmarnowana energia, Ryzyko przegrzania. |
| Częstotliwość | Kontroluje głębokość nagrzewania. Wyższa częstotliwość = płytkie nagrzewanie (małe części, cienka obudowa). Niższa częstotliwość = głębsze nagrzewanie (duże części, Głęboka warstwa (deep case)). Dopasuj częstotliwość do wymaganej głębokości obróbki, nie do średnicy części. Zobacz nasz Przewodnik klasyfikacji częstotliwości. |
| Stabilność mocy | Ciągła praca wymaga stabilnej mocy. Każde wahanie wpływa na jednolitość twardości. W przeciwieństwie do przetwarzania wsadowego, linia ciągła może wyprodukować setki wadliwych części zanim wykryje się odchylenie. |
| Cykl pracy | Ta maszyna pracuje w trybie ciągłym faktycznym—bez przerw między częściami, bez okna schładzania. Wartość znamionowa cyklu pracy musi odpowiadać rzeczywistej temperaturze otoczenia w lecie, nie tylko warunki laboratoryjne. |
| System chłodzenia | Ciągła praca = ciągłe ogrzewanie. Większość systemów wymaga chłodzenia wodą, aby zachować stabilność przez długie cykle. Dobierz agregat chłodniczy tak, aby zapewniał trwałe odprowadzanie ciepła, nie najwyższa ocena. Nasz przewodnik chłodzenia wodnego rozmiarówka okładek. |
| Automatyzacja | Nowoczesne linie wykorzystują sterowanie PLC lub CNC. Zasilacz musi obsługiwać sterowanie zewnętrzne—zdalne uruchamianie/zatrzymywanie, regulacja mocy, i sygnały blokujące—płynnie zintegrować się z linią produkcyjną. |
4. Typowe zastosowania
Systemy chłodzenia kanałów pochylonych są stosowane w wielu branżach, gdzie cylindryczne części wymagają stałej twardości powierzchni:
| Przemysł | Typowe części |
|---|---|
| Motoryzacja | Wały osiowe, wały wejściowe, wały wyjściowe |
| przenośniki & obsługa materiałów | wały o wysokim zużyciu do górnictwa i logistyki |
| maszyny rolnicze | wały PTO, komponenty do uprawy, pręty hydrauliczne |
| produkcja łożysk | wewnętrzne i zewnętrzne biegi |
| przekładnia & układ napędowy | wały zębate, wały zaciskowe, wały zębate |
wszystkie te zastosowania wymagają powtarzalnej twardości w ścisłej tolerancji na tysiącach części. Zobacz nasz wyzwania utwardzania wału artykuł na ten temat.
5. Typowe błędy selekcyjne
| Błąd | Konsekwencja |
|---|---|
| Wybieranie częstotliwości według średnicy części zamiast głębokości obudowy | Obudowa zbyt płytka = twardość poniżej specyfikacji. Obudowa zbyt głęboka = krucha powierzchnia, utrata właściwości rdzeniowych. |
| Użycie zasilania przerywanego na linii ciągłej | Termiczne wyłączenie w trakcie zmiany. Każda część w kanale w danym momencie jest złomem lub wymaga przeróbek. |
| Niedopasowanie impedancji cewki do wyjścia zasilania | Moc odbita z powrotem do zasilania, niska wydajność, Przegrzewanie komponentu. |
| Traktowanie zasilacza jako samodzielnego zakupu | Brak komunikacji PLC = ręczna regulacja mocy za każdym razem, gdy zmienia się prędkość linii. |
6. Prosta lista kontrolna wyboru
Przed wyborem źródła zasilania, potwierdź następujące:
| Sprawdź | Dlaczego to ma znaczenie |
|---|---|
| Materiał obrabianego przedmiotu | Gatunek stali wpływa na pobór mocy i wymaganą szybkość nagrzewania. |
| Rozmiar obrabianego przedmiotu | Średnica i przekrój określają potrzeby w zakresie mocy i częstotliwości. |
| Wymagana głębokość twardości | Dobór częstotliwości napędu bardziej niż jakikolwiek inny czynnik. |
| Prędkość produkcji | Liczba części na godzinę determinuje czas przebywania i moc na część. |
| Poziom automatyzacji | Wymagania dotyczące interfejsu PLC/CNC muszą być znane przed zamówieniem. |
| Warunki chłodzenia | Wydajność chłodziarki i temperatura otoczenia wpływają na użyteczny cykl pracy. |
Klucz na wynos
Maszyna do hartowania w kanale pochyłym wymaga stabilnego, dobrze dopasowanego źródła zasilania indukcyjnego. Trzy niepodlegające negocjacjom kwestie: stabilność wyjściowa przez całą zmianę, prawdziwy stały cykl pracy w rzeczywistych temperaturach fabrycznych, i kompatybilność z automatyką z PLC linii produkcyjnej. Dopasuj częstotliwość do głębokości obudowy, dopasuj cewkę do źródła zasilania, i dobierz chłodzenie na długą pracę. Zobacz nasz przewodnik po doborze mocy więcej informacji na temat doboru.
Często zadawane pytania
Czy jeden zasilacz może obsłużyć wiele średnic części na tej samej linii??
Tak, jeśli zakres mocy i częstotliwości zasilania obejmuje wszystkie części, linia będzie działać. Przełączanie odbywa się poprzez zapisane profile receptur. Jeśli zakres części jest ekstremalny, dwa dedykowane źródła zasilania mogą być bardziej praktyczne niż pojedyncza uszkodzona jednostka.
Co się stanie, jeśli podczas ciągłej produkcji nastąpi awaria zasilacza??
Każdy przedmiot znajdujący się w strefie grzewczej w tym momencie jest częściowo nagrzany i niehartowany—muszą być segregowane, sprawdzony, i przerobione lub wycofane. Rzeczywisty koszt to przestój w produkcji: Jedna podróż w połowie zmiany często kosztuje więcej niż różnica w cenie między odpowiednią a marginalną dostawą.
Jak zsynchronizować moc wyjściową ze zmianami prędkości przenośnika?
Sterownik linii PLC wysyła sygnał analogowy (0–10V lub 4–20 mA) proporcjonalny do prędkości, a zasilacz skaluje swoje wyjście w czasie rzeczywistym. To jeden z najsilniejszych argumentów za wyborem zasilania z interfejsami automatyki przemysłowej zamiast jednostki z ręcznym sterowaniem.
Potrzebujesz zasilacza do linii hartowania kanału?
Podziel się geometrią części, wymagania dotyczące głębokości obróbki, i wydajność produkcji—zalecimy zasilacz indukcyjny i konfigurację cewki dopasowaną do Twojej linii.