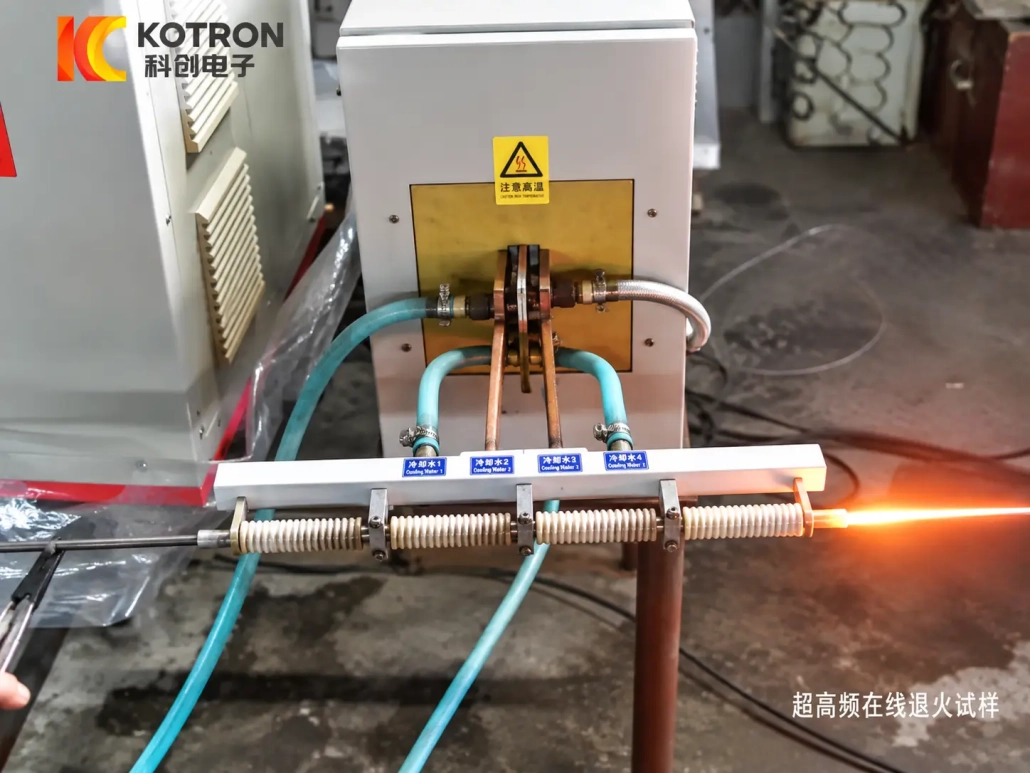
와이어용 연속 유도 어닐링 라인
Ⅰ. 작동 중인 와이어 어닐링 라인 보기
두 비디오 모두 유도 가열 구역을 통해 연속적으로 움직이는 상대적으로 가는 와이어를 보여줍니다.. 와이어는 별도의 배치 사이클로 처리되지 않고 인덕터를 통해 이동하는 동안 가열됩니다..
비디오는 다음의 작동 형태를 보여줍니다. 연속 와이어 어닐링. 정확한 재료 등급, 와이어 직경, 온도, 전력 및 회선 속도는 개별 프로젝트에 따라 다르며 영상에서 추론해서는 안 됩니다..
Ⅱ. 연속 와이어 유도 어닐링의 작동 방식
일반적인 라인은 간단한 프로세스를 따릅니다.:
→
유도 가열
→
온도 모니터링
→
제어된 어닐링
→
냉각 / 다운스트림 처리
와이어가 인덕터를 통해 이동함에 따라, 가열 상태는 전력에만 의존하는 것 이상입니다.. 주요 변수에는 와이어 재질과 직경이 포함됩니다., 라인 속도, 효과적인 가열 길이, 유도 전력 및 필요한 온도.
회선 속도가 특히 중요합니다.. 속도의 변화는 와이어의 각 섹션이 유효 가열 영역 내부에 유지되는 시간도 변경합니다.. 따라서 전원 공급 장치와 프로세스 제어는 절연된 히터로 작동하기보다는 작동 속도와 일치해야 합니다..
이것이 연속 생산 라인과 단순한 독립형 가열 작업의 주요 차이점입니다.: 열 과정은 움직이는 물질을 따라야 합니다..
Ⅲ. 연속 라인 속도로 온도 제어
온도 안정성은 제어의 주요 문제 중 하나입니다. 와이어용 유도 어닐링, 특히 더 작은 와이어 직경과 더 높은 생산 속도에서.
KOTRON은 다음과 같은 라인을 구성할 수 있습니다. 지멘스 PLC 비접촉 적외선 온도 측정. 제공된 제품 정보에 따르면, 온도는 라인 속도를 포함한 작동 변수와 연결될 수 있습니다., 전류와 전압, 명시된 온도 제어 정확도에 도달할 수 있습니다. 0.5% 해당 구성에서.
실제로, 가열 조건은 동시에 여러 변수의 영향을 받습니다.:
•와이어 속도
•유도전력
•가열 길이
•와이어 직경
•재료
•목표온도
예를 들어, 전력 증가는 모든 프로세스 변화를 보상할 수 없습니다.. 회선 속도의 경우, 와이어 직경 또는 재료 변경, 필요한 가열 조건도 변경될 수 있습니다.
적외선 온도 피드백 제어 시스템에 측정된 열 기준을 제공합니다.. 지속적인 생산을 위해, 이는 미리 설정된 전기 출력에만 의존하는 것보다 더 유용합니다., 움직이는 와이어의 실제 가열 조건을 중심으로 프로세스를 조정할 수 있기 때문입니다..
Ⅴ. 유도전력 및 가열 균일성
어닐링 라인에는 다음이 장착될 수 있습니다. IGBT 유도 전원 공급 장치 그리고 DSP 디지털 제어. 프로젝트 구성에 따라, 작동 모드에는 정전류가 포함될 수 있습니다., 정전력 및 온도 연계 제어.
전압, 전류, 전력, 필요한 경우 주파수 및 에너지 모니터링도 통합할 수 있습니다..
전원 공급 장치는 프로세스와 함께 선택됩니다.. 최종 선택은 다음과 같은 요소에 따라 달라집니다.:
- 와이어 재질 및 직경
— 필요한 온도
— 회선 속도
— 유효 가열 길이
— 인덕터 설계
— 생산 요구 사항
인덕터도 똑같이 중요합니다. 코일 기하학, 가열 영역을 통한 와이어 위치, 라인 속도 안정성과 전력 안정성은 모두 움직이는 와이어가 도달하는 온도에 영향을 미칩니다..
이 이유로, 가열 균일성은 단일 구성요소에 의해 결정되지 않습니다.. 인덕터, 전원 공급, 와이어 경로와 온도 피드백은 하나의 프로세스로 간주되어야 합니다..
Ⅴ. 와이어 재료 및 어닐링 애플리케이션
제공된 KOTRON 정보는 다음의 와이어 직경을 포함합니다. 0.5 부터 20 mm, ~와 함께 강철 와이어 그리고 구리선 지원되는 자료 중.
동일한 장비 구성이 모든 전선에 자동으로 적용되어서는 안 됩니다.. 재료 특성, 직경, 필요한 열 조건과 생산 속도는 모두 전력 및 인덕터 요구 사항을 변경할 수 있습니다..
일반적인 응용 분야는 다음과 같습니다. 연속 어닐링 전선이 필요한 곳에 다른 제조 단계 사이 또는 이후의 열처리. 생산 경로에 따라, 여기에는 중간 또는 사후 처리 어닐링이 포함될 수 있습니다..
이 장비는 재료와 공정이 적합한 다른 와이어 열처리 공정에도 적용할 수 있습니다., 하지만 이 페이지에서는 특히 다음 사항에 중점을 두고 있습니다. 철강선 어닐링, 구리선 어닐링 및 기타 연속 어닐링 응용 분야.
Ⅵ. 라인 구성 및 장비 선택
A 와이어 유도 어닐링 라인 일반적으로 공칭 전력에 의해서만 선택되지 않고 전체 생산 요구 사항을 중심으로 구성됩니다..
일반적인 요소는 다음과 같습니다.:
•와이어 공급 또는 운반 섹션
•유도가열부
•인덕터
•비접촉 적외선 온도 측정
•유도 전원
•지멘스 PLC 제어
•냉각 또는 다운스트림 처리
•선택적 프로세스 및 에너지 모니터링
| 목 | 사용 가능한 구성 |
|---|---|
| 와이어 직경 | 0.5-20mm |
| 재료 | 강선, 구리선 |
| 가열 방법 | 유도 가열 |
| 생산 모드 | 연속 |
| 온도 측정 | 비접촉 적외선 |
| 메인 컨트롤 | 지멘스 PLC |
| 온도 제어 | 폐쇄 루프 |
| 온도 제어 정확도 | ~까지 0.5% 제공된 제품 정보에 따르면 |
| 의사소통 | RS485 / RS422 / 모드버스 |
| 공정 모니터링 | 선택 과목, 시스템 구성에 따라 |
제공된 제품 정보에는 해당 라인을 다음 용도로 구성할 수 있다고 명시되어 있습니다. 24-시간 연속 작동.
생산 모니터링이 필요한 애플리케이션용, 제어 시스템은 전압을 통합할 수 있습니다., 전류, 전력, 주파수 및 에너지 데이터. 필요한 경우 프로세스 기록 및 생산 추적성을 구성할 수도 있습니다..
RS485, 관련 제어 아키텍처와의 통합을 위해 RS422 및 MODBUS 통신을 사용할 수 있습니다..
전선 직경만으로 전력을 선택해서는 안 됩니다.. 직경이 동일한 두 개의 와이어는 재료의 차이로 인해 다른 구성이 필요할 수 있습니다., 라인 속도, 목표 온도 또는 유효 가열 길이.
Ⅶ. 귀하의 와이어 사양을 보내주십시오.
초기 평가를 위해, 기본 정보는:
— 와이어 재료
- 와이어 직경
— 필요한 어닐링 공정 또는 목표 온도, 알려진 경우
— 필요한 생산 속도 또는 라인 속도, 가능하다면
자세한 프로세스 데이터가 아직 제공되지 않는 경우, 나머지 조건은 기술 평가 중에 논의될 수 있습니다..
KOTRON은 적절한 유도 전원 공급 장치를 결정할 수 있습니다., 필요한 인덕터 및 제어 구성 연속 와이어 어닐링 프로세스.
자주 묻는 질문
답변을 펼치려면 질문을 클릭하세요..
이 유도 어닐링 라인은 어떤 와이어 직경을 처리할 수 있습니까??
제공된 KOTRON 정보는 다음의 와이어 직경을 포함합니다. 0.5 부터 20 mm, 지지재료 중 강선, 동선 포함.
어떤 온도 제어 정확도를 기대할 수 있나요??
Siemens PLC 제어 및 비접촉 적외선 피드백 사용, 명시된 정확도는 도달할 수 있습니다 0.5% 해당 구성에서. 최종 값은 와이어 재질에 따라 다릅니다., 직경, 라인 속도 및 목표 온도.
라인이 계속해서 작동할 수 있나요??
네. 제공된 제품 정보에는 라인을 24시간 연속 작동하도록 구성할 수 있다고 명시되어 있습니다..
유도 전력은 어떻게 선택됩니까??
와이어 직경만으로 결정되지 않음. 전원은 프로세스와 함께 선택됩니다.: 와이어 재질 및 직경, 필요한 온도, 라인 속도, 효과적인 가열 길이와 인덕터 설계가 모두 중요합니다.. 동일한 직경의 두 와이어에는 서로 다른 구성이 필요할 수 있습니다..
기술 제안을 위해 어떤 정보를 제공해야 합니까??
와이어 재료, 와이어 직경, 필요한 어닐링 공정 또는 목표 온도 (알려진 경우), 생산 속도 또는 라인 속도 (가능하다면). KOTRON은 적절한 전원 공급 장치를 결정합니다., 인덕터 및 제어 구성.
연속 와이어 어닐링 라인 구성 준비 완료?
와이어 자료 보내기, 직경 및 타겟 어닐링 공정. KOTRON이 적합한 유도전원을 찾아드립니다., 인덕터 및 제어 구성.