Máquina de Endurecimento por Indução de Eixo de Estria
Ⅰ. Veja o Processo de Endurecimento do Eixo Spline
O vídeo mostra um eixo estriado sendo endurecido por um processo de indução único.
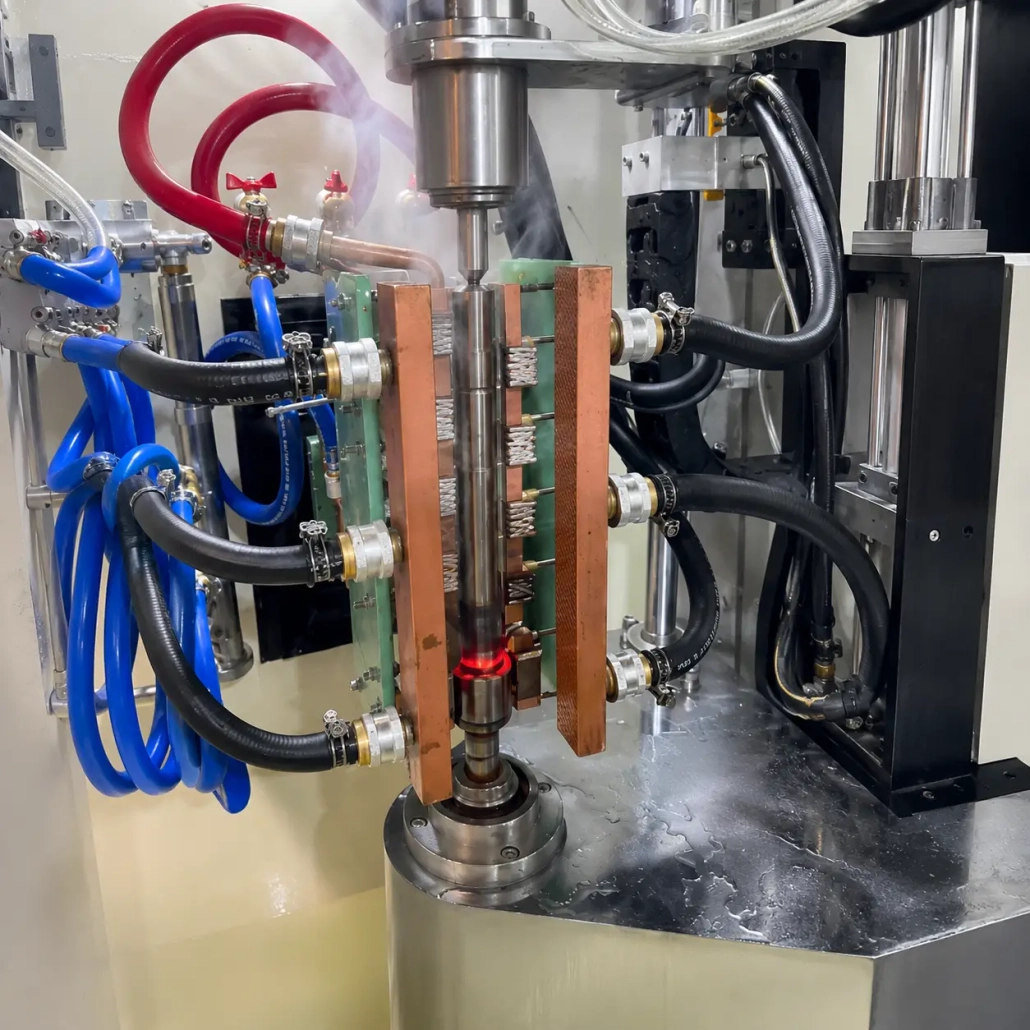
Após a peça de trabalho ser posicionada, a seção spline alvo completa é aquecida ao mesmo tempo. O indutor não sobe ou desce no eixo durante o aquecimento. Quando a condição de aquecimento necessária for atingida, toda a seção aquecida é imediatamente temperada por spray.
O processo pode ser resumido como:
1. Posicionamento
2. Aquecimento por indução único
3. Têmpera geral por pulverização
4. Descarregando
Isso é diferente do endurecimento de digitalização convencional, onde uma zona de aquecimento mais curta viaja progressivamente ao longo da peça de trabalho.
Para comprimentos e geometrias de spline adequados, O endurecimento único fornece uma maneira direta de aquecer e temperar toda a área estriada em um ciclo.
Ⅱ. Como funciona o endurecimento por indução de eixo estriado único
Uma seção estriada é mais complexa para aquecer do que uma superfície cilíndrica plana.
O perfil spline contém pontas de dentes, flancos, raízes e sulcos. Esses recursos criam diferentes condições de acoplamento eletromagnético ao redor do perfil, portanto, o resultado do aquecimento não pode ser controlado apenas pela energia.
Em um processo único, o indutor é projetado para cobrir todo o comprimento da estria alvo. A peça permanece na posição de endurecimento enquanto a energia de indução é aplicada por um período programado.
Quando o aquecimento estiver completo, o sistema de têmpera resfria toda a seção aquecida em vez de seguir uma zona de aquecimento móvel.
Várias variáveis trabalham juntas:
• Potência de indução
• Frequência operacional
• Tempo de aquecimento
• Geometria do indutor
• Acoplamento entre o indutor e a peça de trabalho
• Dimensões do spline
• Material
• Tempo de têmpera e arranjo de pulverização
O objetivo é estabelecer o padrão endurecido necessário na seção spline, não simplesmente para elevar a superfície à temperatura mais alta possível.
A dureza da superfície e a profundidade efetiva da caixa, portanto, precisam ser especificadas de acordo com o material real do eixo, geometria spline e requisitos de desenho. Eles não devem ser tratados como valores fixos para cada eixo estriado.
Ⅲ. Projeto de indutor dedicado para o perfil spline
O indutor é uma das partes mais importantes de um sistema de endurecimento de eixo estriado.
Um eixo liso muitas vezes pode ser aquecido com um indutor circular relativamente simples. Uma seção estriada requer uma distribuição de campo mais cuidadosa porque o perfil da superfície muda continuamente entre a ponta do dente e a raiz.
O indutor é, portanto, desenvolvido em torno do desenho real da peça.
Informações importantes sobre o projeto incluem:
• Diâmetro externo da ranhura
• Diâmetro da raiz
• Perfil do dente
• Comprimento da ranhura
• Área endurecida
• Profundidade necessária do caso
• Espaço disponível ao redor da peça de trabalho
• Ciclo de aquecimento necessário
Concentradores de fluxo magnético também podem ser usados quando necessário para influenciar o campo eletromagnético e concentrar energia em torno de áreas selecionadas do spline..
As informações técnicas fornecidas para as plataformas de endurecimento por indução da empresa também enfatizam o espaçamento controlado entre o indutor e a peça de trabalho., rigidez estrutural e isolamento em projetos de indutores personalizados.
Por esta razão, selecionar um indutor apenas a partir do diâmetro externo do eixo raramente é suficiente. Dois eixos estriados com diâmetros semelhantes ainda podem exigir estruturas de bobina diferentes porque a geometria dos dentes e os comprimentos endurecidos são diferentes.
Ⅳ. Controle de processo de máquina e endurecimento
A máquina deve posicionar a seção estriada de forma consistente em relação ao indutor e ao sistema de têmpera.
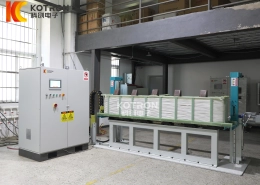
Um arranjo vertical da máquina é adequado para muitos componentes do tipo eixo. A peça de trabalho pode ser fixada e posicionada de modo que a seção estriada necessária entre na estação de aquecimento fixa antes do início do ciclo de endurecimento.
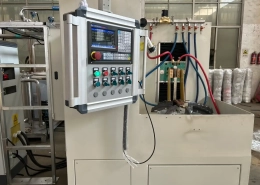
Dependendo da configuração do projeto, o controle da máquina pode coordenar:
• Posicionamento da peça
• Fixação
• Tempo de aquecimento
• Potência de indução
• Sequência de aquecimento
• Atraso de extinção
• Tempo de extinção da pulverização
• Conclusão do ciclo
• Sinais de carga e descarga
As plataformas verticais de endurecimento CNC existentes da empresa suportam operação manual e automática e podem ser configuradas para posição fixa, endurecimento segmentado e de varredura de componentes do tipo eixo.
Para o processo de eixo estriado mostrado nesta página, no entanto, a varredura axial não é usada durante o aquecimento. A área spline alvo completa é aquecida em uma posição.
Esta distinção é importante ao avaliar a máquina. Velocidade de deslocamento e comprimento de digitalização, por exemplo, são parâmetros importantes para um processo de digitalização, mas não são as principais variáveis do processo para esta aplicação única.
Ⅴ. Potência de indução IGBT com controle digital DSP
A fonte de alimentação de indução controla como a energia elétrica é fornecida durante cada ciclo de aquecimento.
Uso de sistemas disponíveis Conversão de energia IGBT com controle digital DSP. As informações do equipamento fornecidas listam modos de controle e regulação de energia digital, incluindo operação em corrente constante e potência constante, com controle relacionado à temperatura disponível nas configurações correspondentes.
Para endurecimento de eixo estriado, a potência de indução e a frequência operacional devem ser selecionadas a partir dos requisitos completos do processo, e não apenas do diâmetro do eixo.
Fatores relevantes incluem:
Material + Geometria Spline + Comprimento aquecido + Profundidade de Caso Necessária + Tempo de Aquecimento + Taxa de produção
Uma estria curta com uma massa aquecida relativamente pequena pode exigir uma configuração muito diferente de uma seção estriada longa, mesmo quando ambos os eixos têm um diâmetro externo semelhante.
É por isso que não dividimos eixos estriados em eixos fixos “pequeno,” “médio” e “grande” categorias de poder.
a fonte de alimentação, O ciclo do indutor e do endurecimento deve ser avaliado em conjunto.
Ⅵ. Configurações de estação única e multiestação
A estação de endurecimento pode ser organizada de acordo com o volume de produção necessário e o método de manuseio da peça.
A configuração de estação única fornece uma posição de endurecimento. A carga e descarga podem ser manuais ou automatizadas dependendo do projeto.
Para requisitos de produção mais elevados, um máquina de indexação multiestação pode ser usado para que diferentes operações sejam organizadas em diversas estações de acordo com o ciclo de produção.
As informações do equipamento fornecido incluem plataformas de endurecimento de indexação de estação dupla e de quatro estações. Rotação da peça de trabalho, mecanismos de indexação e arranjos de carregamento automático estão disponíveis nos sistemas correspondentes.
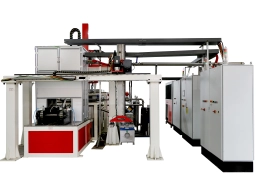
Para produção automática, um sistema de carregamento de pórtico também pode ser configurado. A plataforma existente da empresa utiliza movimento horizontal e vertical servo-acionado com pinças para transferir peças do tipo eixo entre a posição de carregamento e a estação de endurecimento.
As configurações possíveis incluem:
• Máquina de estação única
• Máquina indexadora multiestação
• Carregamento manual
• Carregamento automático do pórtico
• Descarga automática
• Conexão do transportador
• Gestão de receitas
• Comunicação na linha de produção
O arranjo final depende do peso da peça, dimensões do eixo, tempo de ciclo e layout de fábrica.
Ⅶ. Monitoramento de Processo Opcional
Para produção em série, o sistema de endurecimento pode ser equipado com funções de monitoramento e registro de processo.
A plataforma de monitoramento disponível pode coletar dados como corrente de indução, tensão, frequência e energia. Com os sensores correspondentes, fluxo médio de têmpera, o fluxo e a temperatura da água de resfriamento também podem ser monitorados.
Funções típicas incluem:
• Monitoramento de processos em tempo real
• Gravação da curva de aquecimento
• Alarmes de limite superior e inferior
• Armazenamento de receitas de peças
• Registros históricos de produção
• Rastreabilidade de dados de processo
O monitoramento não substitui o teste de dureza ou a inspeção profunda do eixo acabado. Seu objetivo é registrar se o ciclo de produção permaneceu dentro da janela de processo estabelecida e facilitar a identificação de ciclos anormais..
Isto é particularmente útil quando o mesmo eixo estriado é produzido repetidamente na produção em lote.
Ⅷ. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Este é um processo de endurecimento por indução de digitalização??
Não. O processo mostrado no vídeo é o endurecimento por indução único. A seção estriada alvo completa é aquecida em uma posição e depois temperada por spray. Não há varredura axial durante o ciclo de aquecimento.
O endurecimento único funciona para cada eixo estriado?
Não necessariamente. Comprimento da ranhura, geometria do dente, material da peça, o padrão endurecido necessário e as condições de produção afetam a escolha do processo. Seções estriadas longas ou diferentes requisitos de endurecimento podem ser mais adequados para métodos segmentados ou de varredura. O processo deve ser selecionado após revisar o desenho da peça.
Que dureza e profundidade de caixa a máquina pode alcançar?
Não existe um valor único de dureza ou profundidade de caixa que se aplique a cada eixo estriado. O resultado depende do material, condição original de tratamento térmico, geometria spline e especificação de endurecimento necessária. Forneça a dureza superficial necessária e a profundidade efetiva da caixa de acordo com seu desenho ou padrão técnico para que o processo de aquecimento possa ser desenvolvido de acordo com esses requisitos.
Uma máquina pode processar diferentes eixos estriados?
Sim, desde que as peças permaneçam dentro da capacidade mecânica e elétrica da máquina. Eixos estriados diferentes podem exigir indutores separados, acessórios e receitas de processo. Se várias peças precisarem ser processadas na mesma máquina, é melhor revisar todos os seus desenhos durante a fase de seleção do equipamento.
Quais informações são necessárias para a seleção da máquina?
Por favor, envie: desenho de eixo spline, material e grau, dimensões gerais, dimensões do spline, área a ser endurecida, dureza superficial necessária, profundidade efetiva necessária do caso, quantidade de produção ou ciclo necessário, e exigência de carregamento manual ou automático.
Um desenho com a área endurecida necessária claramente marcada é especialmente útil para determinar o indutor, potência de indução, método de endurecimento e configuração da máquina.
IX.. Envie-nos seu desenho de eixo spline
Um sistema de têmpera por indução de eixo estriado deve ser desenvolvido em torno da peça real, em vez de ser selecionado apenas a partir de um modelo de máquina.
Envie-nos o seu desenho da peça, material, área endurecida, exigência de dureza, profundidade da caixa e requisitos de produção. Podemos avaliar o processo de endurecimento único, arranjo de indutor, potência de indução, método de têmpera, estrutura da máquina e configuração de automação juntas.
Envie o desenho da sua peça →
Solicite uma Proposta Técnica →