
Têmpera por Indução de Ferro Fundido: Dominar 3 Tipos Críticos & Os Seus Requisitos de Processo Distintos
Entre em qualquer loja de tratamento térmico que lide com ferro fundido, e a primeira pergunta nunca é apenas “que dureza você precisa?” É “que tipo de ferro fundido é esse?” Porque ferro fundido com endurecimento por indução não é um processo - são três processos distintos, cada um exigindo sua própria frequência, entrada de energia, taxa de aquecimento, e estratégia de resfriamento. Trate o ferro cinzento como ferro dúctil, e você corre o risco de extinguir rachaduras. Trate o ferro dúctil como ferro maleável, e a dureza fica aquém. Este guia detalha os requisitos do processo para os três tipos de ferro fundido, para que possa endurecer cada um corretamente — à primeira vez, todas as vezes.
Índice
1. Porque o endurecimento por indução de ferro fundido é diferente do aço
O ferro fundido não é simplesmente “aço com mais carbono.” É uma família de ligas de ferro-carbono-silício cujo comportamento durante o aquecimento por indução é governado pela forma, tamanho, e distribuição de grafite - não apenas o teor de carbono. O aço dissolve seu carbono em austenita uniformemente durante o aquecimento. O ferro fundido deve enfrentar partículas de grafite que atuam como reservatórios de carbono, liberando carbono na matriz em taxas diferentes dependendo de sua morfologia. Esta é a razão fundamental pela qual ferro fundido com endurecimento por indução exige parâmetros específicos do tipo.
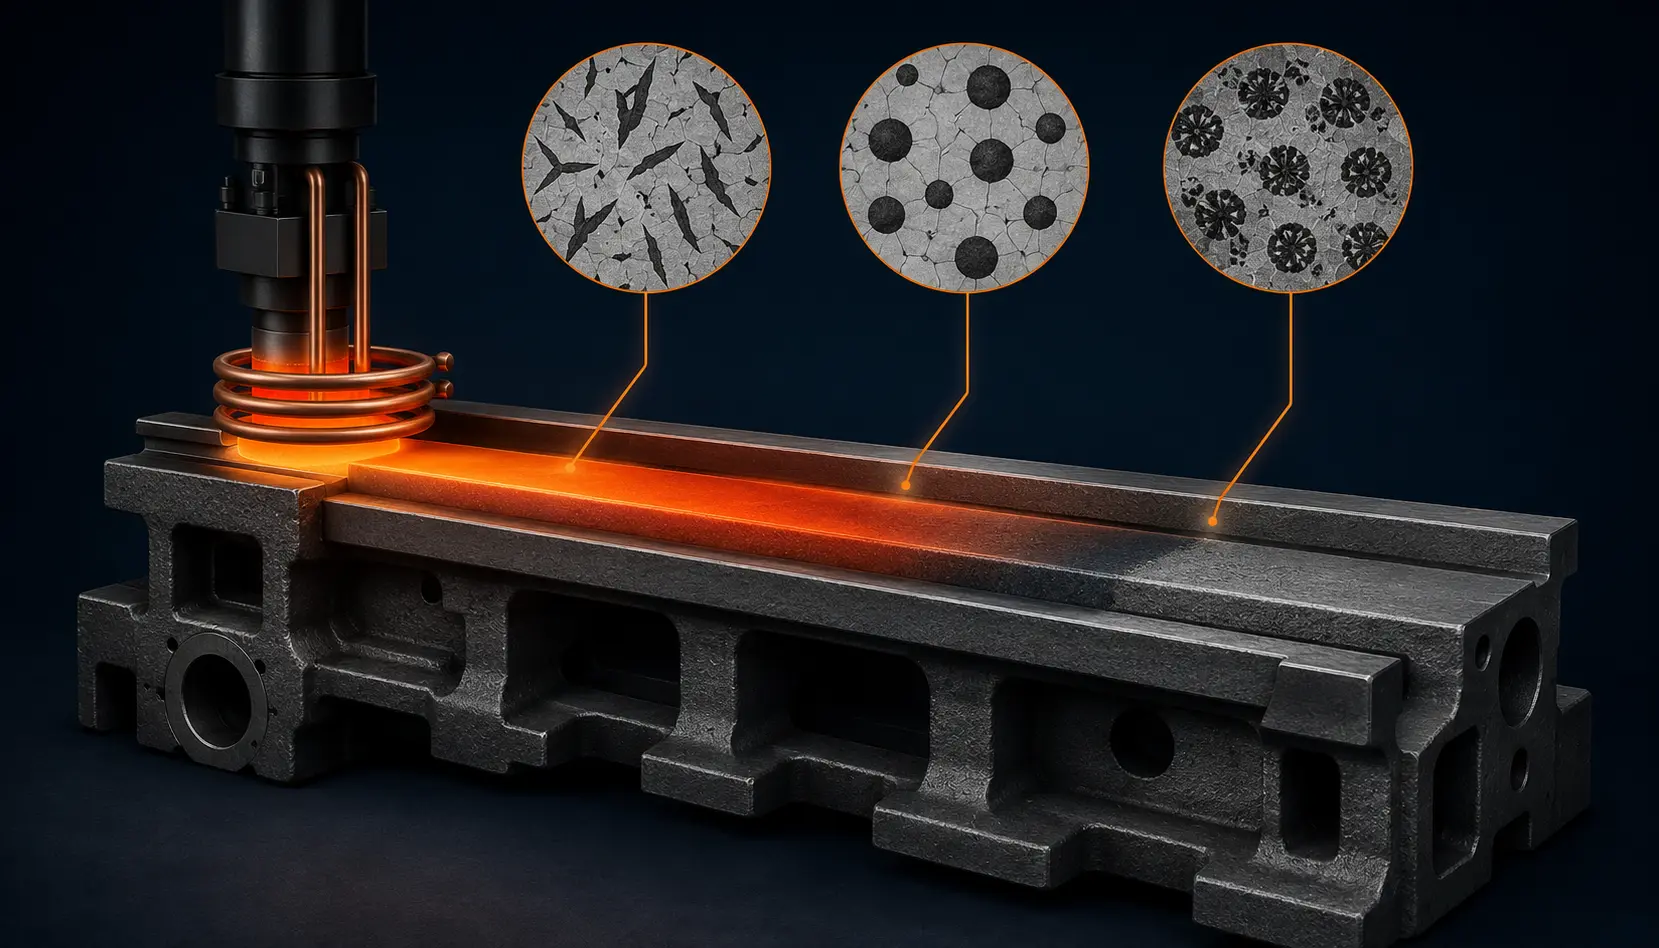
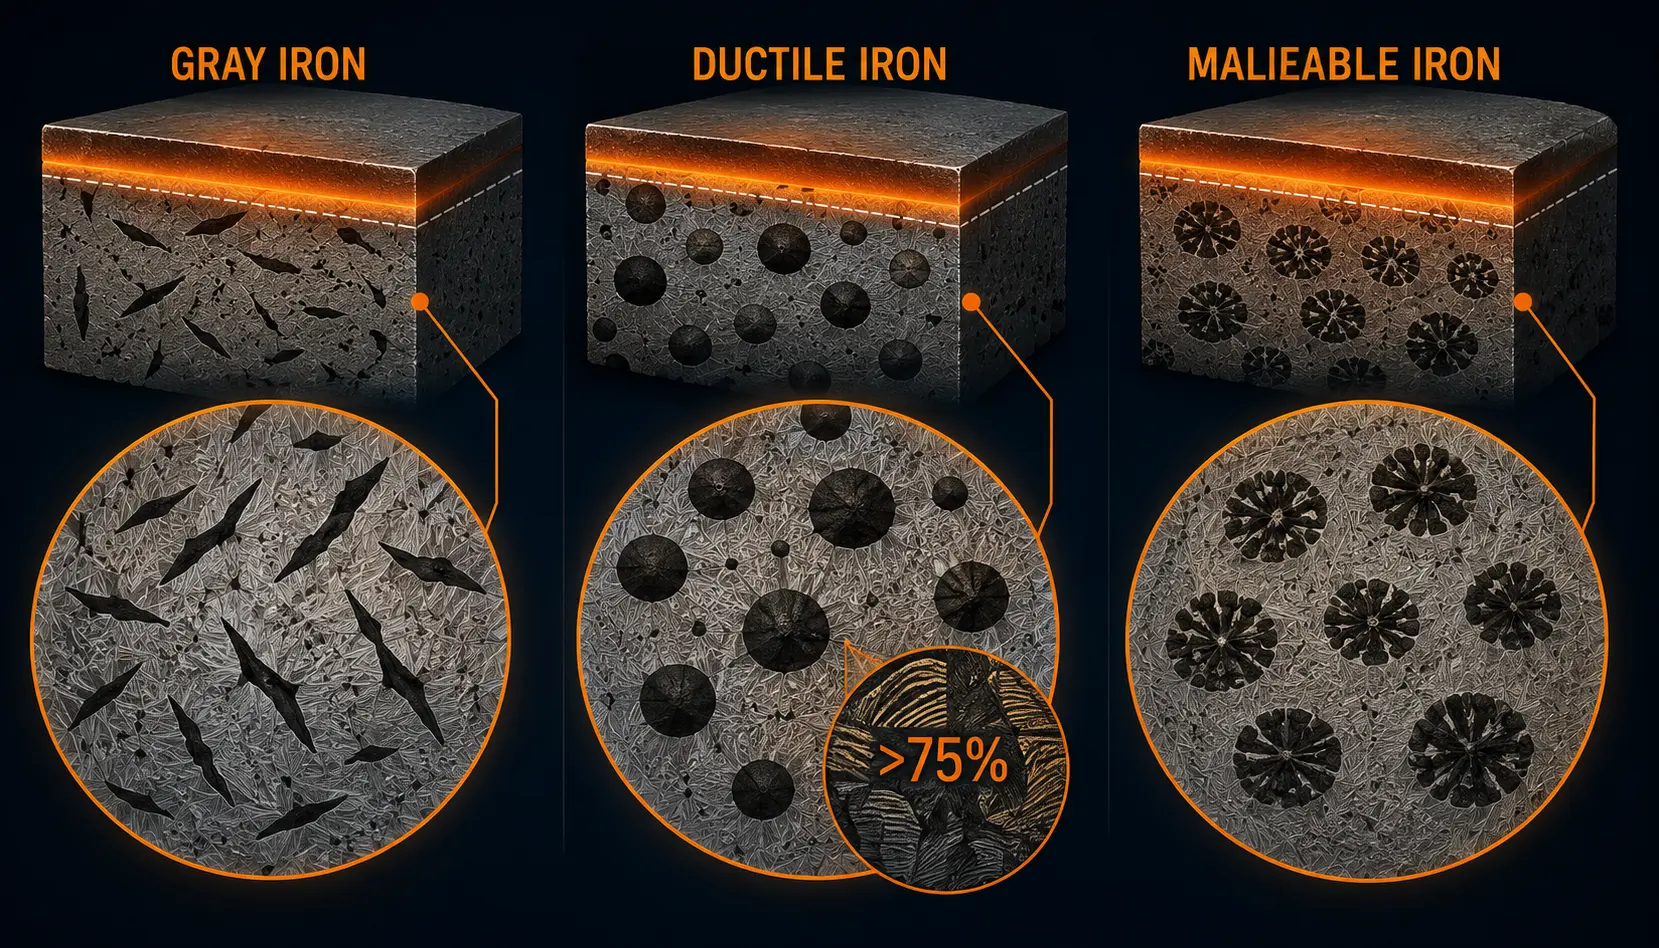
Os três tipos de ferro fundido encontrados na prática de têmpera por indução distinguem-se pela morfologia do grafite: ferro cinzento tem flocos de grafite, ferro dúctil tem nódulos de grafite (esferóides), e ferro maleável tem rosetas de grafite (carbono de revenimento). Cada morfologia afeta a rapidez com que o carbono se dissolve durante o curto ciclo de aquecimento — tipicamente 2 a 30 segundos na têmpera por indução. Isto controla diretamente a dureza alcançável, o risco de fissuração, e a microestrutura prévia necessária. Para informações de base sobre o próprio processo de têmpera por indução, consulte o nosso guia de o que é têmpera por indução.
2. Ferro cinzento: Lento e controlado
O ferro cinzento é o ferro fundido mais comum na fabricação de máquinas-ferramenta e componentes industriais, e é também o mais sensível aos parâmetros do processo durante o endurecimento por indução. As lascas de grafite que conferem ao ferro cinzento a sua excelente capacidade de amortecimento e maquinabilidade também criam pontos de concentração de tensão — partículas de grafite com arestas afiadas embutidas na matriz metálica. Aqueça demasiado rápido ou tempere demasiado agressivamente, e estas lascas tornam-se locais de iniciação de fissuras.
Quatro regras de processo para endurecimento por indução de ferro cinzento:
Regra 1 — Frequência Média. Ferro cinzento exige frequência média (1–10 kHz), não alta frequência. A penetração mais profunda da corrente de frequência média produz um gradiente térmico mais gradual da superfície ao núcleo. Isto reduz o stress térmico durante o aquecimento e a têmpera. A alta frequência concentra energia numa camada superficial muito fina e cria uma queda acentuada de temperatura — exatamente o que se quer evitar com ferro de grafite em lascas. Para uma explicação completa dos efeitos da frequência, ver como a frequência afeta o aquecimento por indução.
Regra 2 — Entrada de Baixa Potência, Taxa de Aquecimento Lenta. A densidade de potência para ferro cinzento deve estar no extremo inferior da faixa padrão de revenimento — aproximadamente 0,4–0,7 kW/cm². Uma taxa de aquecimento lenta dá tempo ao carbono para difundir das flocos de grafite para a austenite circundante, construindo o nível de carbono necessário para a dureza total. Acelerar o ciclo de aquecimento com alta potência produz dureza superficial inadequada porque o carbono dissolvido na matriz é insuficiente.
Regra 3 — Temperatura de austenitização mais baixa. Alvo 850–900°C, aproximadamente 50°C abaixo da temperatura típica de têmpera do aço. O maior teor de silício do ferro cinzento (tipicamente 1,5–2,5%) eleva ligeiramente a temperatura crítica de transformação, mas as lâminas de grafite fornecem carbono abundante — portanto, a austenitização completa é conseguida a uma temperatura modesta. O sobreaquecimento corre o risco de formação de austenite retida e de coarsening dos grãos na matriz, ambos reduzem a dureza e a resistência ao desgaste.
Regra 4 — Arrefecimento Lento. Esta é a regra mais importante e a mais fácil de violar. O ferro cinzento deve ser temperado suavemente — têmper polímero a concentração moderada, óleo quente, ou até arrefecimento forçado por ar para algumas composições, em vez de uma têmpera direta em água ou salmoura que seria rotineira para aço de carbono médio. O objetivo é alcançar a transformação martensítica sem exceder a tensão de fratura nas pontas das lascas de grafite. A rachação de têmpera em ferro cinzento deve-se quase sempre a um arrefecimento demasiado rápido, não a aquecimento demasiado agressivo. Para mais sobre considerações de têmpera no endurecimento por indução, veja o nosso guia sobre desafios do endurecimento por indução de eixo — muitos dos princípios de tensão térmica aplicam-se igualmente a componentes de ferro fundido.
3. Ferro Dúctil: O conteúdo de perlita é tudo
Ferro dúctil (também chamado de ferro nodular ou ferro grafite esferoidal) é fundamentalmente diferente do ferro fundido cinzento em sua resposta ao endurecimento por indução - e a variável mais importante não são os próprios parâmetros de indução, mas o microestrutura anterior da peça antes mesmo de ver um campo magnético.
A regra da perlita: >75% Mínimo. Para a têmpera por indução produzir dureza superficial aceitável e profundidade de camada em ferro dúctil, a microestrutura da matriz deve conter pelo menos 75% perlita. Abaixo deste limite — se a matriz for predominantemente ferrítica — simplesmente não há carbono suficiente disponível na matriz para formar martensite durante o ciclo de aquecimento rápido e têmpera. Os nódulos de grafite são esféricos, compactos, e demoram a dissolver-se em comparação com as lâminas; eles não conseguem fornecer carbono à austenite circundante suficientemente rápido durante um pulso de aquecimento por indução de 3–10 segundos.
Tratamento Térmico Preliminar. Se o ferro dúctil como fundido tiver uma matriz ferrítica ou ferrítico-perlítica com baixo teor de perlite (comum em fundições de secção fina que arrefeceram lentamente no molde), um é obrigatório um tratamento de normalização ou austenitização e arrefecimento controlado antes da têmpera por indução. Este tratamento térmico preliminar dissolve o carbono dos nódulos na matriz e, após o arrefecimento controlado, reprecipita-o como perlita. Só então a etapa de têmpera por indução tem o reservatório de carbono de que precisa. Saltar esta etapa é a causa mais comum de dureza baixa e inconsistente em peças de ferro dúctil endurecidas por indução.
Classificação da Microestrutura Endurecida. A qualidade do ferro dúctil endurecido por indução é avaliada por exame metalográfico de acordo com normas de classificação estabelecidas (tais como ISO 16112 ou especificações específicas da empresa). Os principais critérios de classificação incluem a fração de martensite, percentagem de austenite retida, conteúdo de ferrite não dissolvido, contagem de nódulos de grafite e nodularidade na camada endurecida, e a presença de carbetos nas interfaces grafite-matriz. Uma peça de ferro dúctil devidamente endurecida apresenta uma matriz martensítica com nódulos de grafite bem distribuídos, mínima austenite retida, e ausência completa de ferrite não dissolvido na camada.
Estruturas Bainíticas: Uma Aplicação Especializada. Uma variante avançada que vale a pena notar: o ferro dúctil pode ser endurecido por indução para produzir uma estrutura bainítica em vez do caso martensítico convencional. Isto é conseguido controlando a taxa de arrefecimento — arrefecendo rápido o suficiente para evitar a formação de perlita, mas mantendo-se na faixa de transformação de bainite (tipicamente 250–450°C) tempo suficiente para a reação bainitica se completar. A microestrutura resultante combina alta dureza com tenacidade melhorada em comparação com estruturas totalmente martensíticas. Ferro dúctil austemperado (ADI) partes que sofrem endurecimento por indução localizada para criar um caso bainitico representam uma área de aplicação de nicho mas em crescimento, particularmente em engrenagens e componentes de desgaste onde a durabilidade da superfície e a tenacidade do núcleo são críticas. Para obter mais informações sobre considerações de endurecimento específicas de engrenagens, veja o nosso guia sobre defeitos comuns de endurecimento por indução de engrenagem.
4. Ferro maleável: O simples
Dos três tipos de ferro fundido, o ferro maleável é o menos exigente quando se trata de endurecimento por indução. Seu grafite existe como rosetas de carbono temperado - compacto, agregados arredondados que produzem concentração de tensão muito menor do que flocos de grafite e dissolvem carbono mais facilmente do que nódulos de ferro dúctil. O resultado é um material que se comporta mais como um aço médio-carbono durante o aquecimento por indução do que como ferro cinzento ou dúctil.
Sem restrições especiais de processo. O ferro maleável pode ser endurecido por indução usando parâmetros padrão desenvolvidos para aço com teor de carbono semelhante. Frequência média (1–10 kHz) é típico, a densidade de potência segue o intervalo padrão de 0,5–1,0 kW/cm² para endurecimento superficial, e os temperos convencionais — água, polímero, ou óleo — são selecionados com base na geometria da peça em vez de restrições metalúrgicas. As rosetas de carbono de têmpera não criam a sensibilidade à fissuração das flocos de ferro cinzento, nem impõem o pré-requisito de teor de perlite dos nódulos de ferro dúctil.
A implicação prática é significativa: se a sua oficina já endurece por indução peças de aço médio-carbono, pode aceitar trabalho em ferro maleável com mudanças mínimas nos parâmetros. Os mesmos intervalos de frequência, densidades de potência semelhantes, e a sua metodologia existente de seleção de tempera líquida são todos aplicáveis. A única verificação adicional é confirmar que a parte de ferro maleável foi totalmente maleabilizada — que a fundição original de ferro branco foi completamente convertida através do ciclo de recozimento, não deixando cimentite residual na microestrutura que possa produzir pontos duros ou profundidade desigual da caixa. Para uma visão mais ampla de como o endurecimento por indução difere de outros métodos de endurecimento superficial, ver o que é têmpera por indução.
5. Comparação de processo lado a lado
A tabela abaixo resume os parâmetros distintos do processo para cada tipo de ferro fundido. Use-o como referência rápida ao configurar um novo trabalho ou solucionar problemas num já existente.
| Parameter | Ferro cinzento | Ferro Dúctil | Ferro maleável |
|---|---|---|---|
| Morfologia do grafite | Lamelar (afiado, aumenta o stress) | Nódulos/esferoides (compactos) | Temperar rosetas de carbono (arredondado) |
| Frequência | Média (1–10 kHz) | Média (1–10 kHz), HF para camada superficial rasa | Média (1–10 kHz) — o mesmo que o aço |
| Densidade de potência | Baixo: 0.4–0,7 kW/cm² | Padrão: 0.5–1,0 kW/cm² | Padrão: 0.5–1,0 kW/cm² |
| Taxa de aquecimento | Lento — permite difusão de carbono | Moderado — a dissolução de nódulos é limitante | Normal — sem restrições especiais |
| Temp. de austenitização. | 850–900°C (extremo inferior) | 870–930°C | 850–920°C (equivalente ao aço) |
| Têmpera | Suave: polímero, óleo quente, ou ar forçado | Moderada: polímero ou óleo | Padrão: água, polímero, ou óleo (dependente da geometria) |
| Tratamento térmico preliminar | Normalmente não é necessário (A matriz perlítica fundida é comum) | Crítico: normalizar se perlita < 75% | Confirmar a total maleabilização apenas |
| Risco de fissuração | Alta — flocos de grafite são pontos de concentração de tensões | Baixo a moderado | Baixo — semelhante ao aço |
6. Aplicações Comuns
Cada tipo de ferro fundido domina categorias específicas de aplicação, impulsionado pela combinação das suas propriedades mecânicas e do seu comportamento de têmpera por indução.
Ferro Cinzento — Guias de Máquinas-Ferramenta. Esta é a clássica e mais comum ferro fundido com endurecimento por indução aplicação. Camas de máquinas-ferramenta, colunas, e guias são fundidas em ferro cinzento para absorção de vibrações e estabilidade dimensional, depois, as guias são temperadas por indução usando endurecimento por varrimento para produzir uma superfície resistente ao desgaste (tipicamente 55–62 HRC, 1–profundidade da camada de 3 mm) enquanto a estrutura fundida circundante mantém-se usinável e dimensionalmente estável. O método de varredura - onde a bobina de indução atravessa a superfície da guia a uma velocidade controlada - naturalmente se adapta ao longo, geometria linear de formas de máquinas-ferramenta. Camisas de cilindro, corpos de bombas hidráulicas, e carcaças de compressores também são aplicações comuns de ferro fundido cinzento.
Ferro Dúctil — Componentes Automotivos e de Engenharia. Virabrequins, árvores de cames, engrenagens, juntas de direção, e braços de suspensão em ferro dúctil se beneficiam do endurecimento por indução dos munhões dos rolamentos, dentes de engrenagem, e superfícies de desgaste. A combinação de um duro, núcleo dúctil (da estrutura nodular de grafite) e um difícil, o revestimento resistente ao desgaste torna o ferro dúctil uma alternativa atraente ao aço forjado e endurecido em muitas aplicações de tensão média. A variante de endurecimento bainítico - produzindo um ferro dúctil austemperado (ADI) caso em um núcleo perlítico-ferrítico - está ganhando força em aplicações de engrenagens onde a resistência à corrosão e à fadiga por flexão são os principais modos de falha. Para saber mais sobre endurecimento de componentes automotivos, veja nossos guias em lóbulo do came e endurecimento por indução do garfo de mudança e rolamento de cubo com ranhura angular endurecimento por indução.
Ferro maleável — Industrial Geral. Conexões de tubos, corpos de válvulas, elos de corrente de transportadores, e componentes de maquinaria agrícola em ferro maleável são endurecidos por indução onde é necessária resistência localizada ao desgaste. A simplicidade do processo — tratar efetivamente o ferro maleável como um aço de médio carbono — torna-o atraente para oficinas que não querem manter conjuntos de parâmetros de processo separados para diferentes tipos de ferro fundido.
Independentemente da aplicação, As fontes de alimentação de indução IGBT são a escolha standard para a têmpera por indução de ferro fundido em todos os três tipos de materiais. O seu controlo preciso de potência, resposta rápida a alterações de carga, e capacidade de manter frequência consistente durante todo o ciclo de aquecimento são essenciais para as taxas de aquecimento controladas que o ferro fundido exige. Para mais informações sobre a seleção de fontes de alimentação, veja o nosso guia sobre seleção de potência de aquecimento por indução e o nosso método de cálculo de potência em quanta potência para aquecimento por indução.
7. Resumo & Referência Rápida
A têmpera por indução de ferro fundido tem sucesso ou falha ao nível dos parâmetros do processo. Os três tipos de ferro fundido — diferenciados pela morfologia do grafite — exigem cada um uma combinação distinta de frequência, potência, taxa de aquecimento, e severidade da têmpera. O ferro cinzento requer a abordagem mais conservadora. O ferro dúctil exige preparação metalúrgica antes da endurecimento. O ferro maleável não requer nada de especial. Reconheça qual está no seu dispositivo, e os parâmetros seguem naturalmente.
🔑 Endurecimento por indução de ferro fundido — Guia rápido de decisão
| Peça de ferro cinzento? | → Frequência média, densidade de potência baixa (0.4–0,7 kW/cm²), aquecimento lento, baixa temperatura, têmpera suave. Nunca use água. |
| Peça de ferro dúctil? | → Verifique primeiro o conteúdo de perlita. Se <75%, normalizar antes de endurecer. Densidade de potência padrão, extinção moderada. Considere o endurecimento bainítico para aplicações críticas em termos de tenacidade. |
| Peça de ferro maleável? | → Use seus parâmetros padrão de endurecimento por indução de aço. Confirme a maleabilização completa. Sem restrições especiais. |
Para orientação de endurecimento específica da aplicação, explore nossos guias detalhados sobre tempering por indução de furo interno, defeitos comuns de endurecimento por indução de engrenagem, e desafios do endurecimento por indução de eixo. Para perguntas relacionadas ao equipamento, navegue em nosso gama de produtos ou visite o Endurecimento por indução página de soluções.
Perguntas frequentes
Porque é que o ferro cinzento racha durante a têmpera por indução?
O ferro cinzento racha durante a têmpera por indução por uma razão predominante: a têmpera é demasiado severa. As lâminas de grafite atuam como concentradores internos de tensão – descontinuidades de arestas afiadas na matriz metálica. Quando a camada superficial austenitizada se transforma em martensite, expande-se. Se esta transformação ocorrer demasiado rapidamente (como numa têmpera em água ou em polímero frio), as tensões de tracção nas extremidades das lâminas excedem a resistência à fratura da matriz circundante. A solução é quase sempre reduzir a severidade do revenido: mudar de água para uma solução polimérica aquecida, aumentar a temperatura do temperante, ou usar um óleo de arrefecimento mais lento. Reduzir a taxa de aquecimento e usar uma temperatura de austenitização mais baixa também ajuda, minimizando o gradiente térmico antes de iniciar o revenido.
Quanto perlita precisa o ferro dúctil antes da têmpera por indução?
Um mínimo de 75% perlita na matriz é o limite aceito pela indústria. Abaixo deste, a fração de ferrite é demasiado alta — o ferrite contém carbono dissolvido negligível e não pode transformar-se em martensite. Como os nódulos de grafite se dissolvem demasiado lentamente durante o ciclo curto de aquecimento por indução para fornecer carbono às regiões ferríticas, essas regiões permanecem macias após a têmpera, produzindo leituras de dureza baixas e inconsistentes. Se o teor de perlita no estado fundido for inferior 75%, um tratamento térmico de normalização deve ser realizado antes do endurecimento por indução para dissolver o carbono dos nódulos e reprecipitá-lo como perlita em toda a matriz.
Posso endurecer por indução o ferro fundido com uma máquina portátil??
Para pequenos, endurecimento localizado de componentes de ferro fundido — como a borda de uma guia ou um ponto de desgaste específico em uma carcaça de ferro cinzento — um aquecedor de indução portátil na faixa de 15 a 30 kW em frequência média pode ser eficaz, desde que consiga controlar manualmente a taxa de aquecimento e a aplicação da têmpera. No entanto, para endurecimento de produção de peças de ferro fundido onde é necessária uma profundidade consistente da caixa, dureza, e liberdade de fissuras, uma máquina fixa com varrimento controlado por CNC ou indexação rotativa é fortemente preferida. A variação manual do processo é inimiga do endurecimento repetível do ferro fundido — especialmente o ferro cinzento, onde alguns segundos de sobreaquecimento ou um atraso extra de um segundo antes da têmpera podem ser a diferença entre uma boa peça e uma rachada.
Precisa de ajuda para temperar as suas peças de ferro fundido?
Indique-nos a sua classificação de ferro fundido, geometria da peça, dureza alvo, e a profundidade de cementação. A nossa equipa de engenharia irá recomendar a frequência correta, nível de potência, design da bobina, e o método de têmpera — consulta técnica gratuita sem qualquer obrigação.


