
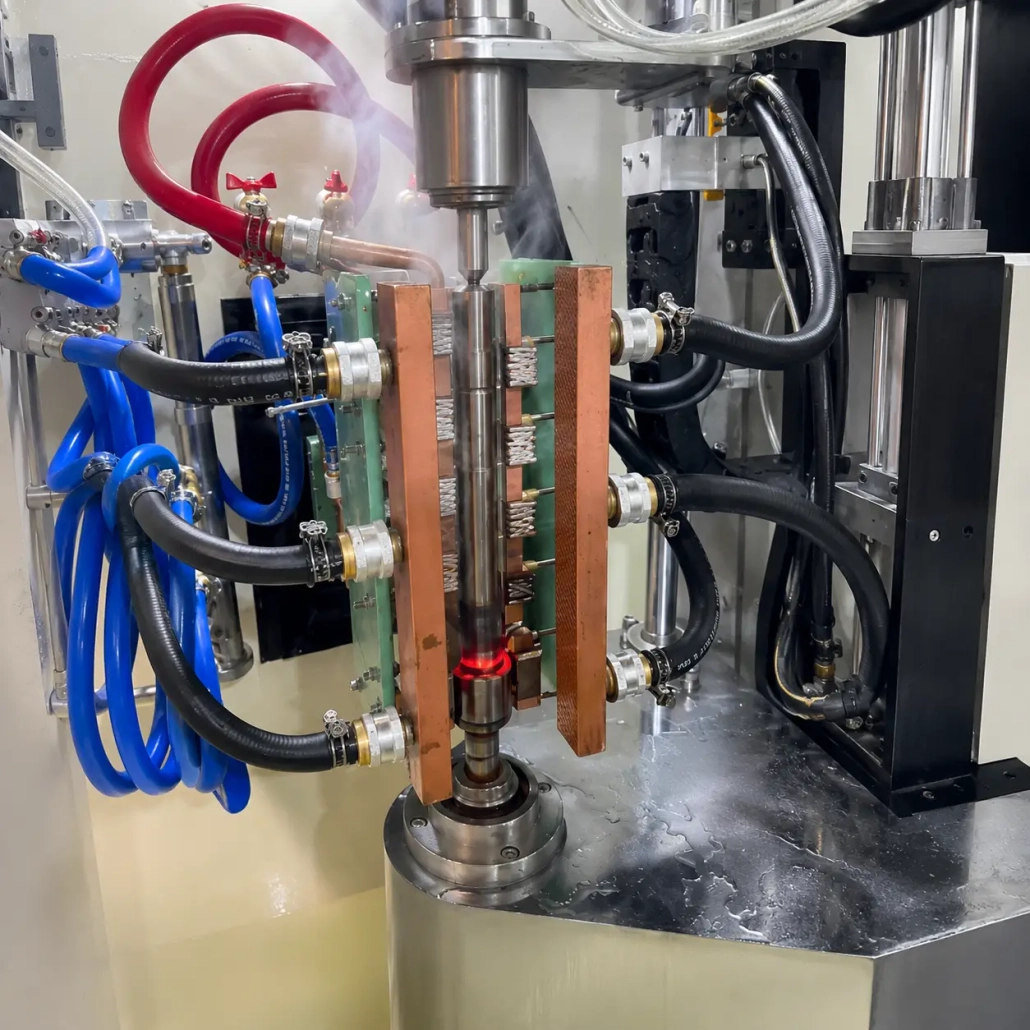
Maszyna do Hartowania Indukcyjnego Wałów Spline
Ⅰ. Zobacz proces hartowania wału wielowypustowego
Film przedstawia hartowanie wału wielowypustowego za pomocą narzędzia A jednorazowy proces indukcji.
Po ustawieniu przedmiotu obrabianego, cały docelowy odcinek wielowypustu jest podgrzewany w tym samym czasie. Cewka indukcyjna nie przesuwa się w górę ani w dół wału podczas nagrzewania. Po osiągnięciu wymaganego stanu ogrzewania, w pełni nagrzana sekcja jest natychmiast hartowana natryskowo.
Proces można podsumować jako:
1. Pozycjonowanie
2. Jednorazowe ogrzewanie indukcyjne
3. Ogólne hartowanie natryskowe
4. Rozładunek
Różni się to od konwencjonalnego hartowania skaningowego, gdzie krótsza strefa grzewcza przemieszcza się stopniowo wzdłuż przedmiotu obrabianego.
Dla odpowiednich długości wielowypustów i geometrii, Hartowanie jednoetapowe zapewnia bezpośredni sposób na podgrzanie i hartowanie całego obszaru wielowypustowego w jednym cyklu.
Ⅱ. Jak działa hartowanie indukcyjne wału wielowypustowego jednym strzałem
Sekcja wielowypustowa jest bardziej skomplikowana pod względem ogrzewania niż zwykła powierzchnia cylindryczna.
Profil wielowypustowy zawiera wierzchołki zębów, flanki, korzenie i bruzdy. Cechy te powodują powstawanie różnych warunków sprzężenia elektromagnetycznego wokół profilu, dlatego też wyniku ogrzewania nie można kontrolować samą mocą.
W procesie jednorazowym, cewka jest zaprojektowana tak, aby pokryć całą docelową długość splajnu. Obrabiany przedmiot pozostaje w pozycji hartowania, podczas gdy moc indukcyjna jest doprowadzana przez zaprogramowany czas.
Po zakończeniu ogrzewania, system hartowania chłodzi całą ogrzewaną sekcję, zamiast podążać za poruszającą się strefą grzejną.
Kilka zmiennych współpracuje ze sobą:
• Moc indukcyjna
• Częstotliwość pracy
• Czas ogrzewania
• Geometria cewki indukcyjnej
• Połączenie pomiędzy cewką indukcyjną i przedmiotem obrabianym
• Wymiary splajnu
• Materiał
• Czas hartowania i układ natrysku
Celem jest ustalenie wymaganego wzoru hartowanego na przekroju wielowypustowym, nie tylko w celu podniesienia powierzchni do najwyższej możliwej temperatury.
Dlatego twardość powierzchni i efektywną głębokość obudowy należy określić w zależności od rzeczywistego materiału wału, geometria splajnu i wymagania dotyczące rysunku. Nie należy ich traktować jako wartości stałych dla każdego wału wielowypustowego.
Ⅲ. Dedykowana konstrukcja cewki indukcyjnej dla profilu wielowypustowego
Cewka indukcyjna jest jedną z najważniejszych części systemu hartowania wału wielowypustowego.
Zwykły wał można często ogrzewać za pomocą stosunkowo prostej okrągłej cewki indukcyjnej. Sekcja wielowypustowa wymaga bardziej ostrożnego rozkładu pola, ponieważ profil powierzchni zmienia się w sposób ciągły pomiędzy wierzchołkiem zęba a korzeniem.
Dlatego cewka jest opracowywana na podstawie rzeczywistego rysunku przedmiotu obrabianego.
Ważne informacje projektowe obejmują:
• Średnica zewnętrzna wielowypustu
• Średnica korzenia
• Profil zęba
• Długość splajnu
• Utwardzony obszar
• Wymagana głębokość obudowy
• Dostępna przestrzeń wokół przedmiotu obrabianego
• Wymagany cykl grzewczy
Koncentratory strumienia magnetycznego można również zastosować tam, gdzie jest to wymagane, aby wpływać na pole elektromagnetyczne i koncentrować energię wokół wybranych obszarów splajnu.
W dostarczonych informacjach technicznych dotyczących platform do hartowania indukcyjnego firmy kładzie się również nacisk na kontrolowaną odległość cewki indukcyjnej od przedmiotu obrabianego, sztywność strukturalna i izolacja w niestandardowej konstrukcji cewki indukcyjnej.
Z tego powodu, wybór cewki indukcyjnej wyłącznie na podstawie zewnętrznej średnicy wału rzadko jest wystarczający. Dwa wały wielowypustowe o podobnych średnicach mogą nadal wymagać różnych konstrukcji cewek, ponieważ ich geometria zębów i długości hartowane są różne.
Ⅳ. Sterowanie maszyną i procesem hartowania
Maszyna musi spójnie ustawiać sekcję wielowypustową zarówno względem cewki indukcyjnej, jak i układu hartującego.
Pionowy układ maszyny jest odpowiedni dla wielu elementów typu wał. Obrabiany przedmiot można zamocować i ustawić w taki sposób, aby wymagany odcinek wielowypustu trafił do stałej stacji grzewczej przed rozpoczęciem cyklu hartowania.
W zależności od konfiguracji projektu, sterowanie maszyną może koordynować:
• Położenia wyrobu
• Zaciskanie
• Czas ogrzewania
• Moc indukcyjna
• Sekwencja ogrzewania
• Opóźnienie gaszenia
• Czas hartowania natryskowego
• Zakończenie cyklu
• Sygnały załadunku i rozładunku
Istniejące w firmie pionowe platformy do hartowania CNC obsługują obsługę ręczną i automatyczną i można je skonfigurować do pracy w stałej pozycji, hartowanie segmentowe i skaningowe elementów typu wał.
Dla procesu wału wielowypustowego pokazanego na tej stronie, jednak, skanowanie osiowe nie jest stosowane podczas ogrzewania. Cały docelowy obszar splajnu jest podgrzewany w jednym miejscu.
To rozróżnienie ma znaczenie przy ocenie maszyny. Prędkość podróży i długość skanowania, Na przykład, są ważnymi parametrami procesu skanowania, ale nie są głównymi zmiennymi procesowymi w przypadku tej jednorazowej aplikacji.
V.. Moc indukcyjna IGBT z cyfrowym sterowaniem DSP
Zasilacz indukcyjny kontroluje sposób dostarczania energii elektrycznej podczas każdego cyklu nagrzewania.
Dostępne systemy wykorzystują konwersję mocy IGBT z cyfrowym sterowaniem DSP. Informacje o dostarczonym sprzęcie zawierają listę cyfrowych trybów regulacji mocy i sterowania, w tym pracy ze stałym prądem i stałą mocą, z kontrolą temperatury dostępną w odpowiednich konfiguracjach.
Do hartowania wału wielowypustowego, moc indukcyjną i częstotliwość roboczą należy dobierać na podstawie pełnych wymagań procesu, a nie samej średnicy wału.
Istotne czynniki obejmują:
Materiał + Geometria splajnu + Długość podgrzewana + Wymagana głębokość obudowy + Czas nagrzewania + Szybkość produkcji
Krótki wielowypust ze stosunkowo małą nagrzaną masą może wymagać zupełnie innej konfiguracji niż długi odcinek wielowypustowy, nawet jeśli oba wały mają podobną średnicę zewnętrzną.
Dlatego nie dzielimy wałów wielowypustowych na stałe “małe,” “średni” i “duży” kategorie mocy.
zasilający, cewkę indukcyjną i cykl hartowania należy oceniać łącznie.
Ⅵ. Konfiguracje jedno- i wielostanowiskowe
Stanowisko hartowania można dostosować do wymaganej wielkości produkcji i sposobu obsługi przedmiotu obrabianego.
A konfiguracja jednostanowiskowa zapewnia jedną pozycję hartowania. Załadunek i rozładunek może odbywać się ręcznie lub automatycznie, w zależności od projektu.
Dla wyższych wymagań produkcyjnych, A wielostanowiskowa maszyna indeksująca można zastosować w taki sposób, aby różne operacje były rozmieszczone na kilku stanowiskach zgodnie z cyklem produkcyjnym.
Informacje o dostarczonym sprzęcie obejmują dwustanowiskowe i czterostanowiskowe indeksujące platformy hartownicze. Obrót obrabianego przedmiotu, mechanizmy indeksujące i układy automatycznego ładowania są dostępne w odpowiednich systemach.
Do produkcji automatycznej, można również skonfigurować suwnicowy system załadunku. Istniejąca platforma firmy wykorzystuje napędzany serwo ruch poziomy i pionowy z chwytakami do przenoszenia części typu wał pomiędzy stanowiskiem załadunku a stacją hartowania.
Możliwe konfiguracje obejmują:
• Maszyna jednostanowiskowa
• Wielostanowiskowa maszyna indeksująca
• Ładowanie ręczne
• Automatyczny załadunek suwnicy
• Automatyczny rozładunek
• Połączenie przenośnika
• zarządzanie recepturą
• Komunikacja na linii produkcyjnej
Ostateczny układ zależy od wagi części, wymiary wału, czas cyklu i układ fabryki.
Ⅶ. Opcjonalne monitorowanie procesu
Przy powtarzalnej produkcji, system hartowania może być wyposażony w funkcje monitorowania i rejestracji procesu.
Dostępna platforma monitorująca może zbierać dane, takie jak prąd indukcyjny, napięcie, częstotliwość i energia. Z odpowiednimi czujnikami, przepływ czynnika hartującego, Można również monitorować przepływ i temperaturę wody chłodzącej.
Typowe funkcje obejmują:
• Monitorowanie procesów w czasie rzeczywistym
• Rejestracja krzywej grzewczej
• Alarmy górnego i dolnego limitu
• Przechowywanie receptur detali
• Historyczne zapisy produkcyjne
• Możliwość śledzenia danych procesowych
Monitoring nie zastępuje badania twardości ani kontroli głębokości gotowego wału. Jego celem jest rejestracja, czy cykl produkcyjny mieścił się w ustalonym oknie procesowym i ułatwienie identyfikacji cykli nieprawidłowych.
Jest to szczególnie przydatne, gdy ten sam wał wielowypustowy jest produkowany wielokrotnie w produkcji seryjnej.
Ⅷ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy jest to skaningowy proces hartowania indukcyjnego?
Nie. Proces pokazany na filmie to jednoetapowe hartowanie indukcyjne. Kompletny docelowy odcinek wielowypustu jest podgrzewany w jednym położeniu, a następnie hartowany natryskowo. Podczas cyklu nagrzewania nie występuje skanowanie osiowe.
Czy hartowanie jednostkowe działa dla każdego wału wielowypustowego?
Niekoniecznie. Długość splajnu, geometrii zęba, materiał przedmiotu obrabianego, wymagany wzór utwardzania i warunki produkcji wpływają na wybór procesu. W przypadku metod segmentowych lub skaningowych lepiej nadają się długie sekcje wielowypustowe lub różne wymagania dotyczące hartowania. Wybór procesu powinien nastąpić po zapoznaniu się z rysunkiem przedmiotu obrabianego.
Jaką twardość i głębokość obudowy może osiągnąć maszyna?
Nie ma jednej wartości twardości ani głębokości obudowy, która miałaby zastosowanie do każdego wału wielowypustowego. Wynik zależy od materiału, oryginalny stan obróbki cieplnej, geometrię wielowypustową i wymaganą specyfikację hartowania. Proszę podać wymaganą twardość powierzchni i efektywną głębokość obudowy z rysunku lub normy technicznej, aby można było opracować proces ogrzewania w oparciu o te wymagania.
Czy jedna maszyna może obrabiać różne wały wielowypustowe??
Tak, pod warunkiem, że części mieszczą się w zakresie mechanicznych i elektrycznych możliwości maszyny. Różne wały wielowypustowe mogą wymagać oddzielnych cewek, osprzętu i receptur procesowych. Jeśli na tej samej maszynie trzeba obrobić kilka detali, lepiej jest przejrzeć wszystkie ich rysunki na etapie wyboru sprzętu.
Jakie informacje są potrzebne do doboru maszyny?
Proszę o przesłanie: rysunek wału wielowypustowego, materiał i klasa, wymiary całkowite, wymiary splajnu, obszar do utwardzenia, wymagana twardość powierzchni, wymagana efektywna głębokość obudowy, wielkość produkcji lub wymagany cykl, oraz wymóg ręcznego lub automatycznego ładowania.
Rysunek z wyraźnie zaznaczonym wymaganym obszarem hartowania jest szczególnie przydatny do określenia cewki indukcyjnej, moc indukcyjna, metoda hartowania i konfiguracja maszyny.
Ⅸ. Prześlij nam rysunek wału wielowypustowego
System hartowania indukcyjnego wału wielowypustowego powinien być opracowany wokół rzeczywistej części, a nie wybierany wyłącznie na podstawie modelu maszyny.
Wyślij nam swoje rysunek przedmiotu obrabianego, materiał, utwardzony obszar, wymagania dotyczące twardości, głębokość obudowy i wymagania produkcyjne. Możemy ocenić proces hartowania jednostkowego, układ induktora, moc indukcyjna, metoda hartowania, struktura maszyny i konfiguracja automatyki razem.
Wyślij swój rysunek przedmiotu obrabianego →
Wniosek o propozycję techniczną →






