
Hartowanie indukcyjne kół napędowych maszyn budowlanych: Hartowanie jednorazowe vs. Skanowanie zęba po zębie — Jak wybrać
Koła napędowe maszyn budowlanych wytrzymują ogromne obciążenia naprzemienne w trudnych warunkach pracy. Wytrzymałość zmęczenia u nasady zęba bezpośrednio determinuje żywotność całego komponentu, co czyni wybór procesu hartowania indukcyjnego decyzją o długoterminowych konsekwencjach operacyjnych. Ten artykuł porównuje dwa dominujące podejścia — hartowanie jednorazowe i skanowanie zęba po zębie — pod względem wymagań energetycznych, dobór częstotliwości, charakterystyki utwardzonej warstwy, i ekonomiki produkcji, abyś mógł podjąć świadomą decyzję dla swojej linii produkcyjnej.
📋 Spis treści
1. Proces jednorazowego hartowania
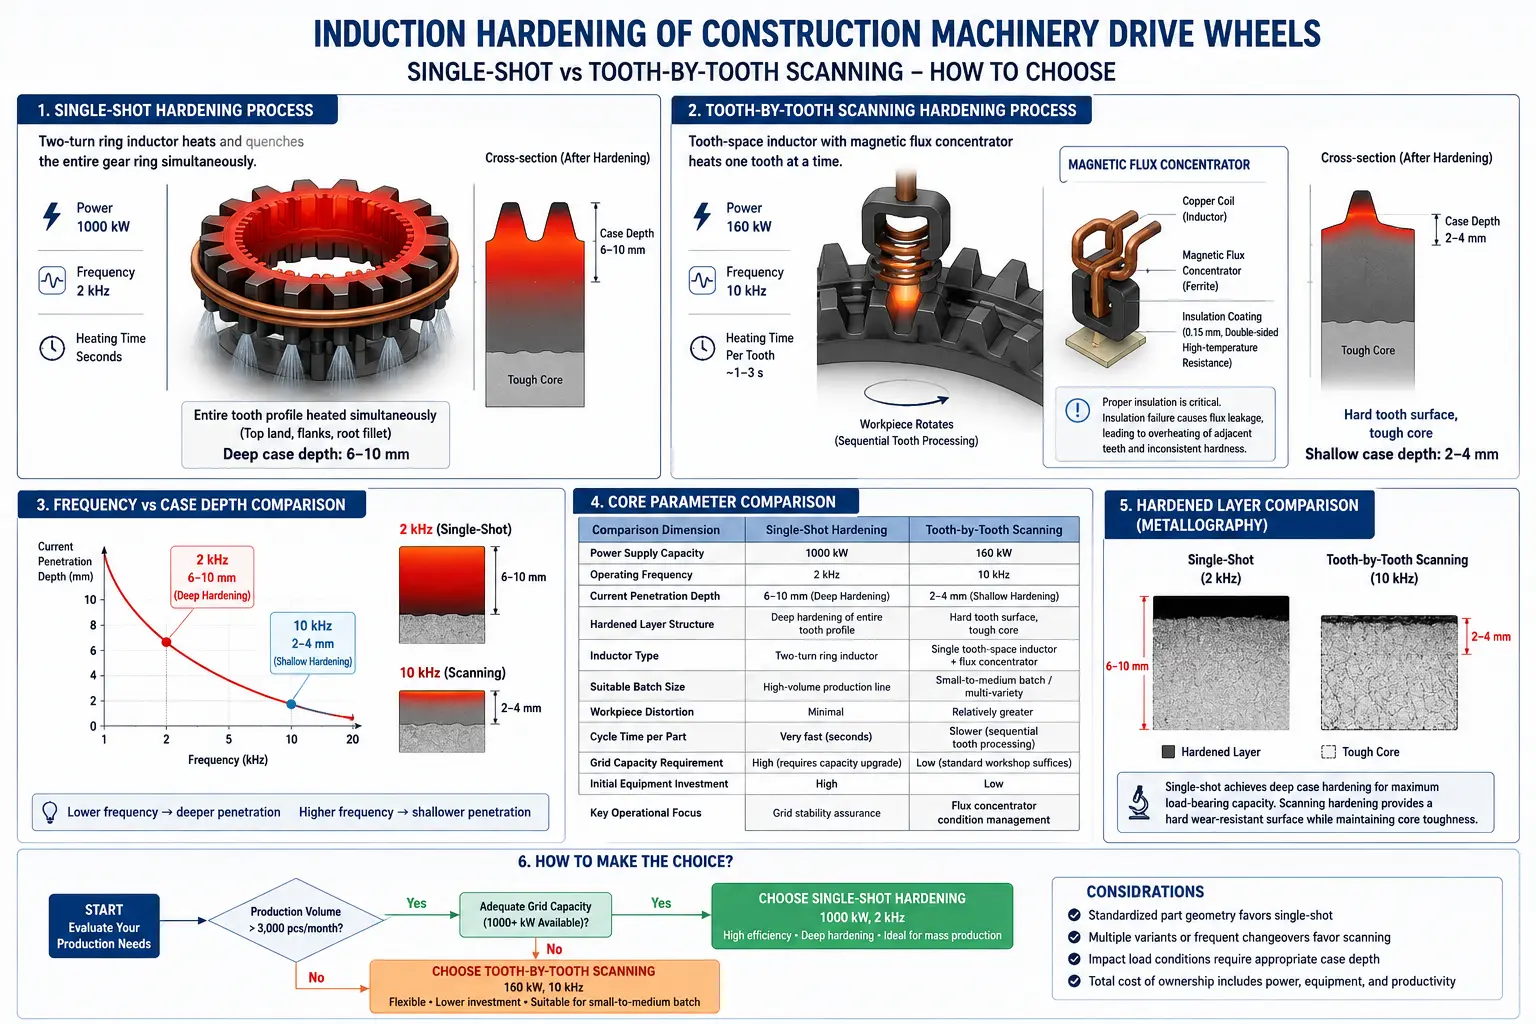
Idealna konfiguracja to 1000 kW zasilacz o średniej częstotliwości pracujący mniej więcej 2 kHz, używający dwuobrotowej cewki jednocześnie nagrzewającej i tłumiącej całego pierścienia zęba. Dobór częstotliwości bezpośrednio determinuje głębokość i rozmieszczenie utwardzonej warstwy. Dla 2 Prąd o częstotliwości kHz zapewnia głębokie przenikanie (zazwyczaj w zakresie 6–10 mm), umożliwiając synchroniczne głębokie utwardzanie całego profilu zęba — w tym czubka zęba, flanki zębów, i strefa przejściowa korzenia. Jest to krytycznie ważne dla kół napędowych maszyn budowlanych narażonych na ogromne naprzemienne obciążenia, ponieważ wytrzymałość zmęczeniowa u nasady zęba bezpośrednio determinuje trwałość komponentu.
Kluczowe cechy
- Bardzo wysoka gęstość mocy umożliwia zakończenie nagrzewania w ciągu kilku sekund
- Krótki czas nagrzewania minimalizuje przewodzenie ciepła w kierunku rdzenia, co skutkuje minimalnym odkształceniem obrabianego elementu i bardzo małą oksydacją powierzchni
- Idealne dla linii produkcyjnych o dużej wydajności
- Krytyczne ostrzeżenie: Nie kompensuj niewystarczającej mocy sieci poprzez zmniejszenie mocy i wydłużenie na siłę czasu nagrzewania — powoduje to znaczne przenikanie ciepła do rdzenia przekładni, co prowadzi do przepalenia i poważnych deformacji
2. Proces hartowania skanowaniem zęba po zębie
Zapotrzebowanie na moc jest tylko 160 kW, z częstotliwością ok 10 kHz. Cewka indukcyjna musi być wyposażona w koncentrator strumienia magnetycznego aby na siłę skoncentrować pole magnetyczne w obrębie pojedynczej przestrzeni zęba. W procesie tym wymagana jest grubość powłoki izolacyjnej koncentratora strumienia 0.15 mm z dwustronną opornością wysoką temperaturą — jeśli izolacja zawiedzie, przeciek strumienia magnetycznego spowoduje nieprawidłowy wzrost temperatury w sąsiednich przestrzeniach zębów, bezpośrednio zaburzając spójność jakości hartowania.
Jeśli chodzi o częstotliwość, to 10 prąd kHz zapewnia płytszą głębokość penetracji (typowo 2–4 mm). w połączeniu z efektem koncentracji pola magnetycznego koncentratora strumienia, energia jest precyzyjnie ograniczona do powierzchni pojedynczego zęba, tworząc warstwę utwardzenia, która jest stosunkowo płytka, ale niezwykle twarda (zazwyczaj sięgająca HRC 58–62). To skutecznie zapobiega kruchości rdzenia zęba i utrzymuje jego wytrzymałość. To “twarda powłoka + wytrzymały rdzeń” mikrostruktura ma istotną wartość inżynierską dla kół napędowych poddanych obciążeniom udarowym.
Kluczowe cechy
- Niski początkowy koszt wyposażenia przy umiarkowanych wymaganiach co do mocy sieci fabrycznej
- Dobrze nadaje się do małych i średnich serii produkcyjnych lub skomplikowanej, wielorodzinnej elastycznej produkcji
- Wytwarza “twarda powłoka + wytrzymały rdzeń” mikrostrukturę idealną dla kół napędowych poddanych obciążeniom udarowym
- Wada: Zęby są hartowane sekwencyjnie, co prowadzi do wolniejszego ogólnego cyklu produkcyjnego
3. Porównanie kluczowych parametrów obu procesów
Poniższa tabela podsumowuje kluczowe różnice we wszystkich istotnych wymiarach. Różne kombinacje częstotliwości, moc, czas nagrzewania, i geometrii cewki powodują wyraźnie różne rozkłady utwardzonej warstwy na tym samym elemencie roboczym — to jest podstawowy powód, dla którego dwa procesy różnią się znacząco w konfiguracji częstotliwości. (Referencja: Gear Solutions — Hartowanie indukcyjne kół zębatych Część 2)
| Wymiar porównawczy | Jedno uderzenie | Skanowanie ząb po zębie |
|---|---|---|
| Moc zasilacza | 1000 kW | 160 kW |
| Częstotliwość pracy | 2 kHz | 10 kHz |
| Głębokość penetracji prądu | 6–10 mm (głębokie utwardzanie) |
2–4 mm (płytkie utwardzanie) |
| Struktura utwardzonej warstwy | Głębokie utwardzanie całego profilu zęba | Twarda powierzchnia zęba, wytrzymały rdzeń |
| Typ induktora | Induktor pierścieniowy dwuwentylowy | Induktor z pojedynczą przestrzenią międzyzębową + koncentrator strumienia |
| Odpowiednia wielkość partii | Linia produkcyjna dużej wydajności | Partia mała lub średnia / wielorodajność |
| Odkształcenie obrabianego elementu | Minimalny | Relatywnie większe |
| Czas cyklu na część | Bardzo szybki (sekundy) | Wolniejszy (szeregowe przetwarzanie zębów) |
| Wymóg mocy sieci | Wysoka (wymaga zwiększenia mocy) | Niski (wystarczy standardowy warsztat) |
| Wstępna inwestycja w sprzęt | Wysoka | Niski |
| Kluczowe aspekty eksploatacji | Zapewnienie stabilności sieci | Zarządzanie stanem koncentratora strumienia |
4. Jak dokonać wyboru
Jeśli fabryka dąży do wysokiej wydajności i standardowych operacji, wybierz 1000 proces jednorazowy kW i rozłóż koszty sprzętu dzięki wysokiej wydajności. Jeśli fabryka obsługuje małe i średnie partie, wiele wariantów kół zębatych, lub ma ograniczoną moc przyłączeniową, to 160 proces skanowania zęba po zębie kW oferuje niższe koszty początkowe i większą elastyczność produkcji bez konieczności modernizacji infrastruktury.
Poza tymi dwoma głównymi czynnikami, weź również pod uwagę: (1) złożoność geometrii części — koła zębate z nieregularnym profilem zębów lub ograniczonym dostępem mogą sprzyjać skanowaniom; (2) wymagania dotyczące jednolitości twardości — jednorazowe wystrzały dają bardziej spójne wyniki na całym pierścieniu zębatych; (3) przyszły wzrost produkcji — jeśli przewiduje się znaczny wzrost wolumenów, inwestycja w jednostrzałowe z góry może obniżyć koszty poszczególnych części w całym cyklu życia.
FAQ: Najczęściej Pytania dotyczące hartowania indukcyjnego koła napędowego
P1: Kiedy wybrać jednostrzałowe zamiast skanowania zęb po zębie?
Wybierz jednostrzałowe (1000 kW, 2 kHz) Gdy już masz produkcja na dużą skalę (tysiące jednostek miesięcznie), sieć energetyczna zdolna obsługi 1000+ kW, oraz ustandaryzowane geometrie części. wybieranie skanowania zęb po zębie (160 kW, 10 kHz) dla małych i średnich partii, ograniczona pojemność sieci, lub przy przetwarzaniu wielu wariantów zębatych na tej samej linii produkcyjnej.
Q2: Dlaczego częstotliwość różni się między tymi dwoma procesami?
częstotliwość bezpośrednio kontroluje głębokość penetracji prądu. W 2 kHz, prąd przenika 6–10 mm, osiągając głębokie utwardzanie powierzchni na całym profilu zęba — niezbędne dla ciężkich kół napędowych. W 10 kHz, penetracja to 2–4 mm, tworzenie twardej, odpornej na zużycie powierzchni przy jednoczesnym zachowaniu wytrzymałości rdzenia zęba. Głębiej nie zawsze lepiej; wybór zależy od warunków obciążenia i analizy sposobów awarii.
Q3: Jak krytyczny jest koncentrator strumienia magnetycznego w utwardzaniu skaningowym?
Jest absolutnie krytyczny. bez prawidłowo działającego koncentratora strumienia, pole magnetyczne rozprasza się poza przestrzeń docelowego zęba, nagrzewa sąsiednie zęby i obniża stabilność twardości. Dla 0.15 powłoka izolacyjna o grubości mm z odpornością na wysoką temperaturę z obu stron to kluczowy punkt kontroli jakości — regularnie ją sprawdzaj w ramach harmonogramu konserwacji zapobiegawczej.
Q4: Na jakie problemy jakościowe powinienem zwracać uwagę w produkcji?
Dla jednorazowego strzału: monitoruj stabilność napięcia sieci, ponieważ wahania bezpośrednio wpływają na spójność nagrzewania. do skanowania: regularnie sprawdzaj integralność izolacji koncentratora strumienia, wyrównanie cewka-do-zęba, i jednolitość prędkości skanowania. Oba procesy wymagają okresowych testów twardości i pomiaru głębokości obudowy w celu weryfikacji stabilności procesu. Wdrożenie statystycznego sterowania procesem (SPC) program wykrywania dryfu zanim wyprodukuje się niezgodne części.
Skontaktuj się z nami w celu bezpłatnej konsultacji aplikacyjnej
Jeśli potrzebujesz rozwiązania do hartowania indukcyjnego dostosowanego do konkretnych komponentów, prosimy o kontakt z naszym zespołem inżynierów w celu oceny technicznej. Nasi inżynierowie mogą dostarczyć bezpłatną ocenę rozwiązania procesowego — wystarczy dostarczyć rysunek obrabianego elementu, klasa materiału, i wymagania dotyczące zdolności produkcyjnych, a my dostarczymy wstępną konfigurację zasilania i propozycję projektu induktora w ciągu 48 godzin.
Zrób następny krok: Prześlij nam rysunek swojego detalu i specyfikacje materiałowe. Nasi inżynierowie aplikacyjni zaprojektują kompletne rozwiązanie do hartowania indukcyjnego — w tym konfigurację zasilania, projektowania induktorów, i parametry procesu — bez kosztów i w ciągu 48 godzin.


Dodaj komentarz
Chcesz dołączyć do dyskusji?Możesz wnieść swój wkład!