آلة تقسية الأعمدة المسننة بالحث
Ⅰ. انظر عملية تصلب العمود الفقري
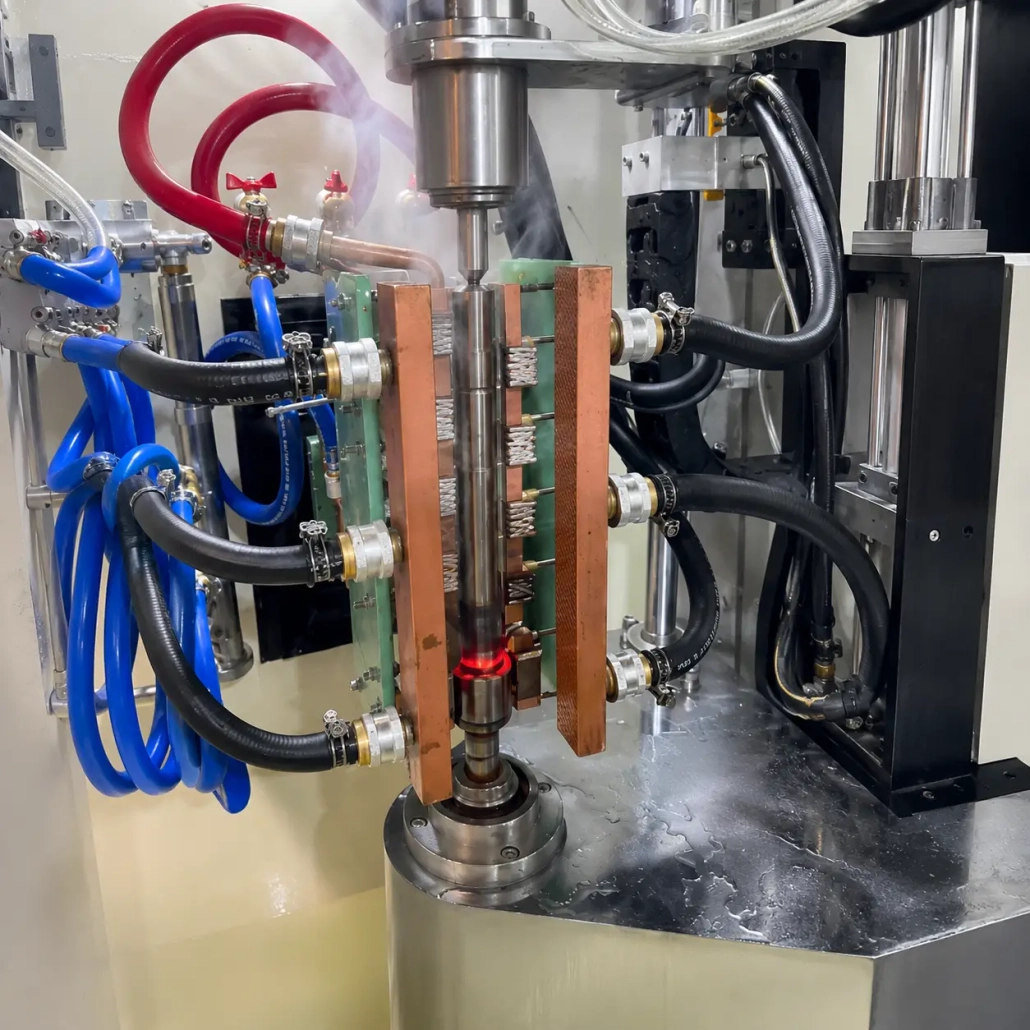
يُظهر الفيديو عمودًا خدديًا يتم تقويته بواسطة أ عملية التحريض طلقة واحدة.
بعد وضع قطعة العمل, يتم تسخين قسم الشريحة المستهدفة بالكامل في نفس الوقت. لا يقوم المحث بمسح العمود لأعلى أو لأسفل أثناء التسخين. بمجرد الوصول إلى حالة التدفئة المطلوبة, يتم إخماد الجزء الساخن بالكامل بالرش على الفور.
ويمكن تلخيص العملية كما:
1. التموضع
2. طلقة واحدة التدفئة التعريفي
3. التبريد الشامل للرذاذ
4. التفريغ
وهذا يختلف عن تصلب المسح التقليدي, حيث تنتقل منطقة تسخين أقصر بشكل تدريجي على طول قطعة العمل.
للحصول على أطوال وأشكال هندسية مناسبة, يوفر التصلب دفعة واحدة طريقة مباشرة لتسخين وإرواء المنطقة المحزوزة بالكامل خلال دورة واحدة.
Ⅱ. كيف يعمل التصلب التعريفي للعمود المخدد بطلقه واحدة
يكون الجزء المحزوز أكثر تعقيدًا عند التسخين من السطح الأسطواني العادي.
يحتوي الملف الجانبي للخط على أطراف الأسنان, الأجنحة, الجذور والأخاديد. تعمل هذه الميزات على إنشاء ظروف اقتران كهرومغناطيسية مختلفة حول الملف الشخصي, لذلك لا يمكن التحكم في نتيجة التسخين بالقوة وحدها.
في عملية طلقة واحدة, تم تصميم المحث لتغطية طول الشريحة المستهدفة بالكامل. تظل قطعة العمل في وضع التصلب بينما يتم تطبيق قوة الحث لفترة مبرمجة.
عند اكتمال التسخين, يقوم نظام التبريد بتبريد القسم الساخن بالكامل بدلاً من اتباع منطقة تسخين متحركة.
تعمل العديد من المتغيرات معًا:
• قوة الحث
• تردد التشغيل
• وقت التسخين
• هندسة مغو
• اقتران بين مغو والشغل
• أبعاد الخط
• مادة
• توقيت التبريد وترتيب الرش
الهدف هو إنشاء النمط المتصلب المطلوب على قسم الشريحة, وليس مجرد رفع السطح إلى أعلى درجة حرارة ممكنة.
لذلك يجب تحديد صلابة السطح وعمق العلبة الفعال وفقًا لمادة العمود الفعلية, هندسة الخط ومتطلبات الرسم. لا ينبغي معاملتها كقيم ثابتة لكل عمود شريحة.
Ⅲ. تصميم محث مخصص لملف Spline
يعد المحث أحد أهم الأجزاء في نظام تصلب العمود المخدد.
غالبًا ما يمكن تسخين العمود العادي باستخدام مغو دائري بسيط نسبيًا. يتطلب القسم المحزوز توزيعًا ميدانيًا أكثر دقة لأن المظهر الجانبي للسطح يتغير باستمرار بين طرف السن والجذر.
لذلك تم تطوير المحث حول رسم قطعة العمل الفعلية.
تتضمن معلومات التصميم الهامة:
• القطر الخارجي للخط
• قطر الجذر
• الملف الشخصي للأسنان
• طول الخط
• منطقة تصلب
• عمق الحالة المطلوبة
• المساحة المتوفرة حول قطعة الشغل
• دورة التسخين المطلوبة
يمكن أيضًا استخدام مكثفات التدفق المغناطيسي عند الحاجة للتأثير على المجال الكهرومغناطيسي وتركيز الطاقة حول مناطق مختارة من الخط.
تؤكد المعلومات الفنية المتوفرة لمنصات التقوية الحثية الخاصة بالشركة أيضًا على التباعد المتحكم فيه بين المحث وقطعة العمل, الصلابة الهيكلية والعزل في تصميم مغو مخصص.
لهذا السبب, نادرًا ما يكون اختيار محرِّض من القطر الخارجي للعمود كافيًا. لا يزال من الممكن أن يتطلب العمودان المخددان بأقطار مماثلة هياكل ملف مختلفة لأن هندسة أسنانهما وأطوالهما المتصلبة مختلفة.
Ⅳ. التحكم في عملية الماكينة والتصلب
يجب على الآلة أن تضع قسم الشريحة بشكل ثابت بالنسبة لكل من المحث ونظام التبريد.
يعد ترتيب الماكينة العمودية مناسبًا للعديد من المكونات من نوع العمود. يمكن تثبيت قطعة العمل ووضعها بحيث يدخل قسم الشريحة المطلوبة إلى محطة التسخين الثابتة قبل بدء دورة التصلب.
اعتمادا على تكوين المشروع, يمكن التحكم في الجهاز بالتنسيق:
• تحديد موضع الشغل
• لقط
• وقت التسخين
• قوة الحث
• تسلسل التدفئة
• تأخير التبريد
• رذاذ التبريد الوقت
• اكتمال الدورة
• إشارات التحميل والتفريغ
تدعم منصات التقوية CNC العمودية الحالية للشركة التشغيل اليدوي والآلي ويمكن تهيئتها للموضع الثابت, تصلب مجزأة ومسحية للمكونات من نوع العمود.
بالنسبة لعملية عمود المفتاح الموضحة في هذه الصفحة, لكن, لا يتم استخدام المسح المحوري أثناء التسخين. يتم تسخين منطقة الشريحة المستهدفة بالكامل في موضع واحد.
هذا التمييز مهم عند تقييم الجهاز. سرعة السفر وطول المسح, على سبيل المثال, تعتبر معلمات مهمة لعملية المسح ولكنها ليست متغيرات العملية الرئيسية لهذا التطبيق الذي يتم تنفيذه مرة واحدة.
Ⅴ. الطاقة الحثية IGBT مع التحكم الرقمي DSP
يتحكم مصدر الطاقة التعريفي في كيفية توصيل الطاقة الكهربائية خلال كل دورة تسخين.
استخدام الأنظمة المتاحة تحويل الطاقة باستخدام IGBT مع التحكم الرقمي DSP. تسرد معلومات المعدات المتوفرة أوضاع تنظيم الطاقة والتحكم الرقمية بما في ذلك تشغيل التيار المستمر والطاقة الثابتة, مع التحكم المتعلق بدرجة الحرارة المتوفر في التكوينات المقابلة.
لتصلب العمود الفقري, يجب اختيار قوة الحث وتردد التشغيل من متطلبات العملية الكاملة بدلاً من قطر العمود وحده.
العوامل ذات الصلة تشمل:
مادة + هندسة الخط + طول ساخن + عمق الحالة المطلوبة + وقت التسخين + معدل الإنتاج
يمكن أن تتطلب شريحة قصيرة ذات كتلة ساخنة صغيرة نسبيًا تكوينًا مختلفًا تمامًا عن شريحة طويلة, حتى عندما يكون لكلا العمودين قطر خارجي مماثل.
ولهذا السبب لا نقوم بتقسيم الأعمدة المخددة إلى أعمدة ثابتة “صغير,” “متوسط” و “كبير” فئات الطاقة.
مزود الطاقة, ينبغي تقييم دورة الحث والتصلب معًا.
Ⅵ. تكوينات محطة واحدة ومتعددة المحطات
يمكن ترتيب محطة التقسية وفقًا لحجم الإنتاج المطلوب وطريقة التعامل مع قطع العمل.
أ تكوين محطة واحدة يوفر موقف تصلب واحد. يمكن أن يكون التحميل والتفريغ يدويًا أو آليًا حسب المشروع.
لمتطلبات الإنتاج العالي, أ آلة فهرسة متعددة المحطات يمكن استخدامها بحيث يتم ترتيب العمليات المختلفة عبر عدة محطات حسب دورة الإنتاج.
تشتمل معلومات المعدات المتوفرة على منصات تقوية فهرسة مزدوجة المحطات وأربع محطات. دوران الشغل, تتوفر آليات الفهرسة وترتيبات التحميل التلقائي على الأنظمة المقابلة.
للإنتاج الآلي, يمكن أيضًا تكوين نظام التحميل العملاقة. تستخدم منصة الشركة الحالية حركة أفقية ورأسية مدفوعة بمحرك مؤازر مع مقابض لنقل الأجزاء من نوع العمود بين موضع التحميل ومحطة التصلب.
وتشمل التكوينات الممكنة:
• آلة ذات محطة واحدة
• آلة فهرسة متعددة المحطات
• التحميل اليدوي
• التحميل التلقائي العملاقة
• التفريغ التلقائي
• اتصال الناقل
• إدارة الوصفة
• اتصالات خط الإنتاج
الترتيب النهائي يعتمد على وزن الجزء, أبعاد رمح, وقت الدورة وتخطيط المصنع.
Ⅶ. مراقبة العملية الاختيارية
للإنتاج المتكرر, يمكن تجهيز نظام التصلب بوظائف مراقبة وتسجيل العملية.
يمكن لمنصة المراقبة المتاحة جمع البيانات مثل التيار التعريفي, الجهد, التردد والطاقة. مع أجهزة الاستشعار المقابلة, التبريد-تدفق متوسط, ويمكن أيضًا مراقبة تدفق مياه التبريد ودرجة الحرارة.
وتشمل الوظائف النموذجية:
• مراقبة العملية في الوقت الحقيقي
• تسجيل منحنى التدفئة
• إنذارات الحد الأعلى والأدنى
• تخزين وصفة الشغل
• سجلات الإنتاج التاريخية
• إمكانية تتبع بيانات العملية
لا تحل المراقبة محل اختبار الصلابة أو فحص عمق الهيكل للعمود النهائي. والغرض منه هو تسجيل ما إذا كانت دورة الإنتاج قد ظلت ضمن نافذة العملية المحددة وتسهيل التعرف على الدورات غير الطبيعية.
يعد هذا مفيدًا بشكل خاص عندما يتم إنتاج نفس العمود المخدد بشكل متكرر في الإنتاج المجمع.
Ⅷ. الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
هل هذه عملية تصلب تحريض المسح?
لا. العملية الموضحة في الفيديو هي عملية تصلب حثي مرة واحدة. يتم تسخين قسم الشريحة المستهدفة بالكامل في موضع واحد ثم يتم إخماده بالرش. لا يوجد مسح محوري أثناء دورة التسخين.
هل تعمل عملية التقسية دفعة واحدة لكل عمود شريحة؟?
ليس بالضرورة. طول الخط, هندسة الأسنان, مادة الشغل, يؤثر النمط المتصلب وظروف الإنتاج المطلوبة على اختيار العملية. قد تكون المقاطع الطويلة المحززة أو متطلبات التصلب المختلفة أكثر ملاءمة للطرق المجزأة أو المسح الضوئي. يجب تحديد العملية بعد مراجعة رسم قطعة العمل.
ما هي الصلابة وعمق الهيكل الذي يمكن للآلة تحقيقه?
لا توجد قيمة واحدة للصلابة أو عمق الهيكل تنطبق على كل عمود شريحة. النتيجة تعتمد على المادة, حالة المعالجة الحرارية الأصلية, هندسة الخط ومواصفات التصلب المطلوبة. يرجى تقديم صلابة السطح المطلوبة وعمق العلبة الفعال من الرسم أو المعيار الفني الخاص بك حتى يمكن تطوير عملية التسخين وفقًا لهذه المتطلبات.
يمكن لآلة واحدة معالجة أعمدة خدد مختلفة?
نعم, بشرط أن تظل الأجزاء ضمن القدرة الميكانيكية والكهربائية للآلة. قد تتطلب أعمدة الشرائح المختلفة محاثات منفصلة, تركيبات ووصفات العملية. إذا كانت هناك حاجة إلى معالجة العديد من قطع العمل على نفس الجهاز, فمن الأفضل مراجعة جميع رسوماتهم أثناء مرحلة اختيار المعدات.
ما هي المعلومات المطلوبة لاختيار الجهاز?
من فضلك أرسل: رسم رمح خدد, المواد والصف, الأبعاد الشاملة, أبعاد الخط, المنطقة المراد تصلبها, صلابة السطح المطلوبة, مطلوب عمق الحالة الفعالة, كمية الإنتاج أو الدورة المطلوبة, ومتطلبات التحميل اليدوي أو التلقائي.
يعد الرسم مع تحديد المنطقة الصلبة المطلوبة بشكل واضح مفيدًا بشكل خاص لتحديد المحث, قوة الحث, طريقة تصلب وتكوين الجهاز.
Ⅸ. أرسل لنا رسم عمود الخط الخاص بك
يجب تطوير نظام التقسية الحثية للعمود المخدد حول الجزء الفعلي بدلاً من اختياره من طراز الآلة وحده.
أرسل لنا الخاص بك رسم الشغل, المادة, منطقة التقسية, متطلبات الصلابة, عمق الحالة ومتطلبات الإنتاج. يمكننا تقييم عملية التصلب دفعة واحدة, ترتيب مغو, قوة الحث, طريقة التبريد, هيكل الآلة وتكوين الأتمتة معًا.