Duży system nagrzewania indukcyjnego cylindra do kucia
Ⅰ. Zobacz działający system ogrzewania indukcyjnego
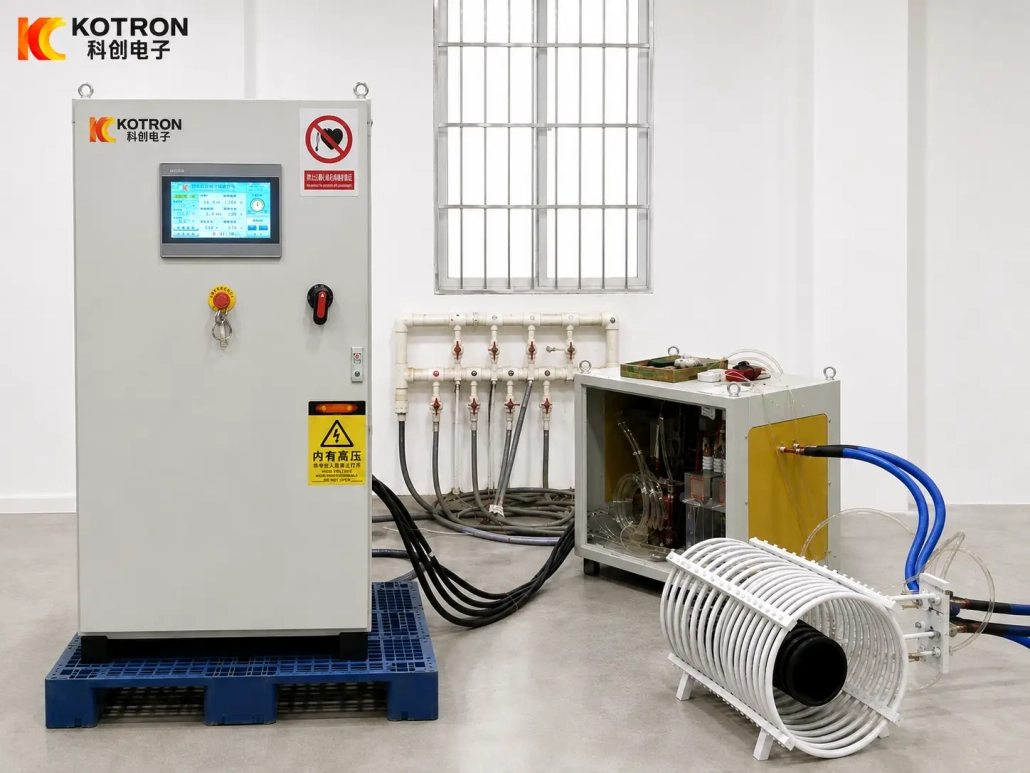
Video 1 — Pełny widok systemu: Pokazuje zasilacz indukcyjny, transformator, połączenie wyjściowe, wieloobrotową cewkę indukcyjną i cylindryczny przedmiot obrabiany, zanim pojawi się widoczne czerwone nagrzanie.
Video 2 — Zbliżenie na ogrzewanie cylindra: Pokazuje wybraną sekcję cylindryczną, która stopniowo nagrzewa się do czerwoności wewnątrz wielozwojowej cewki indukcyjnej.
Drugi film przedstawia bezpośredni obraz procesu ogrzewania, jednak samego widocznego koloru powierzchni nie należy traktować jako pomiaru temperatury w całej grubości ściany.
Ⅱ. Co się podgrzewa?
Przedmiot obrabiany pokazany w tym systemie to duży, wydrążony, cylindryczny przedmiot.
Tylko wymagany przekrój cylindryczny jest otoczony efektywną powierzchnią grzania cewki indukcyjnej. Podczas pracy, sekcja ta jest podgrzewana przed przejściem przedmiotu obrabianego do kolejnego procesu kucia.
Ten typ systemu nagrzewania indukcyjnego można ocenić w przypadku dużych pustych lub cylindrycznych przedmiotów, gdzie:
— Przed kuciem należy podgrzać określoną długość
— Przedmiot obrabiany ma stosunkowo dużą średnicę
— Wymagane jest ogrzewanie poprzez część cylindryczną
— Standardowy układ ogrzewania małych kęsów nie jest odpowiedni dla geometrii przedmiotu obrabianego
Ostateczny kuty element może różnić się w zależności od projektu. Dlatego też system ogrzewania jest konfigurowany na podstawie rzeczywistego przedmiotu obrabianego, a nie nazwy gotowej części.
Ⅲ. Jak ogrzewany jest duży cylinder?
Cylindryczny przedmiot obrabiany jest umieszczony wewnątrz długiej, wielozwojowej cewki indukcyjnej.
Prąd przemienny w cewce wytwarza pole elektromagnetyczne wokół przedmiotu obrabianego. W metalu przewodzącym indukują się prądy elektryczne, generując ciepło w części cylindrycznej otoczonej cewką indukcyjną.
Dla tej aplikacji, długa cewka jest szczególnie ważna.
Krótka cewka indukcyjna skupiałaby ogrzewanie na znacznie węższym obszarze osiowym. Tutaj, wiele zwojów jest rozmieszczonych wzdłuż przedmiotu obrabianego, dzięki czemu stosunkowo długi odcinek może zostać podgrzany podczas tego samego procesu.
Wynik ogrzewania zależy od kilku czynników łącznie:
Materiał obrabiany + Średnica zewnętrzna + Średnica wewnętrzna + Grubość ścianki + Długość podgrzewana + Moc + Częstotliwość + Czas nagrzewania + Projekt cewki
Z tego powodu cewki indukcyjnej o dużym cylindrze nie można po prostu traktować jako powiększonej wersji małej cewki indukcyjnej.
Ⅳ. Dlaczego penetracja ciepła ma znaczenie przed kuciem
Cel nagrzewania indukcyjnego do kucia różni się od indukcyjnego hartowania powierzchniowego. Hartowanie powierzchniowe koncentruje się na utworzeniu kontrolowanej warstwy utwardzonej. Przed kuciem, wymagana część przedmiotu obrabianego wymaga wystarczającego ogrzewania dla następującego procesu odkształcania.
Do wydrążonego, cylindrycznego przedmiotu obrabianego, powierzchnia zewnętrzna może stać się wyraźnie gorąca, zanim cała grubość ścianki osiągnie wymagany stan termiczny.
Grubość ścianki ma zatem znaczenie.
Dwa cylindry o tej samej średnicy zewnętrznej mogą zachowywać się zupełnie inaczej, jeśli jeden ma cienką ściankę, a drugi znacznie cięższy przekrój.
Moc, częstotliwość i czas nagrzewania należy rozpatrywać łącznie, tak aby wymagany przekrój cylindryczny otrzymał wystarczającą penetrację ciepła dla dalszej operacji kucia.
Rzeczywista temperatura docelowa i akceptowalny rozkład temperatur zależą od materiału przedmiotu obrabianego i procesu kucia.
V.. Główne elementy systemu grzewczego
Kompletne wyposażenie pokazane na filmie obejmuje główne sekcje elektryczne i grzewcze wymagane do nagrzewania kucia indukcyjnego.
| Komponent | Co to robi |
|---|---|
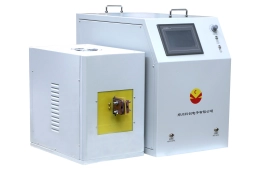
| Zasilacz indukcyjny | Szafa zasilająca dostarcza i kontroluje energię elektryczną wykorzystywaną do ogrzewania. Wymaganą moc dobiera się w zależności od wielkości obrabianego przedmiotu, materiał, sekcja podgrzewana i wymagania produkcyjne. |
| Transformator / Sekcja dopasowania | Transformator i sekcja dopasowująca łączą indukcyjny system zasilania z obciążeniem grzewczym. Jego konfiguracja jest dopasowana do cewki indukcyjnej i przedmiotu obrabianego, a nie traktowana jako stały element każdego projektu. |
| Podłączenie wyjścia mocy | Wytrzymałe połączenia wyjściowe przenoszą moc z sekcji elektrycznej na cewkę indukcyjną. Odpowiednie komponenty elektryczne i indukcyjne wymagają chłodzenia podczas pracy, zgodnie z konfiguracją sprzętu. |
| Cewka indukcyjna wieloobrotowa | Cylindryczna cewka indukcyjna tworzy główną strefę grzewczą wokół przedmiotu obrabianego. Jego średnica wewnętrzna, efektywna długość, liczbę zwojów i konfigurację elektryczną dobiera się dla rzeczywistego cylindra. |
Ⅵ. Moc, Częstotliwość i konstrukcja cewki zależą od przedmiotu obrabianego
Nie ma jednej mocy znamionowej, częstotliwość lub rozmiar cewki odpowiedni dla każdego dużego cylindra. Do wyboru sprzętu, kilka wymiarów należy rozpatrywać łącznie.
| Informacje o przedmiocie obrabianym | Dlaczego to ma znaczenie |
|---|---|
| Średnica zewnętrzna | Określa podstawowy rozmiar wężownicy i obciążenie grzewcze |
| Średnica wewnętrzna | Definiuje pusty przekrój przedmiotu obrabianego |
| Grubość ścianki | Silnie wpływa na zapotrzebowanie na ciepło przez sekcję |
| Długość nagrzewania | Wpływa na efektywną długość cewki i całkowite obciążenie grzewcze |
| Materiał | Wpływa na wymagane warunki kucia i reakcję na ogrzewanie |
| Masa przedmiotu obrabianego | Wpływa na całkowitą wymaganą energię |
| Wymagany czas nagrzewania | Wpływa na wybór mocy |
| Wymóg kucia | Określa docelowe warunki ogrzewania |
Z tego powodu, określając jedynie średnicę zewnętrzną, taką jak „a 500 mm cylindra” nie wystarczy, aby wybrać system ogrzewania indukcyjnego. Ta sama średnica zewnętrzna może odpowiadać bardzo różnym masom obrabianego przedmiotu i grubościom ścianek.
Ⅶ. Indywidualne ogrzewanie indukcyjne dla dużych cylindrów
Personalizacja w tego typu systemach związana jest głównie z procesem ogrzewania. W zależności od przedmiotu obrabianego, projekt może wymagać zmian:
①Średnica wewnętrzna cewki
②Efektywna długość ogrzewania
③Liczba i rozstaw zwojów cewki
④Moc indukcyjna
⑤Częstotliwość pracy
⑥Dopasowanie transformatorowe i elektryczne
⑦Sekwencja ogrzewania
⑧Układ ładowania przedmiotu obrabianego
Szczególnie ważna jest wymagana sekcja podgrzewana. Jeśli tylko jedna część długiego, cylindrycznego przedmiotu musi osiągnąć stan kucia, efektywny obszar ogrzewania powinien być zaprojektowany wokół tej sekcji, a nie niepotrzebnie nagrzewać cały przedmiot obrabiany. Dlatego rysunek przedmiotu obrabianego i zaznaczona powierzchnia grzania są przydatne na początku doboru sprzętu.
Ⅷ. Monitorowanie temperatury i procesu
Sterowanie ogrzewaniem można skonfigurować zgodnie z wymaganiami produkcyjnymi. W zależności od wybranego systemu, dostępne funkcje mogą obejmować:
①Pomiar temperatury
②Kontrola czasu grzania
③Monitorowanie mocy
④Monitorowanie napięcia i prądu
⑤Rejestracja parametrów procesu
⑥Wyświetlanie krzywej grzewczej
⑦Alarmy górnego i dolnego parametru
⑧Historyczne zapisy produkcyjne
Informacje zwrotne o temperaturze i monitorowanie procesu należy traktować jako konfiguracje specyficzne dla projektu, a nie zakładane standardowe funkcje na każdej maszynie. Do zastosowań w kuciu, monitorowanie jest szczególnie przydatne, gdy ten sam przedmiot obrabiany musi być wielokrotnie podgrzewany w ramach określonego procesu.
Ⅸ. Do jakiego rodzaju przedmiotu obrabianego nadaje się ten system?
Ten układ grzejny jest przeznaczony głównie do dużych, cylindrycznych lub pustych w środku przedmiotów, wymagających podgrzania stosunkowo długiego przekroju przed kuciem. Możliwe formy przedmiotu obrabianego mogą obejmować:
①Puste, cylindryczne preformy
②Cylindry grubościenne
③Duże rękawy
④Półprodukty do kucia cylindrycznego
⑤Inne duże, puste w środku lub cylindryczne przedmioty
Ostateczne zastosowanie kutego elementu nie determinuje samo w sobie układu dolotowego. Butla przeznaczona do maszyn ciężkich i inna stosowana w urządzeniach energetycznych mogą wymagać zupełnie innych systemów grzewczych ze względu na swoje wymiary, grubości ścianek lub wymagania dotyczące kucia są różne. Sam przedmiot obrabiany pozostaje punktem wyjścia do projektowania systemu.
Ⅹ. Jakich informacji potrzebujemy?
Do projektu ogrzewania indukcyjnego o dużej pojemności, prosimy o przesłanie rysunku detalu wraz z materiałem, średnica zewnętrzna i wewnętrzna, grubość ścianki, długość całkowita, wymagana długość ogrzewania, masę przedmiotu obrabianego i docelową temperaturę kucia, jeśli jest znana. Informacja o wymaganym czasie nagrzewania, Przydatne jest również tempo produkcji i dalszy proces kucia. Jeśli ostateczny wniosek o kucie nie został jeszcze potwierdzony, nadal możemy ocenić system na podstawie znanych wymiarów przedmiotu obrabianego i wymaganej sekcji grzewczej.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Jaki zakres średnic obsługuje ten system?
Nie ma jednego zakresu średnic. Średnica wewnętrzna cewki, moc i częstotliwość są dopasowane do rzeczywistego przedmiotu obrabianego, więc średnica zewnętrzna, średnicę wewnętrzną i grubość ścianki ocenia się łącznie.
Jak określa się wymagany czas ogrzewania?
Czas nagrzewania zależy od grubości ścianki, materiał, moc i częstotliwość. Do pustego cylindra, cała grubość ścianki musi osiągnąć wymagany stan – sama widoczna barwa powierzchni nie potwierdza temperatury przechodzącej przez przekrój.
Czy ten system może podgrzewać pełne pręty lub małe kęsy?
Układ ten jest przeznaczony do dużych, pustych lub cylindrycznych przedmiotów obrabianych o stosunkowo długim odcinku nagrzewanym. Z pełnym prętem lub standardowym kęsem zwykle lepiej radzi sobie standardowa konfiguracja podgrzewania kęsów, dlatego układ powinien być dopasowany do rzeczywistej geometrii.
Gotowy do skonfigurowania systemu grzewczego z dużym zbiornikiem?
Wyślij rysunek przedmiotu obrabianego i kluczowe wymiary — średnicę zewnętrzną i wewnętrzną, grubość ścianki, podgrzewana długość i materiał – a my dopasujemy moc, częstotliwości i konstrukcji cewki do cylindra.