用于锻造的大型圆筒感应加热系统
Ⅰ. 查看运行中的感应加热系统
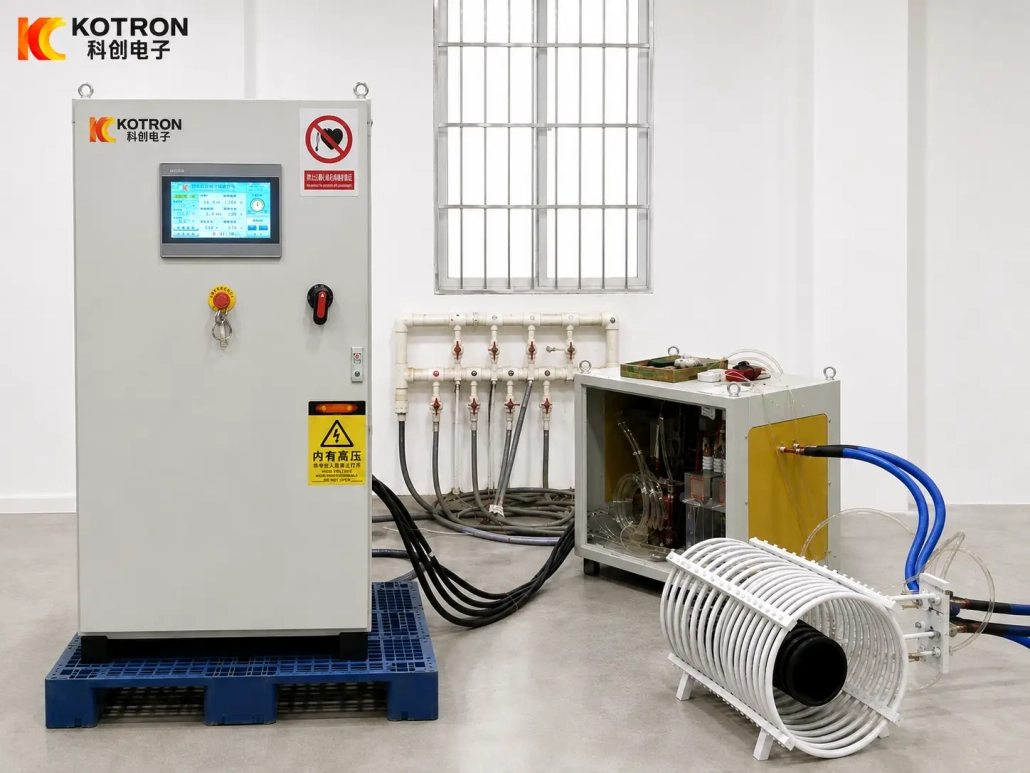
视频 1 — 完整的系统视图: 显示感应电源, 变压器, 输出连接, 多匝感应器和圆柱形工件在出现可见红色加热之前.
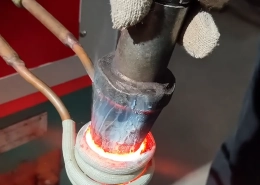
视频 2 — 气缸加热特写: 显示选定的圆柱形部分在多匝感应线圈内逐渐变红.
第二个视频提供了加热过程的直接视图, 但单独可见的表面颜色不应被视为整个壁厚的温度测量.
Ⅱ. 正在加热什么?
该系统中显示的工件是一个大型空心圆柱形工件.
感应器有效加热面积仅包围所需的圆柱截面. 操作期间, 该部分在工件进入后续锻造工序之前被加热.
这种类型的感应加热系统可以针对大型空心或圆柱形工件进行评估,其中:
— 锻造前需要加热规定的长度
— 工件直径较大
— 需要通过圆柱形部分加热
— 标准的小型坯料加热装置不适合工件的几何形状
最终的锻造部件可能因项目而异. 因此,加热系统是根据实际工件而不是成品零件的名称来配置的.
Ⅲ. 大圆筒是如何加热的?
圆柱形工件放置在长的多匝感应线圈内.
线圈中的交流电在工件周围产生电磁场. 在导电金属中感应出电流, 在感应器包围的圆柱形部分中产生热量.
对于此应用程序, 长线圈尤其重要.
短感应线圈会将热量集中在更窄的轴向区域上. 这里, 沿着工件分布多圈,以便在同一过程中可以加热相对较长的部分.
加热结果取决于多个因素共同决定:
工件材质 + 外径 + 内径 + 壁厚 + 加热长度 + 功率 + 频率 + 加热时间 + 线圈设计
这就是为什么大圆筒电感不能简单地视为小感应线圈的放大版.
Ⅳ. 为什么锻造前热渗透很重要
锻造感应加热的目的与感应表面淬火不同. 表面硬化集中于创建受控硬化层. 锻造前, 工件所需截面需要充分加热以进行后续变形过程.
对于空心圆柱形工件, 在整个壁厚达到所需的热条件之前,外表面会明显变热.
因此壁厚很重要.
如果一个具有薄壁而另一个具有较重的截面,则具有相同外径的两个圆柱体的行为可能会非常不同.
功率, 必须同时考虑频率和加热时间,以便所需的圆柱形部分能够为下游锻造操作提供足够的热渗透.
实际目标温度和可接受的温度分布取决于工件材料和锻造工艺.
Ⅴ. 供暖系统主要部件
视频中显示的完整设备包括用于感应锻造加热的主要电气和加热部分.
| 组件 | 它做什么 |
|---|---|
| 感应电源 | 电源柜供应并控制用于加热的电能. 所需功率根据工件大小选择, 材料, 加热部分和生产要求. |
| 变压器 / 匹配部分 | 变压器和匹配部分将感应功率系统与加热负载连接. 其配置与感应器和工件匹配,而不是被视为每个项目的固定组件. |
| 功率输出连接 | 重型输出连接将功率从电气部分传输到感应器. 相关电气和感应组件在操作过程中根据设备配置需要冷却. |
| 多匝感应线圈 | 圆柱形感应线圈在工件周围形成主要加热区. 其内径, 有效长度, 根据实际气缸选择匝数和电气配置. |
Ⅵ. 功率, 频率和线圈设计取决于工件
没有单一的额定功率, 适合每个大型气缸的频率或线圈尺寸. 用于设备选型, 需要多个维度一起考虑.
| 工件信息 | 其重要性 |
|---|---|
| 外径 | 确定基本线圈尺寸和热负荷 |
| 内径 | 定义工件的空心截面 |
| 壁厚 | 强烈影响整个截面的加热需求 |
| 加热长度 | 影响有效线圈长度和总热负荷 |
| 材料 | 影响所需的锻造条件和加热响应 |
| 工件重量 | 影响所需的总能量 |
| 所需加热时间 | 影响电源选择 |
| 锻造要求 | 确定目标加热条件 |
因此, 仅指定外径,例如“a 500 “mm 气缸”不足以选择感应加热系统. 相同的外径可能对应于截然不同的工件质量和壁厚.
Ⅶ. 大型圆筒的定制感应加热
此类系统的定制主要与加热过程有关. 取决于工件, 该项目可能需要更改:
①电感内径
②有效加热长度
③线圈匝数及间距
④感应电源
⑤工作频率
⑥变压器及电气匹配
⑦加热顺序
⑧工件装载布置
所需的加热部分尤其重要. 如果长圆柱形工件只有一部分需要达到锻造条件, 有效加热区域应围绕该部分设计,而不是不必要地加热整个工件. 这就是为什么工件图纸和标记的加热区域在设备选型之初很有用.
Ⅷ. 温度和过程监控
可根据生产要求配置加热控制. 取决于所选系统, 可用的功能可以包括:
①温度测量
②加热时间控制
③电源监控
④电压和电流监测
⑤工艺参数记录
⑥加热曲线显示
⑦上下限参数报警
⑧历史生产记录
温度反馈和过程监控应被视为特定于项目的配置,而不是假定每台机器上的标准功能. 对于锻造应用, 当同一工件需要在规定的工艺下重复加热时,监控特别有用.
Ⅸ. 该系统适合什么样的工件?
这种加热装置主要用于大型圆柱形或空心工件,需要在锻造前加热相对较长的截面. 可能的工件形式包括:
①空心圆柱形预制件
②厚壁气缸
③大袖子
④圆筒形锻件毛坯
⑤其他大型空心或圆柱形工件
锻造部件的最终用途并不决定感应系统本身. 用于重型机械的气缸和用于能源设备的另一个气缸可能需要完全不同的加热系统,如果它们的尺寸, 壁厚或锻造要求不同. 工件本身仍然是系统设计的起点.
Ⅹ. 我们需要什么信息?
某大型圆筒感应加热项目, 请将工件图纸与材料一起发送, 外径和内径, 壁厚, 总长度, 所需加热长度, 工件重量和目标锻造温度(如果已知). 有关所需加热时间的信息, 生产率和下游锻造工艺也很有用. 如果最终的锻造申请尚未确定, 我们仍然可以根据已知的工件尺寸和所需的加热部分来评估系统.
常见问题解答
单击问题以展开答案.
该系统可以处理什么直径范围?
没有单一的直径范围. 电感内径, 功率和频率与实际工件匹配, 所以外径, 内径和壁厚一起评估.
所需的加热时间是如何确定的?
加热时间取决于壁厚, 材料, 功率和频率. 对于空心圆柱体, 整个壁厚必须达到要求的条件——仅可见表面颜色并不能确定整个截面的温度.
该系统可以加热实心棒材或小钢坯吗?
这种布置专为具有相对较长加热部分的大型空心或圆柱形工件而设计. 实心棒材或标准钢坯通常可以通过标准钢坯加热装置更好地处理, 因此系统应与实际几何形状相匹配.