Система индукционного нагрева больших цилиндров для ковки
Ⅰ. Посмотрите, как работает система индукционного нагрева
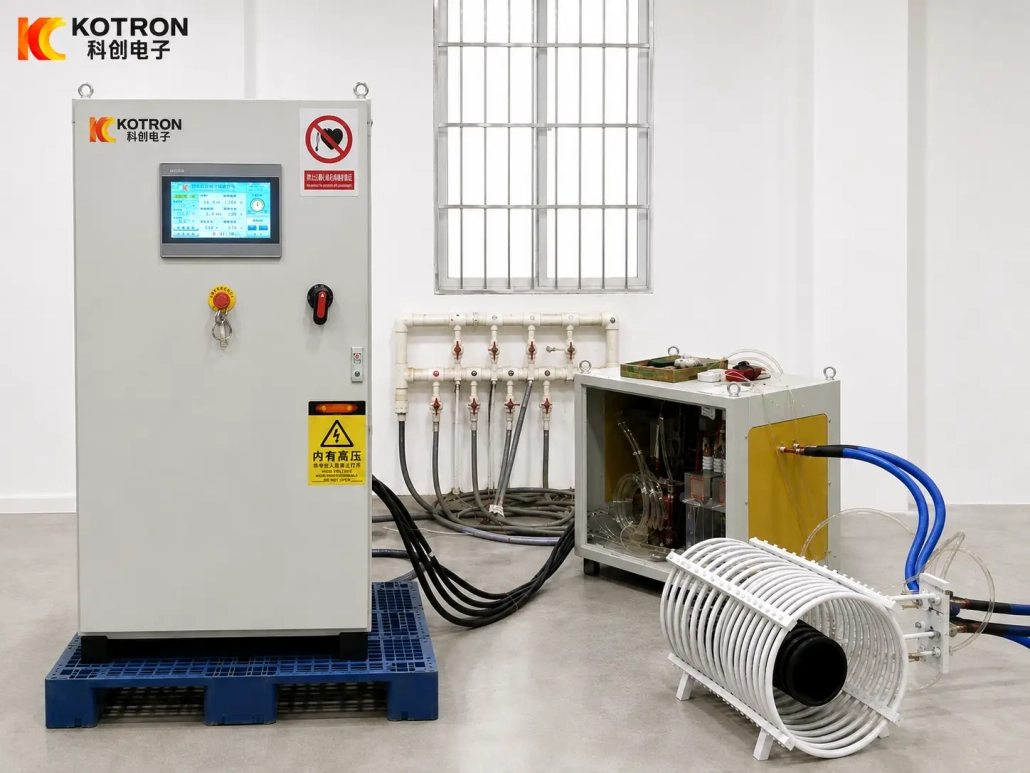
Видео 1 — Полный обзор системы: Показывает индукционный источник питания, трансформатор, выходное соединение, многовитковый индуктор и цилиндрическая заготовка до появления видимого красного нагрева.
Видео 2 — Цилиндр отопления крупным планом: Показывает выбранную цилиндрическую секцию, которая постепенно раскаляется внутри многовитковой индукционной катушки..
Второе видео дает непосредственный обзор процесса нагрева., но видимый цвет поверхности сам по себе не следует рассматривать как измерение температуры по всей толщине стены..
Ⅱ. Что нагревается?
Заготовка, показанная в этой системе, представляет собой большую полую цилиндрическую заготовку..
Только необходимое цилиндрическое сечение окружено эффективной площадью нагрева индуктора.. Во время работы, эта часть нагревается перед тем, как заготовка перейдет к последующему процессу ковки..
Этот тип системы индукционного нагрева можно оценить для больших полых или цилиндрических заготовок, где:
— Определенную длину необходимо нагреть перед ковкой.
— Заготовка имеет относительно большой диаметр
— Требуется обогрев через цилиндрическую часть
— Стандартная небольшая система нагрева заготовки не подходит для геометрии заготовки.
Окончательный кованый компонент может отличаться от проекта к проекту.. Таким образом, система нагрева конфигурируется на основе фактической заготовки, а не на основе названия готовой детали..
Ⅲ. Как нагревается большой цилиндр?
Цилиндрическая заготовка расположена внутри длинной многовитковой индукционной катушки..
Переменный ток в катушке создает электромагнитное поле вокруг заготовки.. В проводящем металле индуцируются электрические токи., выработка тепла в цилиндрической секции, окруженной индуктором.
Для этого приложения, длинная катушка особенно важна.
Короткая индукционная катушка будет концентрировать нагрев в гораздо более узкой осевой области.. Здесь, несколько витков распределены вдоль заготовки, так что за один и тот же процесс можно нагреть относительно длинную секцию.
Результат нагрева зависит от нескольких факторов в совокупности.:
Материал заготовки + Внешний диаметр + Внутренний диаметр + Толщина стены + Длина с подогревом + Мощность + Частота + Время нагрева + Конструкция катушки
Вот почему индуктор большого цилиндра нельзя рассматривать просто как увеличенную версию небольшой индукционной катушки..
Ⅳ. Почему проникновение тепла имеет значение перед ковкой
Цель индукционного нагрева при ковке отличается от индукционной закалки поверхности.. Поверхностная закалка направлена на создание контролируемого закаленного слоя.. Перед ковкой, требуемый участок заготовки нуждается в достаточном нагреве для последующего процесса деформации.
Для полой цилиндрической заготовки, внешняя поверхность может заметно нагреться до того, как вся толщина стенки достигнет требуемого теплового состояния.
Поэтому толщина стенки имеет значение.
Два цилиндра с одинаковым наружным диаметром могут вести себя совершенно по-разному, если у одного тонкая стенка, а у другого гораздо более тяжелое сечение..
Мощность, частота и время нагрева должны учитываться вместе, чтобы требуемая цилиндрическая секция получила достаточное проникновение тепла для последующей операции ковки..
Фактическая целевая температура и приемлемое распределение температуры зависят от материала заготовки и процесса ковки..
Ⅴ. Основные компоненты системы отопления
Полное оборудование, показанное на видео, включает в себя основные электрические и нагревательные секции, необходимые для индукционного ковочного нагрева..
| Компонент | Что он делает |
|---|---|
| Индукционный источник питания | Силовой шкаф подает и контролирует электрическую энергию, используемую для отопления.. Требуемая мощность подбирается в зависимости от размера заготовки., Материал, обогреваемая секция и производственные требования. |
| Трансформатор / Соответствующий раздел | Трансформатор и согласующая секция соединяют индукционную энергосистему с тепловой нагрузкой.. Его конфигурация согласуется с индуктором и заготовкой, а не рассматривается как фиксированный компонент для каждого проекта.. |
| Подключение выходной мощности | Выходные соединения для тяжелых условий эксплуатации передают мощность от электрической части к индуктору.. Соответствующие электрические и индукционные компоненты требуют охлаждения во время работы в соответствии с конфигурацией оборудования.. |
| Многооборотная индукционная катушка | Цилиндрическая индукционная катушка образует основную зону нагрева вокруг заготовки.. Его внутренний диаметр, эффективная длина, количество витков и электрическая конфигурация выбираются для конкретного цилиндра. |
Ⅵ. Мощность, Частота и конструкция катушки зависят от заготовки
Единой мощности не существует., частота или размер катушки, подходящий для каждого большого цилиндра. По подбору оборудования, необходимо рассматривать несколько аспектов вместе.
| Информация о заготовке | Почему это важно |
|---|---|
| Внешний диаметр | Определяет базовый размер змеевика и тепловую нагрузку. |
| Внутренний диаметр | Определяет полую часть заготовки |
| Толщина стенки | Сильно влияет на потребность в отоплении через секцию |
| Нагреваемая длина | Влияет на эффективную длину змеевика и общую тепловую нагрузку. |
| Материал | Влияет на необходимые условия ковки и реакцию на нагрев. |
| Вес заготовки | Влияет на общую требуемую энергию |
| Требуемое время нагрева | Влияет на выбор мощности |
| Требование ковки | Определяет целевой режим нагрева |
по этой причине, указывая только внешний диаметр, например «a 500 мм цилиндра» недостаточно для выбора системы индукционного нагрева. Один и тот же внешний диаметр может соответствовать очень разной массе заготовки и толщине стенок..
Ⅶ. Индивидуальный индукционный нагрев для больших цилиндров
Настройка системы этого типа в основном связана с процессом нагрева.. В зависимости от заготовки, проект может потребовать внесения изменений в:
①Внутренний диаметр индуктора
②Эффективная длина нагрева
③Количество и расстояние витков катушки
④Индукционная мощность
⑤Рабочая частота
⑥Трансформатор и электрическое согласование
⑦Последовательность нагрева
⑧Схема загрузки заготовки
Особенно важна необходимая обогреваемая секция.. Если только одна часть длинной цилиндрической заготовки должна быть доведена до состояния ковки, эффективная зона нагрева должна быть спроектирована вокруг этой секции, а не излишне нагревать всю заготовку.. Вот почему чертеж заготовки и обозначенная зона нагрева полезны в начале выбора оборудования..
Ⅷ. Мониторинг температуры и процессов
Управление отоплением может быть настроено в соответствии с производственными требованиями.. В зависимости от выбранной системы, доступные функции могут включать в себя:
①Измерение температуры
②Контроль времени нагрева
③Мониторинг мощности
④Мониторинг напряжения и тока
⑤Запись параметров процесса
⑥Отображение кривой нагрева
⑦Сигнализация верхних и нижних параметров
⑧Исторические производственные записи
Обратная связь по температуре и мониторинг процесса должны рассматриваться как конфигурации, специфичные для проекта, а не как стандартные функции на каждой машине.. Для применения в кузнечных процессах, Мониторинг особенно полезен, когда одну и ту же заготовку необходимо неоднократно нагревать в рамках определенного процесса..
Ⅸ. Для каких заготовок подходит эта система?
Это устройство нагрева в основном предназначено для больших цилиндрических или полых заготовок, требующих нагревания относительно длинной секции перед ковкой.. Возможные формы заготовок могут включать в себя:
①Полые цилиндрические преформы
②Толстостенные цилиндры
③Большие рукава
④Цилиндрические ковочные заготовки
⑤Другие крупные полые или цилиндрические детали.
Окончательное использование кованого компонента само по себе не определяет индукционную систему.. Цилиндр, предназначенный для тяжелой техники, и другой, используемый в энергетическом оборудовании, могут потребовать совершенно разных систем отопления, если их размеры, Толщина стенок или требования к ковке различны. Сама заготовка остается отправной точкой при проектировании системы..
Ⅹ. Какая информация нам нужна?
Для проекта индукционного нагрева с большим цилиндром, пожалуйста, отправьте чертеж заготовки вместе с материалом, внешний и внутренний диаметр, Толщина стенки, общая длина, необходимая длина нагрева, вес заготовки и заданная температура ковки, если известны. Информация о необходимом времени нагрева, скорость производства и последующий процесс ковки также полезны. Если окончательная заявка на ковку еще не подтверждена, мы все еще можем оценить систему по известным размерам заготовки и необходимой секции нагрева..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Какой диапазон диаметров может обрабатывать эта система??
Единого диапазона диаметров не существует.. Внутренний диаметр индуктора, мощность и частота соответствуют фактической заготовке, поэтому внешний диаметр, внутренний диаметр и толщина стенки оцениваются вместе.
Как определяется необходимое время нагрева?
Время нагрева зависит от толщины стенки., Материал, мощность и частота. Для полого цилиндра, полная толщина стены должна достигать требуемого состояния — видимый цвет поверхности сам по себе не подтверждает температуру по сечению.
Может ли эта система нагревать твердые прутки или небольшие заготовки??
Такое расположение предназначено для крупных полых или цилиндрических заготовок с относительно длинной нагреваемой частью.. Сплошной пруток или стандартную заготовку обычно лучше обрабатывать с помощью стандартной установки нагрева заготовки., поэтому система должна быть согласована с реальной геометрией.
Готовы настроить вашу систему отопления с большим водонагревателем?
Отправьте чертеж заготовки и основные размеры — внешний и внутренний диаметр., Толщина стенки, нагреваемая длина и материал — и мы подберем мощность, частота и конструкция катушки соответствуют вашему цилиндру.