Sistema de calentamiento por inducción de gran cilindro para forja
Ⅰ. Vea el Sistema de Calentamiento por Inducción en Funcionamiento
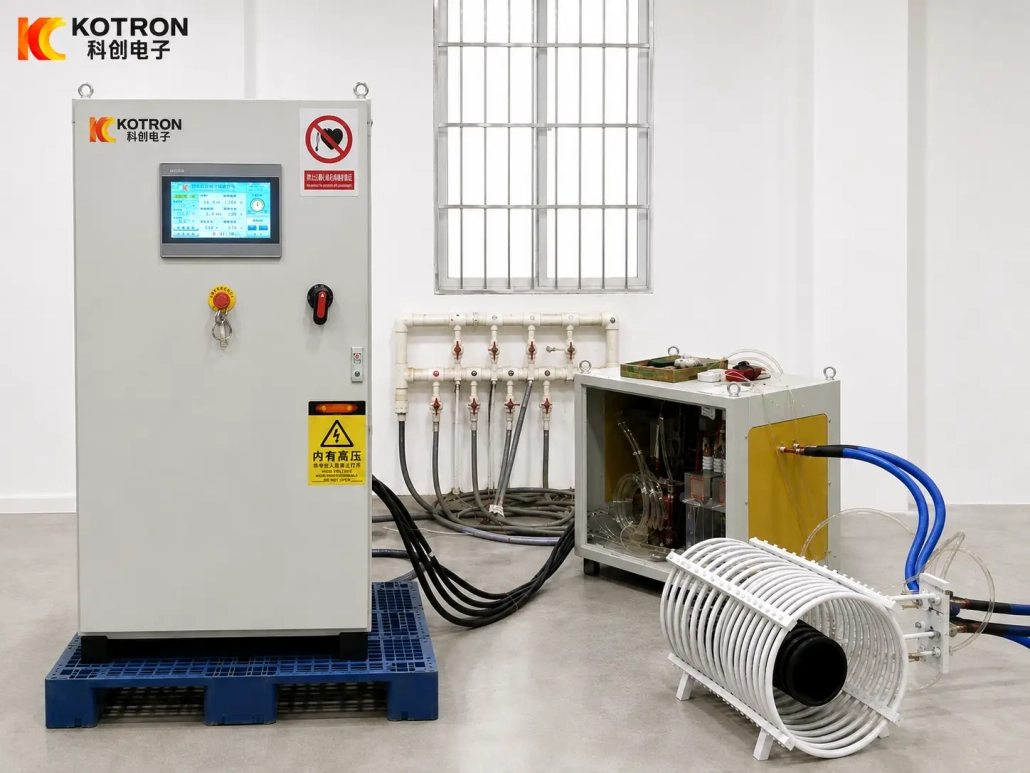
Video 1 — Vista completa del sistema: Muestra la fuente de alimentación por inducción., transformador, conexión de salida, inductor de múltiples vueltas y pieza de trabajo cilíndrica antes de que se desarrolle un calentamiento rojo visible.
Video 2 — Primer plano de calentamiento del cilindro: Muestra la sección cilíndrica seleccionada calentándose gradualmente dentro de la bobina de inducción de múltiples vueltas..
El segundo vídeo ofrece una vista directa del proceso de calentamiento., pero el color de la superficie visible por sí solo no debe tratarse como una medida de la temperatura en todo el espesor de la pared..
Ⅱ. ¿Qué se está calentando??
La pieza de trabajo que se muestra en este sistema es una pieza de trabajo cilíndrica hueca grande..
Sólo la sección cilíndrica requerida está rodeada por el área de calentamiento efectiva del inductor.. Durante la operación, Esta sección se calienta antes de que la pieza de trabajo pase al proceso de forjado posterior..
Este tipo de sistema de calentamiento por inducción se puede evaluar para piezas de trabajo grandes, huecas o cilíndricas, donde:
— Es necesario calentar una longitud definida antes de forjar
— La pieza de trabajo tiene un diámetro relativamente grande.
— Se requiere calentamiento a través de la sección cilíndrica.
— Un sistema estándar de calentamiento de palanquillas pequeñas no es adecuado para la geometría de la pieza
El componente forjado final puede diferir de un proyecto a otro.. Por lo tanto, el sistema de calefacción se configura a partir de la pieza real y no del nombre de la pieza terminada..
Ⅲ. ¿Cómo se calienta un cilindro grande??
La pieza de trabajo cilíndrica se coloca dentro de una larga bobina de inducción de múltiples vueltas..
La corriente alterna en la bobina crea un campo electromagnético alrededor de la pieza de trabajo.. Las corrientes eléctricas se inducen en el metal conductor., generar calor en la sección cilíndrica rodeada por el inductor.
Para esta aplicación, la bobina larga es especialmente importante.
Una bobina de inducción corta concentraría el calor en un área axial mucho más estrecha.. Aquí, Se distribuyen múltiples vueltas a lo largo de la pieza de trabajo para que se pueda calentar una sección relativamente larga durante el mismo proceso..
El resultado del calentamiento depende de varios factores juntos.:
Material de la pieza + Diámetro externo + Diámetro interior + Espesor de la pared + Longitud calentada + Potencia + Frecuencia + Tiempo de Calentamiento + Diseño de la bobina
Esta es la razón por la que un inductor de cilindro grande no puede tratarse simplemente como una versión ampliada de una bobina de inducción pequeña..
Ⅳ. Por qué es importante la penetración del calor antes de la forja
El objetivo del calentamiento por inducción para la forja es diferente del endurecimiento de superficies por inducción.. El endurecimiento de superficies se concentra en crear una capa endurecida controlada.. antes de forjar, la sección requerida de la pieza de trabajo necesita suficiente calentamiento para el siguiente proceso de deformación.
Para una pieza cilíndrica hueca, la superficie exterior puede calentarse visiblemente antes de que todo el espesor de la pared alcance la condición térmica requerida.
Por lo tanto, el espesor de la pared es importante.
Dos cilindros con el mismo diámetro exterior pueden comportarse de manera muy diferente si uno tiene una pared delgada y el otro tiene una sección mucho más pesada..
Potencia, La frecuencia y el tiempo de calentamiento deben considerarse juntos para que la sección cilíndrica requerida reciba suficiente penetración de calor para la operación de forjado posterior..
La temperatura objetivo real y la distribución de temperatura aceptable dependen del material de la pieza de trabajo y del proceso de forjado..
Ⅴ. Componentes principales del sistema de calefacción.
El equipo completo que se muestra en el vídeo incluye las principales secciones eléctricas y de calefacción necesarias para el calentamiento por forja por inducción..
| Componente | Qué hace |
|---|---|
| Fuente de alimentación por inducción | El armario eléctrico suministra y controla la energía eléctrica utilizada para la calefacción.. La potencia requerida se selecciona según el tamaño de la pieza de trabajo., material, Sección calentada y requisitos de producción.. |
| Transformador / Sección coincidente | El transformador y la sección de adaptación conectan el sistema de potencia de inducción con la carga de calefacción.. Su configuración se adapta al inductor y a la pieza de trabajo en lugar de tratarse como un componente fijo para cada proyecto.. |
| Conexión de salida de energía | Las conexiones de salida de alta resistencia transfieren energía desde la sección eléctrica al inductor.. Los componentes eléctricos y de inducción relevantes requieren refrigeración durante el funcionamiento según la configuración del equipo.. |
| Bobina de inducción multivuelta | La bobina de inducción cilíndrica forma la zona de calentamiento principal alrededor de la pieza de trabajo.. Su diámetro interior, longitud efectiva, El número de vueltas y la configuración eléctrica se seleccionan para el cilindro real.. |
Ⅵ. Potencia, La frecuencia y el diseño de la bobina dependen de la pieza de trabajo
No existe una clasificación de potencia única, frecuencia o tamaño de bobina adecuado para cada cilindro grande. Para la selección de equipos, varias dimensiones deben considerarse juntas.
| Información de la pieza de trabajo | Por qué importa |
|---|---|
| Diámetro exterior | Determina el tamaño básico del serpentín y la carga de calefacción. |
| Diámetro interior | Define la sección hueca de la pieza de trabajo. |
| Espesor de pared | Afecta fuertemente el requerimiento de calefacción a través de la sección. |
| longitud calentada | Influye en la longitud efectiva del serpentín y en la carga total de calefacción. |
| Material | Afecta la condición de forjado requerida y la respuesta de calentamiento. |
| Peso de la pieza | Influye en la energía total requerida |
| Tiempo de calentamiento requerido | Afecta la selección de potencia. |
| Requisito de forja | Determina la condición de calentamiento objetivo. |
Por esta razón, especificando sólo un diámetro exterior como “un 500 Cilindro de mm” no es suficiente para seleccionar un sistema de calentamiento por inducción.. El mismo diámetro exterior puede corresponder a masas de piezas y espesores de pared muy diferentes.
Ⅶ. Calentamiento por inducción personalizado para cilindros grandes
La personalización en este tipo de sistemas está relacionada principalmente con el proceso de calentamiento.. Dependiendo de la pieza de trabajo, El proyecto puede requerir cambios en:
①Diámetro interior del inductor
②Longitud de calentamiento efectiva
③Número y espaciado de vueltas de la bobina.
④poder de inducción
⑤Frecuencia de operación
⑥Transformador y combinación eléctrica.
⑦Secuencia de calentamiento
⑧Disposición de carga de piezas de trabajo
La sección calentada requerida es especialmente importante. Si sólo una parte de una pieza de trabajo cilíndrica larga necesita alcanzar la condición de forjado, El área de calentamiento efectiva debe diseñarse alrededor de esa sección en lugar de calentar innecesariamente toda la pieza de trabajo.. Esta es la razón por la que el dibujo de la pieza de trabajo y el área de calentamiento marcada son útiles al comienzo de la selección del equipo..
Ⅷ. Monitoreo de temperatura y procesos
El control de calefacción se puede configurar según los requisitos de producción.. Dependiendo del sistema seleccionado, Las funciones disponibles pueden incluir:
①Medición de temperatura
②Control del tiempo de calentamiento
③Monitoreo de energía
④Monitoreo de voltaje y corriente.
⑤Registro de parámetros de proceso
⑥Visualización de la curva de calefacción
⑦Alarmas de parámetros superiores e inferiores
⑧Registros históricos de producción
La retroalimentación de temperatura y el monitoreo de procesos deben tratarse como configuraciones específicas del proyecto en lugar de funciones estándar asumidas en cada máquina.. Para aplicaciones de forjado, El monitoreo es particularmente útil cuando la misma pieza de trabajo necesita calentarse repetidamente bajo un proceso definido..
IX.. ¿Para qué tipo de pieza de trabajo es adecuado este sistema??
Esta disposición de calentamiento está destinada principalmente a piezas de trabajo cilíndricas o huecas grandes que requieren calentar una sección relativamente larga antes de forjar.. Las formas posibles de la pieza de trabajo pueden incluir:
①Preformas cilíndricas huecas
②Cilindros de pared gruesa
③Mangas grandes
④Piezas en bruto de forja cilíndricas
⑤Otras piezas grandes huecas o cilíndricas
El uso final del componente forjado no determina por sí solo el sistema de inducción.. Un cilindro destinado a maquinaria pesada y otro utilizado en equipos energéticos pueden requerir sistemas de calefacción completamente diferentes si sus dimensiones, Los espesores de pared o los requisitos de forjado son diferentes.. La propia pieza sigue siendo el punto de partida para el diseño del sistema..
X.. ¿Qué información necesitamos??
Para un proyecto de calentamiento por inducción de cilindros grandes, envíe el dibujo de la pieza de trabajo junto con el material, diámetro exterior e interior, espesor de pared, longitud total, longitud de calentamiento requerida, Peso de la pieza de trabajo y temperatura de forjado objetivo, si se conoce.. Información sobre el tiempo de calentamiento requerido, La tasa de producción y el proceso de forjado posterior también son útiles.. Si la solicitud final de falsificación aún no está confirmada, Todavía podemos evaluar el sistema a partir de las dimensiones conocidas de la pieza de trabajo y la sección de calentamiento requerida..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Qué rango de diámetro puede manejar este sistema??
No existe un rango de diámetro único. El diámetro interior del inductor., La potencia y la frecuencia se adaptan a la pieza de trabajo real., entonces el diámetro exterior, El diámetro interior y el espesor de la pared se evalúan juntos..
¿Cómo se determina el tiempo de calentamiento requerido??
El tiempo de calentamiento depende del espesor de la pared., material, potencia y frecuencia. Para un cilindro hueco, el espesor total de la pared debe alcanzar la condición requerida; el color de la superficie visible por sí solo no confirma la temperatura a través de la sección.
¿Puede este sistema calentar barras sólidas o palanquillas pequeñas??
Esta disposición está diseñada para piezas de trabajo grandes, huecas o cilíndricas, con una sección calentada relativamente larga.. Una barra sólida o un tocho estándar generalmente se maneja mejor con una configuración de calentamiento de tocho estándar, por lo que el sistema debe adaptarse a la geometría real.
Listo para configurar su sistema de calefacción de cilindro grande?
Envíe el dibujo de su pieza de trabajo y las dimensiones clave: diámetro exterior e interior, espesor de pared, longitud y material calentados, y igualaremos la potencia, Diseño de frecuencia y bobina para su cilindro..