
วิธีการคำนวณอุณหภูมิการทำความร้อนแบบ Shrink Fit จากการรบกวนและการกวาดล้าง
คู่มือปฏิบัติในการคำนวณอุณหภูมิความร้อนและการหลีกเลี่ยงปัญหาในการประกอบ
เมื่อเข้าเกียร์, ดุมหรือปลอกต้องสวมเข้ากับเพลา, หนึ่งในคำถามแรกๆ ก็คือ: ควรอุ่นส่วนประกอบภายนอกให้ร้อนแค่ไหน?
เครื่องทำความร้อนจะขยายช่องเจาะ, ปล่อยให้มันพอดีกับเพลาที่มีขนาดใหญ่กว่ารูเจาะเล็กน้อยที่อุณหภูมิห้อง. เมื่อส่วนประกอบเย็นตัวลง, มีการกำหนดขนาดการรบกวนให้พอดี.
อุณหภูมิที่ต้องการขึ้นอยู่กับการรบกวน, เส้นผ่านศูนย์กลางพอดี, วัสดุและการกวาดล้างที่จำเป็นระหว่างการประกอบ. การให้ความร้อนน้อยเกินไปอาจทำให้ชิ้นส่วนต่างๆ ไม่สามารถประกอบเข้าด้วยกันได้, ในขณะที่การให้ความร้อนมากเกินไปสามารถสร้างความเสี่ยงที่ไม่จำเป็นให้กับส่วนประกอบได้.
คู่มือนี้จะอธิบายวิธีง่ายๆ ในการประมาณค่า อุณหภูมิความร้อนที่หดตัวพอดี, พร้อมตัวอย่างการคำนวณและการตรวจสอบเชิงปฏิบัติสำหรับการผลิต.
2. วิธีการคำนวณอุณหภูมิการทำความร้อนแบบ Shrink Fit
3. เหตุใดชิ้นส่วนอาจยังคงล้มเหลวในการประกอบที่อุณหภูมิที่คำนวณไว้?
4. วิธีการเลือกอุณหภูมิความร้อนที่ใช้งานได้จริง
5. การทำความร้อนแบบเหนี่ยวนำรองรับการหดตัวได้อย่างไร
1. สิ่งที่กำหนดอุณหภูมิการทำความร้อนแบบ Shrink Fit?
ปัจจัยหลักสี่ประการกำหนดว่าต้องใช้ความร้อนเท่าใด.
| ปัจจัย | ทำไมมันถึงสำคัญ |
|---|---|
| การรบกวน | การรบกวนที่มากขึ้นต้องอาศัยการขยายรูที่มากขึ้น |
| เส้นผ่านศูนย์กลางพอดี | รูที่ใหญ่ขึ้นจะขยายตัวมากขึ้นตามอุณหภูมิที่เพิ่มขึ้นและวัสดุเท่าเดิม |
| วัสดุ | โลหะชนิดต่างๆ จะขยายตัวในอัตราที่ต่างกัน |
| การกวาดล้างการประกอบ | จำเป็นต้องใช้พื้นที่เพิ่มเติมเพื่อใส่และจัดตำแหน่งเพลา |
การรบกวนเป็นจุดเริ่มต้น.
ถ้าวัดเพลา 50.04 มม. และมาตรการเจาะผสมพันธุ์ 50.00 มม., การรบกวนเส้นผ่านศูนย์กลางคือ 0.04 มม..
ทำความร้อนส่วนประกอบด้านนอกจนกระทั่งรูเจาะขยายออกอย่างแน่นอน 0.04 mm จะกำจัดการรบกวนนั้นเท่านั้น. จะไม่มีการกวาดล้างเพิ่มเติมสำหรับการประกอบ.
รูจึงต้องขยายมากพอที่จะเอาชนะการรบกวนและให้ระยะห่างจากการประกอบที่เหมาะสม.
ใช้การรบกวนสูงสุดจากการวาดภาพ.
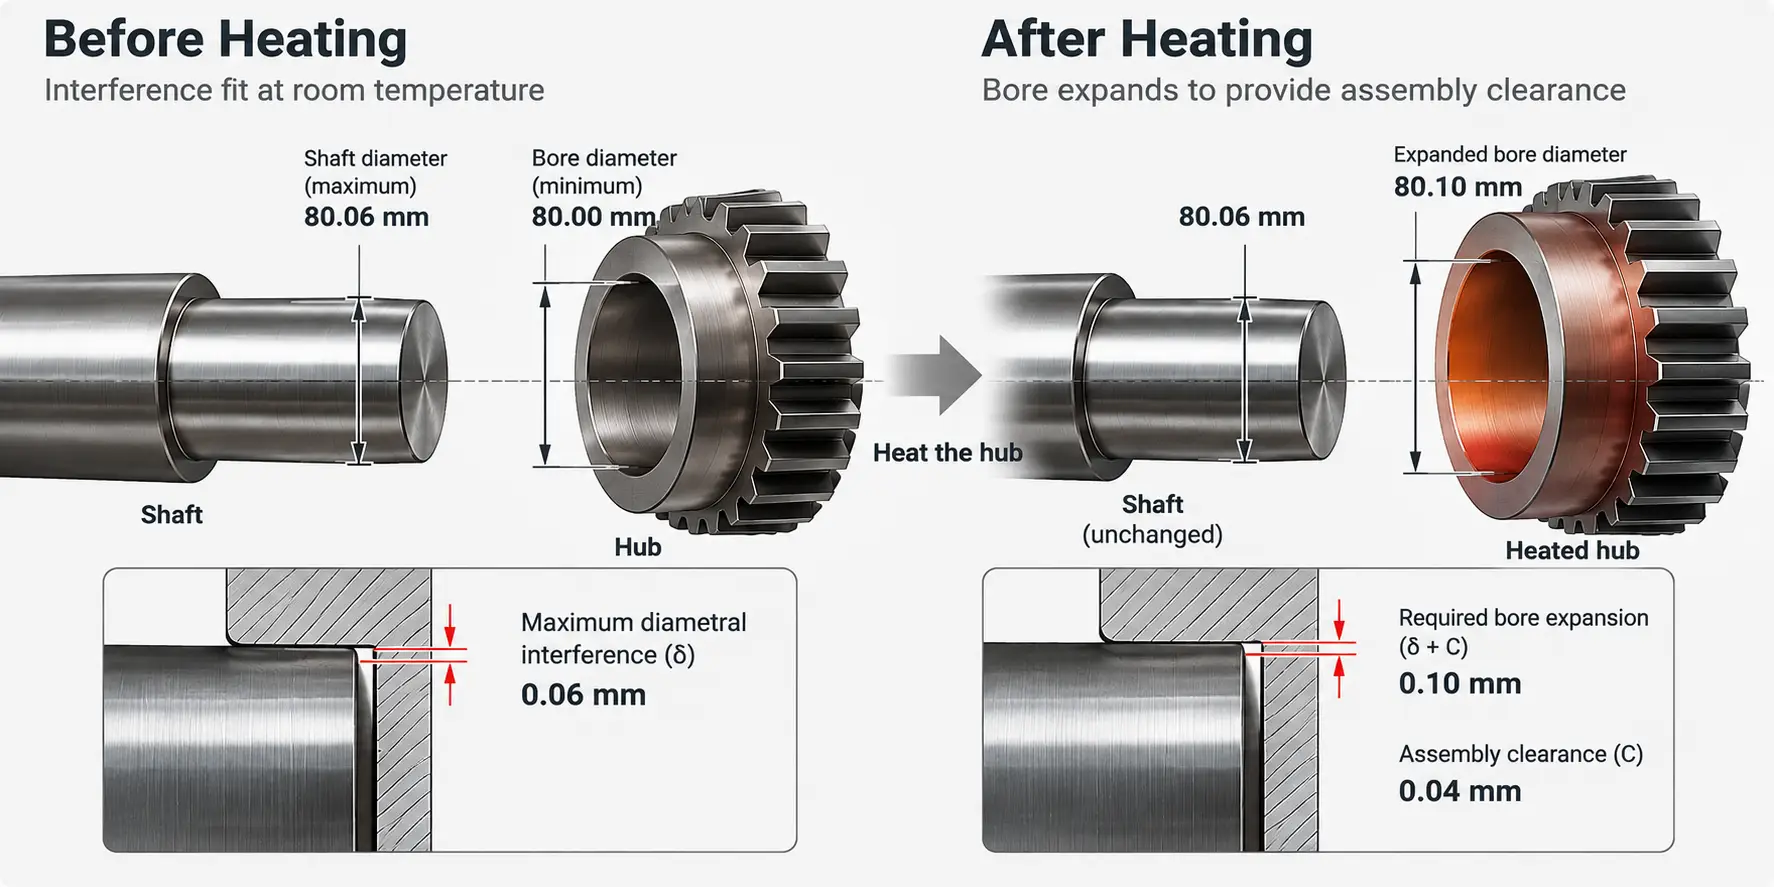
โดยปกติขนาดของเพลาและรูจะต้องมีความคลาดเคลื่อนในการผลิต. ความพอดีที่แน่นที่สุดเกิดขึ้นเมื่อเพลาอยู่ที่เส้นผ่านศูนย์กลางสูงสุดที่อนุญาต และรูอยู่ที่เส้นผ่านศูนย์กลางต่ำสุดที่อนุญาต.
ตัวอย่างเช่น:
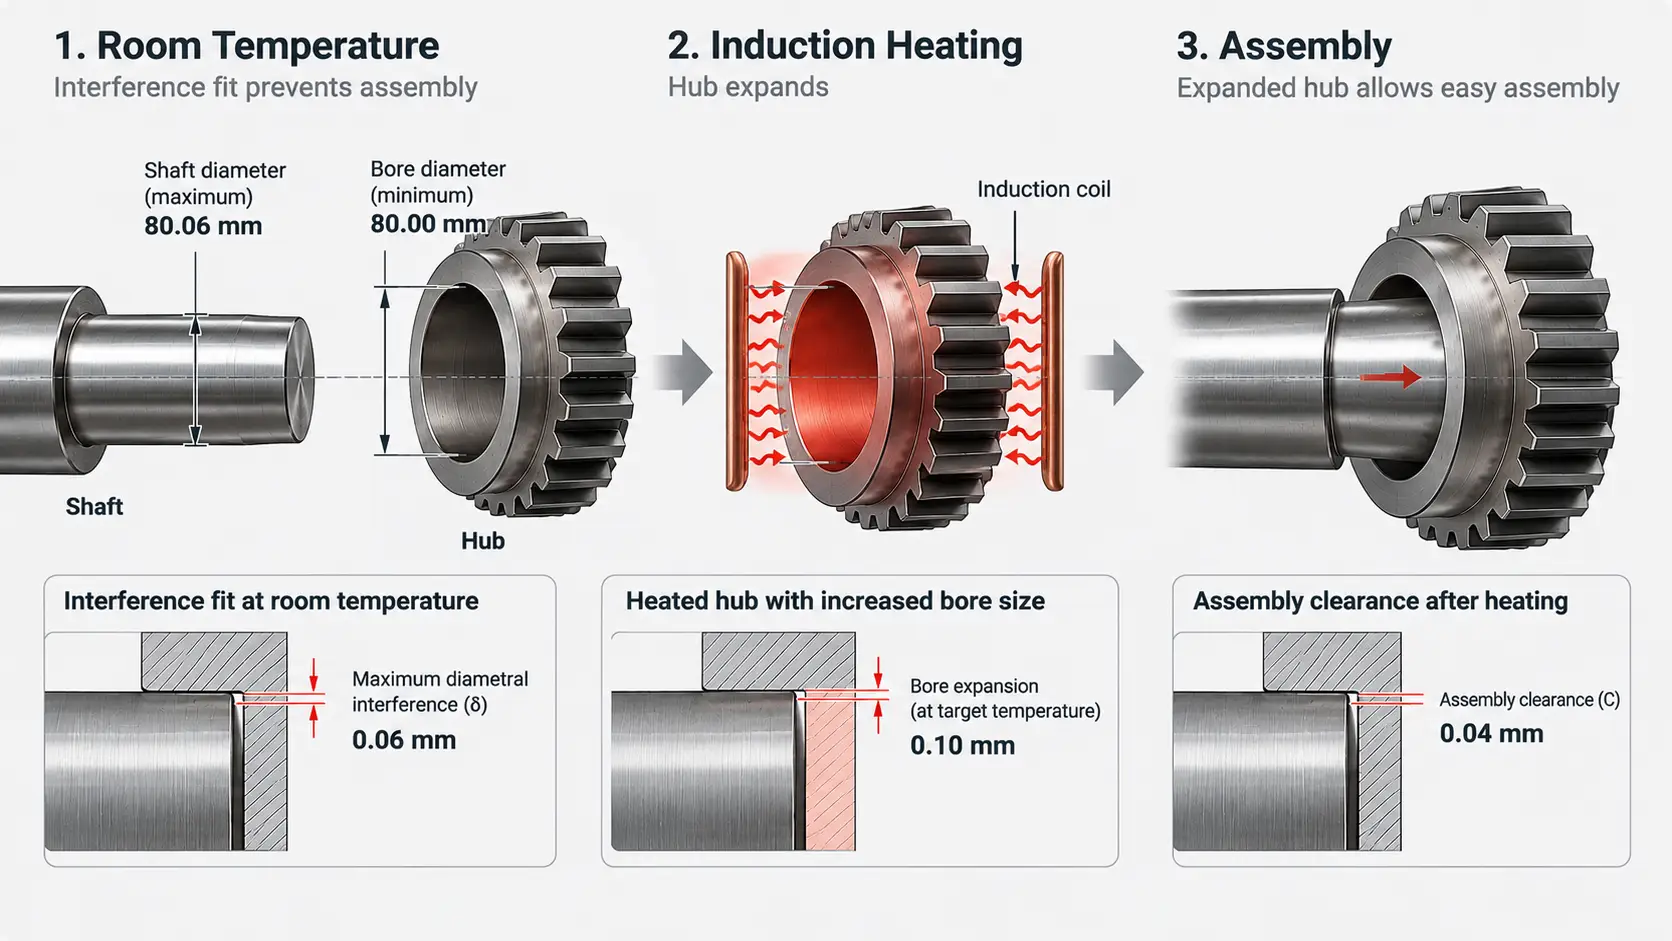
— เส้นผ่านศูนย์กลางเพลาสูงสุด: 80.06 มม.
— เส้นผ่านศูนย์กลางรูขั้นต่ำ: 80.00 มม.
— การรบกวนเส้นผ่านศูนย์กลางสูงสุด: 0.06 มม.
การรบกวนสูงสุดนี้เป็นจุดเริ่มต้นที่เหมาะสมเมื่อตรวจสอบว่ากระบวนการทำความร้อนสามารถรองรับการประกอบที่แน่นที่สุดที่ได้รับอนุญาตหรือไม่.
การรบกวนขั้นต่ำต้องได้รับการตรวจสอบแยกต่างหากเพื่อยืนยันว่าข้อต่อสำเร็จรูปตรงตามข้อกำหนดการออกแบบ.
การรบกวน, การขยายตัวทางความร้อนและการกวาดล้างการประกอบในแบบหดพอดี
2. วิธีการคำนวณอุณหภูมิการทำความร้อนแบบ Shrink Fit
สำหรับการประกอบเพลาและดุมอย่างง่าย, อุณหภูมิความร้อนที่ต้องการสามารถประมาณได้โดยใช้การขยายตัวทางความร้อน.
การคำนวณต่อไปนี้ถือว่าส่วนประกอบภายนอกได้รับความร้อนประมาณสม่ำเสมอในขณะที่เพลายังคงอยู่ใกล้กับอุณหภูมิเริ่มต้น.
ขั้นตอน 1 — คำนวณการขยายที่ต้องการ
การขยายช่องเจาะที่ต้องการ = การรบกวนสูงสุด + การกวาดล้างการประกอบ
ขั้นตอน 2 — คำนวณการเพิ่มขึ้นของอุณหภูมิ
Δที = (δ + C) / (α × D)
ที่ไหน:
— ΔT = อุณหภูมิที่เพิ่มขึ้นที่ต้องการ (°C)
— δ = การรบกวนเส้นผ่านศูนย์กลางสูงสุด (มม.)
— C = ระยะห่างจากการประกอบเส้นผ่านศูนย์กลางที่ต้องการ (มม.)
— α = สัมประสิทธิ์เฉลี่ยของการขยายตัวทางความร้อนเชิงเส้น (1/°C)
— D = เส้นผ่านศูนย์กลางพอดี (มม.)
อุณหภูมิส่วนประกอบโดยประมาณคือ:
อุณหภูมิความร้อน = อุณหภูมิเริ่มต้น + ΔT
ตัวอย่าง: การทำความร้อนฮับเหล็กบน 80 มม. เพลา
สมมติว่าดุมเหล็กต้องได้รับความร้อนก่อนที่จะประกอบเข้ากับเพลา.
| Parameter | ค่าตัวอย่าง |
|---|---|
| เส้นผ่านศูนย์กลางพอดี | 80 มม. |
| การรบกวนสูงสุด | 0.06 มม. |
| จำเป็นต้องมีการกวาดล้างการประกอบ | 0.04 มม. |
| สมมติค่าสัมประสิทธิ์การขยายตัวของเหล็ก | 12 × 10&supminus;&ซุป6; /°C |
| อุณหภูมิเริ่มต้น | 20°C |
วิธีแรก, คำนวณการขยายรูที่ต้องการ:
0.06 + 0.04 = 0.10 มม.
จากนั้นคำนวณอุณหภูมิที่เพิ่มขึ้น:
Δที = 0.10 / (12 × 10&supminus;&ซุป6; × 80)
อุณหภูมิที่เพิ่มขึ้นที่จำเป็น ≈ 104°C
เพิ่มอุณหภูมิเริ่มต้น:
20 + 104 = 124°C
ภายใต้สมมติฐานเหล่านี้, ศูนย์กลางต้องไปถึงประมาณ 124°C เพื่อให้มีการขยายที่คำนวณได้.
หลักการ 0.04 ระยะห่างจากการประกอบ มม. เป็นสมมติฐานที่แสดงให้เห็น, ไม่ใช่ค่าเผื่อมาตรฐานสำหรับทุกคน 80 มม. พอดี. ควรเลือกระยะห่างที่แท้จริงตามวิธีการประกอบและตรวจสอบในทางปฏิบัติ.
ผลลัพธ์ยังเป็นการคำนวณเบื้องต้น แทนที่จะเป็นการตั้งค่าอุปกรณ์ขั้นสุดท้าย. สภาพความร้อนที่เกิดขึ้นจริง, ยังคงต้องพิจารณาขีดจำกัดอุณหภูมิและการสูญเสียความร้อนระหว่างการประกอบ.
หากส่วนประกอบทั้งสองเปลี่ยนแปลงอุณหภูมิอย่างมาก, จะต้องรวมการขยายตัวหรือหดตัวของทั้งสองส่วนมาคำนวณด้วย.
3. เหตุใดชิ้นส่วนอาจยังคงล้มเหลวในการประกอบที่อุณหภูมิที่คำนวณไว้?
ดุมอาจมีอุณหภูมิถึงอุณหภูมิที่คำนวณไว้และยังสวมเข้ากับเพลาได้ยาก.
นี่ไม่ได้หมายความว่าจะต้องเพิ่มอุณหภูมิเสมอไป.
ปัญหาหลายประการอาจทำให้ระยะห่างที่มีอยู่ลดลงหรือทำให้ส่วนประกอบไม่สามารถประกอบได้อย่างถูกต้อง.
| จะเกิดอะไรขึ้นระหว่างการประชุม? | สิ่งที่ควรตรวจสอบ? |
|---|---|
| เพลาไม่สามารถเข้าไปในรูได้ | การรบกวนที่เกิดขึ้นจริง, การขยายช่องเจาะและการกระจายอุณหภูมิ |
| เพลาเข้ามาแต่กลับติดอยู่ | การกวาดล้างการประกอบ, ระบายความร้อนระหว่างการแทรกและการจัดตำแหน่ง |
| ชิ้นส่วนบางส่วนประกอบได้สำเร็จในขณะที่ชิ้นส่วนอื่นๆ ล้มเหลว | ความคลาดเคลื่อนมิติและความสม่ำเสมอของความร้อน |
| อุณหภูมิที่แสดงถูกต้องแต่การประกอบทำได้ยาก | ตำแหน่งการวัดอุณหภูมิและการขยายรูเจาะจริง |
การให้ความร้อนไม่สม่ำเสมอ
ระหว่างการให้ความร้อนอย่างรวดเร็ว, พื้นผิวและบริเวณด้านในของส่วนประกอบอาจไม่ถึงอุณหภูมิเดียวกัน.
ตัวอย่างเช่น, เซ็นเซอร์อุณหภูมิอาจระบุว่าถึงเป้าหมายการให้ความร้อนแล้ว, ในขณะที่รูเจาะยังขยายตัวไม่เพียงพอ.
วิธีการให้ความร้อนและตำแหน่งการวัดควรตรงกับรูปทรงของชิ้นงานจริง.
การสูญเสียความร้อนก่อนการประกอบ
ฮับที่ได้รับความร้อนเริ่มสูญเสียความร้อนไปรอบๆ หลังจากที่ความร้อนหยุดลง.
หากส่วนประกอบต้องย้ายไปยังสถานีอื่น, รูอาจหดตัวก่อนที่จะใส่เพลาจนสุด.
สำหรับส่วนประกอบที่ใหญ่กว่าหรือหนักกว่า, เวลาในการถ่ายโอนและการวางตำแหน่งอาจกลายเป็นส่วนสำคัญของกระบวนการประกอบได้.
ขนาดไม่ถูกต้องหรือการจัดตำแหน่งไม่ดี
แม้จะมีความร้อนเพียงพอก็ตาม, เพลาขนาดใหญ่, ปัญหาการเจาะหรือการจัดตำแหน่งที่เล็กเกินไปอาจทำให้การประกอบไม่ราบรื่น.
หากชิ้นส่วนติดขัด, การบังคับพวกมันเข้าด้วยกันอาจทำให้พื้นผิวการผสมพันธุ์เสียหายได้.
ก่อนที่จะเพิ่มอุณหภูมิความร้อน, ตรวจสอบขนาดจริง, สภาพความร้อนและลำดับการประกอบ.
อุณหภูมิที่คำนวณเทียบกับ. การประกอบจริง
4. วิธีการเลือกอุณหภูมิความร้อนที่ใช้งานได้จริง
อุณหภูมิที่คำนวณได้เป็นจุดเริ่มต้นที่มีประโยชน์, แต่ควรกำหนดเป้าหมายการผลิตผ่านการทดลองประกอบจริง.
ตัวอย่างเช่น, การคำนวณก่อนหน้านี้ให้อุณหภูมิฮับตามทฤษฎีประมาณ 124°C.
ไม่ได้หมายความว่าระบบทำความร้อนที่เหมาะสมทุกระบบควรตั้งค่าเป็น 124 โดยอัตโนมัติ°C. ส่วนประกอบอาจเย็นลงระหว่างการถ่ายโอน, และอุณหภูมิพื้นผิวที่วัดได้อาจไม่ได้แสดงถึงการขยายตัวของรูเจาะทั้งหมด.
กระบวนการให้ความร้อนในทางปฏิบัติควรตอบคำถามสามข้อ.
1. อุณหภูมิสูงเพียงพอสำหรับการประกอบหรือไม่?
รูที่ทำความร้อนจะต้องมีระยะห่างเพียงพอในขณะที่ใส่เพลา.
ตรวจสอบขนาดพอดีจริง, การกระจายอุณหภูมิและเวลาระหว่างการทำความร้อนและการประกอบ.
② อุณหภูมิปลอดภัยสำหรับส่วนประกอบหรือไม่?
เป้าหมายการให้ความร้อนจะต้องอยู่ภายในขีดจำกัดที่อนุญาตโดยสภาพของวัสดุและส่วนประกอบ.
ชิ้นส่วนที่ได้รับความร้อน, พื้นผิวเคลือบและส่วนประกอบที่ไวต่ออุณหภูมิอาจมีข้อจำกัดเพิ่มเติม.
หากอุณหภูมิที่คำนวณได้เกินขีดจำกัดที่อนุญาต, ตรวจสอบการรบกวน, การกวาดล้างการประกอบและวิธีการประกอบแทนที่จะเพิ่มความร้อนเพียงอย่างเดียว.
ในบางการใช้งาน, การระบายความร้อนของเพลาสามารถลดปริมาณความร้อนที่จำเป็นสำหรับส่วนประกอบภายนอกได้. อย่างไรก็ตาม, ต้องพิจารณาการเปลี่ยนแปลงมิติและข้อกำหนดในการจัดการของทั้งสองส่วน.
3 สามารถทำซ้ำผลลัพธ์เดียวกันในการผลิตได้?
กระบวนการที่ทำงานสำหรับส่วนประกอบหนึ่งอาจไม่ทำงานอย่างสม่ำเสมอระหว่างชุดงานหากเป็นมิติ, สภาพความร้อนหรือระยะเวลาในการประกอบจะแตกต่างกันไป.
ในระหว่างการทดลองกระบวนการ, ตรวจสอบ:
— สามารถประกอบชิ้นส่วนภายในช่วงพิกัดความเผื่อที่ระบุได้หรือไม่
— ไม่ว่าจะให้ความร้อนสม่ำเสมอเพียงพอหรือไม่
— เวลาในการประกอบที่มีอยู่นั้นเพียงพอหรือไม่
— การประกอบที่เสร็จสมบูรณ์นั้นตรงตามข้อกำหนดด้านมิติและการใช้งานหรือไม่
เป้าหมายการให้ความร้อนในการผลิตควรเป็นไปตามผลลัพธ์เหล่านี้, ไม่เพียงแต่ในอุณหภูมิที่คำนวณได้เท่านั้น.
5. การทำความร้อนแบบเหนี่ยวนำรองรับการหดตัวได้อย่างไร
การทำความร้อนแบบเหนี่ยวนำใช้สำหรับเฟืองเกียร์แบบหดตัว, ฮับ, ปลอก, ส่วนประกอบมอเตอร์และชิ้นส่วนโลหะอื่นๆ.
แทนที่จะให้ความร้อนทั้งชุดในเตาเผา, หนึ่ง คอยล์เหนี่ยวนำ สามารถออกแบบให้ความร้อนแก่ส่วนประกอบหรือภูมิภาคที่ต้องการได้.
สิ่งนี้มีประโยชน์เมื่อกระบวนการทำความร้อนต้องประสานกับตำแหน่ง, การถ่ายโอนและการประกอบ.
การออกแบบคอยล์และการกระจายความร้อน
ขดลวดเหนี่ยวนำควรตรงกับรูปทรงของส่วนประกอบและพื้นที่ที่ต้องการขยาย.
ตัวอย่างเช่น, ดุมเกียร์และปลอกแขนยาวอาจต้องมีการจัดเรียงคอยล์ที่แตกต่างกันเพื่อให้ได้สภาวะการทำความร้อนที่เหมาะสม.
เป้าหมายไม่ใช่แค่การทำให้พื้นผิวร้อนขึ้นอย่างรวดเร็วเท่านั้น, แต่เพื่อให้บรรลุการขยายตัวที่จำเป็นสำหรับการประกอบโดยไม่เกินขีดจำกัดอุณหภูมิของส่วนประกอบ.
การตรวจสอบอุณหภูมิและการควบคุมกระบวนการ
การตรวจสอบอุณหภูมิสามารถช่วยรักษาสภาวะความร้อนระหว่างชิ้นส่วนต่างๆ ได้อย่างสม่ำเสมอ.
อย่างไรก็ตาม, การอ่านค่าของเซ็นเซอร์ควรได้รับการตรวจสอบเทียบกับชิ้นงานและผลการประกอบจริง, โดยเฉพาะเมื่อความร้อนเร็วหรือการกระจายอุณหภูมิไม่สม่ำเสมอ.
สำหรับข้อมูลเพิ่มเติมเกี่ยวกับการตอบสนองอุณหภูมิและการควบคุมอุณหภูมิ, ดู การควบคุมอุณหภูมิของการเหนี่ยวนำความร้อน: การควบคุมพลังงาน เทียบกับ. การตอบสนองต่ออุณหภูมิ.
การประสานงานการทำความร้อนและการประกอบ
ในการผลิตซ้ำ, เวลาในการให้ความร้อน, ระยะการถ่ายโอนและตำแหน่งควรพิจารณาร่วมกัน.
อันหนึ่ง ระบบลดขนาดอัตโนมัติ อาจรวมการทำความร้อนแบบเหนี่ยวนำเข้ากับการจัดการและการประกอบแบบควบคุมเพื่อลดความแปรปรวนระหว่างรอบ.
สำหรับการพิจารณาเลือกอุปกรณ์, ดู ก่อนที่คุณจะซื้อเครื่องฟิตติ้งหดแบบเหนี่ยวนำ: 6 การตัดสินใจที่สำคัญ.
คีย์ Takeaway
อุณหภูมิความร้อนที่หดตัวพอดี สามารถประมาณได้จากสัญญาณรบกวนสูงสุด, การกวาดล้างการประกอบ, เส้นผ่านศูนย์กลางพอดีและการขยายตัวทางความร้อนของวัสดุ. การคำนวณเป็นจุดเริ่มต้น; อุณหภูมิการผลิตที่เชื่อถือได้ยังขึ้นอยู่กับการขยายรูเจาะจริงด้วย, การสูญเสียความร้อน, ขีดจำกัดของส่วนประกอบและระยะเวลาในการประกอบ.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ฉันควรเพิ่มระยะห่างในการประกอบเท่าใด?
ไม่มีค่าเผื่อมาตรฐานสำหรับทุกความฟิต. ระยะห่างถูกเลือกตามวิธีการประกอบและตรวจสอบในทางปฏิบัติ; การจัดเรียง 0.04 mm ที่ใช้ในตัวอย่างเป็นเพียงตัวอย่างเท่านั้น, ไม่ใช่กฎตายตัว.
สามารถระบายความร้อนเพลาลดอุณหภูมิความร้อนที่ต้องการ?
ได้. ในการใช้งานบางประเภท การระบายความร้อนของเพลาจะช่วยลดปริมาณความร้อนที่จำเป็นสำหรับส่วนประกอบภายนอก, แต่ต้องพิจารณาการเปลี่ยนแปลงมิติและข้อกำหนดในการจัดการของทั้งสองส่วน.
เหตุใดชิ้นส่วนจึงยังไม่ประกอบที่อุณหภูมิที่คำนวณไว้?
ค่าที่คำนวณได้เป็นเพียงจุดเริ่มต้นเท่านั้น. ความร้อนไม่สม่ำเสมอ, การสูญเสียความร้อนระหว่างการถ่ายโอน, ขนาดที่ไม่ถูกต้องหรือการจัดตำแหน่งที่ไม่ดีสามารถลดระยะห่างที่มีอยู่ได้, ดังนั้นควรตรวจสอบสิ่งเหล่านี้ก่อนที่จะเพิ่มอุณหภูมิ.
อุณหภูมิที่คำนวณได้คือการตั้งค่าอุปกรณ์ขั้นสุดท้าย?
ไม่ใช่. เป็นการคำนวณเบื้องต้น. สภาพความร้อนที่เกิดขึ้นจริง, ยังคงต้องพิจารณาขีดจำกัดอุณหภูมิและการสูญเสียความร้อนระหว่างการประกอบ, และเป้าหมายการผลิตควรได้รับการยืนยันโดยการทดลองประกอบ.
หารือเกี่ยวกับการใช้งานการหดตัวของคุณ
Kechuang นำเสนออุปกรณ์ทำความร้อนแบบเหนี่ยวนำที่ปรับแต่งได้และโซลูชั่นการหดตัวสำหรับเกียร์, ฮับ, ปลอกแขนและส่วนประกอบทางอุตสาหกรรมอื่นๆ. แบ่งปันขนาดชิ้นงานของคุณ, วัสดุ, ข้อกำหนดการแทรกแซงและเงื่อนไขการผลิตเพื่อหารือเกี่ยวกับกระบวนการทำความร้อนและการประกอบที่เหมาะสม.


