
如何根据过盈量和间隙计算热压配合加热温度
计算加热温度和避免装配问题的实用指南
当一个齿轮, 轮毂或套筒需要热装到轴上, 第一个问题是: 外部组件应加热到多热?
加热使孔径扩大, 使其能够安装在比室温下的孔稍大的轴上. 当组件冷却时, 过盈配合已建立.
所需的温度取决于干扰, 配合直径, 组装过程中所需的材料和间隙. 加热太少可能会导致部件无法装配在一起, 而过度加热会给组件带来不必要的风险.
本指南解释了一种简单的估算方法 热缩配合加热温度, 带有计算示例和实际生产检查.
1. 什么决定热套加热温度?
四个主要因素决定需要多少热量.
| 因素 | 其重要性 |
|---|---|
| 干涉 | 更大的干涉需要更多的扩孔 |
| 配合直径 | 对于相同的温升和材料,孔径越大膨胀越大 |
| 材料 | 不同的金属以不同的速度膨胀 |
| 装配间隙 | 需要额外的空间来插入和定位轴 |
干扰是起点.
如果轴测量 50.04 mm 和配合孔尺寸 50.00 毫米, 径向干涉为 0.04 毫米.
加热外部组件,直到孔恰好膨胀 0.04 mm只会消除这种干扰. 不会有额外的装配间隙.
因此,孔需要扩大到足以克服干涉并提供合适的装配间隙.
使用图纸中的最大干扰.
轴和孔尺寸通常具有制造公差. 当轴处于其最大允许直径且孔处于其最小允许直径时,发生最紧配合.
例如:
— 最大轴直径: 80.06 毫米
— 最小孔径: 80.00 毫米
— 最大径向干涉: 0.06 毫米
在检查加热过程是否可以适应最严格的允许装配时,该最大过盈量是适当的起点.
必须单独检查最小过盈量,以确认成品接头符合其设计要求.
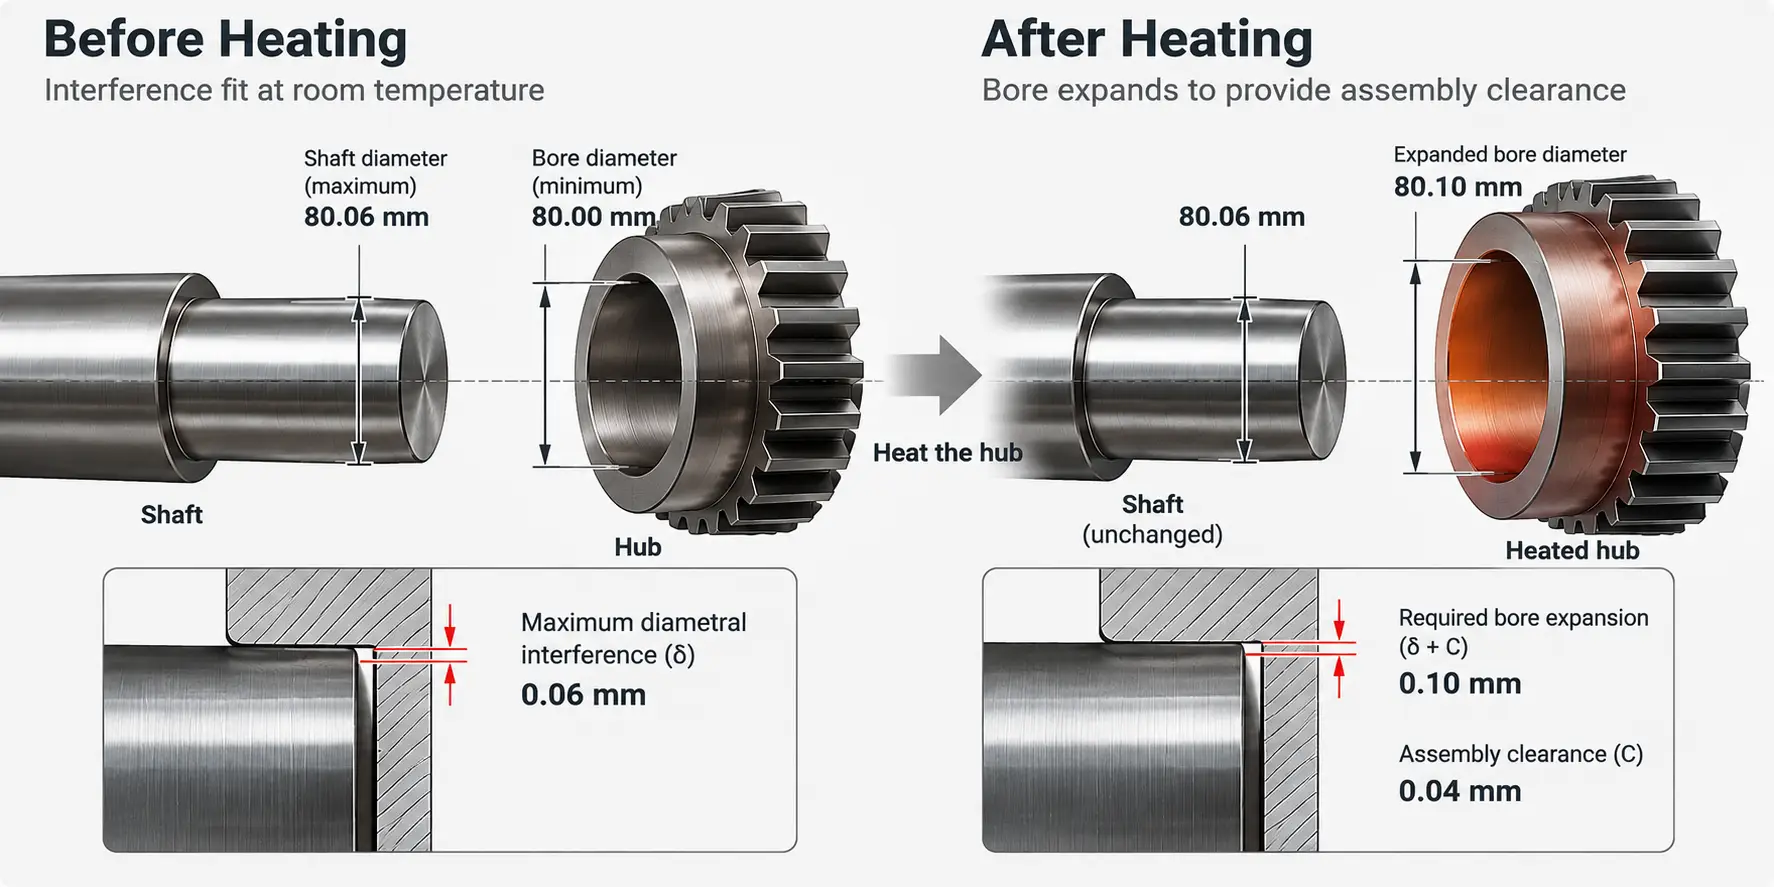
干涉, 热胀配合中的热膨胀和装配间隙
2. 如何计算热压配合加热温度
用于简单的轴和轮毂组件, 所需的加热温度可以利用热膨胀来估算.
以下计算假设外部组件大致均匀地受热,而轴保持在其初始温度附近.
步骤 1 — 计算所需的扩展
所需的孔径扩展 = 最大过盈量 + 装配间隙
步骤 2 — 计算温升
ΔT= (δ + C) / (α × D)
在哪里:
— Δ时间 = 所需温升 (°C)
— δ = 最大直径干涉 (毫米)
— C = 所需的径向装配间隙 (毫米)
— α = 平均线性热膨胀系数 (1/°C)
— D = 配合直径 (毫米)
估计的组件温度为:
加热温度=初始温度 + Δ时间
例子: 将钢轮毂加热到 80 毫米轴
假设钢轮毂在组装到轴上之前必须加热.
| 参数 | 示例值 |
|---|---|
| 配合直径 | 80 毫米 |
| 最大干扰 | 0.06 毫米 |
| 所需的装配间隙 | 0.04 毫米 |
| 假定的钢膨胀系数 | 12 × 10&supminus;&超级6; /°C |
| 初始温度 | 20°C |
首先, 计算所需的扩孔量:
0.06 + 0.04 = 0.10 毫米
然后计算温升:
ΔT= 0.10 / (12 × 10&supminus;&超级6; × 80)
所需温升 ≈ 104°C
添加初始温度:
20 + 104 = 124°C
在这些假设下, 集线器需要达到大约 124°C 提供计算的扩展.
这些 0.04 毫米装配间隙是一个说明性假设, 不是每个人的标准津贴 80 毫米适合. 实际游隙应根据装配方式选择并在实践中验证.
结果也是初步计算而非最终设备设置. 实际供暖条件, 仍需考虑组装过程中的温度限制和热损失.
如果两个组件的温度都发生显着变化, 两个部分的膨胀或收缩都必须包含在计算中.
3. 为什么零件在计算的温度下仍然无法组装?
轮毂可能达到计算的温度,但仍然难以安装到轴上.
这并不总是意味着需要升高温度.
有几个问题可能会减少可用间隙或阻止组件正确组装.
| 装配过程中会发生什么? | 应该检查什么? |
|---|---|
| 轴不能进入孔内 | 实际干扰, 孔径膨胀和温度分布 |
| 轴进入但被卡住 | 装配间隙, 插入和对准期间的冷却 |
| 有些零件组装成功,有些则失败 | 尺寸公差和加热一致性 |
| 显示温度正确但组装困难 | 温度测量位置和实际孔径扩展 |
加热不均匀
快速加热时, 部件的表面和内部区域可能无法达到相同的温度.
例如, 温度传感器可能表明已达到加热目标, 当孔尚未充分扩展时.
加热方式和测量位置应与实际工件几何形状相匹配.
组装前的热损失
加热停止后,加热的轮毂开始向周围环境散失热量.
如果必须将元件移动到另一个工位, 在轴完全插入之前,孔可能会收缩.
对于更大或更重的部件, 转移时间和定位可以成为装配过程的重要组成部分.
尺寸不正确或对齐不良
即使有足够的热量, 超大轴, 孔径过小或对准问题可能会妨碍顺利组装.
如果零件卡住, 将它们强行放在一起可能会损坏配合表面.
提高加热温度之前, 检查实际尺寸, 加热条件和装配顺序.
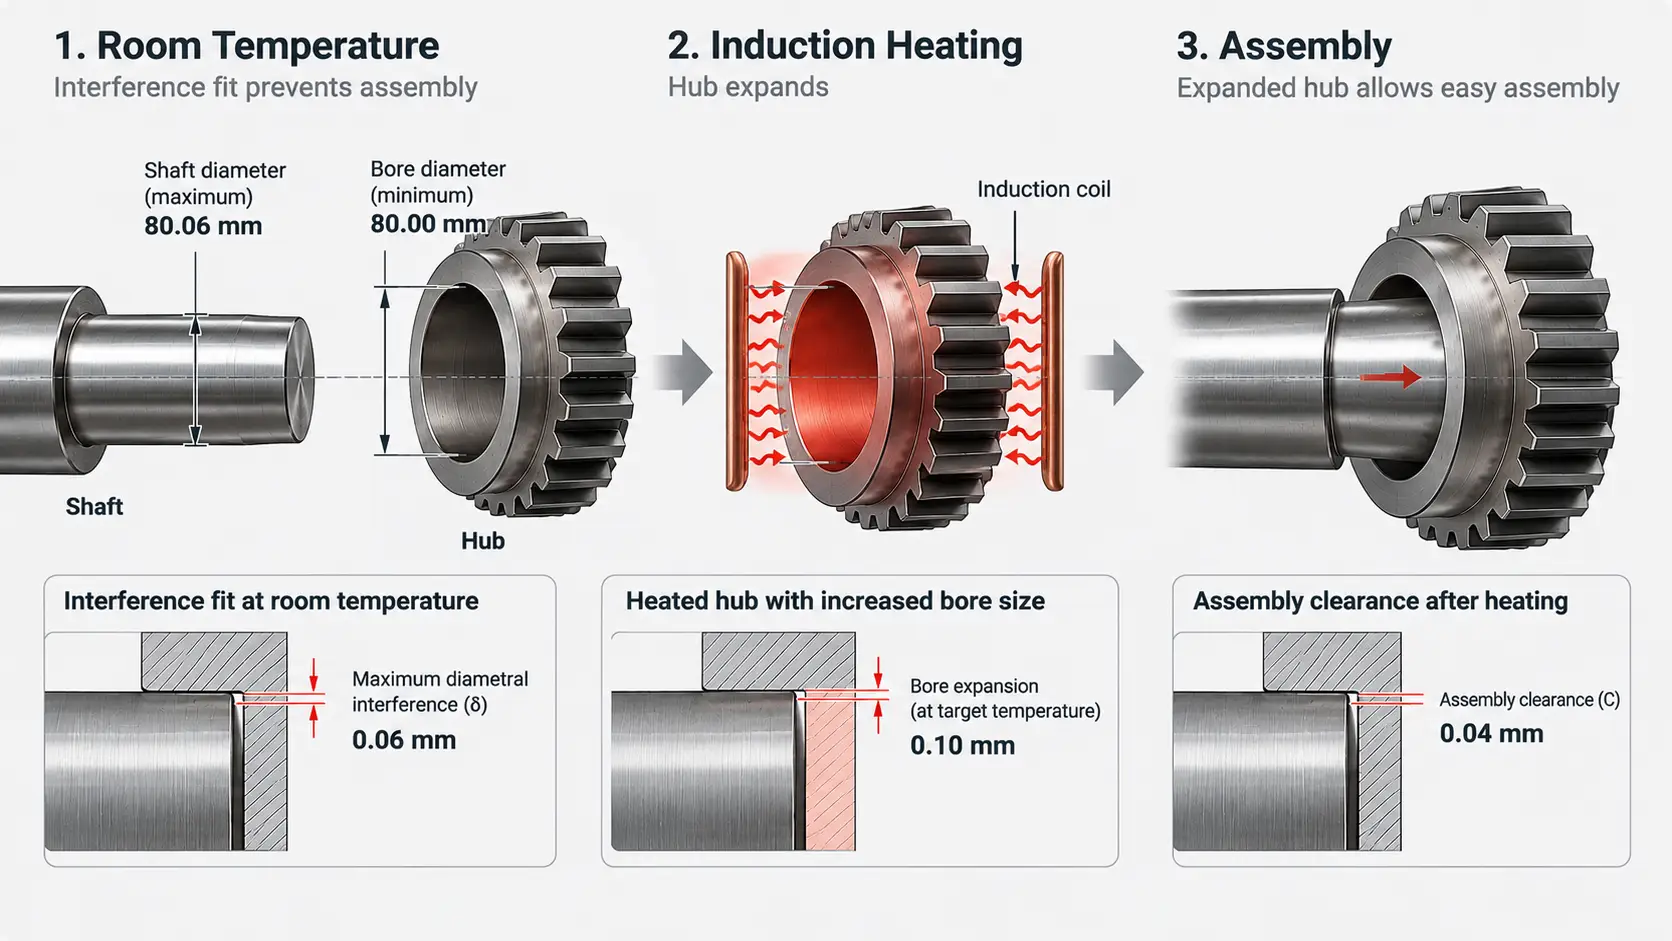
计算温度与. 实际组装
4. 如何选择实用的加热温度
计算出的温度提供了一个有用的起点, 但生产目标要通过实际装配试验来确定.
例如, 之前的计算给出的理论轮毂温度约为 124°C.
这并不意味着每个合适的供暖系统都应自动设置为 124°C. 部件在传输过程中可能会冷却, 并且测量的表面温度可能不能完全代表孔径膨胀.
实际的加热过程应该回答三个问题.
① 装配温度是否足够高?
插入轴时,加热孔必须提供足够的间隙.
检查实际配合尺寸, 温度分布以及加热和组装之间的时间.
② 元件的温度是否安全?
加热目标必须保持在材料和部件条件允许的范围内.
热处理零件, 涂层表面和温度敏感组件可能有额外的限制.
如果计算出的温度超过允许极限, 审查干扰, 装配间隙和装配方法而不是简单地增加热量.
在某些应用中, 冷却轴可以减少外部部件所需的热量. 然而, 必须考虑两个部件的尺寸变化和处理要求.
③ 生产中能否重复相同的结果?
如果维度不同,适用于一个组件的流程可能无法在整个批次中一致地运行, 加热条件或组装时间有所不同.
工艺试验期间, 查看:
— 是否可以装配规定公差范围内的零件
— 加热是否足够一致
— 可用的组装时间是否充足
— 成品装配是否满足其尺寸和功能要求
生产加热目标应基于这些结果, 不仅取决于计算出的温度.
5. 感应加热如何支持热缩配合
感应加热用于热装齿轮, 法兰毂, 套筒, 电机零部件及其他金属零件.
而不是在熔炉中加热整个组件, 在 感应线圈 可设计用于加热所需的部件或区域.
当加热过程必须与定位协调时,这非常有用, 转移和组装.
盘管设计和供热分配
感应线圈应与元件几何形状和需要扩展的区域相匹配.
例如, 齿轮毂和长套筒可能需要不同的线圈布置以获得合适的加热条件.
目标不仅仅是快速加热表面, 但要在不超过组件温度限制的情况下实现组装所需的膨胀.
温度监测和过程控制
温度监控有助于保持零件之间一致的加热条件.
然而, 传感器读数应根据实际工件和装配结果进行验证, 特别是当加热快速或温度分布不均匀时.
有关温度反馈和功率控制的更多信息, 看看 感应加热温度控制: 功率控制 vs. 温度反馈.
协调加热和组装
在重复生产中, 加热时间, 传输距离和定位要一起考虑.
一台 自动热缩装配系统 可以将感应加热与受控处理和组装结合起来,以减少周期之间的变化.
对于设备选型的考虑, 看看 在购买感应热缩配合机之前: 6 重要决策.
要点
热套加热温度 可以根据最大干扰来估计, 装配间隙, 配合直径和材料热膨胀. 计算提供了一个起点; 可靠的生产温度还取决于实际的扩孔, 热量损失, 组件限制和装配时间.
常见问题解答
单击问题以展开答案.
我应该增加多少装配间隙?
没有每种适合的标准余量. 游隙根据装配方式选择并经实践验证; 这 0.04 示例中使用的 mm 是说明性的, 没有固定的规则.
可以冷却轴降低所需的加热温度?
可以. 在某些应用中,冷却轴可减少外部部件所需的热量, 但必须考虑两个部件的尺寸变化和搬运要求.
为什么零件在计算的温度下仍然无法组装?
计算值只是一个起点. 加热不均匀, 转移过程中的热损失, 尺寸不正确或对齐不良都会减少可用间隙, 所以在升高温度之前检查这些.
计算出的温度是最终的设备设置吗?
不. 这是初步计算. 实际供暖条件, 仍需考虑组装过程中的温度限制和热损失, 并通过装配试验确定生产目标.
讨论您的热缩接头应用
科创提供定制化感应加热设备和齿轮热装解决方案, 法兰毂, 套筒和其他工业部件. 分享您的工件尺寸, 材料, 干涉要求和生产条件来讨论合适的加热和组装工艺.


