
Come calcolare la temperatura di riscaldamento dell'adattamento termoretraibile in base all'interferenza e al gioco
Una guida pratica per calcolare la temperatura di riscaldamento ed evitare problemi di assemblaggio
Quando un ingranaggio, il mozzo o il manicotto devono essere calettati su un albero, una delle prime domande è: Quanto deve essere riscaldato il componente esterno??
Il riscaldamento espande il foro, consentendogli di adattarsi a un albero leggermente più grande del foro a temperatura ambiente. Mentre il componente si raffredda, viene stabilito l'adattamento con interferenza.
La temperatura richiesta dipende dall'interferenza, diametro adatto, materiale e spazio necessario durante il montaggio. Un riscaldamento troppo basso potrebbe impedire il montaggio delle parti, mentre un riscaldamento eccessivo può creare rischi inutili per il componente.
Questa guida spiega un modo semplice per effettuare una stima temperatura di riscaldamento per calettamento, con un esempio di calcolo e verifiche pratiche per la produzione.
2. Come calcolare la temperatura di riscaldamento dell'adattamento termoretraibile
3. Perché le parti potrebbero ancora non riuscire ad assemblarsi alla temperatura calcolata?
4. Come scegliere una temperatura di riscaldamento pratica
5. Come il riscaldamento a induzione supporta il montaggio a caldo
1. Cosa determina la temperatura di riscaldamento dell'adattamento termoretraibile?
Quattro fattori principali determinano la quantità di riscaldamento necessaria.
| Fattore | Perché è importante |
|---|---|
| Interferenza | Una maggiore interferenza richiede una maggiore espansione del foro |
| Diametro adatto | Un foro più grande si espande maggiormente a parità di aumento di temperatura e materiale |
| Materiale | Metalli diversi si espandono a velocità diverse |
| Autorizzazione all'assemblaggio | È necessario spazio aggiuntivo per inserire e posizionare l'albero |
L'interferenza è il punto di partenza.
Se un albero misura 50.04 mm e le misure del foro di accoppiamento 50.00 mm, l'interferenza diametrale è 0.04 mm.
Riscaldare il componente esterno finché il foro non si espande esattamente 0.04 mm eliminerebbe solo quell'interferenza. Non ci sarebbe spazio aggiuntivo per l'assemblaggio.
Il foro deve quindi espandersi sufficientemente per superare l'interferenza e fornire un gioco di montaggio adeguato.
Utilizzare la massima interferenza dal disegno.
Le dimensioni dell'albero e del foro normalmente presentano tolleranze di produzione. L'accoppiamento più stretto si verifica quando l'albero ha il diametro massimo consentito e il foro ha il diametro minimo consentito.
Per esempio:
— Diametro massimo dell'albero: 80.06 mm
— Diametro minimo del foro: 80.00 mm
— Massima interferenza diametrale: 0.06 mm
Questa interferenza massima è il punto di partenza appropriato per verificare se il processo di riscaldamento può consentire l'assemblaggio più stretto consentito.
L'interferenza minima deve essere verificata separatamente per confermare che il giunto finito soddisfi i requisiti di progettazione.
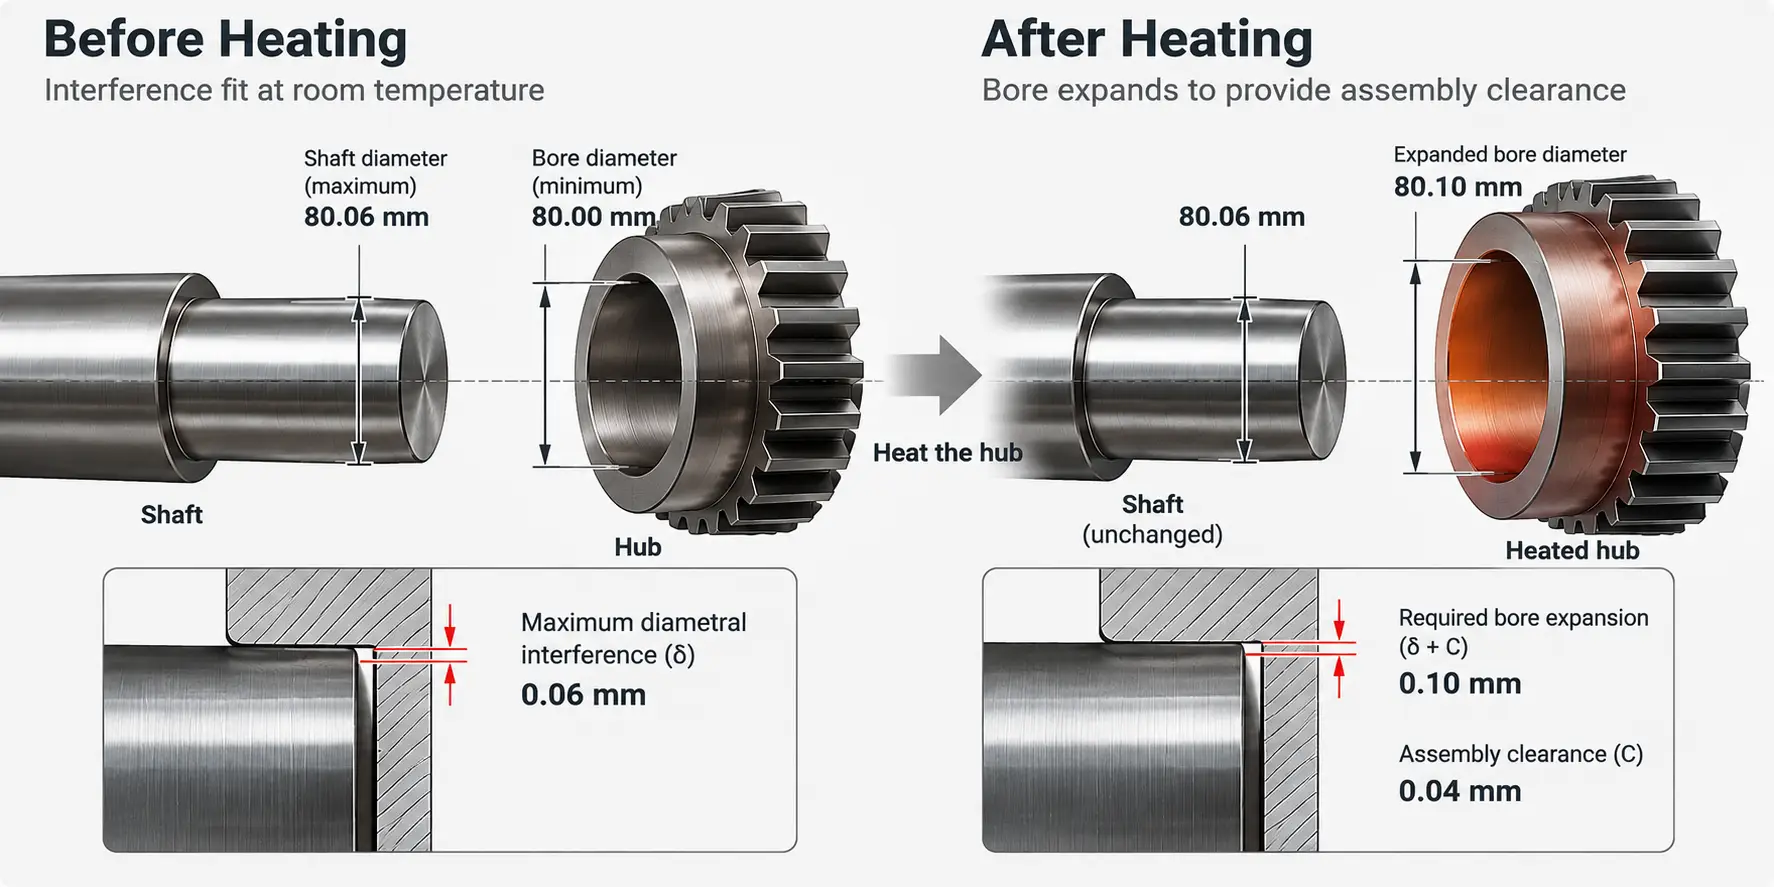
Interferenza, dilatazione termica e gioco di montaggio in caso di calettamento
2. Come calcolare la temperatura di riscaldamento dell'adattamento termoretraibile
Per un semplice assemblaggio albero-mozzo, la temperatura di riscaldamento richiesta può essere stimata utilizzando la dilatazione termica.
Il calcolo seguente presuppone che il componente esterno venga riscaldato in modo pressoché uniforme mentre l'albero rimane vicino alla sua temperatura iniziale.
Passo 1 — Calcolare l'espansione richiesta
Espansione del foro richiesta = Interferenza massima + Autorizzazione all'assemblaggio
Passo 2 — Calcolare l'aumento di temperatura
ΔT = (δ + C) / (α × S)
Dove:
— ΔT = aumento della temperatura richiesto (°C)
— δ = massima interferenza diametrale (mm)
— C = spazio diametrale richiesto per il montaggio (mm)
— α = coefficiente medio di dilatazione termica lineare (1/°C)
— S = diametro adatto (mm)
La temperatura stimata del componente è:
Temperatura di riscaldamento = Temperatura iniziale + ΔT
Esempio: Riscaldamento di un mozzo in acciaio su un 80 Albero da mm
Supponiamo che un mozzo in acciaio debba essere riscaldato prima di essere assemblato su un albero.
| Parametro | Valore di esempio |
|---|---|
| Diametro adatto | 80 mm |
| Interferenza massima | 0.06 mm |
| Spazio di assemblaggio richiesto | 0.04 mm |
| Coefficiente di dilatazione dell'acciaio presunto | 12 × 10&supminus;&sup6; /°C |
| Temperatura iniziale | 20°C |
Prima, calcolare l'espansione del foro richiesta:
0.06 + 0.04 = 0.10 mm
Quindi calcolare l'aumento di temperatura:
ΔT = 0.10 / (12 × 10&supminus;&sup6; × 80)
Aumento della temperatura richiesto ≈ 104°C
Aggiungi la temperatura iniziale:
20 + 104 = 124°C
Sotto questi presupposti, l'hub deve raggiungere approssimativamente 124°C per fornire l'espansione calcolata.
Il 0.04 La distanza di montaggio in mm è un presupposto illustrativo, non un'indennità standard per tutti 80 misura mm. Il gioco effettivo deve essere selezionato in base al metodo di assemblaggio e verificato nella pratica.
Anche il risultato è un calcolo iniziale piuttosto che un'impostazione finale dell'attrezzatura. Condizioni effettive di riscaldamento, devono ancora essere considerati i limiti di temperatura e la perdita di calore durante l'assemblaggio.
Se entrambi i componenti cambiano significativamente la temperatura, nel calcolo deve essere inclusa la dilatazione o la contrazione di entrambe le parti.
3. Perché le parti potrebbero ancora non riuscire ad assemblarsi alla temperatura calcolata?
Un mozzo può raggiungere la temperatura calcolata ed essere comunque difficile da montare sull'albero.
Ciò non significa sempre che la temperatura debba essere aumentata.
Diversi problemi possono ridurre lo spazio disponibile o impedire il corretto assemblaggio dei componenti.
| Cosa succede durante l'Assemblea? | Cosa dovrebbe essere controllato? |
|---|---|
| L'albero non può entrare nel foro | Interferenza reale, espansione del foro e distribuzione della temperatura |
| L'albero entra ma si blocca | Autorizzazione al montaggio, raffreddamento durante l'inserimento e l'allineamento |
| Alcune parti si assemblano con successo mentre altre falliscono | Tolleranze dimensionali e consistenza del riscaldamento |
| La temperatura visualizzata è corretta ma il montaggio è difficile | Posizione di misurazione della temperatura ed espansione effettiva del foro |
Riscaldamento irregolare
Durante il riscaldamento rapido, la superficie e le regioni interne di un componente potrebbero non raggiungere la stessa temperatura.
Per esempio, un sensore di temperatura può indicare che l'obiettivo di riscaldamento è stato raggiunto, mentre la canna non si è espansa sufficientemente.
Il metodo di riscaldamento e il punto di misurazione devono corrispondere alla geometria effettiva del pezzo.
Perdita di calore prima dell'assemblaggio
Un mozzo riscaldato inizia a perdere calore nell'ambiente circostante dopo l'arresto del riscaldamento.
Se il componente deve essere spostato su un'altra stazione, il foro potrebbe contrarsi prima che l'albero sia completamente inserito.
Per componenti più grandi o più pesanti, il tempo di trasferimento e il posizionamento possono diventare parti importanti del processo di assemblaggio.
Dimensioni errate o allineamento scadente
Anche con un riscaldamento sufficiente, un albero sovradimensionato, foro sottodimensionato o problemi di allineamento possono impedire un assemblaggio regolare.
Se le parti si incastrano, forzarli insieme potrebbe danneggiare le superfici di accoppiamento.
Prima di aumentare la temperatura di riscaldamento, verificare le dimensioni effettive, condizione di riscaldamento e sequenza di assemblaggio.
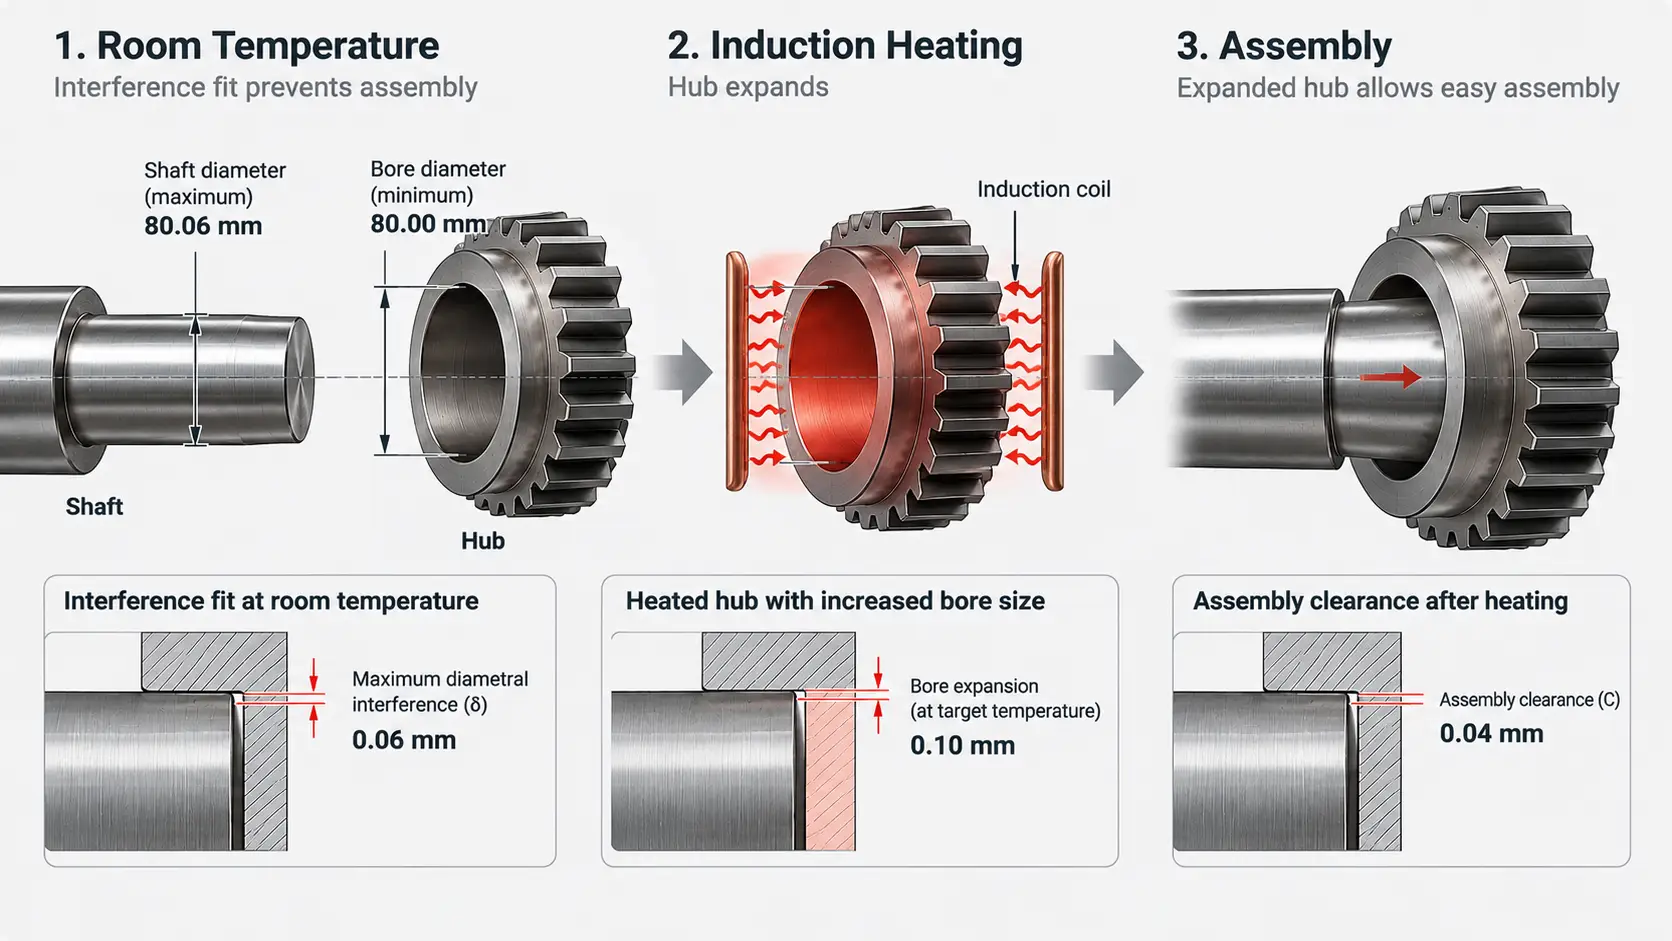
Temperatura calcolata vs. assemblaggio vero e proprio
4. Come scegliere una temperatura di riscaldamento pratica
La temperatura calcolata fornisce un utile punto di partenza, ma l'obiettivo produttivo dovrà essere stabilito attraverso vere e proprie prove di assemblaggio.
Per esempio, il calcolo precedente ha fornito una temperatura teorica del mozzo di circa 124°C.
Ciò non significa che ogni sistema di riscaldamento adatto debba essere impostato automaticamente su 124°C. Il componente potrebbe raffreddarsi durante il trasferimento, e la temperatura superficiale misurata potrebbe non rappresentare completamente l'espansione del foro.
Un processo di riscaldamento pratico dovrebbe rispondere a tre domande.
① La temperatura è sufficientemente alta per il montaggio?
Il foro riscaldato deve fornire spazio sufficiente al momento dell'inserimento dell'albero.
Controllare le dimensioni effettive di adattamento, distribuzione della temperatura e tempo tra riscaldamento e assemblaggio.
② La temperatura è sicura per il componente??
L'obiettivo di riscaldamento deve rimanere entro i limiti consentiti dalle condizioni del materiale e del componente.
Parti trattate termicamente, le superfici rivestite e i gruppi sensibili alla temperatura possono avere ulteriori restrizioni.
Se la temperatura calcolata supera il limite consentito, rivedere l'interferenza, distanza di assemblaggio e metodo di assemblaggio invece di limitarsi ad aumentare il calore.
In alcune applicazioni, il raffreddamento dell'albero può ridurre la quantità di riscaldamento richiesta per il componente esterno. Tuttavia, devono essere considerate le variazioni dimensionali e le esigenze di movimentazione di entrambe le parti.
③ È possibile ripetere lo stesso risultato nella produzione?
Un processo che funziona per un componente potrebbe non funzionare in modo coerente in un batch se le dimensioni, le condizioni di riscaldamento o i tempi di assemblaggio variano.
Durante le prove di processo, controllo:
— Se è possibile assemblare le parti che rientrano nell'intervallo di tolleranza specificato
— Se il riscaldamento è sufficientemente costante
— Se il tempo di assemblaggio disponibile è adeguato
— Se l'assieme finito soddisfa i suoi requisiti dimensionali e funzionali
L'obiettivo del riscaldamento della produzione dovrebbe basarsi su questi risultati, non solo su una temperatura calcolata.
5. Come il riscaldamento a induzione supporta il montaggio a caldo
Il riscaldamento a induzione viene utilizzato per calettare gli ingranaggi, hub, manicotti, componenti del motore e altre parti metalliche.
Invece di riscaldare un intero assieme in una fornace, un bobina a induzione può essere progettato per riscaldare il componente o la regione richiesta.
Ciò può essere utile quando il processo di riscaldamento deve essere coordinato con il posizionamento, trasferimento e montaggio.
Progettazione della batteria e distribuzione del riscaldamento
La bobina di induzione deve corrispondere alla geometria del componente e alla regione che deve espandersi.
Per esempio, un mozzo del cambio e un manicotto lungo possono richiedere diverse disposizioni della bobina per ottenere condizioni di riscaldamento adeguate.
L’obiettivo non è semplicemente riscaldare rapidamente la superficie, ma per ottenere la dilatazione necessaria per l’assemblaggio senza superare i limiti di temperatura del componente.
Monitoraggio della temperatura e controllo del processo
Il monitoraggio della temperatura può aiutare a mantenere condizioni di riscaldamento costanti tra le parti.
Tuttavia, le letture del sensore devono essere verificate rispetto al pezzo effettivo e al risultato dell'assemblaggio, soprattutto quando il riscaldamento è rapido o la distribuzione della temperatura non è uniforme.
Per ulteriori informazioni sul feedback della temperatura e sul controllo della potenza, vedere Controllo della temperatura del riscaldamento a induzione: Controllo della potenza vs. Feedback della temperatura.
Coordinamento del riscaldamento e dell'assemblaggio
In produzione ripetuta, tempo di riscaldamento, la distanza di trasferimento e il posizionamento dovrebbero essere considerati insieme.
An sistema di calettamento automatizzato può combinare il riscaldamento a induzione con movimentazione e assemblaggio controllati per ridurre la variazione tra i cicli.
Per considerazioni sulla scelta dell'attrezzatura, vedere Prima di acquistare una macchina per montaggio a caldo a induzione: 6 Decisioni importanti.
Chiave da asporto
Temperatura di riscaldamento per adattamento termoretraibile può essere stimato dall'interferenza massima, spazio di montaggio, diametro dell'adattamento e dilatazione termica del materiale. Il calcolo fornisce un punto di partenza; una temperatura di produzione affidabile dipende anche dall'effettiva dilatazione del foro, perdita di calore, limiti dei componenti e tempi di assemblaggio.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Quanto spazio di montaggio dovrei aggiungere??
Non esiste un'indennità standard per ogni vestibilità. Il gioco viene selezionato in base al metodo di assemblaggio e verificato nella pratica; la 0.04 mm utilizzato nell'esempio è illustrativo, non una regola fissa.
Il raffreddamento dell'albero può ridurre la temperatura di riscaldamento richiesta?
Sì. In alcune applicazioni il raffreddamento dell'albero riduce la quantità di riscaldamento necessaria per il componente esterno, ma devono essere considerate le variazioni dimensionali e le esigenze di movimentazione di entrambe le parti.
Perché le parti potrebbero ancora non assemblarsi alla temperatura calcolata??
Il valore calcolato è solo un punto di partenza. Riscaldamento irregolare, perdita di calore durante il trasferimento, dimensioni errate o un allineamento inadeguato possono ridurre lo spazio disponibile, quindi controllali prima di aumentare la temperatura.
La temperatura calcolata è l'impostazione finale dell'apparecchiatura?
No. È un calcolo iniziale. Condizioni effettive di riscaldamento, devono ancora essere considerati i limiti di temperatura e la perdita di calore durante l'assemblaggio, e l'obiettivo di produzione dovrebbe essere confermato attraverso prove di assemblaggio.
Discuti la tua applicazione di montaggio a caldo
Kechuang fornisce apparecchiature di riscaldamento a induzione personalizzate e soluzioni di calettamento per ingranaggi, hub, manicotti e altri componenti industriali. Condividi le dimensioni del tuo pezzo, materiale, requisiti di interferenza e condizioni di produzione per discutere un processo di riscaldamento e assemblaggio adeguato.


