
Cómo calcular la temperatura de calentamiento de ajuste por contracción a partir de la interferencia y la holgura
Una guía práctica para calcular la temperatura de calentamiento y evitar problemas de montaje
cuando un engranaje, el cubo o el manguito deben ajustarse por contracción en un eje, una de las primeras preguntas es: ¿A qué temperatura se debe calentar el componente exterior??
El calentamiento expande el orificio, permitiéndole encajar sobre un eje que es ligeramente más grande que el orificio a temperatura ambiente. A medida que el componente se enfría, se establece el ajuste de interferencia.
La temperatura requerida depende de la interferencia., diámetro de ajuste, Material y espacio libre necesarios durante el montaje.. Calentar muy poco puede impedir que las piezas encajen entre sí., mientras que el calentamiento excesivo puede crear riesgos innecesarios para el componente.
Esta guía explica una forma sencilla de estimar temperatura de calentamiento por contracción, con un ejemplo de cálculo y controles prácticos para la producción.
2. Cómo calcular la temperatura de calentamiento de ajuste por contracción
3. ¿Por qué es posible que las piezas aún no se puedan ensamblar a la temperatura calculada??
4. Cómo elegir una temperatura de calentamiento práctica
5. Cómo el calentamiento por inducción favorece el ajuste por contracción
1. ¿Qué determina la temperatura de calentamiento del ajuste por contracción??
Cuatro factores principales determinan cuánta calefacción se necesita.
| Factor | Por qué importa |
|---|---|
| Interferencia | Una mayor interferencia requiere una mayor expansión del orificio |
| Diámetro de ajuste | Un orificio más grande se expande más para el mismo aumento de temperatura y material. |
| Material | Diferentes metales se expanden a diferentes velocidades. |
| Liquidación de montaje | Se necesita espacio adicional para insertar y colocar el eje. |
La interferencia es el punto de partida.
Si un eje mide 50.04 mm y las medidas del orificio de acoplamiento 50.00 mm, la interferencia diametral es 0.04 mm.
Calentar el componente exterior hasta que el orificio se expanda exactamente 0.04 mm solo eliminaría esa interferencia. No habría espacio adicional para el montaje..
Por lo tanto, el orificio debe expandirse lo suficiente para superar la interferencia y proporcionar una holgura de montaje adecuada..
Utilice la máxima interferencia del dibujo..
Las dimensiones del eje y del orificio normalmente tienen tolerancias de fabricación.. El ajuste más apretado ocurre cuando el eje tiene su diámetro máximo permitido y el diámetro interior está en su diámetro mínimo permitido..
Por ejemplo:
— Diámetro máximo del eje: 80.06 mm
— Diámetro mínimo del agujero: 80.00 mm
— Interferencia diametral máxima: 0.06 mm
Esta interferencia máxima es el punto de partida adecuado a la hora de comprobar si el proceso de calentamiento puede adaptarse al montaje más ajustado permitido..
La interferencia mínima debe verificarse por separado para confirmar que la junta terminada cumple con sus requisitos de diseño..
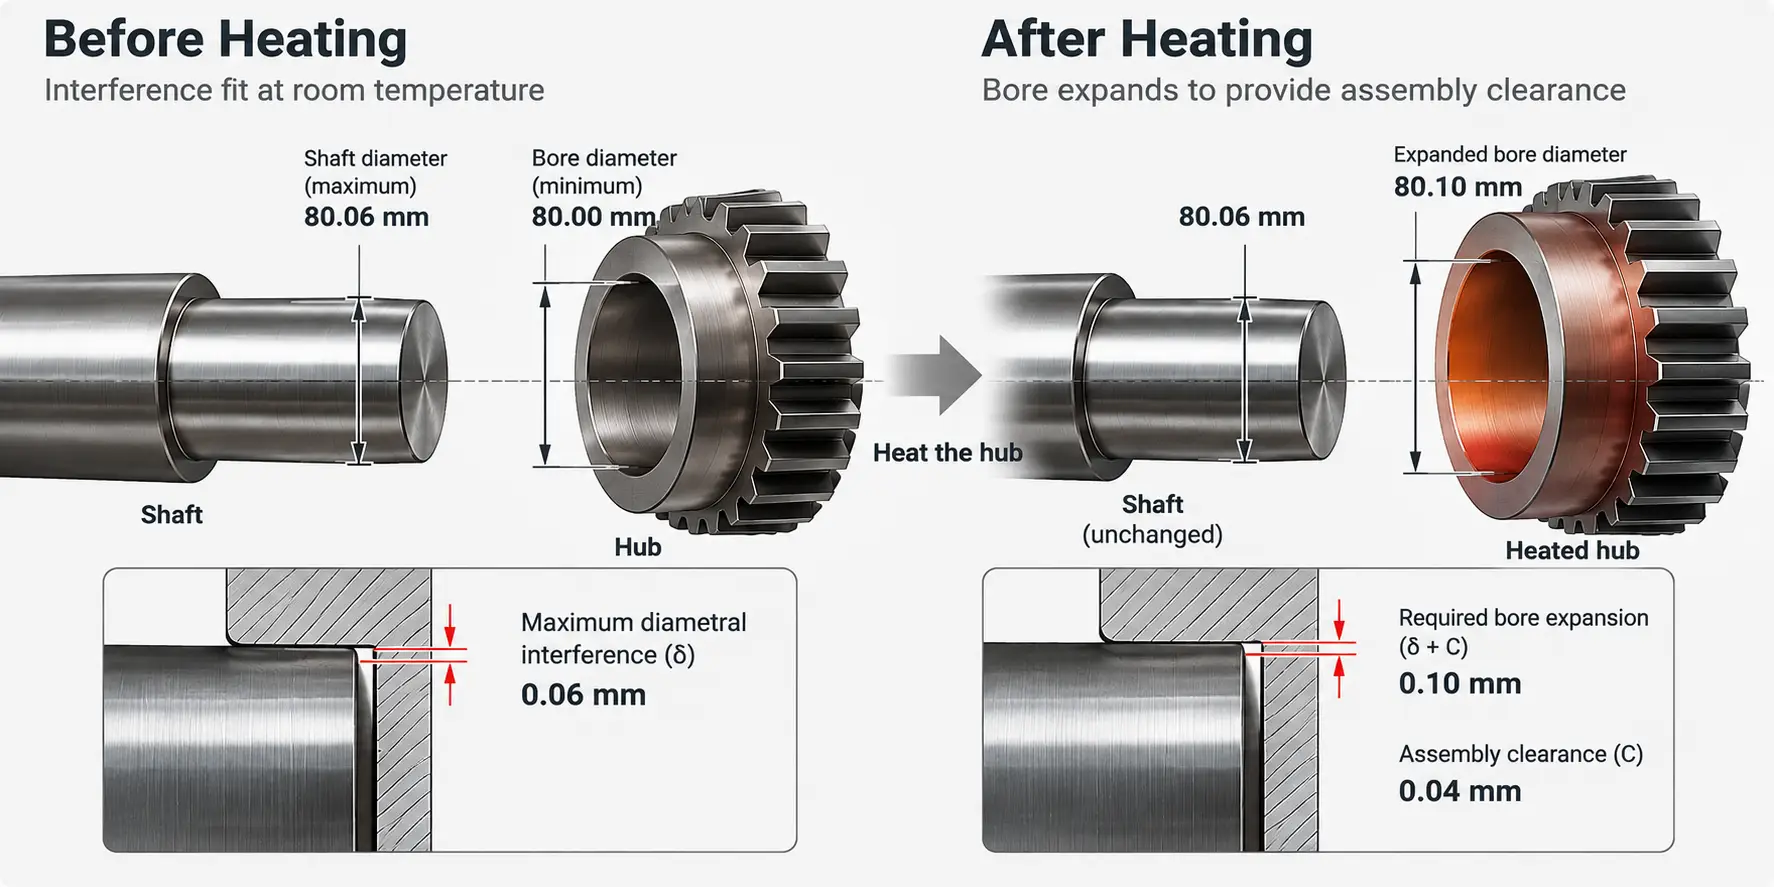
Interferencia, expansión térmica y espacio libre de montaje en un ajuste por contracción
2. Cómo calcular la temperatura de calentamiento de ajuste por contracción
Para un montaje sencillo de eje y cubo, la temperatura de calentamiento requerida se puede estimar mediante expansión térmica.
El siguiente cálculo supone que el componente exterior se calienta aproximadamente uniformemente mientras el eje permanece cerca de su temperatura inicial..
Paso 1 — Calcule la expansión requerida
Expansión del orificio requerida = interferencia máxima + Liquidación de montaje
Paso 2 — Calcular el aumento de temperatura
Δt= (δ + C) / (α × D)
Dónde:
— Δt = aumento de temperatura requerido (°C)
— δ = interferencia diametral máxima (mm)
— C = espacio libre de montaje diametral requerido (mm)
— α = coeficiente promedio de expansión térmica lineal (1/°C)
— D = diámetro de ajuste (mm)
La temperatura estimada del componente es:
Temperatura de calentamiento = Temperatura inicial + Δt
Ejemplo: Calentar un cubo de acero sobre un 80 mm eje
Supongamos que un cubo de acero debe calentarse antes de ensamblarlo en un eje..
| Parameter | Valor de ejemplo |
|---|---|
| Diámetro de ajuste | 80 mm |
| Interferencia máxima | 0.06 mm |
| Espacio libre de montaje requerido | 0.04 mm |
| Coeficiente de expansión del acero supuesto | 12 × 10&supminus;&sup6; /°C |
| Temperatura inicial | 20°C |
Primero, calcular la expansión del orificio requerida:
0.06 + 0.04 = 0.10 mm
Luego calcula el aumento de temperatura.:
Δt= 0.10 / (12 × 10&supminus;&sup6; × 80)
Aumento de temperatura requerido ≈ 104°C
Añadir la temperatura inicial:
20 + 104 = 124°C
Bajo estos supuestos, el centro necesita alcanzar aproximadamente 124°C para proporcionar la expansión calculada.
El 0.04 El espacio libre de montaje en mm es una suposición ilustrativa., no es una asignación estándar para cada 80 mm de ajuste. La holgura real debe seleccionarse según el método de montaje y verificarse en la práctica..
El resultado es también un cálculo inicial más que una configuración final del equipo.. Condiciones reales de calefacción, Aún es necesario considerar los límites de temperatura y la pérdida de calor durante el montaje..
Si ambos componentes cambian significativamente de temperatura, La expansión o contracción de ambas partes debe incluirse en el cálculo..
3. ¿Por qué es posible que las piezas aún no se puedan ensamblar a la temperatura calculada??
Un cubo puede alcanzar la temperatura calculada y aún así ser difícil encajarlo en el eje..
Esto no siempre significa que sea necesario aumentar la temperatura..
Varios problemas pueden reducir el espacio libre disponible o impedir que los componentes se monten correctamente.
| ¿Qué sucede durante la asamblea?? | Qué se debe comprobar? |
|---|---|
| El eje no puede entrar en el orificio. | Interferencia real, expansión del orificio y distribución de temperatura |
| El eje entra pero se atasca. | Espacio libre de montaje, enfriamiento durante la inserción y alineación |
| Algunas piezas se ensamblan exitosamente mientras que otras fallan | Tolerancias dimensionales y consistencia del calentamiento. |
| La temperatura mostrada es correcta pero el montaje es difícil. | Ubicación de medición de temperatura y expansión real del orificio |
Calentamiento desigual
Durante el calentamiento rápido, Es posible que la superficie y las regiones internas de un componente no alcancen la misma temperatura..
Por ejemplo, un sensor de temperatura puede indicar que se ha alcanzado el objetivo de calentamiento, mientras el orificio no se haya expandido lo suficiente.
El método de calentamiento y el lugar de medición deben coincidir con la geometría real de la pieza de trabajo..
Pérdida de calor antes del montaje
Un centro calentado comienza a perder calor hacia sus alrededores después de que se detiene el calentamiento..
Si el componente debe trasladarse a otra estación, el orificio puede contraerse antes de que el eje esté completamente insertado.
Para componentes más grandes o más pesados, El tiempo de transferencia y el posicionamiento pueden convertirse en partes importantes del proceso de montaje..
Dimensiones incorrectas o mala alineación
Incluso con suficiente calefacción, un eje de gran tamaño, Un orificio de tamaño insuficiente o un problema de alineación pueden impedir un montaje fluido.
Si las piezas se atascan, forzarlos juntos puede dañar las superficies de contacto.
Antes de aumentar la temperatura de calentamiento, comprobar las dimensiones reales, condición de calefacción y secuencia de montaje.
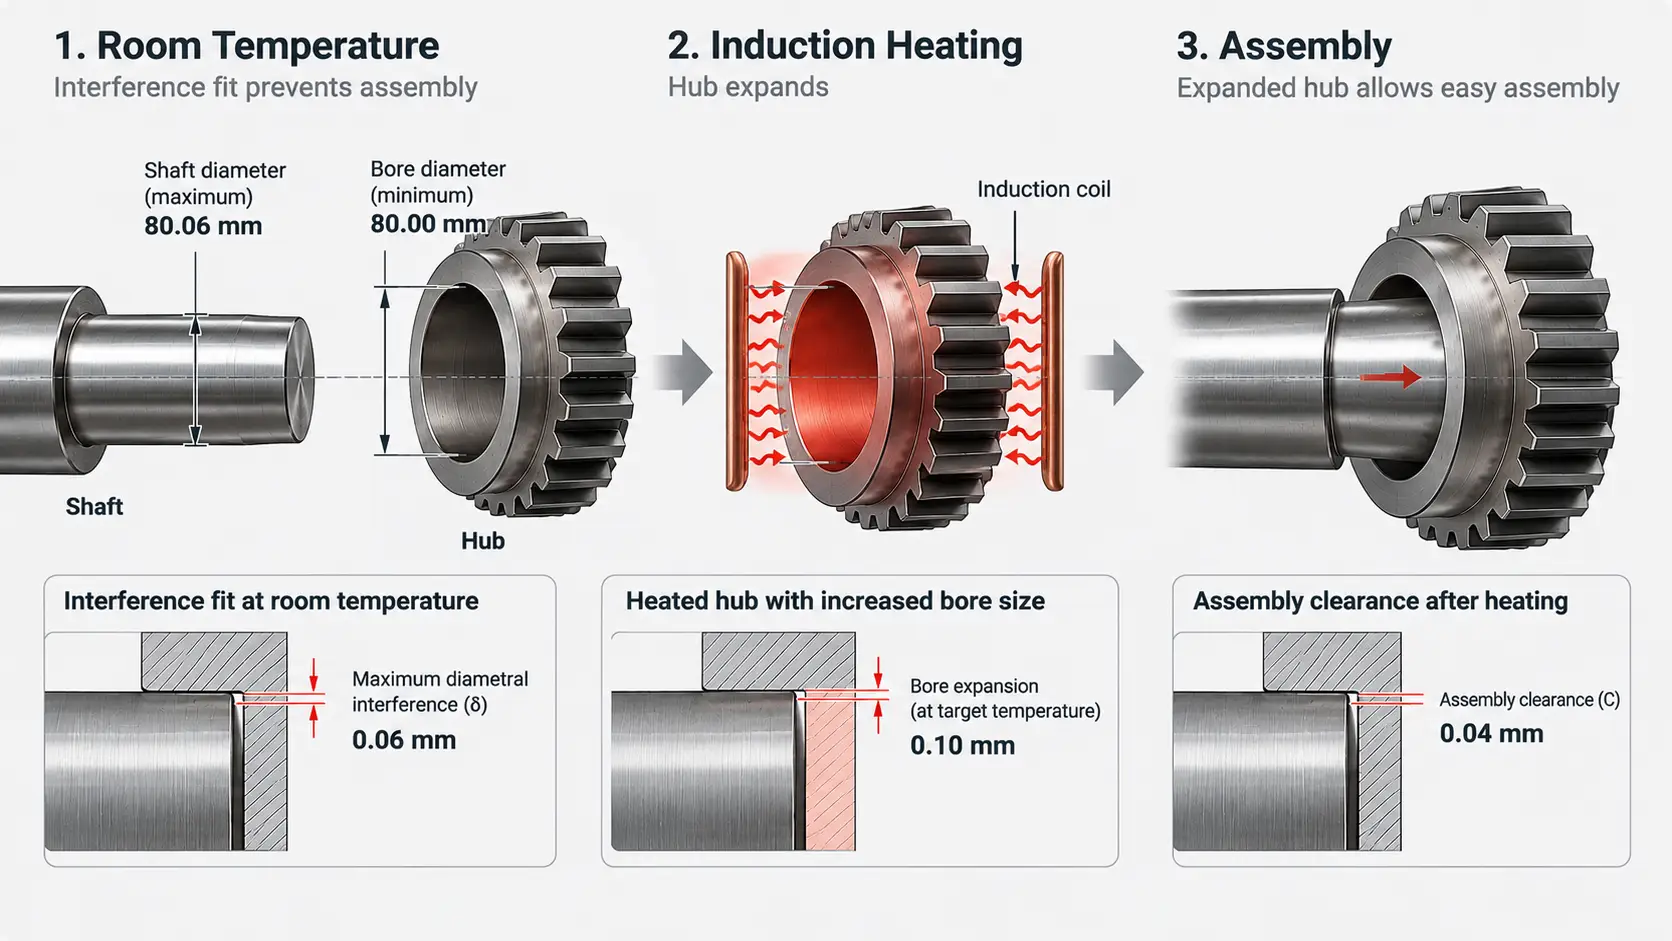
Temperatura calculada vs.. montaje real
4. Cómo elegir una temperatura de calentamiento práctica
La temperatura calculada proporciona un punto de partida útil., pero el objetivo de producción debe establecerse mediante pruebas de montaje reales..
Por ejemplo, el cálculo anterior dio una temperatura teórica del centro de aproximadamente 124°C.
Esto no significa que todos los sistemas de calefacción adecuados deban configurarse automáticamente a 124°C. El componente puede enfriarse durante la transferencia., y la temperatura de la superficie medida puede no representar completamente la expansión del orificio..
Un proceso de calentamiento práctico debería responder a tres preguntas.
① ¿Es la temperatura lo suficientemente alta para el montaje??
El orificio calentado debe proporcionar suficiente espacio libre en el momento en que se inserta el eje..
Verifique las dimensiones de ajuste reales, Distribución de temperatura y tiempo entre calentamiento y montaje..
② ¿Es la temperatura segura para el componente??
El objetivo de calentamiento debe permanecer dentro de los límites permitidos por el material y la condición del componente..
Piezas tratadas térmicamente, Las superficies recubiertas y los conjuntos sensibles a la temperatura pueden tener restricciones adicionales..
Si la temperatura calculada excede el límite permitido, revisar la interferencia, Espacio libre de montaje y método de montaje en lugar de simplemente aumentar el calor..
En algunas aplicaciones, enfriar el eje puede reducir la cantidad de calentamiento requerido para el componente exterior. Sin embargo, Se deben considerar los cambios dimensionales y los requisitos de manipulación de ambas piezas..
③ ¿Se puede repetir el mismo resultado en producción??
Un proceso que funciona para un componente puede no funcionar de manera consistente en un lote si las dimensiones, las condiciones de calefacción o el tiempo de montaje varían.
Durante las pruebas de proceso, controlar:
— Si se pueden ensamblar piezas dentro del rango de tolerancia especificado
— Si el calentamiento es suficientemente consistente
— Si el tiempo de montaje disponible es adecuado
— Si el conjunto terminado cumple con sus requisitos dimensionales y funcionales.
El objetivo de calentamiento de producción debe basarse en estos resultados., no sólo en una temperatura calculada.
5. Cómo el calentamiento por inducción favorece el ajuste por contracción
El calentamiento por inducción se utiliza para engranajes ajustados por contracción., cubos, mangas, componentes del motor y otras piezas metálicas.
En lugar de calentar un conjunto completo en un horno, un bobina de inducción Puede diseñarse para calentar el componente o región requerido..
Esto puede resultar útil cuando el proceso de calentamiento debe coordinarse con el posicionamiento., traslado y montaje.
Diseño de serpentines y distribución de calefacción.
La bobina de inducción debe coincidir con la geometría del componente y la región que necesita expandirse..
Por ejemplo, un cubo de engranaje y una manga larga pueden requerir diferentes disposiciones de bobina para obtener condiciones de calentamiento adecuadas.
El objetivo no es simplemente calentar la superficie rápidamente, sino lograr la expansión necesaria para el montaje sin exceder los límites de temperatura del componente..
Monitoreo de temperatura y control de procesos
El monitoreo de temperatura puede ayudar a mantener condiciones de calentamiento consistentes entre las piezas.
Sin embargo, Las lecturas del sensor deben verificarse con la pieza de trabajo real y el resultado del ensamblaje., especialmente cuando el calentamiento es rápido o la distribución de la temperatura es desigual.
Para obtener más información sobre retroalimentación de temperatura y control de potencia, ver Control de temperatura de calentamiento por inducción: Control de potencia frente a. Comentarios de temperatura.
Coordinación de calefacción y montaje.
En producción repetida, Tiempo de calentamiento, La distancia de transferencia y el posicionamiento deben considerarse juntos..
Una sistema automatizado de ajuste por contracción Puede combinar el calentamiento por inducción con manipulación y montaje controlados para reducir la variación entre ciclos..
Para consideraciones de selección de equipos, ver Antes de comprar una máquina de ajuste por contracción por inducción: 6 Decisiones que importan.
Conclusión clave
Temperatura de calentamiento por contracción puede estimarse a partir de la interferencia máxima, espacio libre de montaje, diámetro de ajuste y expansión térmica del material. El cálculo proporciona un punto de partida.; una temperatura de producción confiable también depende de la expansión real del orificio, pérdida de calor, Límites de componentes y tiempo de montaje..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Cuánto espacio libre de montaje debo agregar??
No existe una asignación estándar para cada ajuste. La holgura se selecciona según el método de montaje y se verifica en la práctica.; el 0.04 mm utilizado en el ejemplo es ilustrativo, no es una regla fija.
¿Puede el enfriamiento del eje reducir la temperatura de calentamiento requerida??
Sí. En algunas aplicaciones, enfriar el eje reduce la cantidad de calentamiento necesario para el componente exterior., pero se deben considerar los cambios dimensionales y los requisitos de manipulación de ambas partes..
¿Por qué las piezas aún no se ensamblan a la temperatura calculada??
El valor calculado es sólo un punto de partida.. Calentamiento desigual, pérdida de calor durante la transferencia, Las dimensiones incorrectas o la mala alineación pueden reducir el espacio libre disponible., Así que verifíquelos antes de aumentar la temperatura..
¿La temperatura calculada es la configuración final del equipo??
No. Es un cálculo inicial.. Condiciones reales de calefacción, Aún es necesario considerar los límites de temperatura y la pérdida de calor durante el montaje., Y el objetivo de producción debe confirmarse mediante pruebas de montaje..
Discuss Your Shrink Fitting Application
Kechuang provides customized induction heating equipment and shrink fitting solutions for gears, cubos, sleeves and other industrial components. Share your workpiece dimensions, material, interference requirements and production conditions to discuss a suitable heating and assembly process.


