
Jak obliczyć temperaturę nagrzewania przy pasowaniu skurczowym na podstawie interferencji i luzu
Praktyczny przewodnik po obliczaniu temperatury ogrzewania i unikaniu problemów montażowych
Kiedy bieg, piasta lub tuleja muszą być pasowane skurczowo na wale, jedno z pierwszych pytań brzmi: Jak gorąco powinien być nagrzewany element zewnętrzny?
Ogrzewanie rozszerza otwór, umożliwiając dopasowanie go do wału, który jest nieco większy niż otwór w temperaturze pokojowej. W miarę ochładzania się elementu, ustala się pasowanie wciskowe.
Wymagana temperatura zależy od zakłóceń, średnica dopasowana, materiału i prześwitu potrzebnego podczas montażu. Zbyt słabe nagrzanie może uniemożliwić dopasowanie części, natomiast nadmierne nagrzewanie może spowodować niepotrzebne ryzyko dla elementu.
W tym przewodniku opisano prosty sposób szacowania temperatura ogrzewania pasowania termokurczliwego, z przykładem obliczeniowym i praktycznymi kontrolami produkcji.
2. Jak obliczyć temperaturę ogrzewania przy pasowaniu skurczowym
3. Dlaczego części nadal nie dają się złożyć w obliczonej temperaturze?
4. Jak wybrać praktyczną temperaturę ogrzewania
5. Jak ogrzewanie indukcyjne wspomaga dopasowanie termokurczliwe
1. Co określa temperaturę ogrzewania przy pasowaniu skurczowym?
O tym, ile ciepła potrzeba, decydują cztery główne czynniki.
| Czynnik | Dlaczego to ma znaczenie |
|---|---|
| Ingerencja | Większe zakłócenia wymagają większego rozszerzenia otworu |
| Dopasuj średnicę | Większy otwór rozszerza się bardziej przy tym samym wzroście temperatury i materiale |
| Materiał | Różne metale rozszerzają się z różną szybkością |
| Odprawa montażowa | Do włożenia i ustawienia wału potrzebna jest dodatkowa przestrzeń |
Zakłócenia są punktem wyjścia.
Jeśli wał mierzy 50.04 mm i wymiary otworu współpracującego 50.00 mm, interferencja średnicowa wynosi 0.04 mm.
Ogrzewanie elementu zewnętrznego do momentu dokładnego powiększenia otworu 0.04 mm jedynie wyeliminuje tę interferencję. Nie byłoby dodatkowego luzu montażowego.
Dlatego otwór musi się wystarczająco rozszerzyć, aby pokonać zakłócenia i zapewnić odpowiedni luz montażowy.
Użyj maksymalnej interferencji z rysunku.
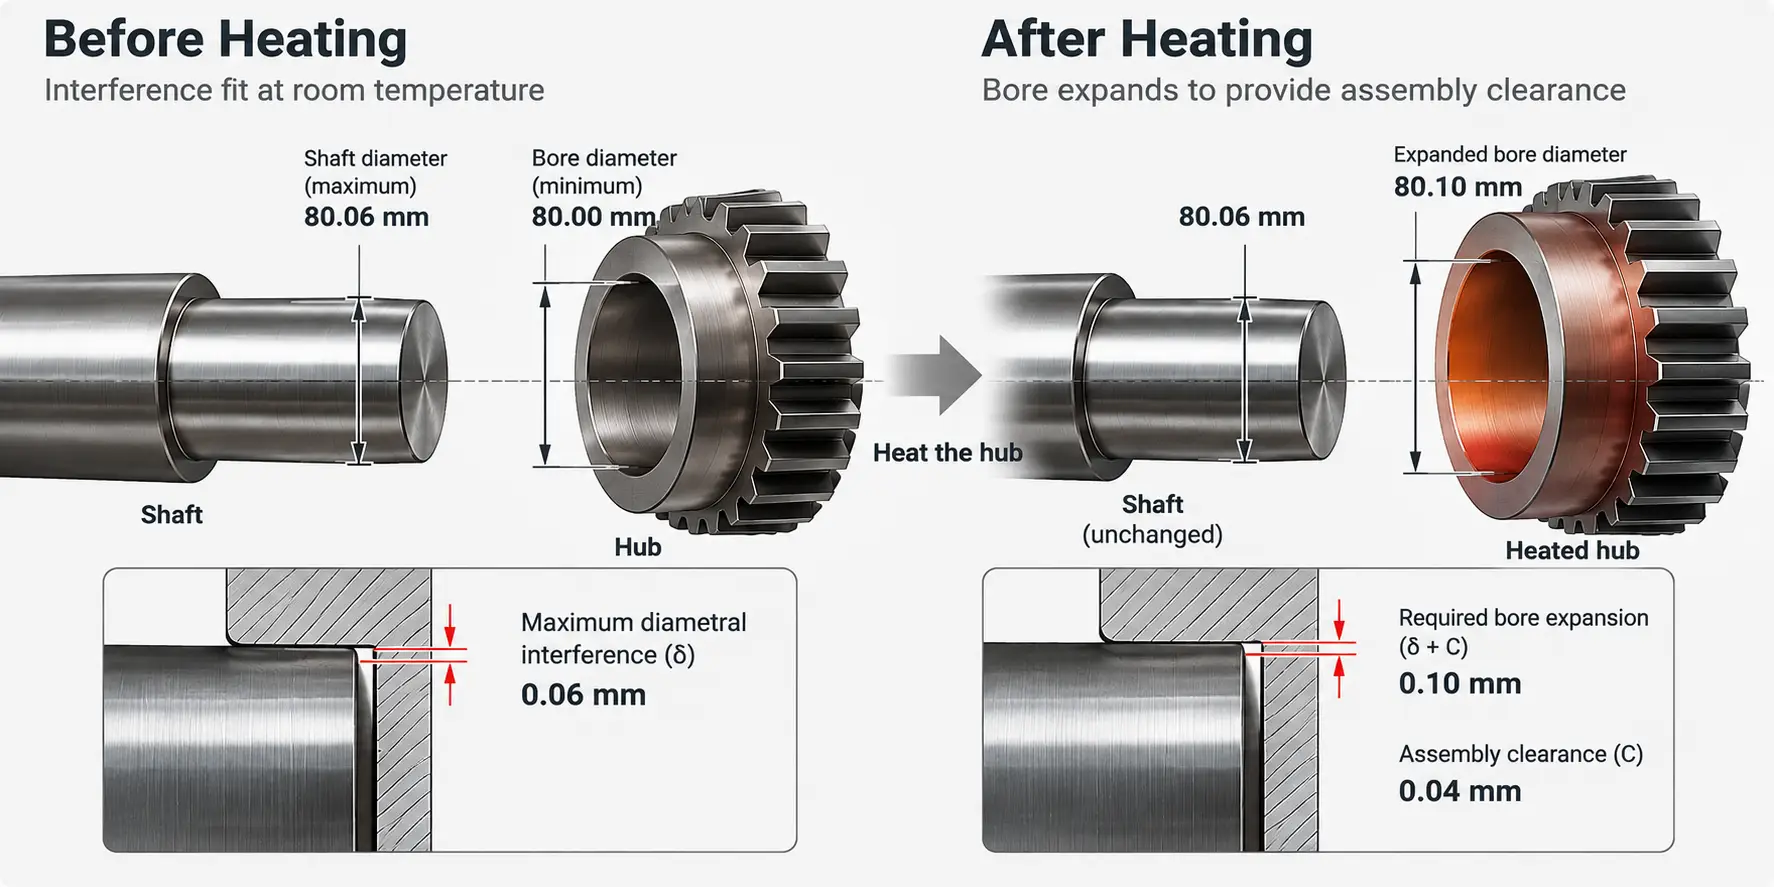
Wymiary wału i otworu zwykle mają tolerancje produkcyjne. Najciaśniejsze pasowanie występuje, gdy wał ma maksymalną dozwoloną średnicę, a otwór ma minimalną dozwoloną średnicę.
Na przykład:
— Maksymalna średnica wału: 80.06 mm
— Minimalna średnica otworu: 80.00 mm
— Maksymalna interferencja średnicowa: 0.06 mm
Ta maksymalna ingerencja jest właściwym punktem wyjścia przy sprawdzaniu, czy proces nagrzewania może pomieścić najciaśniejszy dozwolony montaż.
Minimalny wcisk należy sprawdzić osobno, aby potwierdzić, że gotowe złącze spełnia wymagania projektowe.
Ingerencja, rozszerzalność cieplna i luz montażowy w pasowaniu skurczowym
2. Jak obliczyć temperaturę ogrzewania przy pasowaniu skurczowym
Do prostego montażu wału i piasty, wymaganą temperaturę ogrzewania można oszacować na podstawie rozszerzalności cieplnej.
Poniższe obliczenia zakładają, że element zewnętrzny jest nagrzewany w przybliżeniu równomiernie, podczas gdy wał pozostaje w pobliżu swojej temperatury początkowej.
Krok 1 — Oblicz wymagane rozszerzenie
Wymagane rozszerzenie otworu = maksymalne wciskanie + Odprawa montażowa
Krok 2 — Oblicz wzrost temperatury
ΔT = (δ + C) / (α × D)
Gdzie:
— ΔT = wymagany wzrost temperatury (°C)
— δ = maksymalny wcisk średnicowy (mm)
— C = wymagany luz montażowy średnicy (mm)
— α = średni współczynnik liniowej rozszerzalności cieplnej (1/°C)
— D = średnica dopasowania (mm)
Szacunkowa temperatura podzespołów wynosi:
Temperatura ogrzewania = temperatura początkowa + ΔT
Przykład: Ogrzewanie stalowej piasty na 80 mm Wał
Załóżmy, że stalowa piasta musi zostać podgrzana przed zamontowaniem na wale.
| Parametry | Przykładowa wartość |
|---|---|
| Dopasuj średnicę | 80 mm |
| Maksymalne zakłócenia | 0.06 mm |
| Wymagany luz montażowy | 0.04 mm |
| Założony współczynnik rozszerzalności stali | 12 × 10&supminus;&sup6; /°C |
| Temperatura początkowa | 20°C |
Najpierw, obliczyć wymagane rozszerzenie otworu:
0.06 + 0.04 = 0.10 mm
Następnie oblicz wzrost temperatury:
ΔT = 0.10 / (12 × 10&supminus;&sup6; × 80)
Wymagany wzrost temperatury ≈ 104°C
Dodaj temperaturę początkową:
20 + 104 = 124°C
Zgodnie z tymi założeniami, piasta musi sięgać około 124°C aby zapewnić obliczone rozszerzenie.
Dla 0.04 luz montażowy mm jest założeniem poglądowym, nie jest to standardowy dodatek dla każdego 80 mm pasuje. Rzeczywisty luz należy dobrać do sposobu montażu i sprawdzić w praktyce.
Wynikiem są także wstępne obliczenia, a nie ostateczne ustawienia sprzętu. Rzeczywiste warunki ogrzewania, nadal należy wziąć pod uwagę ograniczenia temperaturowe i straty ciepła podczas montażu.
Jeśli oba składniki znacząco zmienią temperaturę, w obliczeniach należy uwzględnić rozszerzanie lub kurczenie się obu części.
3. Dlaczego części nadal nie dają się złożyć w obliczonej temperaturze?
Piasta może osiągnąć obliczoną temperaturę, a mimo to jej założenie na wał może być trudne.
Nie zawsze oznacza to konieczność podniesienia temperatury.
Istnieje kilka problemów, które mogą zmniejszyć dostępny prześwit lub uniemożliwić prawidłowy montaż komponentów.
| Co się dzieje podczas montażu? | Co należy sprawdzić? |
|---|---|
| Wał nie może wejść do otworu | Rzeczywista ingerencja, rozszerzalność otworu i rozkład temperatury |
| Wał wchodzi, ale zostaje zablokowany | Luz montażowy, chłodzenie podczas wkładania i wyrównywania |
| Niektóre części łączą się pomyślnie, inne zawodzą | Tolerancje wymiarowe i spójność cieplna |
| Wyświetlana temperatura jest prawidłowa, ale montaż jest utrudniony | Miejsce pomiaru temperatury i rzeczywiste rozszerzenie otworu |
Nierówne ogrzewanie
Podczas szybkiego nagrzewania, powierzchnia i wewnętrzne obszary elementu mogą nie osiągać tej samej temperatury.
Na przykład, czujnik temperatury może wskazywać, że cel ogrzewania został osiągnięty, podczas gdy otwór nie powiększył się dostatecznie.
Metoda nagrzewania i miejsce pomiaru powinny odpowiadać rzeczywistej geometrii przedmiotu obrabianego.
Straty ciepła przed montażem
Nagrzana piasta zaczyna tracić ciepło do otoczenia po zakończeniu ogrzewania.
Jeśli element musi zostać przeniesiony na inną stację, otwór może się skurczyć, zanim wał zostanie całkowicie wsunięty.
Do większych i cięższych elementów, czas przenoszenia i pozycjonowanie mogą stać się ważnymi elementami procesu montażu.
Nieprawidłowe wymiary lub złe wyrównanie
Nawet przy wystarczającym ogrzewaniu, przewymiarowany wał, zbyt mały otwór lub problem z ustawieniem może uniemożliwić płynny montaż.
Jeśli części się zablokują, dociskanie ich do siebie może spowodować uszkodzenie współpracujących powierzchni.
Przed zwiększeniem temperatury ogrzewania, sprawdź rzeczywiste wymiary, stan ogrzewania i kolejność montażu.
Obliczona temperatura vs. faktyczny montaż
4. Jak wybrać praktyczną temperaturę ogrzewania
Obliczona temperatura stanowi przydatny punkt wyjścia, ale cel produkcyjny powinien zostać ustalony na podstawie rzeczywistych prób montażu.
Na przykład, poprzednie obliczenia wykazały teoretyczną temperaturę piasty wynoszącą około 124°C°C.
Nie oznacza to, że każdy odpowiedni system grzewczy powinien być automatycznie ustawiony na 124°C. Element może ostygnąć podczas przenoszenia, a zmierzona temperatura powierzchni może nie w pełni odzwierciedlać rozszerzanie się otworu.
Praktyczny proces ogrzewania powinien odpowiedzieć na trzy pytania.
① Czy temperatura jest wystarczająco wysoka do montażu?
Ogrzany otwór musi zapewniać wystarczający luz w momencie włożenia wału.
Sprawdź rzeczywiste wymiary dopasowania, rozkład temperatury i czas pomiędzy nagrzaniem a montażem.
② Czy temperatura jest bezpieczna dla komponentu?
Cel ogrzewania musi mieścić się w granicach dozwolonych przez stan materiału i komponentu.
Części poddane obróbce cieplnej, powierzchnie powlekane i zespoły wrażliwe na temperaturę mogą podlegać dodatkowym ograniczeniom.
Jeżeli obliczona temperatura przekracza dopuszczalny limit, sprawdź zakłócenia, luz montażowy i sposób montażu zamiast po prostu zwiększać ciepło.
W niektórych zastosowaniach, chłodzenie wału może zmniejszyć ilość ciepła wymaganego dla elementu zewnętrznego. Jednak, należy wziąć pod uwagę zmiany wymiarów i wymagania dotyczące obsługi obu części.
③ Czy ten sam wynik można powtórzyć w produkcji??
Proces, który działa dla jednego komponentu, może nie działać spójnie w całej partii, jeśli ma wymiary, warunki ogrzewania lub czas montażu są różne.
Podczas prób procesowych, sprawdzać:
— Czy można montować części mieszczące się w określonym zakresie tolerancji
— Czy ogrzewanie jest wystarczająco spójne
— Czy dostępny czas montażu jest wystarczający
— Czy gotowy montaż spełnia wymagania wymiarowe i funkcjonalne
Docelowy poziom ogrzewania produkcyjnego powinien opierać się na tych wynikach, nie tylko na obliczoną temperaturę.
5. Jak ogrzewanie indukcyjne wspomaga dopasowanie termokurczliwe
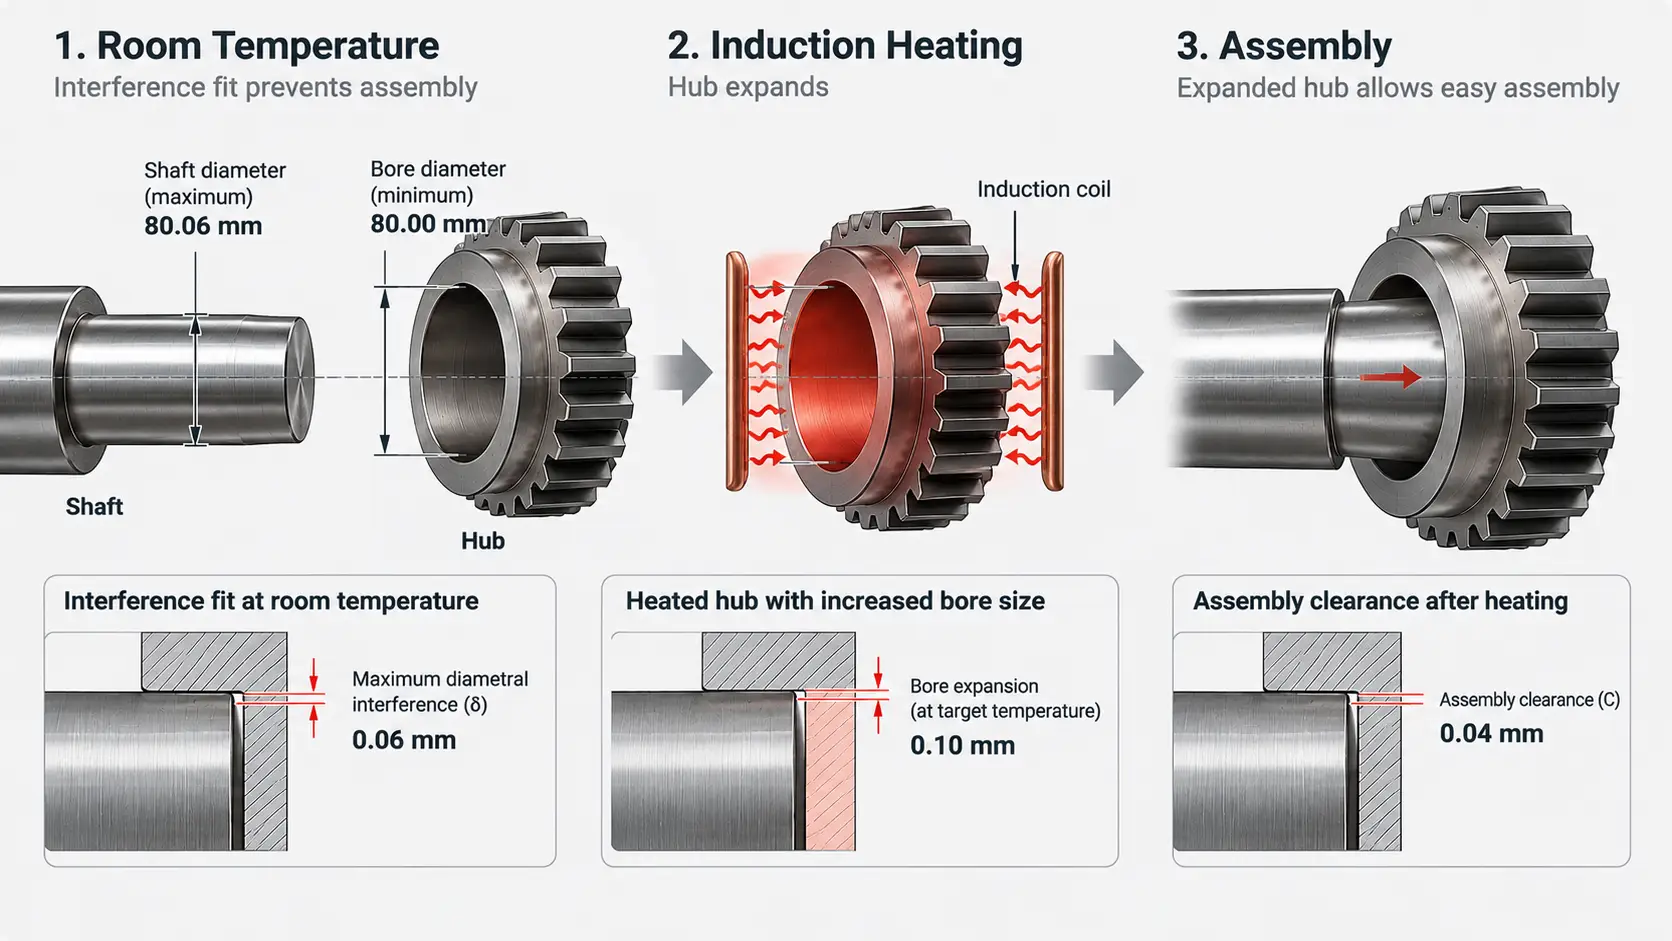
W przypadku przekładni termokurczliwych stosuje się nagrzewanie indukcyjne, piasty, tuleje, elementy silnika i inne części metalowe.
Zamiast grzać cały zespół w piecu, na cewka indukcyjna można zaprojektować tak, aby ogrzewał wymagany element lub obszar.
Może to być przydatne, gdy proces ogrzewania musi być skoordynowany z pozycjonowaniem, przeniesienie i montaż.
Projekt wężownicy i dystrybucja ciepła
Cewka indukcyjna powinna pasować do geometrii elementu i obszaru, który wymaga rozszerzenia.
Na przykład, piasta przekładni i długa tuleja mogą wymagać różnych układów cewek w celu uzyskania odpowiednich warunków ogrzewania.
Celem nie jest po prostu szybkie podgrzanie powierzchni, ale aby osiągnąć rozszerzenie potrzebne do montażu bez przekraczania limitów temperatury komponentu.
Monitorowanie temperatury i kontrola procesu
Monitorowanie temperatury może pomóc w utrzymaniu stałych warunków ogrzewania pomiędzy częściami.
Jednak, odczyty czujnika należy porównać z rzeczywistymi wynikami obrabianego przedmiotu i montażu, zwłaszcza gdy nagrzewanie jest szybkie lub rozkład temperatury jest nierówny.
Więcej informacji na temat sprzężenia zwrotnego temperatury i sterowania mocą, zobacz Kontrola temperatury ciepła indukcyjnego: Kontrola mocy vs. Sprzężenie zwrotne temperatury.
Koordynacja ogrzewania i montażu
W powtarzalnej produkcji, czas nagrzewania, odległość transferu i położenie należy rozpatrywać łącznie.
A zautomatyzowany system mocowania termokurczliwego może łączyć ogrzewanie indukcyjne z kontrolowaną obsługą i montażem, aby zmniejszyć różnice między cyklami.
Ze względów doboru sprzętu, zobacz Zanim kupisz maszynę do indukcyjnego osadzania na wcisk: 6 Decyzje, które mają znaczenie.
Klucz na wynos
Temperatura ogrzewania metodą skurczową można oszacować na podstawie maksymalnej interferencji, luz montażowy, średnica dopasowania i rozszerzalność cieplna materiału. Obliczenia stanowią punkt wyjścia; niezawodna temperatura produkcji zależy również od rzeczywistego rozszerzenia otworu, utrata ciepła, limity komponentów i czas montażu.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Ile luzu montażowego powinienem dodać?
Nie ma standardowego dodatku na każde dopasowanie. Luz dobierany jest w zależności od sposobu montażu i sprawdzany w praktyce; to 0.04 mm użyte w przykładzie ma charakter poglądowy, nie jest to stała reguła.
Czy chłodzenie wału może obniżyć wymaganą temperaturę ogrzewania?
Tak. W niektórych zastosowaniach chłodzenie wału zmniejsza ilość ciepła potrzebnego dla elementu zewnętrznego, należy jednak wziąć pod uwagę zmiany wymiarów i wymagania dotyczące obsługi obu części.
Dlaczego części nadal nie mogą się złożyć w obliczonej temperaturze?
Obliczona wartość jest jedynie punktem wyjścia. Nierównomierne nagrzewanie, straty ciepła podczas przenoszenia, nieprawidłowe wymiary lub złe ustawienie mogą zmniejszyć dostępny luz, dlatego sprawdź je przed zwiększeniem temperatury.
Czy obliczona temperatura jest ostatecznym ustawieniem urządzenia?
Nie. To wstępna kalkulacja. Rzeczywiste warunki ogrzewania, nadal należy wziąć pod uwagę ograniczenia temperaturowe i straty ciepła podczas montażu, a cel produkcyjny powinien zostać potwierdzony poprzez próby montażowe.
Omów zastosowanie złączek termokurczliwych
Kechuang dostarcza dostosowane do indywidualnych potrzeb urządzenia do ogrzewania indukcyjnego i rozwiązania w zakresie mocowania termokurczliwego do przekładni, piasty, tuleje i inne elementy przemysłowe. Udostępnij wymiary przedmiotu obrabianego, materiał, wymagania dotyczące zakłóceń i warunki produkcji w celu omówienia odpowiedniego procesu ogrzewania i montażu.


