
การให้ความร้อนโดยเหนี่ยวนำสำหรับท่อเหล็ก: ที่ที่ใช้งานได้, ทำไมมันถึงสำคัญ, และสิ่งที่ควรระวัง
การให้ความร้อนด้วยการเหนี่ยวนำสำหรับท่อเหล็ก มักถูกใช้เมื่อกระบวนการผลิตต้องการความร้อนในบริเวณเฉพาะ, ไม่ใช่ทั่วทั้งชิ้นส่วน. มันถูกใช้ในการขึ้นรูปท่อ, การดัด, การบัดกรี, การเตรียมการเชื่อม, การผ่อนความเครียด, การชุบน้ำแข็ง, และการอุ่นล่วงหน้า.
เหตุผลที่ผู้ผลิตเลือกใช้ก็ง่ายมาก: มันสามารถให้ความร้อนแก่ท่อเหล็กได้อย่างรวดเร็วและมุ่งเน้นความร้อนในจุดที่ต้องการ. นั่นทำให้มันมีประโยชน์มากกว่าการให้ความร้อนด้วยเตาหรือไฟในการผลิตหลายสายการผลิต, โดยเฉพาะเมื่อกระบวนการต้องการความสม่ำเสมอและทำซ้ำได้.
บทความนี้อธิบายว่าการให้ความร้อนด้วยเหนี่ยวนำสำหรับท่อเหล็กมีประโยชน์ในกรณีใดบ้าง, สิ่งที่มันทำได้ดี, และสิ่งที่ต้องตรวจสอบก่อนเลือกใช้ระบบ.
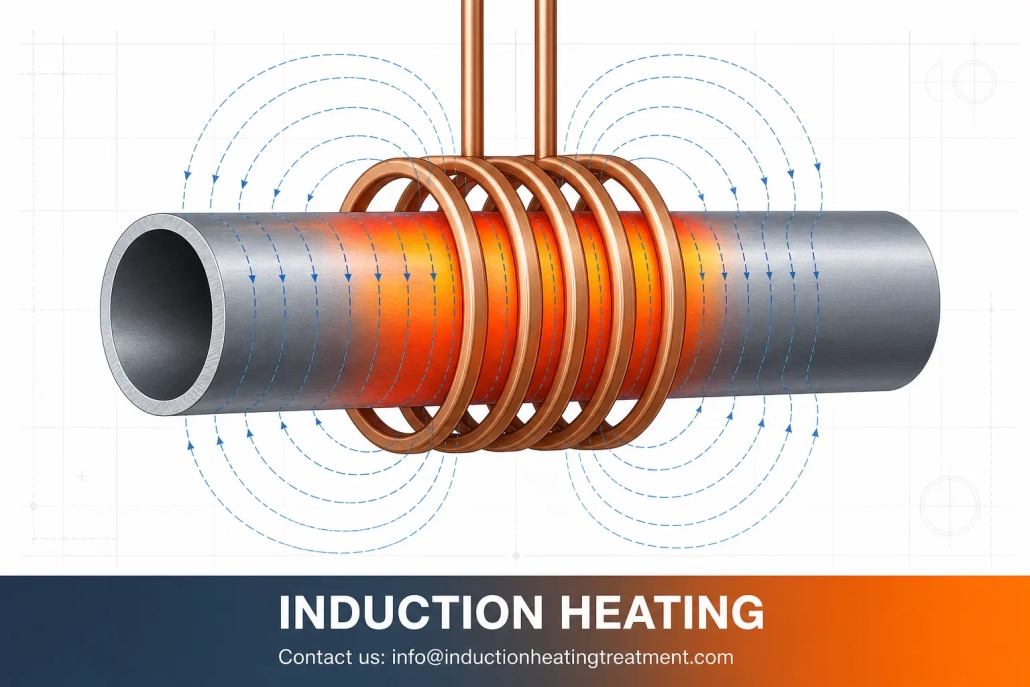
วิดีโอ: การสาธิตการให้ความร้อนด้วยเหนี่ยวนำท่อเหล็ก — โซนความร้อนที่ควบคุมได้บริเวณส่วนกลาง.
วิดีโอนี้แสดงการให้ความร้อนท่อเหล็กบริเวณกลางของท่อ. โซนความร้อนเต็มจะเปลี่ยนเป็นสีแดง, แสดงว่าความร้อนกระจุกตัวอยู่ในพื้นที่เป้าหมายไม่แผ่กระจายไปทั่วท่อ.
1. วิธีการทำงานของเครื่องทำความร้อนแบบเหนี่ยวนำสำหรับท่อเหล็ก
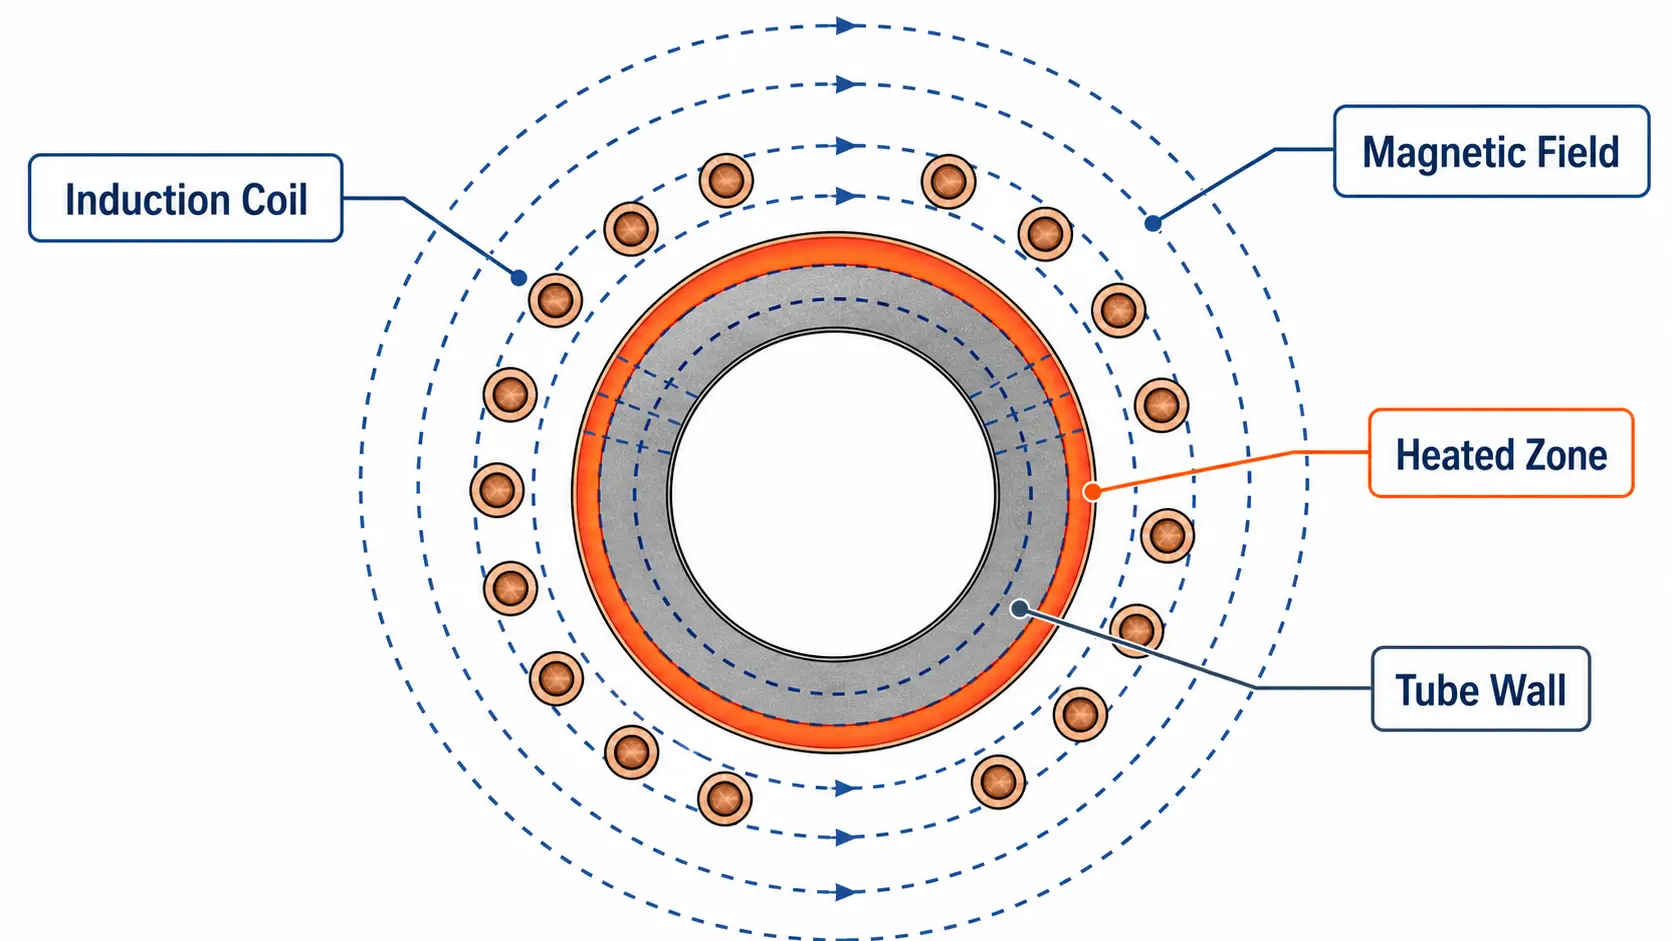
การทำความร้อนแบบเหนี่ยวนำใช้ สนามแม่เหล็กสลับ เพื่อสร้างความร้อนโดยตรงในท่อเหล็ก. วางขดลวดไว้รอบท่อหรือบริเวณส่วนที่ต้องได้รับความร้อน. ตัวท่อเองจะกลายเป็นแหล่งความร้อน.
ข้อได้เปรียบเชิงปฏิบัติไม่ใช่ทฤษฎี. นี่คือผลลัพธ์: ความร้อนสามารถถูกใส่ลงไปในส่วนที่เจาะจงของท่อโดยไม่ต้องทำให้ส่วนทั้งหมดร้อนก่อน.
เรื่องนี้สำคัญเมื่อกระบวนการต้องการเพียงหนึ่งโซนที่ถูกทำให้ร้อน, เช่น:
ปลายท่อ, ส่วนกลาง, บริเวณรอยต่อ, โซนโค้ง, รอยเชื่อม
2. การใช้งานทั่วไปสำหรับการให้ความร้อนท่อเหล็ก
การให้ความร้อนปลายท่อสำหรับการขึ้นรูป: การให้ความร้อนปลายท่อใช้ก่อนการขยายปาก, การขยายโดยใช้แรงดัน, การหนุนปลาย, การขยาย, หรือขั้นตอนการขึ้นรูปอื่น ๆ. มีเพียงส่วนปลายเท่านั้นที่ถูกทำให้ร้อน ดังนั้นส่วนที่เหลือของท่อจะได้รับผลกระทบน้อยกว่า. นี่มีประโยชน์เมื่อกระบวนการถัดไปขึ้นอยู่กับการทำให้โซนที่ถูกความร้อนนุ่มอย่างสม่ำเสมอ.
การดัดท่อ: ในการดัดท่อ, ความร้อนจะถูกใช้กับบริเวณที่จะถูกดัด. สิ่งนี้ช่วยให้ท่อตัดงอได้อย่างคาดเดาได้มากขึ้นและลดความเสี่ยงต่อการแตก. นี่คือหนึ่งในกรณีการใช้งานที่ชัดเจนที่สุดสำหรับการให้ความร้อนด้วยเหนี่ยวนำเนื่องจากโซนความร้อนสามารถวางได้ตรงจุดที่ต้องการ.
การเชื่อมและให้ความร้อนที่รอยต่อ: การให้ความร้อนด้วยเหนี่ยวนำมักถูกใช้สำหรับชุดประกอบท่อที่ต้องการ รอยต่อที่เชื่อมประสาน. ขดลวดมุ่งความร้อนไปที่บริเวณรอยต่อเพื่อให้วัสดุเติมไหลได้อย่างถูกต้อง. นี่มีประโยชน์โดยเฉพาะเมื่อชิ้นส่วนอื่นๆ ของการประกอบไม่ควรถูกความร้อนเกินไป.
การอบเย็นรอยเชื่อมและการคลายความเครียด: หลังจากการเชื่อม, บริเวณรอยต่ออาจต้องการการบำบัดด้วยความร้อนเพิ่มเติมเพื่อลดความเครียดหรือปรับสภาพของชิ้นส่วนที่เชื่อม. การทำความร้อนแบบเหนี่ยวนำสามารถมุ่งไปที่รอยต่อในขณะที่ท่อเคลื่อนผ่านสายการผลิต. สิ่งนี้ได้ผลดีที่สุดเมื่อเส้นทางของท่อและตำแหน่งของขดลวดมั่นคง.
การชุบแข็งผิว: การใช้งานท่อบางประเภทต้องการผิวที่แข็งขึ้นเพื่อความต้านทานการสึกหรอ. การให้ความร้อนด้วยการเหนี่ยวนำสามารถใช้ทำให้ชั้นนอกร้อนขึ้น อย่างรวดเร็ว, ตามด้วยการทำให้เย็นลง. นี่เป็นกรณีการใช้งานเฉพาะทางมากขึ้น, แต่พบได้บ่อยในชิ้นส่วนที่ต้องทนต่อการสึกหรอในระหว่างการใช้งาน.
การให้ความร้อนล่วงหน้าก่อนการเชื่อมหรือการเคลือบ: การให้ความร้อนล่วงหน้าช่วยเตรียมท่อสำหรับกระบวนการต่อไป. สามารถปรับปรุงความเสถียรของกระบวนการและลดความร้อนช็อก. มักเลือกใช้เมื่อสายการผลิตต้องการความสม่ำเสมอที่ดีกว่าการให้ความร้อนด้วยเปลวไฟ.
3. เหตุใดผู้ผลิตจึงใช้มัน
มันให้ความร้อนเฉพาะพื้นที่ที่ต้องการ. นั่นคือเหตุผลหลัก. ถ้ากระบวนการต้องการเพียงส่วนเดียวที่ให้ความร้อน, ก็ไม่มีเหตุผลที่จะต้องให้ความร้อนส่วนอื่นของท่อ.
เร็วกว่าวิธีดั้งเดิมหลายวิธี. การเหนี่ยวนำไฟฟ้าไม่เสียเวลาในการทำให้เตาขนาดใหญ่ร้อนหรือรอให้ชิ้นงานทั้งหมดร้อนขึ้น.
ง่ายต่อการทำซ้ำ. เมื่อระบบถูกตั้งค่าอย่างถูกต้องแล้ว, มันสามารถสร้างผลลัพธ์เดียวกันได้อย่างสม่ำเสมอมากกว่าการให้ความร้อนด้วยมือ.
มัน เหมาะกับระบบอัตโนมัติมากกว่า. ระบบเหนี่ยวนำสามารถสร้างเป็นส่วนหนึ่งของสายการผลิตที่มีสายพานลำเลียง, โรลเลอร์, การจัดการแบบหมุน, โรบอต, และระบบควบคุมอุณหภูมิ.
ช่วยลดการพึ่งพางานด้วยมือ. เรื่องนี้สําคัญในสภาพแวดล้อมการผลิตที่ความแตกต่างระหว่างผู้ปฏิบัติงานทําให้เกิดปัญหาคุณภาพ.
4. อะไรบ้างที่ส่งผลต่อผลลัพธ์
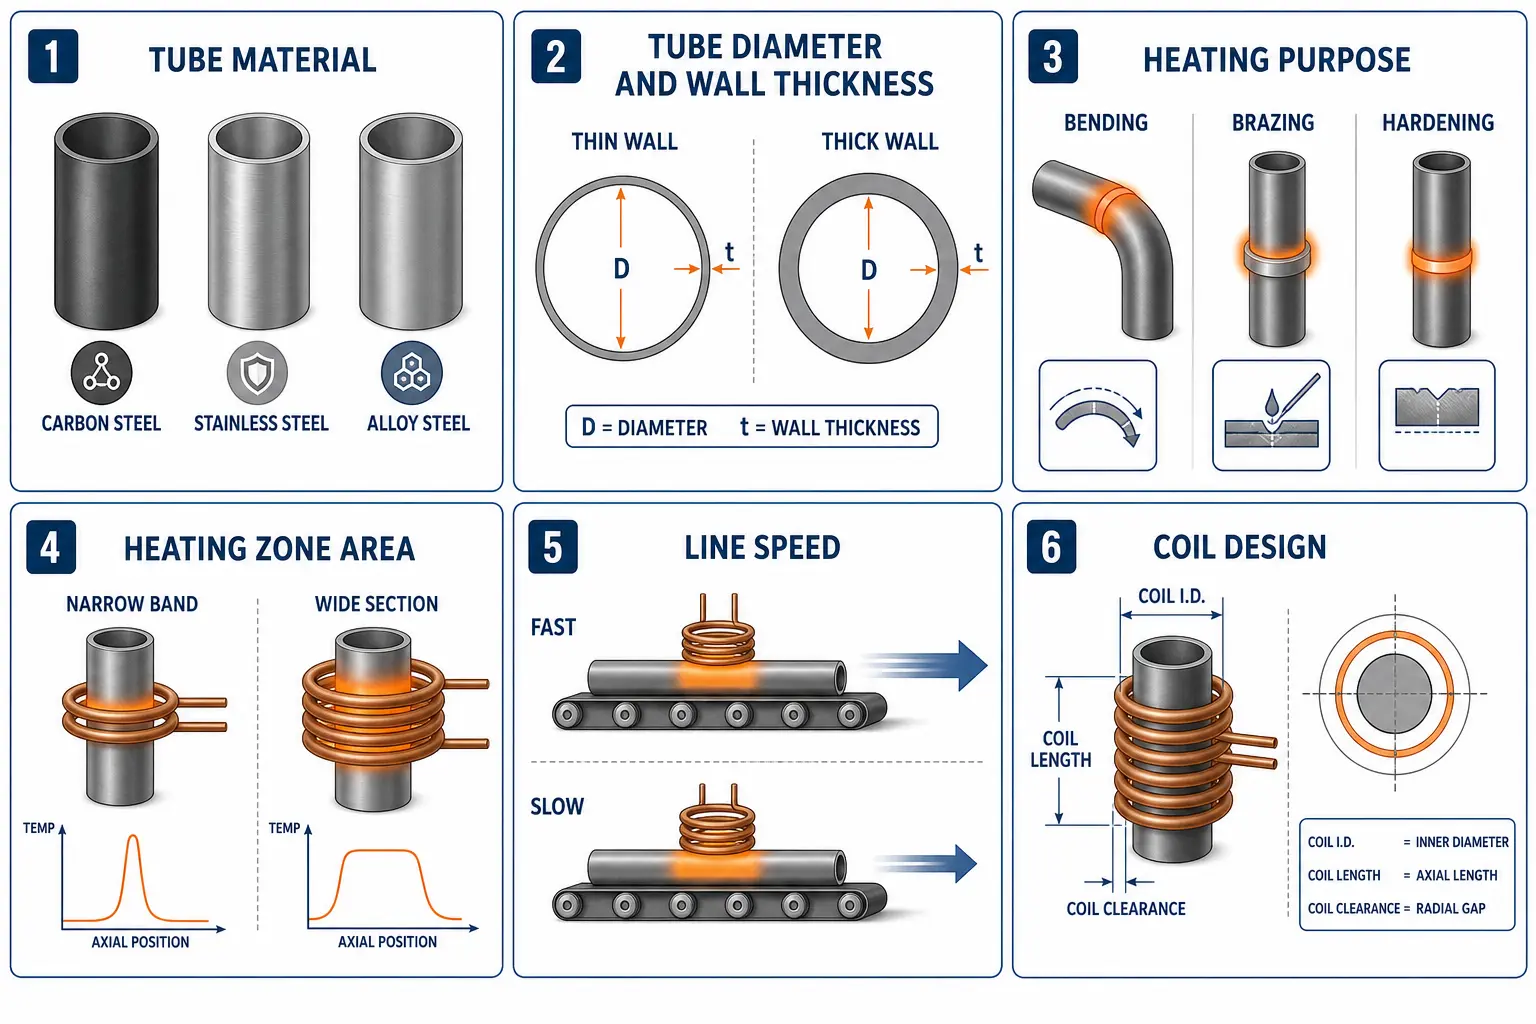
ส่วนนี้สําคัญกว่าคํากล่าวอ้างทางการตลาด. โครงการเหนี่ยวนําจํานวนมากล้มเหลวเพราะกระบวนการและอุปกรณ์ไม่เหมาะสมกัน.
| ปัจจัย | สิ่งที่ควรระวัง |
|---|---|
| วัสดุท่อ | เหล็กแต่ละชนิดมีพฤติกรรมไม่เหมือนกัน. เหล็กคาร์บอน, สแตนเลส, และเหล็กอัลลอยสามารถตอบสนองต่อความร้อนเหนี่ยวนําแตกต่างกัน. หากวัสดุไม่ได้รับการยืนยันตั้งแต่เนิ่น ๆ, ผลลัพธ์การให้ความร้อนอาจไม่คงที่. |
| ขนาดท่อและความหนาผนัง | ท่อที่บางตอบสนองต่างจากท่อที่หนา. ท่อผนังบางร้อนเร็วและอาจร้อนเกินไปได้ง่าย. ท่อผนังหนาต้องใช้ความพยายามมากขึ้นในการให้ความร้อนอย่างเหมาะสม. |
| วัตถุประสงค์ในการให้ความร้อน | เป้าหมายจะแตกต่างกันขึ้นอยู่กับงาน: การดัด, การบัดกรี, การอุ่นล่วงหน้า, การชุบน้ำแข็ง, การผ่อนความเครียด. หากวัตถุประสงค์ไม่ชัดเจน, การตั้งค่ามีแนวโน้มที่จะผิดพลาด. |
| พื้นที่ให้ความร้อน | พื้นที่ให้ความร้อนท้องถิ่นสั้นและส่วนให้ความร้อนยาวต้องการการออกแบบขดลวดและการควบคุมกระบวนการที่แตกต่างกัน. |
| ความเร็วสายการผลิตหรือรอบเวลาวงจร | กระบวนการให้ความร้อนต้องสอดคล้องกับจังหวะการผลิตที่แท้จริง. หากท่อเคลื่อนที่เร็วเกินไป, การให้ความร้อนอาจไม่สมบูรณ์. หากเคลื่อนที่ช้าเกินไป, ผลผลิตจะลดลง. |
| การออกแบบขดลวด | ขดลวดเป็นตัวกำหนดว่าความร้อนจะไปที่ใด. คุณภาพไม่ดี การออกแบบขดลวด ให้ผลลัพธ์ที่ไม่ดี, แม้ว่ามีแหล่งจ่ายไฟที่ดี. |
5. ข้อควรพิจารณาเกี่ยวกับอุปกรณ์
ระบบเหนี่ยวนำจริงสำหรับท่อเหล็กไม่ใช่แค่แหล่งจ่ายไฟ. มักรวมไปถึง:
แหล่งจ่ายไฟ. ต้องสอดคล้องกับการใช้งาน. ระบบที่อ่อนเกินไปจะตามไม่ทัน. ระบบที่ควบคุมไม่ดีอาจทำให้ความร้อนไม่สม่ำเสมอ.
ขดลวด.
ระบบระบายความร้อน. การทำความเย็นไม่ใช่ทางเลือก. ขดลวดและอิเล็กทรอนิกส์กำลังต้องการมันเพื่อ ทำงานได้อย่างเชื่อถือได้.
การควบคุม.
ระบบการจัดการ.
การตรวจสอบอุณหภูมิ. หากอุณหภูมิมีความสำคัญต่อกระบวนการ, ควรวัดมัน, ไม่ใช่เดา.
การป้องกันความปลอดภัย.
การจัดการและการวางตำแหน่ง: หากท่อเคลื่อนที่ไปยังตำแหน่งที่ผิด, ผลลัพธ์ของการให้ความร้อนจะเปลี่ยนแปลง. ระบบต้องรักษาท่อให้อยู่ในแนวเดียวกับขดลวด.
การบำรุงรักษาและความปลอดภัย: สิ่งนี้มักถูกมองข้ามจนถึงเวลาต่อมา, ซึ่งเป็นความผิดพลาด. ท่อยาง, ข้อต่อ, ขดลวด, เซ็นเซอร์, และป้องกันทั้งหมดต้องเข้าถึงสำหรับการบำรุงรักษา.
6. ปัญหาที่พบบ่อย
1. ความร้อนไม่สม่ำเสมอ. มักเกิดจากการจัดแนวที่ไม่ดี, ตำแหน่งชิ้นส่วนไม่สอดคล้องกัน, หรือการตั้งค่าคอยล์ไม่ดี.
2. ท่อบางมีความร้อนมากเกินไป. สิ่งนี้จะเกิดขึ้นเมื่อมีการใช้ความร้อนแรงเกินไปหรือการควบคุมไม่ดี.
3. ท่อหนาความร้อนภายในไม่เพียงพอ. พื้นผิวอาจดูร้อนในขณะที่ด้านในยังเย็นเกินไปสำหรับกระบวนการนี้.
4. เกิดออกซิเดชันที่พื้นผิว. เหล็กที่ได้รับความร้อนในอากาศจะเกิดปฏิกิริยาออกซิไดซ์. การเหนี่ยวนำจะช่วยลดเวลาการสัมผัส, แต่ไม่ได้กำจัดออกซิเดชั่นโดยอัตโนมัติ.
5. คอยล์เสื่อมสภาพเร็วเกินไป. มักเกิดจากการระบายความร้อนไม่ดี, ปัญหาคุณภาพน้ำ, การสั่นสะเทือน, หรือติดต่อโดยไม่ได้ตั้งใจ.
7. เมื่อการทำความร้อนแบบเหนี่ยวนำเหมาะสม
การทำความร้อนแบบเหนี่ยวนำเป็นทางเลือกที่ดีเมื่อกระบวนการต้องการ:
|
พอดี - เครื่องทำความร้อนแบบแปลน — ทำความร้อนได้รวดเร็ว - การให้ความร้อนซ้ำได้ — ระบบอัตโนมัติที่ง่ายขึ้น |
มีเสน่ห์น้อยลง - ปริมาณการผลิตมีน้อย — ประเภทสินค้าเปลี่ยนแปลงบ่อยเกินไป — กระบวนการนี้ต้องใช้เวลาแช่นาน — พื้นที่ทำความร้อนแปรผันเกินกว่าจะควบคุมได้ดี |
ในทางปฏิบัติ, การตัดสินใจควรขึ้นอยู่กับการทดสอบตัวอย่าง, ไม่ใช่สมมติฐาน.
คีย์ Takeaway: การทำความร้อนแบบเหนี่ยวนำสำหรับท่อเหล็กมีประโยชน์เมื่อกระบวนการจำเป็นต้องได้รับการควบคุม, การทำความร้อนแบบเฉพาะจุดและสายการผลิตต้องการผลลัพธ์ที่ทำซ้ำได้. มันไม่ใช่วิธีแก้ปัญหาสากล, แต่สำหรับการใช้งานที่เหมาะสม มักจะเร็วกว่า, สะอาดกว่า, และง่ายต่อการทำให้อัตโนมัติมากกว่าการให้ความร้อนด้วยเตาหรือเปลวไฟ. คำถามที่แท้จริงไม่ใช่ว่ามันสามารถให้ความร้อนกับท่อเหล็กได้หรือไม่. มันทำได้. คำถามที่แท้จริงคือว่ามันเหมาะกับขนาดท่อ, วัสดุ, เป้าหมายการให้ความร้อน, และวิธีการผลิตหรือไม่.
คำถามที่พบบ่อย
Q: สามารถใช้การให้ความร้อนแบบเหนี่ยวนำกับท่อสแตนเลสได้หรือไม่?
ก: ได้, แต่สแตนเลสอาจมีพฤติกรรมแตกต่างจากเหล็กคาร์บอน, ดังนั้นกระบวนการจึงต้องสอดคล้องกับวัสดุ.
Q: การให้ความร้อนแบบเหนี่ยวนำดีกว่าการให้ความร้อนด้วยเตาหรือไม่?
ก: ไม่เสมอไป. โดยปกติแล้วจะดีกว่าสำหรับสายการผลิตทำความร้อนและสายการผลิตเฉพาะจุด, ในขณะที่การให้ความร้อนจากเตาอาจดีกว่าสำหรับกระบวนการขนาดใหญ่หรือกระบวนการแช่นาน.
Q: สิ่งที่ควรตรวจสอบก่อนเลือกระบบอินดักชั่น?
ก: วัสดุท่อ, ขนาด, วัตถุประสงค์ในการทำความร้อน, ความเร็วในการผลิต, และวิธีการจัดการควรได้รับการตรวจสอบก่อน.
รับการตรวจสอบการใช้งานสำหรับการทำความร้อนด้วยท่อเหล็ก
แบ่งปันเนื้อหาหลอดของคุณ, ขนาด, วัตถุประสงค์ในการทำความร้อน, และกระแสการผลิต. ทีมวิศวกรของเราสามารถช่วยประเมินว่าการทำความร้อนแบบเหนี่ยวนำเป็นแนวทางที่เหมาะสมสำหรับกระบวนการของคุณหรือไม่.


