
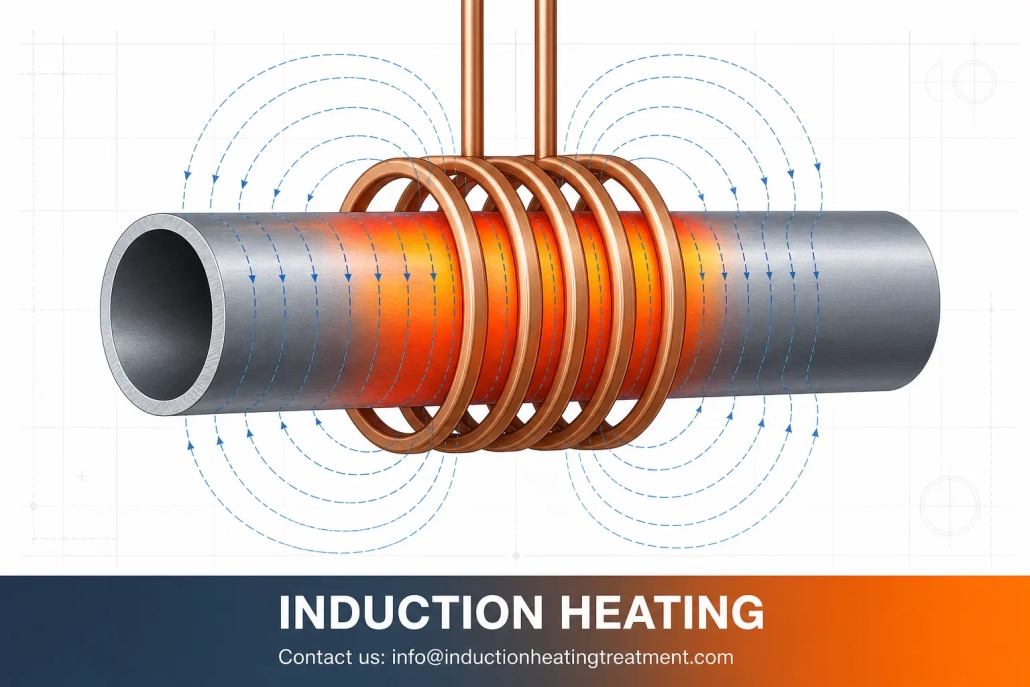
التسخين بالحث لأنابيب الصلب: أين يعمل, لماذا هو مهم, وماذا يجب الانتباه إليه
التسخين بالمحث للأنابيب الفولاذية يُستخدم عادة عندما يحتاج عملية الإنتاج إلى حرارة في منطقة معينة, وليس على الجزء بأكمله. يُستخدم في تشكيل الأنابيب, الثني, التلحيم باللحام, إعداد اللحام, إزالة الإجهاد, التقسية, والتسخين المسبق.
السبب الذي يجعل المصنعين يختارونه بسيط: يمكنه تسخين أنبوب فولاذي بسرعة وتركيز الحرارة حيثما تكون مطلوبة. وهذا يجعله أكثر فائدة من التسخين في الفرن أو التسخين بالنار في العديد من خطوط الإنتاج, خصوصًا عندما يحتاج العملية إلى الثبات وإعادة التكرار.
تشرح هذه المقالة أين يكون التسخين بالحث للأنابيب الفولاذية مفيدًا فعليًا, ما الذي ينجزه بشكل جيد, وما يجب التحقق منه قبل اختيار النظام.
Video: عرض تسخين أنبوب فولاذي بالحث — منطقة التسخين المراقبة في القسم الأوسط.
يُظهر هذا الفيديو تسخين أنبوب فولاذي في القسم الأوسط. تتحول منطقة التسخين بالكامل إلى الأحمر, مُظهِرةً أن الحرارة مركزة في المنطقة المستهدفة بدلاً من الانتشار في كامل الأنبوب.
1. كيف يعمل التسخين الحثي للأنابيب الفولاذية
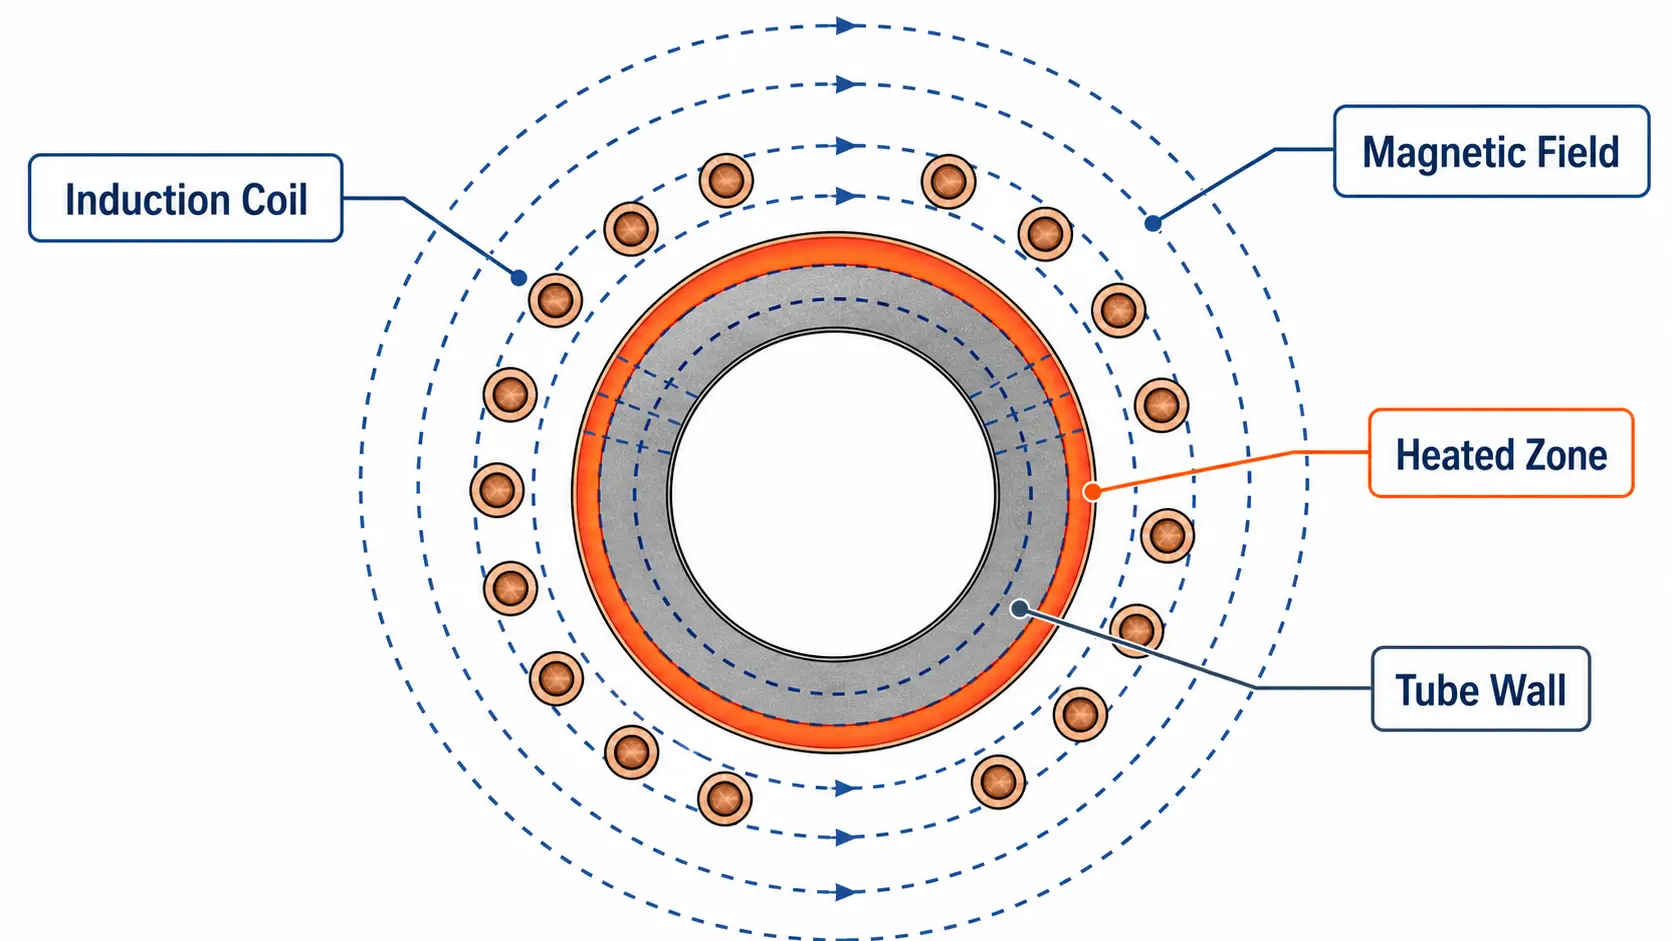
يستخدم التسخين التعريفي المجال المغناطيسي المتناوب لتوليد الحرارة مباشرة في الأنبوب الفولاذي. يتم وضع ملف حول الأنبوب أو حول القسم الذي يحتاج إلى التسخين. يصبح الأنبوب نفسه مصدر الحرارة.
الميزة العملية ليست النظرية. هذه هي النتيجة: يمكن إدخال الحرارة في جزء محدد من الأنبوب دون تسخين الجزء كله أولاً.
هذا مهم عندما تحتاج العملية إلى تسخين منطقة واحدة فقط, مثل:
نهاية الأنبوب, القسم الأوسط, منطقة المفصل, منطقة الانحناء, خَلَط اللحام
2. التطبيقات الشائعة لتسخين أنبوب الصلب
تسخين نهاية الأنبوب للتشكيل: يُستخدم تسخين نهاية الأنبوب قبل التوسع, التشكيل بالضغط, الشد, التوسيع, أو خطوات تشكيل أخرى. يتم تسخين القسم النهائي فقط بحيث يبقى باقي الأنبوب أقل تأثراً. هذا مفيد عندما تعتمد العملية التالية على تليين منتظم للمنطقة المسخنة.
ثني الأنبوب: في ثني الأنبوب, يُطبق الحرارة على المنطقة التي سيتم تشكيلها. هذا يساعد الأنبوب على الانحناء بشكل أكثر توقعًا ويقلل من خطر التشقق. هذه واحدة من أوضح حالات الاستخدام للتسخين بالحث لأنه يمكن وضع منطقة التسخين بالضبط حيثما تكون مطلوبة.
اللحم والتسخين للوصلات: غالبًا ما يُستخدم التسخين بالحث لتجميعات الأنابيب التي تحتاج إلى وصلات ملحومة. الملف يركز الحرارة على منطقة الوصلة بحيث يمكن لمادة الحشو التدفق بشكل صحيح. هذا مفيد بشكل خاص عندما يجب عدم تسخين بقية التجميع بشكل زائد.
تخميد اللحام وتخفيف التوترات: بعد اللحام, قد تحتاج منطقة اللحام إلى معالجة حرارية إضافية لتقليل الإجهاد أو لتحسين حالة الجزء الملحوم. يمكن للتسخين بالحث أن يركز على اللحام بينما يتحرك الأنبوب عبر الخط. يعمل هذا بشكل أفضل عندما يكون مسار الأنبوب وموضع الملف ثابتين.
تصلب السطح: بعض تطبيقات الأنابيب تتطلب سطحًا أكثر صلابة لمقاومة التآكل. يمكن استخدام التسخين بالحث لتسخين الطبقة الخارجية بسرعة, يتبعها التبريد. هذه حالة استخدام أكثر تخصصًا, ولكنها شائعة في الأجزاء التي يجب أن تقاوم التآكل أثناء الخدمة.
التسخين المسبق قبل اللحام أو الطلاء: يساعد التسخين المسبق في إعداد الأنبوب للمعالجة لاحقًا. يمكن أن يحسن استقرار العملية ويقلل الصدمة الحرارية. غالبًا ما يتم اختياره عندما تحتاج خط الإنتاج إلى مزيد من الاتساق مقارنة بما يمكن أن يوفره التسخين باللهب.
3. لماذا يستخدمه المصنعون
يسخن المنطقة المطلوبة فقط. هذا هو السبب الرئيسي. إذا كانت العملية تحتاج فقط إلى تسخين قسم واحد, لا يوجد سبب لتسخين بقية الأنبوب.
إنه أسرع من العديد من الطرق التقليدية. التحفيز الكهربائي لا يضيع الوقت في تسخين مساحة فرن كبيرة أو انتظار تسخين الجزء بأكمله.
من الأسهل تكراره. بمجرد إعداد النظام بشكل صحيح, يمكنه إنتاج نفس النتيجة بشكل أكثر ثباتًا من التسخين اليدوي.
إنه يتناسب مع الأتمتة بشكل أفضل. يمكن بناء أنظمة التحفيز الكهربائي ضمن خطوط الإنتاج مع أحزمة النقل, البكرات, المناولة الدوارة, الروبوتات, وأنظمة التحكم في درجة الحرارة.
يمكنه تقليل الاعتماد على اليد العاملة. هذا مهم في بيئات الإنتاج حيث يسبب الاختلاف من عامل لآخر مشاكل في الجودة.
4. ما الذي يؤثر على النتيجة
هذه الجزء أهم من الادعاء التسويقي. يفشل العديد من مشاريع التحريض لأن العملية والمعدات غير متوافقة بشكل صحيح.
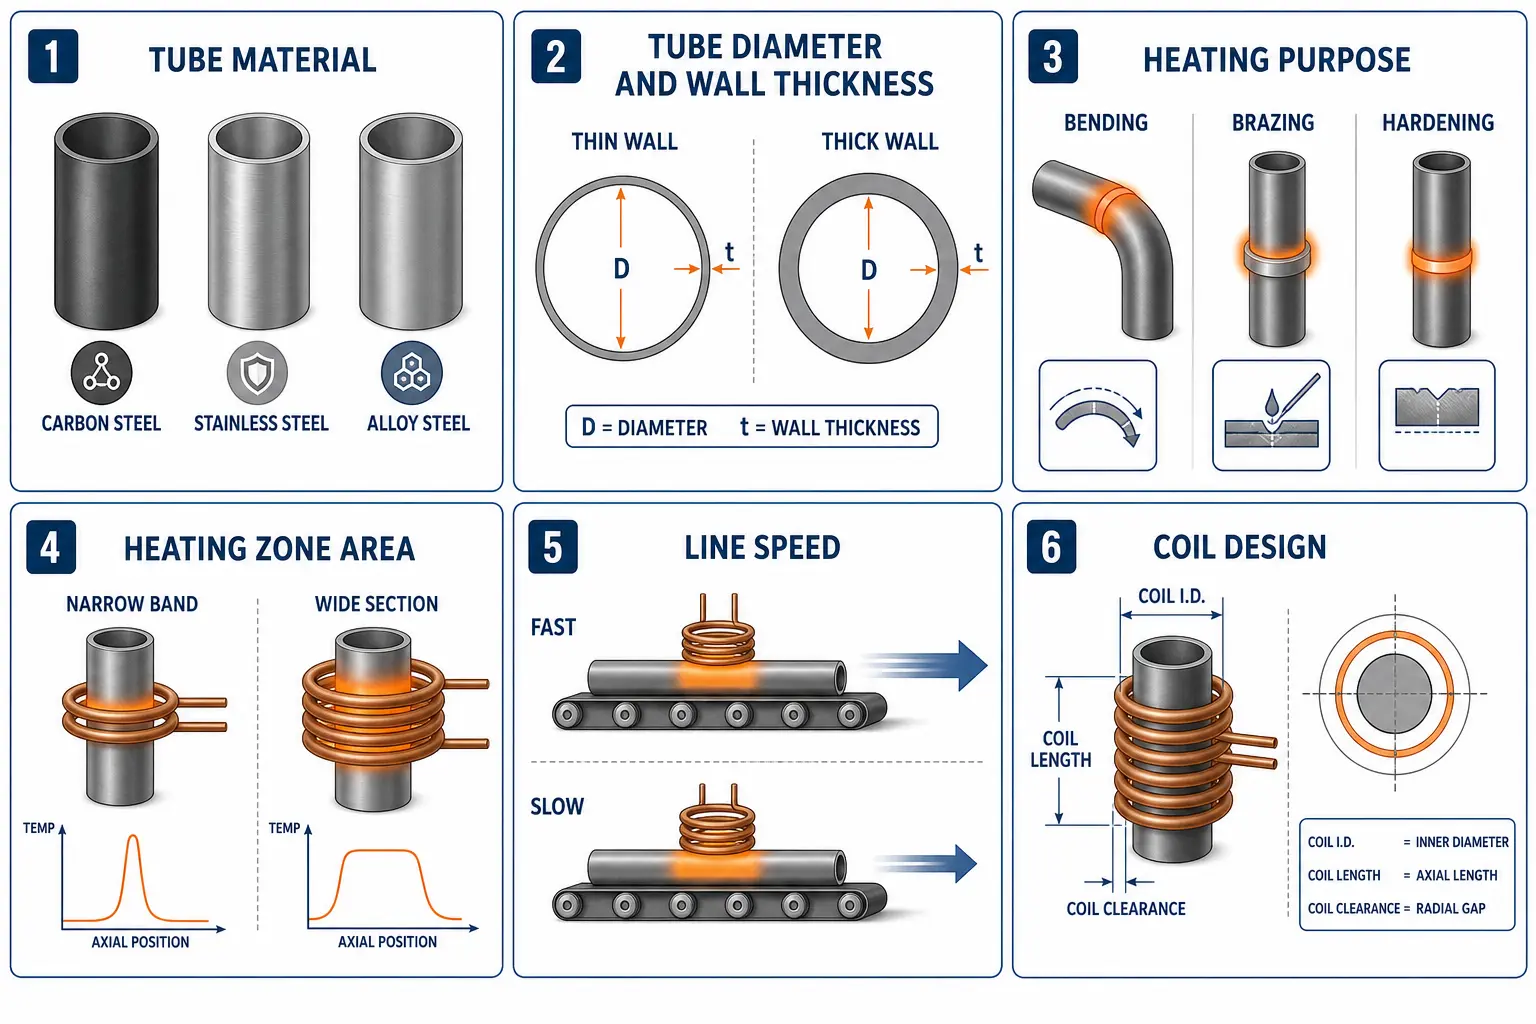
| العامل | ما يجب مراقبته |
|---|---|
| مادة الأنبوب | الصلب المختلف لا يتصرف بنفس الطريقة. الصلب الكربوني, الفولاذ المقاوم للصدأ, والصلب السبائكي يمكن أن يتفاعل بشكل مختلف مع التسخين بالتحريض. إذا لم يتم تأكيد المادة مبكرًا, قد تكون نتيجة التسخين غير مستقرة. |
| حجم الأنبوب وسمك الجدار | الأنبوب الرقيق يتفاعل بشكل مختلف عن الأنبوب السميك. الأنابيب ذات الجدار الرقيق تسخن أسرع ويمكن أن ترتفع حرارتها بسهولة أكبر. الأنابيب ذات الجدران السميكة تحتاج إلى جهد أكبر للتسخين بشكل صحيح. |
| غرض التسخين | الهدف يختلف حسب العمل: الثني, التلحيم باللحام, التسخين المسبق, التقسية, إزالة الإجهاد. إذا كان الغرض غير واضح, من المحتمل أن تكون الإعدادات خاطئة. |
| منطقة التسخين | منطقة تسخين موضعية قصيرة وقسم تسخين أطول يتطلبان تصاميم لفائف مختلفة وتحكم مختلف في العملية. |
| سرعة الخط أو دورة الوقت | يجب أن تتوافق عملية التسخين مع إيقاع الإنتاج الفعلي. إذا تحرك الأنبوب بسرعة كبيرة, قد يكون التسخين غير مكتمل. إذا تحرك ببطء شديد, ينخفض الإنتاج. |
| تصميم اللفائف | اللّفّة تحدد مكان توجيه الحرارة. ضعيف تصميم الملف يعطي نتائج ضعيفة, حتى لو كان مصدر الطاقة جيدًا. |
5. اعتبارات المعدات
نظام التسخين بالحث الحقيقي لأنابيب الفولاذ ليس مجرد مصدر طاقة. عادةً ما يشمل:
مزود الطاقة. يحتاج إلى التوافق مع التطبيق. النظام الضعيف جدًا لن يواكب العملية. النظام الذي يُتحكم فيه بشكل سيئ قد يسبب تسخينًا غير متساوٍ.
اللفّة.
نظام التبريد. التبريد ليس اختياريًا. اللفّة والإلكترونيات القوية يحتاجان إلى ذلك للعمل بشكل موثوق.
الضوابط.
نظام المعالجة.
مراقبة درجة الحرارة. إذا كان للحرارة أهمية في العملية, يجب قياسه, لا يُخمن.
وسائل الحماية الأمنية.
المناولة والتموضع: إذا تحرك الأنبوب إلى مكان خاطئ, نتيجة التسخين تتغير. يجب على النظام الحفاظ على محاذاة الأنبوب مع الملف.
الصيانة والسلامة: غالبًا ما يتم تجاهل هذا في البداية, وهو خطأ. الخراطيم, التركيبات, الملفات, أجهزة الاستشعار, والحواجز جميعها تحتاج إلى الوصول للصيانة.
6. المشاكل الشائعة
1. التسخين غير متساوٍ. عادة بسبب محاذاة ضعيفة, تموضع غير متسق للقطعة, أو إعداد ملف سيئ.
2. الأنابيب الرقيقة ترتفع حرارتها. يحدث هذا عندما يتم تطبيق الحرارة بشكل مفرط أو يكون التحكم ضعيفًا.
3. الأنابيب السميكة لا تسخن بدرجة كافية من الداخل. قد يبدو السطح ساخنًا بينما يظل الداخل باردًا جدًا للعملية.
4. ظهور أكسدة على السطح. الصلب المسخن في الهواء سيتعرض للأكسدة. التسخين بالحث يقلل من وقت التعرض, لكنه لا يقضي تلقائيًا على الأكسدة.
5. تلف الملفات يحدث مبكرًا جدًا. غالبًا بسبب سوء التبريد, مشاكل في جودة المياه, الاهتزاز, أو الاتصال العرضي.
7. عندما يكون التسخين بالحث مناسبًا
التسخين بالحث خيار جيد عندما تحتاج العملية إلى:
|
ملاءمة جيدة — تسخين موضعي — تسخين سريع — تسخين متكرر — أتمتة أسهل |
أقل جاذبية — حجم الإنتاج منخفض — تتغير أنواع المنتجات بشكل متكرر — العملية تحتاج إلى وقت نقع طويل — منطقة التسخين متغيرة جدًا بحيث يصعب التحكم بها |
في الممارسة العملية, يجب أن يكون القرار بناءً على اختبار العينات, وليس على الافتراضات.
الوجبات الجاهزة الرئيسية: التسخين بالحث للأنابيب الفولاذية مفيد عندما تحتاج العملية إلى تحكم, التدفئة الموضعية وخط الإنتاج يحتاج إلى نتائج متكررة. إنه ليس حلاً عالميًا, ولكن بالنسبة للتطبيق الصحيح، غالبًا ما يكون أسرع, نظافة, وأسهل في التشغيل الآلي من تسخين الفرن أو اللهب. السؤال الحقيقي ليس ما إذا كان بإمكانها تسخين الأنابيب الفولاذية. يمكن. السؤال الحقيقي هو ما إذا كان يناسب حجم الأنبوب, المادة, هدف التدفئة, وطريقة الإنتاج.
الأسئلة المتكررة
س: هل يمكن استخدام التسخين التعريفي على أنابيب الفولاذ المقاوم للصدأ?
أ: نعم, لكن الفولاذ المقاوم للصدأ قد يتصرف بشكل مختلف عن الفولاذ الكربوني, لذلك يجب أن تكون العملية مطابقة للمادة.
س: هل التسخين بالحث أفضل من التسخين بالفرن?
أ: ليس دائمًا. عادة ما يكون أفضل للتسخين الموضعي وخطوط الإنتاج, بينما قد يكون تسخين الفرن أفضل للدفعات الكبيرة أو لعمليات النقع الطويلة.
س: ما الذي يجب التحقق منه قبل اختيار نظام الحث الكهربائي?
أ: مادة الأنبوب, الحجم, غرض التسخين, سرعة الإنتاج, وطريقة المعالجة يجب فحصها جميعًا أولاً.
احصل على مراجعة تطبيق لتسخين أنابيب الصلب
شارك مادة الأنبوب, الحجم, غرض التسخين, وتدفق الإنتاج الخاص بك. يمكن لفريق الهندسة لدينا المساعدة في تقييم ما إذا كان التسخين بالحث مناسبًا لعمليتك.


