
Endurecimiento por inducción del lóbulo de leva: Prevención de grietas, Eliminación de defectos & Seleccione el inductor adecuado
Endurecimiento por inducción de lóbulos de levas y horquillas de cambio representa una categoría distinta dentro del tratamiento térmico por inducción — una donde la geometría de las piezas, diseño de accesorios, y la selección del inductor se intersecta de maneras que determinan directamente el éxito o fracaso del proceso. Los lóbulos del árbol de levas requieren precisión de un solo disparo con enfriamiento integrado; Las horquillas de cambio obligan a elegir entre eficiencia de calentamiento y control de zona. Esta guía desglosa ambos procesos, diagnostica los defectos más comunes, y compara los dos enfoques de inductores que definen la práctica de endurecimiento de horquillas de cambio.
Índice de contenidos
1. Qué es el temple por inducción de lóbulos de leva y horquillas de cambio?
Las levas de cigüeñal y las horquillas de cambio son dos componentes automotrices funcionalmente distintos que comparten un requisito común: endurecimiento superficial localizado a profundidades de capa precisamente controladas. El endurecimiento por inducción es el método dominante para ambos, pero el enfoque para cada uno difiere fundamentalmente.
Levas de cigüeñal
Las levas de cigüeñal — también llamadas discos de leva — son placas circulares individuales utilizadas en aplicaciones de admisión, el escape, y en bombas de aceite. El material típicamente es GCr15 o 100Cr6 acero para rodamientos. La configuración estándar de endurecimiento es una inductor de disparo único tipo anillo con enfriamiento integrado: toda la periferia del lóbulo de leva se calienta y enfría en un solo ciclo. Súper frecuencia de audio (10-40 kHz) se usa para la mayoría de los lóbulos de leva; frecuencia media (1-10 kHz) se reserva para tipos de trabajo pesado que requieren mayor profundidad de cara.
El equipo de producción varía desde máquinas de carga manual de doble estación hasta líneas totalmente automatizadas con mesa giratoria — la elección depende del volumen y los requisitos de tiempo de ciclo.
Horquillas de cambio
Los materiales de las horquillas de cambio incluyen 45 acero, hierro fundido maleable, y aceros estructurales aleados. El requisito de endurecimiento se centra en las superficies de la cara de la horquilla: las áreas de contacto que se acoplan al manguito sincronizador.. Las especificaciones de dureza de la superficie y profundidad de la caja varían según el diseño de la transmisión., Por lo general, requiere equipos de alta frecuencia o superaudiofrecuencia.. A diferencia de los lóbulos de leva, La geometría irregular de la horquilla hace que el diseño del inductor sea el desafío central de la ingeniería..
2. Cómo funciona el proceso de temple por inducción?
Proceso del lóbulo de leva
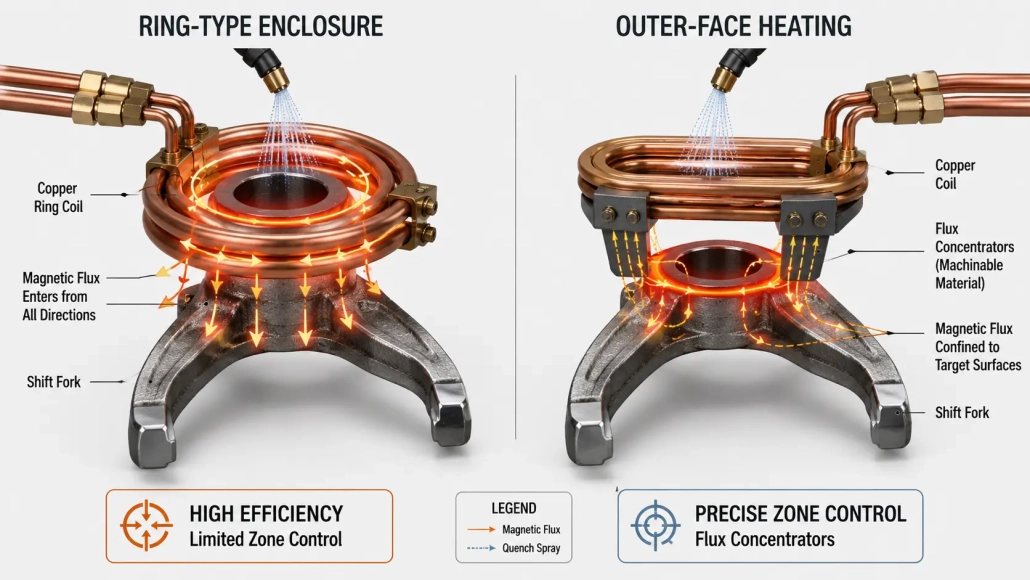
El ciclo de endurecimiento del lóbulo de leva es sencillo en principio pero exigente en su ejecución.. La pieza está colocada de forma concéntrica dentro de un inductor de cobre tipo anillo.. Cuando se aplica energía, El campo magnético del inductor induce corrientes parásitas alrededor de toda la circunferencia exterior del lóbulo de la leva., calentar la superficie hasta la temperatura de austenitización. Los rociadores de enfriamiento integrados suministran refrigerante inmediatamente después del calentamiento, todo dentro de un ciclo de un solo disparo que dura unos segundos..
Esta configuración produce una profundidad de caja uniforme alrededor de la periferia de la leva., siempre que el inductor esté mecanizado con alta concentricidad y la pieza esté correctamente fijada. el enfoque de un solo disparo es inherentemente repetible, por lo que domina la producción de lóbulos de levas. Comprender clasificación de la frecuencia de calefacción por inducción es esencial para ajustar la fuente de alimentación a la profundidad de caso requerida — super-audio para lóbulos estándar, frecuencia media cuando se especifica un endurecimiento más profundo.
Proceso de cambio de horquilla
El endurecimiento de la horquilla de cambio está menos estandarizado que el trabajo del lóbulo de la leva. La forma asimétrica de la horquilla significa que el inductor debe diseñarse específicamente para cada número de pieza.. Existen dos enfoques distintos (cerramiento estilo anillo y calentamiento de la cara exterior) y la elección entre ellos es la decisión más importante en el desarrollo de procesos.. Examinamos ambos en detalle en Sección 4.
Los fundamentos del proceso comparten mucho con otras aplicaciones de inducción de precisión. Principios sobre selección de potencia de calentamiento por inducción y la eficiencia de la bobina se aplican directamente, especialmente la compensación entre la velocidad de calentamiento y la profundidad de conducción térmica, que gobierna la uniformidad de la profundidad final de la cara.
3. Defectos comunes y cómo prevenirlos
Los problemas más frecuentemente encontrados en el endurecimiento de lóbulos de leva son grietas y astillado de bordes. Estos defectos comparten una causa raíz común que a menudo se pasa por alto durante la resolución de problemas del proceso.
El problema de rebaba
Las grietas y el astillado de bordes son predominantemente causados por rebabas en la pieza de operaciones de mecanizado previas. Durante el calentamiento por inducción, las muelas actúan como concentradores de tensiones — se calientan más rápido que el material circundante debido a su mayor relación superficie-volumen, creando gradientes de tensiones térmicas localizadas que inician grietas en el borde de la pieza.
Solución: Añadiendo un acabado de laminación o vibratorio (desbarbado vibratorio) escalón antes de que el endurecimiento por inducción resuelva esto en la gran mayoría de los casos. El paso es económico, fácilmente integrado en la línea de producción, y elimina la causa raíz en lugar de compensarla mediante ajustes en los parámetros del proceso.
Qué no es un problema de tratamiento térmico
Dos modos de fallo se atribuyen frecuentemente de manera incorrecta al endurecimiento por inducción:
Grietas por rectificado o ajuste a presión: Rectificado posterior al endurecimiento con parámetros inadecuados (velocidad de avance excesiva, muela desgastada, refrigerante inadecuado) puede generar quemaduras por rectificado y grietas. De manera similar, El ensamblaje con ajuste interferente con fuerza de prensa excesiva puede iniciar grietas en concentradores de tensión. Ninguno debería atribuirse al proceso de endurecimiento sin evidencia. Este principio se extiende a de temple por inducción en engranajes también — la atribución incorrecta del daño por rectificado al tratamiento térmico es un problema recurrente en muchos tipos de piezas.
Las indicaciones de inspección por partículas magnéticas dentro de 0.3 mm: Indicaciones lineales de 0.3 mm o menos encontradas durante la inspección MT generalmente son pliegues de forja — discontinuidades preexistentes del material del proceso de forjado — y no están relacionadas con el endurecimiento por inducción. Distinguir las pernas de forja de las grietas de temple requiere metalografía transversal.
4. Inductor tipo anillo vs Inductor de cara externa: Comparando los dos enfoques para horquillas de cambio
El diseño del inductor de horquilla de cambio presenta un compromiso genuino de ingeniería sin respuesta universal. Dos configuraciones dominan la práctica, cada una con ventajas y modos de fallo distintos.
Aproximación A: Caja tipo anillo
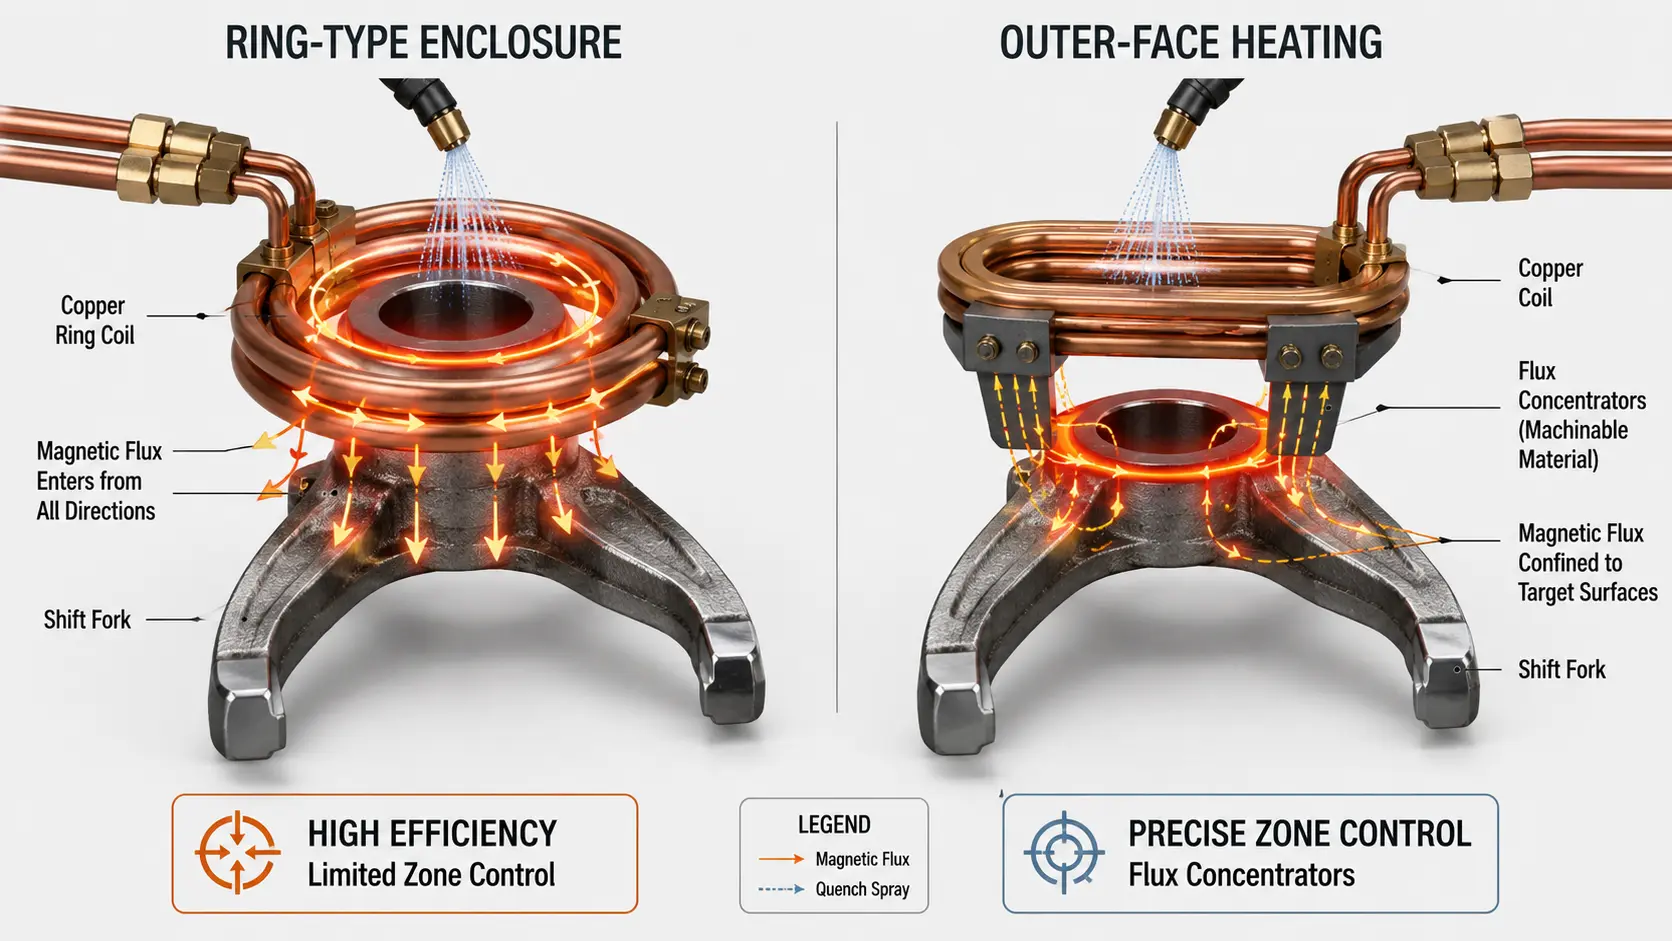
Una bobina en forma de anillo encierra la cabeza de la horquilla, calentándola desde todos los lados en una configuración similar al método del lóbulo de leva.
Ventajas: Alta eficiencia de calentamiento — la geometría cerrada dirige el flujo magnético hacia la pieza desde múltiples direcciones, minimizando la pérdida de energía. Los tiempos de ciclo son cortos, y el diseño del inductor es relativamente sencillo de fabricar.
Desventajas: Control de zona limitada. La bobina cerrada calienta toda la cabeza de la horquilla, lo que dificulta restringir la zona endurecida a superficies específicas. El riesgo de endurecimiento a través del proceso (endurecer toda la sección transversal en lugar de solo la superficie) o grietas es mayor, particularmente en horquillas de sección delgada.
Enfoque B: Calentamiento de la cara exterior con concentradores de flujo
En lugar de encerrar la pieza, la bobina utiliza su cara exterior para calentar las superficies de la horquilla. Se añaden concentradores de flujo al cuerpo del inductor para dirigir y confinar el campo magnético en las zonas objetivo.
Ventajas: Control preciso de zonas: el área endurecida puede limitarse exactamente a las superficies de la cara de la horquilla que lo requieren, dejando las secciones adyacentes sin afectarse. Este enfoque también permite múltiples bobinas conectadas en serie para el endurecimiento simultáneo en múltiples puntos, una ventaja significativa de productividad en líneas de alto volumen. El riesgo de endurecimiento completo se reduce prácticamente a cero.
Desventajas: Menor eficiencia de calentamiento en comparación con el enfoque de estilo anillo, lo que requiere una frecuencia más alta para compensar. El diseño del inductor es más complejo, y la selección de material del concentrador de flujo y el mecanizado aumentan el costo de la herramienta.
Qué enfoque elegir?
El método de cara exterior con concentradores de flujo es el enfoque más comúnmente utilizado en producción, particularmente para horquillas de transmisión donde la precisión de la zona no es negociable. Se prefiere el enfoque de estilo anillo cuando la geometría de la horquilla es lo suficientemente simple como para que el calentamiento de encierro completo no genere riesgos de sobre-endurecimiento, y cuando la reducción del tiempo de ciclo es el objetivo principal.
La decisión debe tomarse durante el desarrollo del proceso, no en el área de producción. El costo de equivocarse en el diseño del inductor — piezas desechadas, fallas en campo, o la inestabilidad crónica del proceso — supera con creces el costo de una ingeniería inicial adecuada. Para aplicaciones que requieren un control preciso de la profundidad del caso, los principios discutidos en nuestra guía sobre desafíos del endurecimiento por inducción de ejes el mapeo de frecuencia a profundidad son directamente aplicables al procesamiento de horquillas de cambio.
🔑 Punto clave
El endurecimiento por inducción del lóbulo de leva es un proceso maduro, estandarizado: inductor de disparo único tipo anillo con enfriamiento integrado, la frecuencia superaudio, y un paso de desbarbado vibratorio previo al endurecimiento para eliminar la causa raíz más común de grietas.
El endurecimiento de la horquilla de cambio es fundamentalmente un problema de diseño del inductor: la elección entre recinto estilo anillo (eficiencia a costa del control de zonas) y calentamiento de la cara exterior con concentradores de flujo (precisión a costa de la complejidad) debe hacerse parte por parte, En la práctica de producción, la precisión de zonas suele ganar.
Necesita ayuda con el desarrollo del proceso de lóbulo de leva o horquilla de cambio?
Póngase en contacto con nuestro equipo de ingeniería para obtener soporte para aplicaciones específicas sobre el diseño de inductores., solución de problemas de defectos, y calificación de procesos para lóbulos de leva, horquillas de cambio, y componentes automotrices relacionados.


