
Hartowanie indukcyjne krzywek wałka rozrządu: Zapobieganie pękaniu, Eliminacja wad & Wybór odpowiedniego induktora
Hartowanie indukcyjne krzywek i widelców zmiany biegów stanowi odrębną kategorię w obróbce cieplnej indukcyjnej — jedną, w której geometria części, projektowanie przyrządów, a wybór cewek indukcyjnych krzyżuje się w sposób, który bezpośrednio decyduje o sukcesie lub porażce procesu. Krzywki wałka wymagają precyzji jednorazowego wstrzelenia z zintegrowanym hartowaniem; Widełki zmiany biegów wymuszają wybór między wydajnością nagrzewania a kontrolą strefy. Ten przewodnik rozkłada oba procesy na części składowe, diagnozuje najczęstsze wady, i porównuje dwa podejścia induktorowe, które definiują praktykę hartowania widełek zmiany biegów.
Spis treści
1. Czym jest hartowanie indukcyjne płatów rozrządu i widełek zmiany biegów?
Płatki rozrządu i widełki zmiany biegów to dwa funkcjonalnie odrębne elementy samochodowe, które mają wspólne wymagania: lokalizowane hartowanie powierzchniowe na precyzyjnie kontrolowanych głębokościach obudowa. Metoda indukcyjna jest dominującą metodą dla obu, ale podejście dla każdej z nich zasadniczo się różni.
Płatki rozrządu
Płatki rozrządu — zwane także tarczami rozrządu — to pojedyncze okrągłe płytki używane w dolotach, wydech, oraz w zastosowaniach wałków pomp oleju. materiał to typowo GCr15 lub 100Cr6 stal łożyskowa. Standardowa konfiguracja hartowania to jednostrzałowy induktor pierścieniowy z wbudowanym hartowaniem: cały obwód krzywki wałka jest podgrzewany i hartowany w jednym cyklu. superwysoka częstotliwość (10–40 kHz) jest stosowana do większości krzywek; średniej częstotliwości (1–10 kHz) jest zarezerwowana dla typów ciężkich wymagających głębszej warstwy wierzchniej.
Sprzęt produkcyjny obejmuje maszyny z dwoma stanowiskami załadunkowymi ręcznymi do w pełni automatycznych linii obrotowych — wybór zależy od wymagań dotyczących wydajności i czasu cyklu.
widełki zmiany biegów
materiały widełek zmiany biegów obejmują 45 stal, żeliwo ciągliwe, i stale stopowe konstrukcyjne. Wymóg hartowania dotyczy powierzchni czołowych widelca – obszarów styku, które sprzęgają się z tuleją synchronizatora. Twardość powierzchni i głębokość obudowy różnią się w zależności od konstrukcji przekładni, zazwyczaj wymaga sprzętu o wysokiej częstotliwości lub superczęstotliwości audio. W przeciwieństwie do płatków krzywkowych, Nieregularna geometria widelca sprawia, że projekt cewki indukcyjnej jest głównym wyzwaniem inżynieryjnym.
2. Jak działa proces hartowania indukcyjnego?
Proces płata krzywkowego
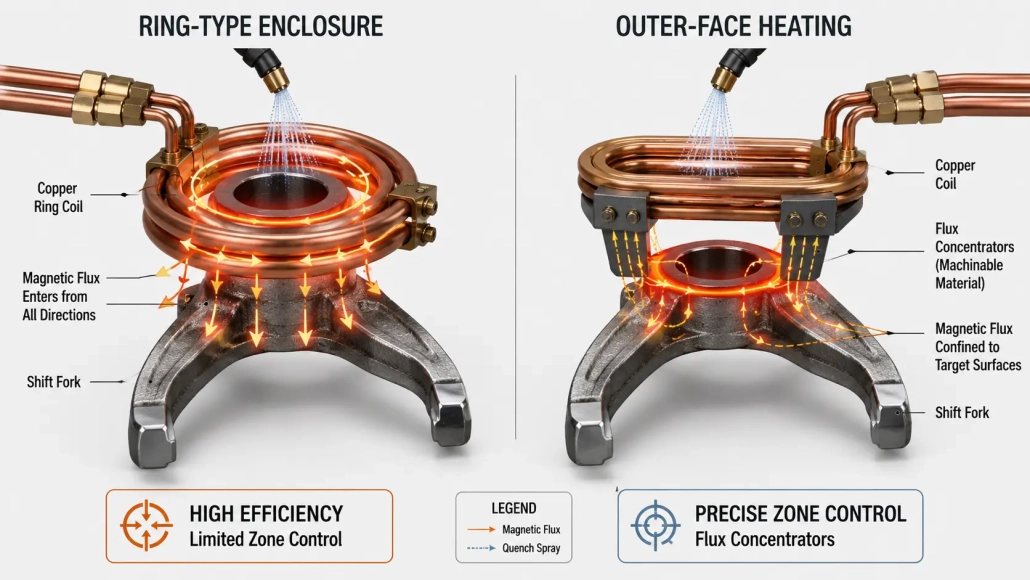
Cykl hartowania krzywki jest w zasadzie prosty, ale wymagający w wykonaniu. Część jest umieszczona koncentrycznie w miedzianej cewce pierścieniowej. Po podłączeniu zasilania, Pole magnetyczne cewki indukcyjnej indukuje prądy wirowe na całym zewnętrznym obwodzie krzywki, nagrzewanie powierzchni do temperatury austenityzacji. Zintegrowane spraye hartownicze dostarczają chłodziwo natychmiast po podgrzaniu — a wszystko to w ramach pojedynczego cyklu trwającego kilka sekund.
Taka konfiguracja zapewnia jednakową głębokość obudowy na obwodzie krzywki, pod warunkiem, że cewka jest obrobiona z precyzyjną koncentrycznością, a część jest prawidłowo zamocowana. Podejście jednorazowe jest z natury powtarzalne, dlatego dominuje w produkcji płatków krzywki. Zrozumienie klasyfikacja częstotliwości nagrzewania indukcyjnego jest niezbędne do dopasowania zasilania do wymaganej głębokości obudowy — super-audio dla standardowych płatków, średnie częstotliwości przy głębszym utwardzaniu.
Proces wideł zmiany biegów
Hartowanie widełek zmiany biegów jest mniej ujednolicone niż praca krzywki krzywki. Asymetryczny kształt widełek oznacza, że cewka indukcyjna musi być zaprojektowana specjalnie dla każdego numeru części. Istnieją dwa różne podejścia — obudowa pierścieniowa i ogrzewanie powierzchni zewnętrznej — a wybór między nimi jest najważniejszą decyzją w rozwoju procesu. Obydwa szczegółowo zbadamy w Sekcja 4.
Podstawy procesu mają wiele wspólnego z innymi zastosowaniami precyzyjnej indukcji. Zasady dotyczące wybór mocy nagrzewania indukcyjnego i efektywność cewki stosują się bezpośrednio — szczególnie kompromis między szybkością nagrzewania a głębokością przewodzenia ciepła, która determinuje końcową jednolitość głębokości hartowania powierzchniowego.
3. Typowe wady i jak im zapobiegać
Najczęściej spotykane problemy w hartowaniu krzywek wałka rozrządu to pękanie i odpryskiwanie krawędzi. Wady te mają wspólną przyczynę źródłową, która jest często pomijana podczas rozwiązywania problemów w procesie.
Problem z zadziorami
Pękanie i odpryskiwanie krawędzi są głównie spowodowane zadziorny na obrabianym materiale z wcześniejszych operacji obróbki. Podczas nagrzewania indukcyjnego, żarny działają jak koncentratory naprężeń — nagrzewają się szybciej niż otaczający materiał ze względu na wyższy stosunek powierzchni do objętości, tworząc lokalne gradienty naprężeń termicznych, które inicjują pęknięcia na krawędzi części.
roztwór: dodanie wykańczanie toczne lub wibracyjne (odpowietrzanie wibracyjne) krok przed hartowaniem indukcyjnym rozwiązuje ten problem w zdecydowanej większości przypadków. etap jest niedrogi, łatwo zintegrowany z linią produkcyjną, i eliminuje przyczynę zamiast ją kompensować poprzez korektę parametrów procesu.
Co nie jest problemem obróbki cieplnej
Dwa tryby awarii często błędnie przypisuje się hartowaniu indukcyjne:
Pęknięcia spowodowane szlifowaniem lub dopasowaniem prasowym: Szlifowanie po hartowaniu z nieprawidłowymi parametrami (nadmierna prędkość posuwu, zużyte koło, niewystarczająca ilość płynu chłodzniczego) może powodować poparzenia i pęknięcia. podobnie, zespół dopasowany do kolizji przy nadmiernej sile nacisku może inicjować pęknięcia na podnoszach naprężeń. Żadnego z nich nie należy przypisywać procesowi utwardzania bez dowodów. Zasada ta rozciąga się na Wady hartowania indukcyjnego również — błędne przypisanie uszkodzeń szlifierskich do obróbki cieplnej jest powracającym problemem w przypadku wielu typów części.
Wskazania kontroli cząstek magnetycznych wewnątrz 0.3 mm: Liniowe wskazania 0.3 mm lub mniej stwierdzone podczas kontroli MT kucie okrążeń — istniejące wcześniej nieciągłości materiałowe powstałe w procesie kucia — i nie są związane z hartowaniem indukcyjnym. Odróżnienie odcinków od pęknięć kalnych wymaga metalografii przekrojonej.
4. Induktor typu pierścieniowego vs induktor zewnętrzny: Porównanie obu metod dla widełek z przebiegami
Projekt induktora z widelcem przesuwniczym stanowi rzeczywisty kompromis inżynierski bez uniwersalnej odpowiedzi. Dwie konfiguracje dominują w praktyce, każda z różnymi zaletami i trybami awarii.
Podejście A: Obudowa w stylu pierścieniowym
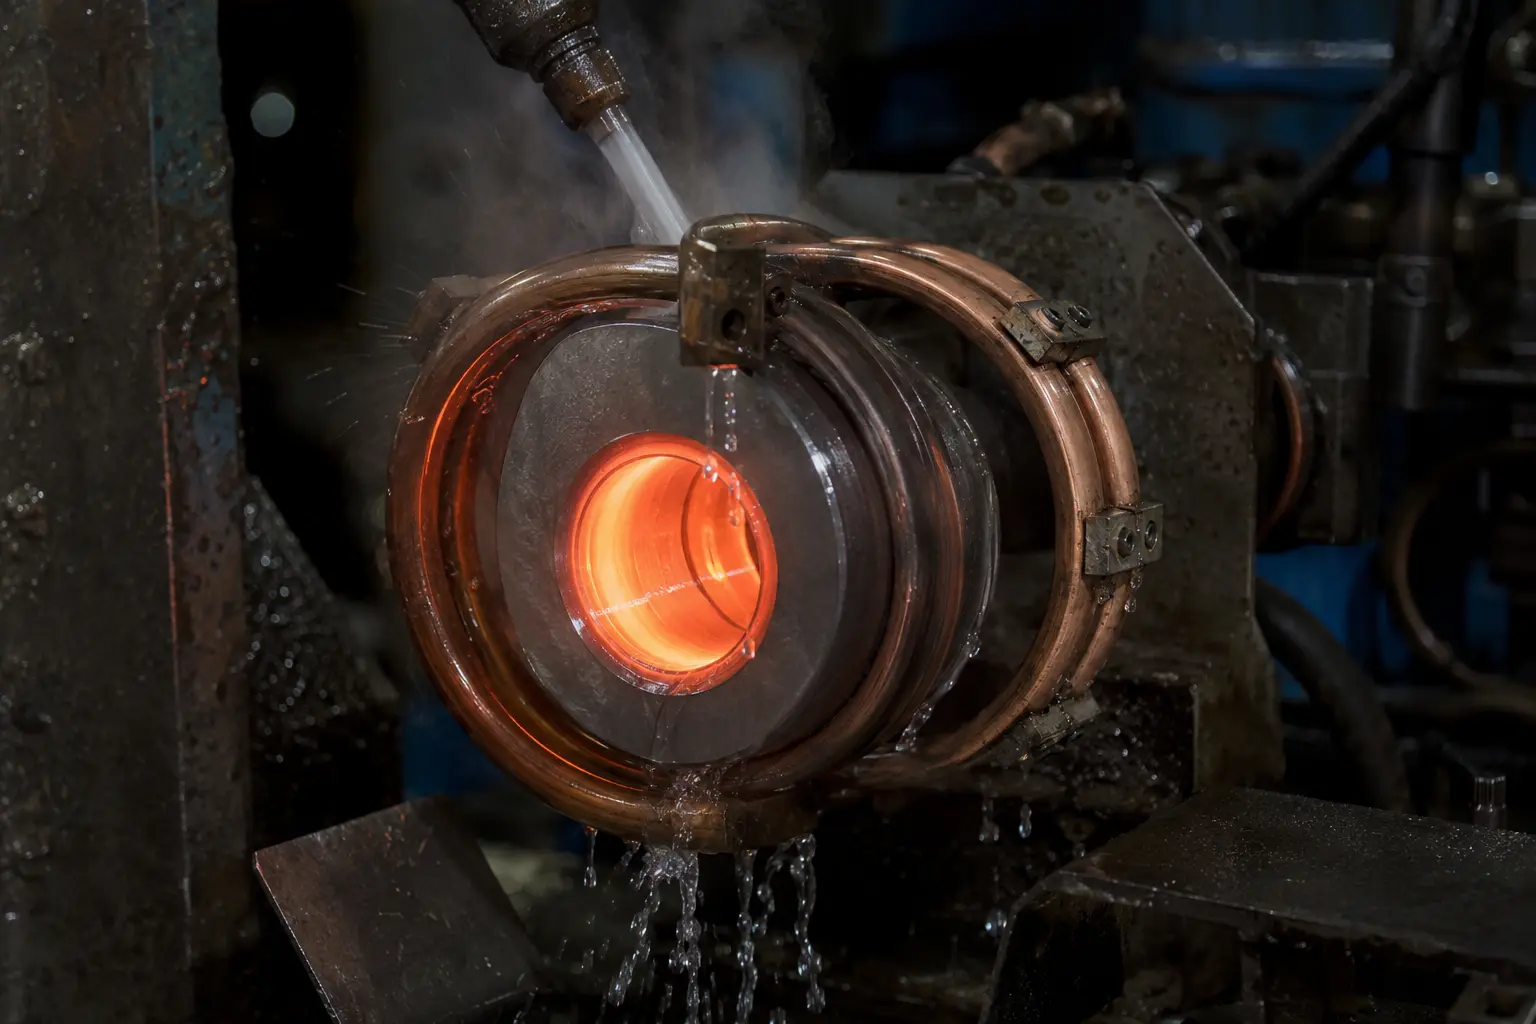
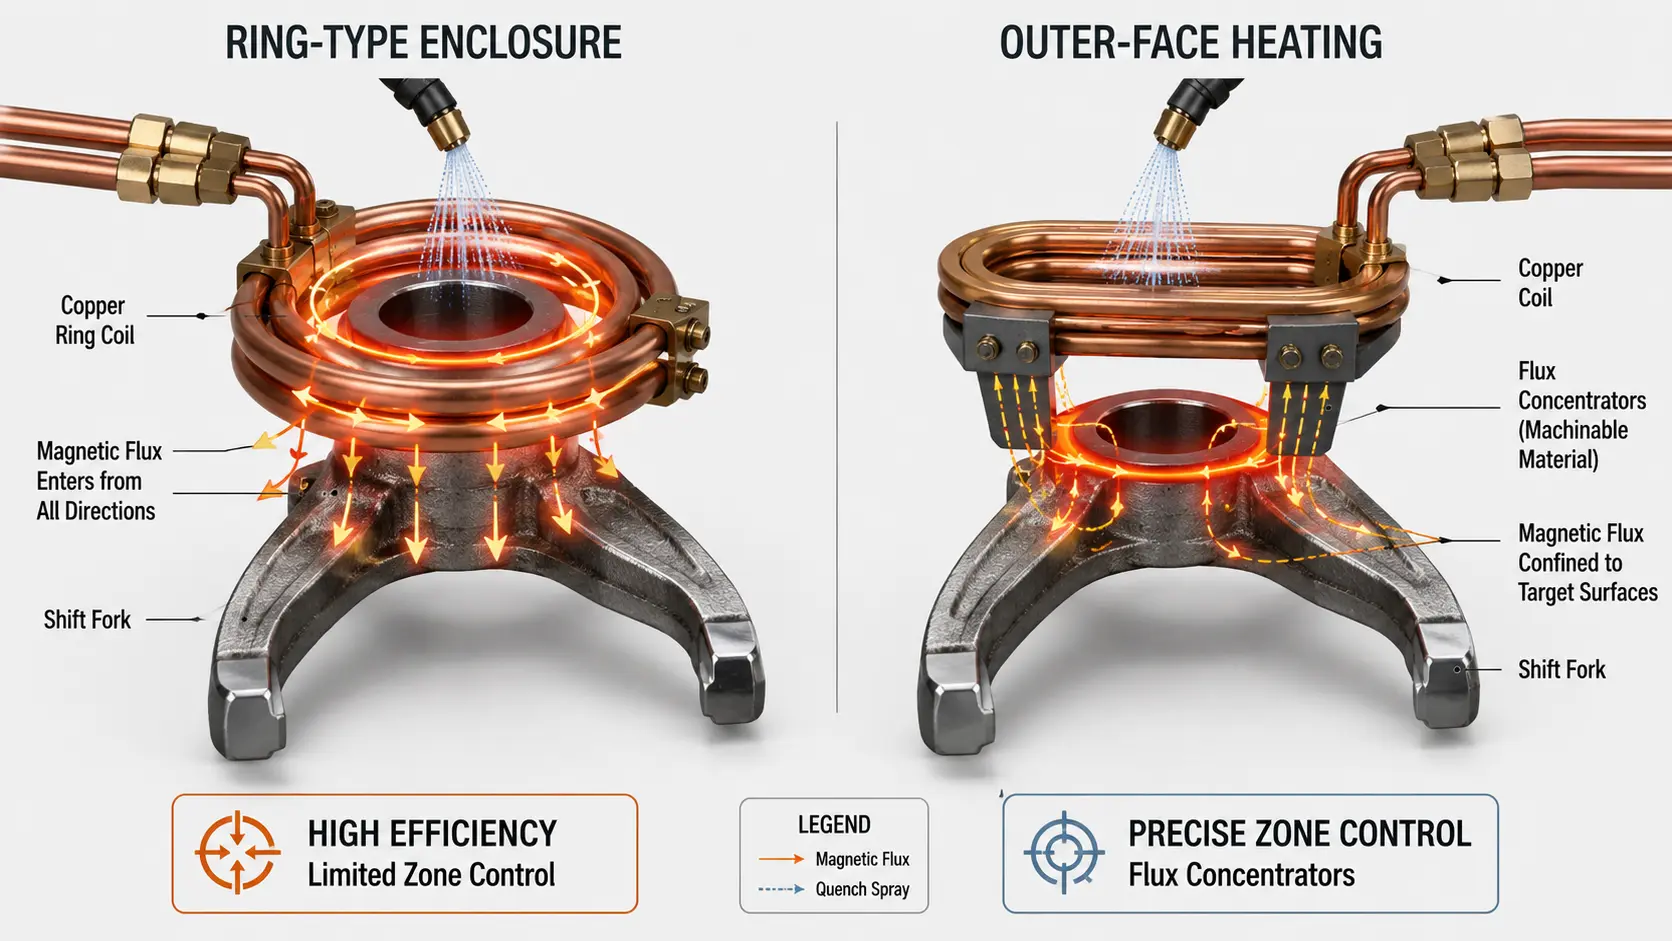
Cewka w kształcie pierścieni otacza głowicę widelec, podgrzewając ją ze wszystkich stron w konfiguracji podobnej do podejścia z wałkiem krzywki.
Zalety: Wysoka wydajność nagrzewcza — zamknięta geometria kieruje strumień magnetyczny do części z wielu kierunków, minimalizując straty energii. Czasy cyklu są krótkie, a konstrukcja cewki jest stosunkowo prosta do wyprodukowania.
Wady: Ograniczona kontrola stref. Zamknięta cewka ogrzewa całą głowicę widelec, utrudnia ograniczenie strefy utwardzonej do określonych powierzchni. Ryzyko hartowanie przez całą przekroj (utwardzenia całego przekroju, a nie tylko powierzchni) czy pękanie jest wyższe, szczególnie w przypadku widełek o cienkiej ściance.
Podejście B: Podgrzewanie zewnętrznej powierzchni z koncentratorami strumienia
Zamiast otaczać część, cewka wykorzystuje swoją zewnętrzną powierzchnię do podgrzewania powierzchni widełek. Koncentratory strumienia są dodawane do korpusu induktora, aby ukierunkować i ograniczyć pole magnetyczne do stref docelowych.
Zalety: Precyzyjna kontrola strefy — utwardzony obszar może zostać ograniczony dokładnie do powierzchni widełek, które tego wymagają, pozostawiając sąsiednie sekcje niezmienione. To podejście pozwala również wielokrotne cewki połączone szeregowo na jednoczesne utwardzanie w wielu punktach, znaczną przewagę w wydajności na liniach o dużej produkcji. Ryzyko przetwardzenia jest praktycznie wyeliminowane.
Wady: Niższa efektywność ogrzewania w porównaniu z podejściem pierścieniowym, wymagając wyższej częstotliwości w celu kompensacji. Projektowanie induktora jest bardziej skomplikowane, a dobór materiału koncentratora strumienia i obróbka dodają koszty narzędzi.
Które podejście wybrać?
Metoda na powierzchni zewnętrznej z koncentratorami strumienia jest częściej stosowane podejście w produkcji, szczególnie w przypadku widełek zmiany biegów, gdzie precyzja strefowa nie podlega negocjacjom. Podejście pierścieniowe jest preferowane, gdy geometria wideł jest na tyle prosta, że ogrzewanie w pełnej obudowie nie stwarza ryzyka nadmiernego utwardzenia, oraz gdy głównym celem jest skrócenie czasu cyklu.
Decyzję należy podjąć w trakcie opracowywania procesu, nie na hali produkcyjnej. Koszt błędnego zaprojektowania cewki indukcyjnej — złomowane części, awarie terenowe, lub chroniczna niestabilność procesu — znacznie przekracza koszt odpowiedniego projektowania od początku. Do zastosowań wymagających precyzyjnej kontroli głębokości obudowy, zasady omówione w naszym przewodniku wyzwania związane z hartowaniem indukcyjnym wałów wokół mapowania częstotliwości do głębokości mają bezpośrednie zastosowanie do przetwarzania widełek zmiany biegów.
🔑 Kluczowa Konkluzja
Hartowanie indukcyjne krzywki to a dojrzały, ustandaryzowany proces: jednostrzałowy induktor pierścieniowy z wbudowanym hartowaniem, superdźwiękowa częstotliwość, oraz etap wstępnego gratowania wibracyjnego przed hartowaniem, aby wyeliminować najczęstszą pierwotną przyczynę pęknięć.
Hartowanie widełek zmiany biegów to zasadniczo: Problem z projektem cewki indukcyjnej: wybór pomiędzy obudową typu ring (wydajność kosztem kontroli strefowej) i ogrzewanie powierzchni zewnętrznej za pomocą koncentratorów strumienia (precyzja kosztem złożoności) należy wykonać część po części, z precyzją strefową, która zazwyczaj wygrywa w praktyce produkcyjnej.
Potrzebujesz pomocy przy opracowywaniu procesu krzywki lub wideł zmiany biegów?
Skontaktuj się z naszym zespołem inżynierów, aby uzyskać wsparcie dotyczące konkretnego zastosowania w zakresie projektowania cewki indukcyjnej, rozwiązywanie problemów, i kwalifikacja procesu dla krzywek, widły zmiany biegów, i powiązane części samochodowe.


