
Indurimento a induzione dei lobi a camme: Prevenire le crepe, Eliminare i difetti & Selezionare l'induttore giusto
Tempra ad induzione per lobi delle camme e forcelle del cambio rappresenta una categoria distinta all'interno del trattamento termico a induzione, quella in cui la geometria della parte, progettazione dell'apparecchio, e la selezione degli induttori si intersecano in modi che determinano direttamente il successo o il fallimento del processo. I lobi delle camme richiedono precisione a colpo singolo con tempra integrata; le forcelle del cambio impongono una scelta tra efficienza di riscaldamento e controllo di zona. Questa guida suddivide entrambi i processi, diagnostica i difetti più comuni, e confronta i due approcci induttori che definiscono la pratica di indurimento delle forcelle di cambio.
Indice dei contenuti
1. Cos'è l'Indurimento per Induzione dei Lobi della Camma e delle Forcelle di Cambio?
I lobi delle camme e le forcelle del cambio sono due componenti automobilistici funzionalmente distinti che condividono un requisito comune: indurimento superficiale localizzato a profondità della cassa controllate con precisione. La tempra ad induzione è il metodo dominante per entrambi, ma l'approccio per ciascuno differisce fondamentalmente.
Lobi delle camme
I lobi delle camme, chiamati anche dischi delle camme, sono piastre circolari individuali utilizzate nell'aspirazione, scarico, e applicazioni con camme per pompe dell'olio. Il materiale è in genere GCr15 o 100Cr6 acciaio per cuscinetti. La configurazione di rafforzamento standard è a induttore single-shot di tipo ad anello con quench integrato: l'intera periferia del lobo della camma viene riscaldata e raffreddata in un ciclo. Frequenza superaudio (10–40 kHz) viene utilizzato per la maggior parte dei lobi delle camme; frequenza media (1–10 kHz) è riservato ai tipi pesanti che richiedono una profondità della custodia più profonda.
Le attrezzature di produzione spaziano dalle macchine a caricamento manuale a doppia stazione alle linee a tavola rotante completamente automatizzate: la scelta è dettata dai requisiti di volume e tempo di ciclo.
Forcelle del cambio
I materiali della forcella del cambio includono 45 acciaio, ghisa malleabile, e acciai strutturali legati. Il requisito di indurimento riguarda le superfici della faccia della forcella, ovvero le aree di contatto che impegnano il manicotto del sincronizzatore. Le specifiche relative alla durezza superficiale e alla profondità della custodia variano in base al design della trasmissione, in genere richiedono apparecchiature ad alta frequenza o super-audiofrequenza. A differenza dei lobi delle camme, la geometria irregolare della forcella rende la progettazione dell’induttore la sfida ingegneristica centrale.
2. Come Funziona il Processo di Indurimento per Induzione?
Processo del lobo della camma
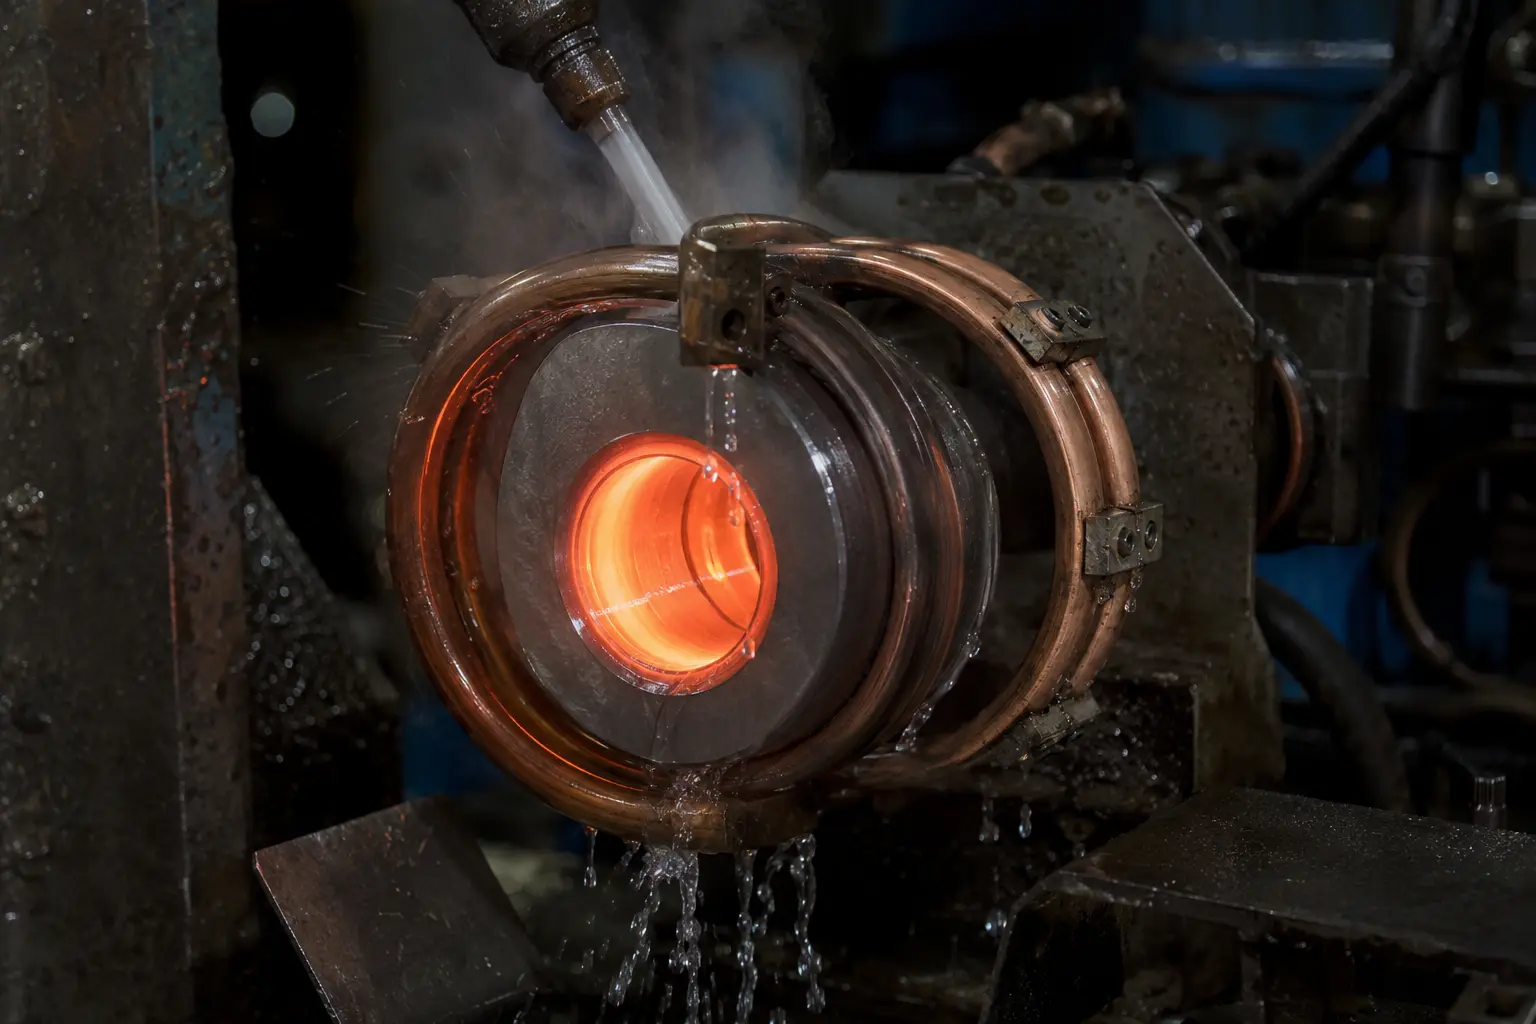
Il ciclo di tempra dei lobi delle camme è semplice in linea di principio ma impegnativo nella sua esecuzione. La parte è posizionata concentricamente all'interno di un induttore in rame di tipo ad anello. Quando viene applicata l'alimentazione, il campo magnetico dell'induttore induce correnti parassite attorno all'intera circonferenza esterna del lobo della camma, riscaldare la superficie alla temperatura di austenitizzazione. Gli spray di raffreddamento integrati erogano il refrigerante immediatamente dopo il riscaldamento, il tutto in un ciclo a colpo singolo della durata di pochi secondi.
Questa configurazione produce una profondità uniforme della custodia attorno alla periferia della camma, purché l'induttore sia lavorato con stretta concentricità e il pezzo sia correttamente fissato. l'approccio a singolo colpo è intrinsecamente ripetibile, ed è per questo che domina la produzione dei lobi delle camme. Comprendere Classificazione della frequenza del riscaldamento a induzione è essenziale per abbinare l'alimentazione alla profondità richiesta del caso — super-audio per lobi standard, frequenza media quando è specificato un indurimento più profondo.
Processo della forcella del cambio
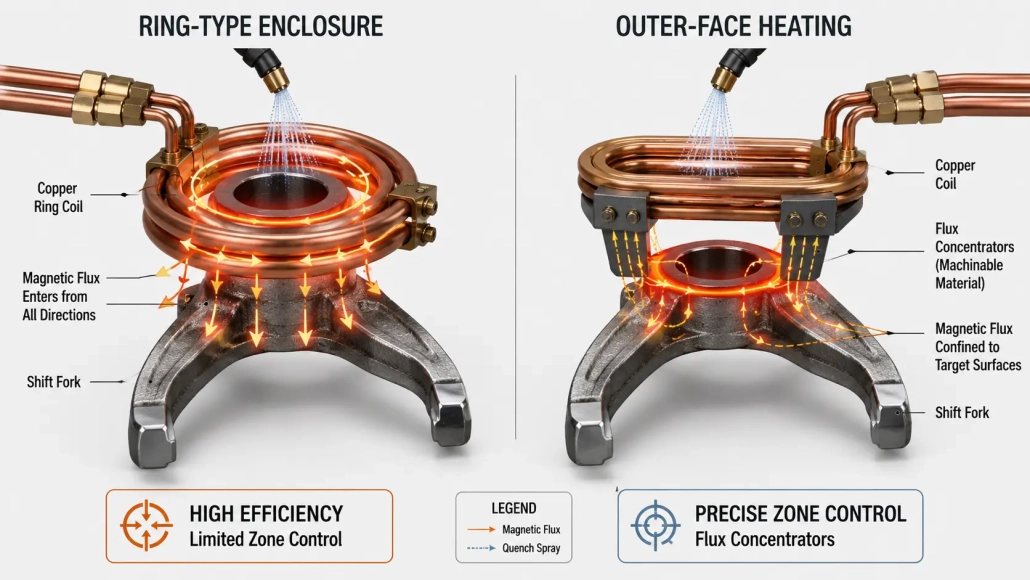
L'indurimento della forcella del cambio è meno standardizzato rispetto al lavoro sui lobi delle camme. La forma asimmetrica della forcella significa che l'induttore deve essere progettato specificamente per ciascun codice. Esistono due approcci distinti: involucro ad anello e riscaldamento della faccia esterna, e la scelta tra loro è la decisione più importante nello sviluppo del processo. Esaminiamo entrambi in dettaglio in Sezione 4.
I fondamenti del processo condividono molto con altre applicazioni di induzione di precisione. I principi relativi a selezione della potenza per riscaldamento a induzione e l'efficienza della bobina si applicano direttamente — in particolare il compromesso tra velocità di riscaldamento e profondità di conduzione termica, che governa l'uniformità della profondità finale del caso.
3. Guasti Comuni e Come Prevenirli
I problemi più frequentemente riscontrati nella tempra dei lobi a camma sono crepe e scheggiature dei bordi. Questi difetti condividono una causa comune che spesso viene trascurata durante le operazioni di risoluzione dei problemi del processo.
Il problema della bava
Crepe e scheggiature dei bordi sono prevalentemente causate da bave sul pezzo da precedenti operazioni di lavorazione. Durante il riscaldamento a induzione, le bave agiscono come concentratori di stress — si riscaldano più velocemente del materiale circostante grazie al loro maggiore rapporto superficie-volume, creando gradienti di sollecitazione termica localizzati che innescano le crepe al bordo del pezzo.
Soluzione: Aggiungendo un finitura a rotazione o vibrazione (debamatura vibratoria) step prima che l'induinzione a induzione risolva questo problema nella stragrande maggioranza dei casi. Il passaggio è economico, facilmente integrato nella linea di produzione, e elimina la causa principale piuttosto che compensarla attraverso aggiustamenti dei parametri di processo.
Cosa non è un problema di trattamento termico
Due modalità di guasto sono frequentemente attribuite erroneamente alla tempra ad induzione:
Crepe dovute a rettifica o accoppiamento a pressione: Rettifica post-tempra con parametri non corretti (eccessiva velocità di avanzamento, ruota consumata, refrigerante inadeguato) possono generare bruciature e crepe da rettifica. Allo stesso modo, Assemblaggio a press-fit con forza eccessiva può iniziare crepe nei rilievi di stress. Nessuno dei due dovrebbe essere attribuito al processo di indurimento senza prove. Questo principio si estende anche a difetti di indurimento per induzione degli ingranaggi anche — l'attribuzione errata dei danni da rettifica al trattamento termico è un problema ricorrente in molti tipi di componenti.
Indicazioni di ispezione mediante particelle magnetiche all'interno 0.3 mm: Indicazioni lineari di 0.3 mm o meno trovate durante l'ispezione MT sono generalmente laps di forgiatura — discontinuità del materiale preesistenti dal processo di forgiatura — e non sono correlate all'indurimento a induzione. Distinguere i lassi di forgiatura dalle crepe di tempra richiede metallografia trasversale.
4. Induttore a Tipo Anello vs Induttore a Faccia Esterna: Confronto tra i due approcci per le forcelle del cambio
Il design dell'induttore a forca a cambio presenta un vero compromesso ingegneristico senza una risposta universale. Due configurazioni dominano la pratica, ognuna con vantaggi distinti e modalità di guasto.
Approccio A: Involucro in stile anello
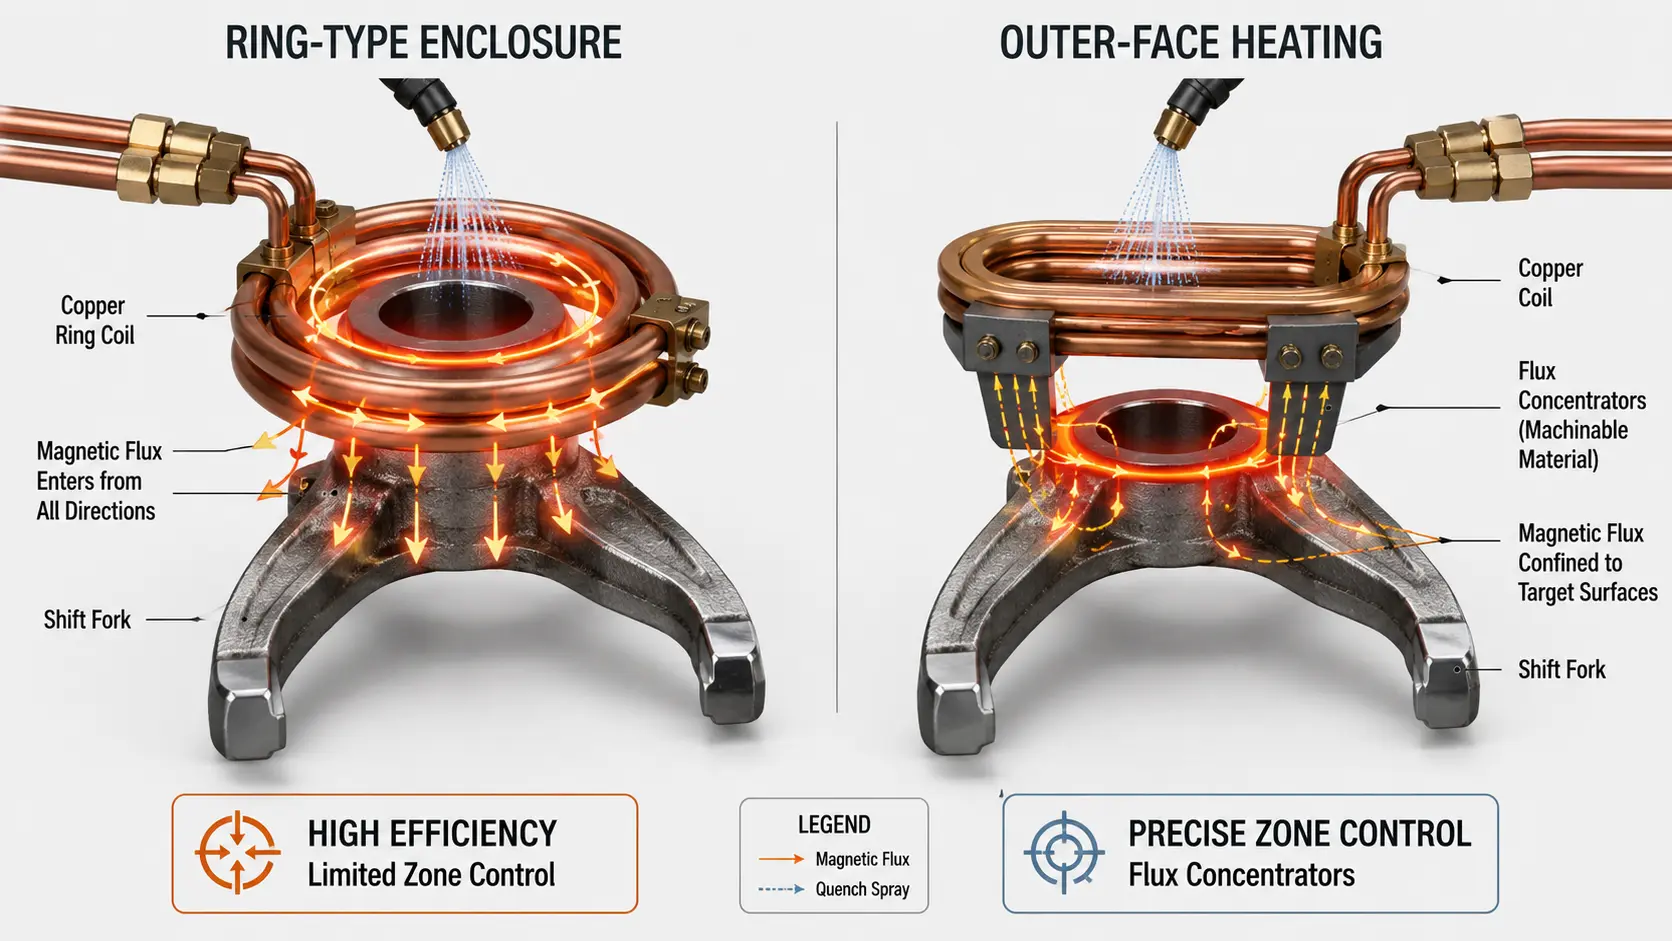
Una bobina a forma di anello racchiude la testa della forcella, riscaldandola da tutti i lati in una configurazione simile all'approccio del lobo della camma.
Vantaggi: Alta efficienza di riscaldamento — la geometria chiusa dirige il flusso magnetico nel pezzo da più direzioni, minimizza la perdita di energia. I tempi di ciclo sono brevi, e il design dell'induttore è relativamente semplice da fabbricare.
Svantaggi: Controllo della zona limitata. La bobina chiusa riscalda l'intera testa della forcella, rendendo difficile limitare la zona indurita a superfici specifiche. Il rischio di Cementazione completa (indurendo l'intera sezione trasversale anziché solo la superficie) oppure fessurazione è più alto, in particolare su forcelle a sezione sottile.
Avvicinarsi B: Riscaldamento della faccia esterna con concentratori di flusso
Invece di racchiudere la parte, la bobina usa il suo faccia esterna per riscaldare le superfici della forcella. Concentratori di flusso vengono aggiunti al corpo dell'induttore per dirigere e confinare il campo magnetico nelle zone target.
Vantaggi: Controllo preciso della zona: l'area indurita può essere limitata esattamente alle superfici della faccia della forca che lo richiedono, lasciando inalterate le sezioni adiacenti. Questo approccio consente anche più bobine collegate in serie per l'indurimento simultaneo in più punti, un vantaggio significativo di produttività nelle linee ad alto volume. Il rischio di indurimento completo è praticamente eliminato.
Svantaggi: Efficienza di riscaldamento inferiore rispetto all'approccio a forma di anello, richiedendo frequenze più alte per compensare. Il progetto dell'induttore è più complesso, e la selezione del materiale del concentratore di flusso e la lavorazione aumentano il costo degli utensili.
Quale approccio scegliere?
Il metodo della faccia esterna con concentratori di flusso è il approccio più comunemente usato in produzione, particolarmente per le forcelle del cambio dove la precisione della zona è imprescindibile. L'approccio a forma di anello è preferito quando la geometria della forcella è abbastanza semplice da non creare rischi di indurimento eccessivo con il riscaldamento a completo avvolgimento, e quando la riduzione del tempo ciclo è l'obiettivo principale.
La decisione dovrebbe essere presa durante lo sviluppo del processo, non sul pavimento di produzione. Il costo di un design errato dell'induttore — pezzi scartati, guasti sul campo, o instabilità del processo cronico — supera di gran lunga il costo di una corretta ingegneria iniziale. Per applicazioni che richiedono un controllo preciso della profondità del trattamento, i principi discussi nella nostra guida a sfide di induzione a albero intorno alla mappatura frequenza-profondità sono direttamente applicabili alla lavorazione dei forcellini del cambio.
🔑 Punto chiave
La cementazione a induzione dei lobi a camma è un processo maturo, standardizzato: induttore single-shot di tipo ad anello con quench integrato, frequenza super-audio, e un'operazione di sbavatura vibratoria pre-indurimento per eliminare la causa più comune di incrinature.
L'indurimento dei forcellini del cambio è fondamentalmente un problema di progettazione dell'induttore: la scelta tra involucro ad anello (efficienza a costo del controllo delle zone) e riscaldamento della faccia esterna con concentratori di flux (precisione a costo della complessità) deve essere fatta parte per parte, con la precisione delle zone che prevale tipicamente nella pratica di produzione.
Necessita di aiuto per lo sviluppo del processo del lobo a camme o della forcella a cambio?
Contatta il nostro team di ingegneria per supporto specifico sull'applicazione nella progettazione dell'induttore, risoluzione dei difetti, e la qualificazione del processo per i lobi a camme, forcelle del cambio, e componenti automobilistici correlati.


