
캠 로브 유도 경화: 균열 방지, 결함 제거 & 적절한 인덕터 선택
캠 로브 및 변속 포크 유도 경화 유도 열처리 내의 고유한 범주를 나타냅니다. 즉, 부품 형상이, 고정물 디자인, 인덕터 선택은 프로세스의 성공 또는 실패를 직접적으로 결정하는 방식으로 교차합니다.. 캠 로브는 통합 담금질로 단발성 정밀도를 요구합니다.; 변속 포크는 가열 효율성과 구역 제어 사이에서 선택을 강요합니다.. 이 가이드에서는 두 프로세스를 모두 분석합니다., 가장 일반적인 결함을 진단합니다., 시프트 포크 경화 방식을 정의하는 두 가지 인덕터 접근 방식을 비교합니다..
목차
1. 캠 로브 및 시프트 포크의 유도 경화란 무엇인가?
캠 로브와 시프트 포크는 공통 요구 사항을 공유하는 기능적으로 서로 다른 두 가지 자동차 구성 요소입니다.: 정밀하게 제어된 케이스 깊이에서 국부적인 표면 경화. 유도 경화는 두 가지 모두에서 지배적인 방법입니다., 하지만 각 방식은 근본적으로 다르다.
캠 로브
캠 로브(캠 디스크라고도 함)는 흡입구에 사용되는 개별 원형 판, 배기, 오일 펌프 캠 응용. 재료는 일반적 GCr15 또는 100Cr6 베어링 강. 표준 경화 구성은 a 일체형 소화 기능이 통합된 링형 단발 인덕터: 캠 로브 전체 둘레를 한 사이클에서 가열하고 급냉함. 초고주파수 (10–40 kHz) 대부분의 캠 로브에 사용; 중주파 (1–10 kHz) 케이스 깊이가 더 깊은 중·대형 타입에 사용.
생산 장비는 듀얼 스테이션 수동 적재 기계에서 완전 자동 회전 테이블 라인까지 다양하며 — 선택은 생산량과 사이클 시간 요구에 따라 결정됨.
변속 포크
변속 포크 재료에는 45 강철, 연성 주철, 합금 구조용 강철 포함. 경화 요구사항은 포크 페이스 표면 — 싱크로나이저 슬리브와 접촉하는 접촉 면. 표면 경도 및 케이스 깊이 사양은 변속기 설계에 따라 다르다, 일반적으로 고주파 또는 초음파 장비가 필요합니다.. 캠 로브와는 다르게, 포크의 불규칙한 기하학적 구조로 인해 인덕터 설계가 엔지니어링의 핵심 과제가 됩니다..
2. 유도 경화 공정은 어떻게 작동하는가?
캠 로브 프로세스
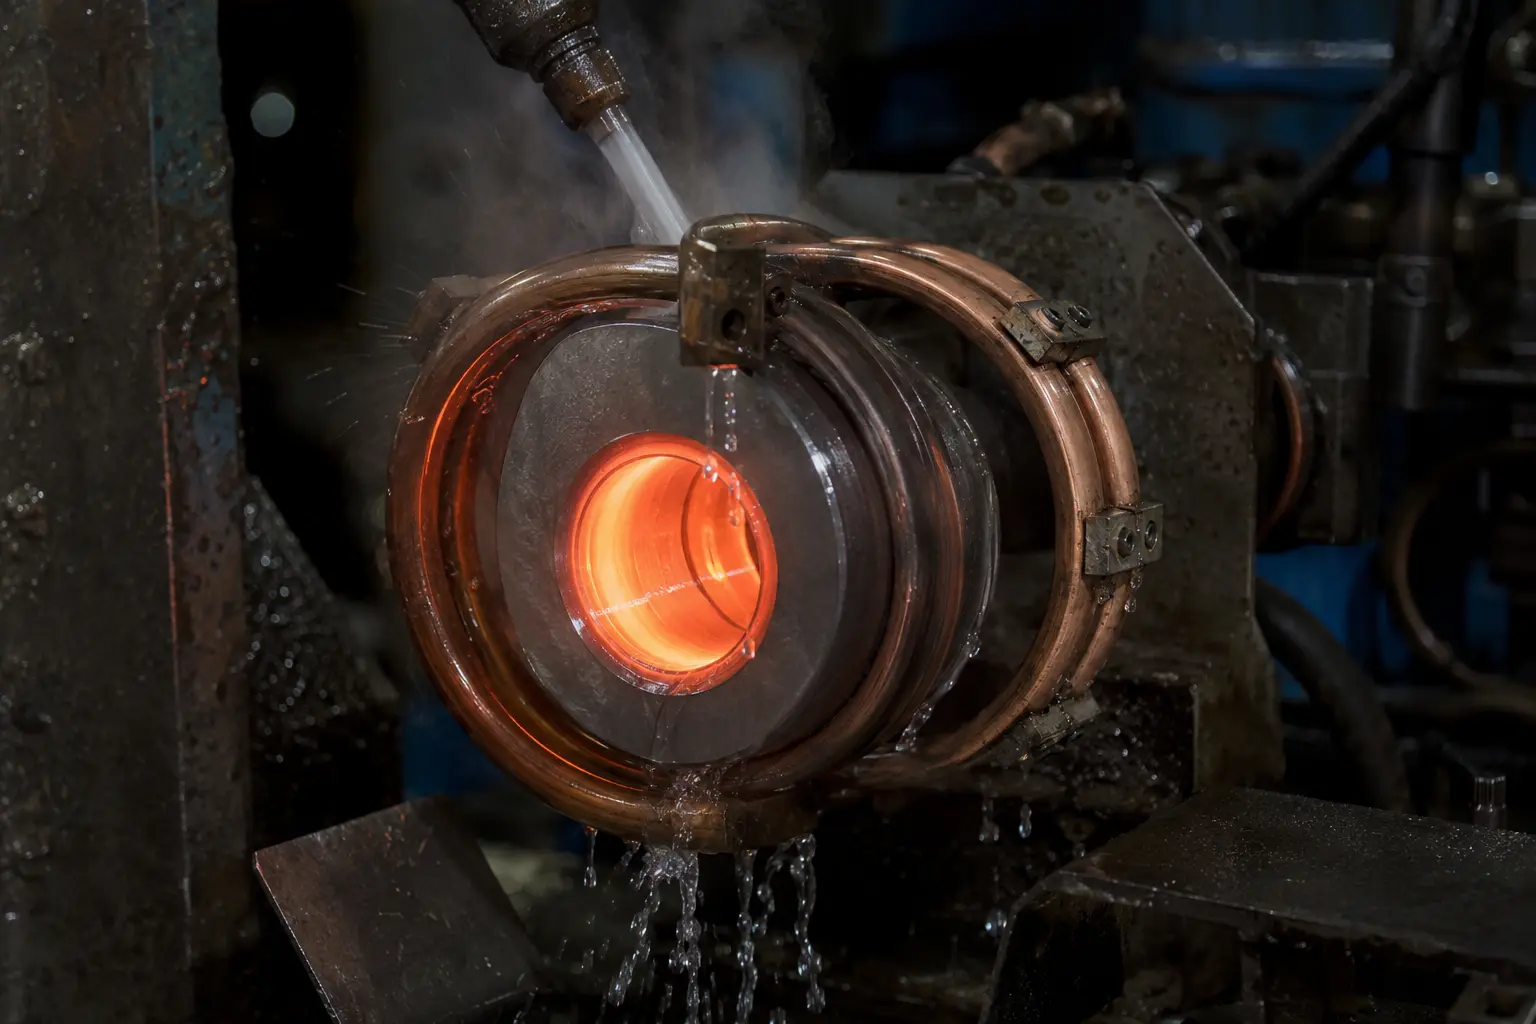
캠 로브 경화 사이클은 원칙적으로는 간단하지만 실행이 까다롭습니다.. 부품은 링형 구리 인덕터 내에 동심원으로 배치됩니다.. 전원이 인가되면, 인덕터의 자기장은 캠 로브의 전체 외주 둘레에 와전류를 유도합니다., 표면을 오스테나이트화 온도로 가열하기. 통합 퀜치 스프레이는 가열 직후 냉각수를 공급하며 — 모두 몇 초만에 이루어지는 단일 사이클 내에서.
이 구성은 캠 주변부 전체에 균일한 케이스 깊이를 생성한다, 인덕터가 정밀하게 동심으로 가공되고 부품이 올바르게 고정되어 있는 경우. 단일 샷 방식은 본질적으로 반복 가능하다, 이러한 이유로 캠 롭 생산에서 지배적이다. 이해하기 유도 가열 주파수 분류 필요한 케이스 깊이에 전원 공급 장치를 맞추는 데 필수적입니다. 표준 로브용 슈퍼 오디오, 더 깊은 경화가 지정된 경우 중간 주파수.
시프트 포크 프로세스
시프트 포크 경화는 캠 로브 작업보다 덜 표준화되어 있습니다.. 포크의 비대칭 모양은 인덕터가 각 부품 번호에 맞게 특별히 설계되어야 함을 의미합니다.. 링 스타일 인클로저와 외부 표면 가열이라는 두 가지 서로 다른 접근 방식이 존재하며 둘 중 하나를 선택하는 것이 공정 개발에서 가장 중요한 결정입니다.. 우리는 두 가지를 모두 자세히 조사합니다. 섹션 4.
공정의 기본 원리는 다른 정밀 유도 응용과 많은 부분을 공유합니다. 원리에 관하여 유도 가열 전원 선택 및 코일 효율은 직접적으로 적용됩니다 — 특히 가열 속도와 열전도 깊이 사이의 상충 관계가, 최종 케이스 깊이 균일성을 결정합니다.
3. 일반적인 결함과 이를 예방하는 방법
캠 로브 경화에서 가장 자주 발생하는 문제는 균열과 가장자리 깎임입니다. 이러한 결함은 공정 문제 해결 과정에서 종종 간과되는 공통 원인을 가지고 있습니다.
버 제거 문제
균열과 가장자리 깎임은 주로 다음에 의해 발생합니다 가공물의 버 이전 가공 작업으로부터. 유도 가열 중, 버는 응력 집중기 역할을 하며, 표면적-부피 비율이 높아 주변 재료보다 더 빠르게 가열, 부품 가장자리에서 균열을 유발하는 국소적인 열응력 구배를 생성.
용액: 추가 회전 또는 진동 마감 (진동 버링 제거) 단계 유도 경화가 대부분의 경우 이를 해결하기 전. 단계가 저렴하다, 생산 라인에 쉽게 통합, 그리고 공정 매개변수 조정을 통해 보상하기보다는 근본 원인을 제거합니다.
열처리 문제가 아닌 것
두 가지 고장 모드는 종종 유도 경화와 잘못 연관됩니다:
연마 또는 맞춤 압입으로 인한 균열: 경화 후 부적절한 매개변수로 연마 (과도한 이송 속도, 마모된 휠, 냉각수 부족) 연마 화상과 균열을 유발할 수 있습니다. 마찬가지로, 과도한 압입력으로 하는 간섭 맞춤 조립은 응력 집중 부위에서 균열을 유발할 수 있습니다. 증거 없이 경화 과정에 기인해서는 안 됩니다.. 이 원칙은 다음으로 확장됩니다. 기어 유도경화 결함 또한 — 열처리에 대한 연삭 손상의 잘못된 귀속은 많은 부품 유형에서 반복되는 문제입니다..
자분탐상검사 표시 0.3 mm: 선형 표시 0.3 MT 검사에서 발견된 mm 이하는 일반적으로 단조 랩 — 단조 공정에서 기존의 재료 불연속성 — 유도 경화와 관련이 없습니다.. 단조 랩과 담지 균열을 구분하려면 단면도 금속조직학이 필요.
4. 링형 인덕터와 외면 인덕터: 시프트 포크에 대한 두 가지 접근법 비교
시프트 포크 인덕터 설계는 보편적인 해답이 없는 진정한 공학적 절충을 제시한다. 두 가지 구성이 실무를 지배한다, 각각 뚜렷한 장점과 고장 모드를 가짐.
접근 A: 링형 인클로저
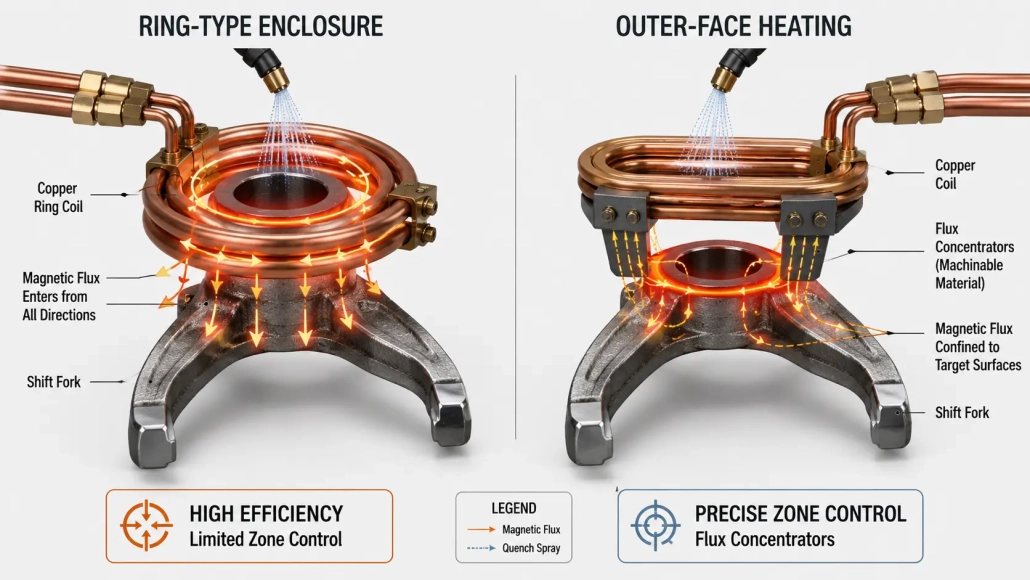
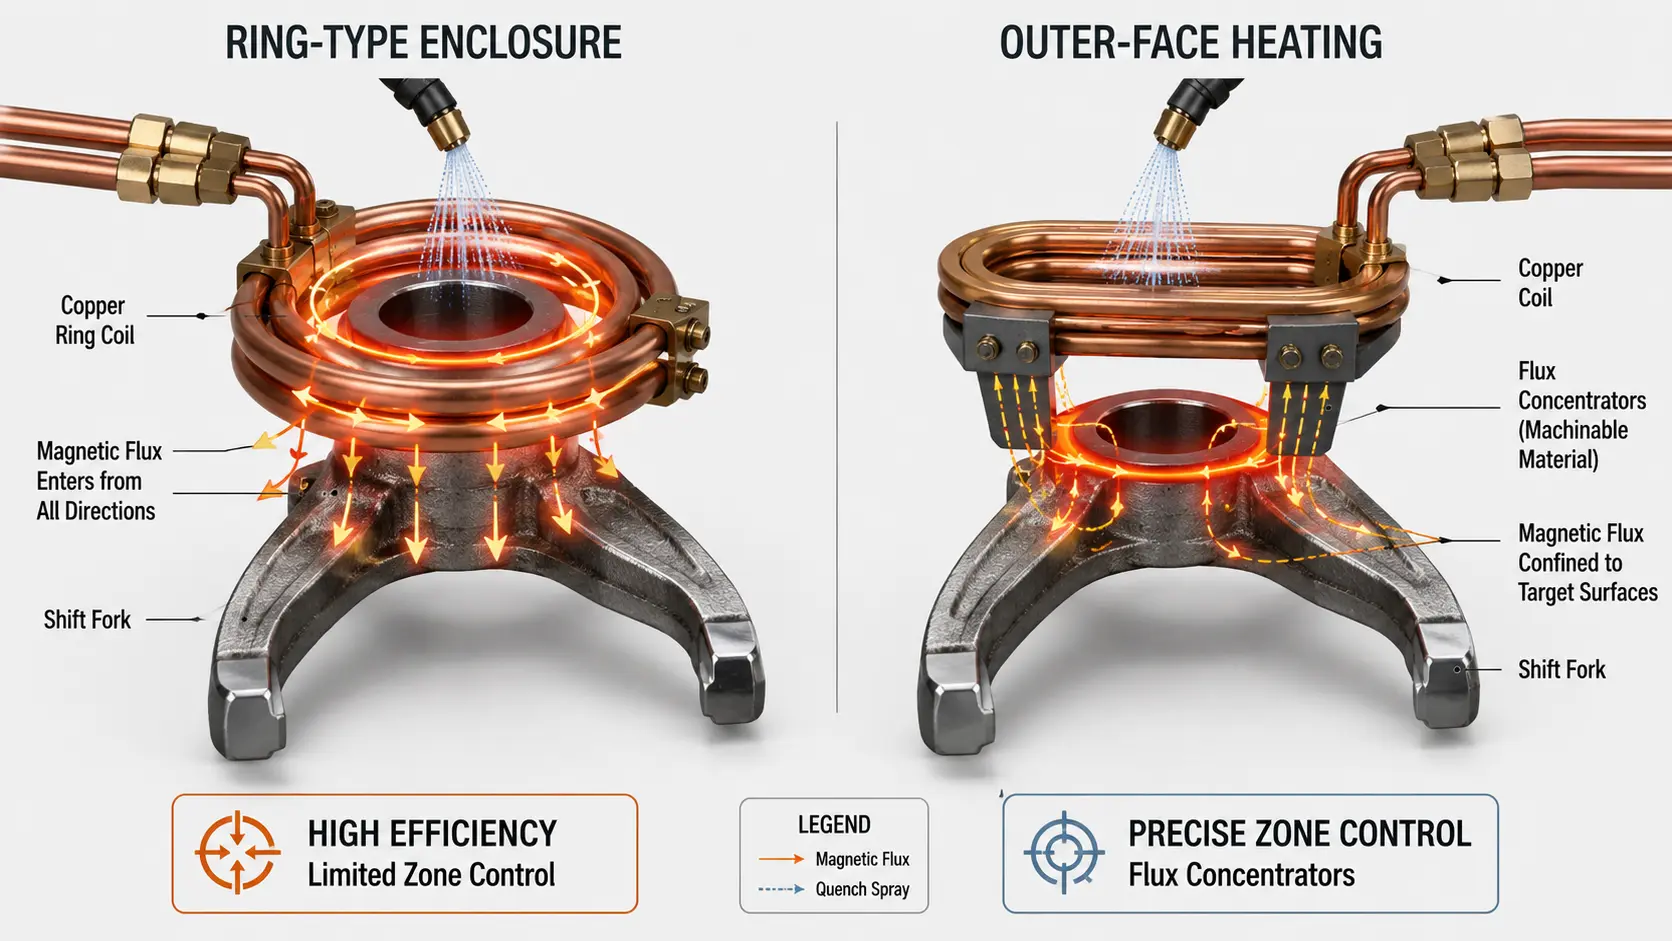
링 모양의 코일이 포크 헤드를 둘러싸고 있습니다., 캠 로브 접근 방식과 유사한 구성으로 모든 측면에서 가열.
장점: 높은 가열 효율 - 밀폐된 기하학적 구조가 자속을 여러 방향에서 부품으로 유도합니다., 에너지 손실 최소화. 사이클 시간이 짧습니다., 인덕터 설계는 제조가 상대적으로 간단합니다..
단점: 제한된 구역 제어. 동봉된 코일이 포크 헤드 전체를 가열합니다., 경화 영역을 특정 표면으로 제한하기가 어렵습니다.. 위험 전층 경화 (표면만 경화하는 것이 아니라 단면 전체를 경화시킵니다.) 또는 균열을 확인하세요 더 높다, 특히 얇은 부분의 포크에서.
접근법 B: 플럭스 농축기를 이용한 외부 가열
부분을 감싸는 대신, 코일은 그것의 사용 바깥 얼굴 포크 표면을 가열하기 위해. 플럭스 농축기 인덕터 본체에 추가되어 자기장을 대상 구역으로 유도하고 제한합니다..
장점: 정밀한 영역 제어 - 경화 영역을 필요한 포크 페이스 표면으로 정확하게 제한할 수 있습니다., 인접 섹션을 영향을 받지 않고 그대로 둡니다.. 이 접근법은 또한 여러 코일을 직렬로 연결하여 동시에 다중 지점 경화가 가능하게 하며, 대량 생산 라인에서 상당한 생산성 이점을 제공합니다. 전체 경화 위험이 사실상 제거됩니다.
단점: 링형 접근법에 비해 가열 효율이 낮아, 이를 보완하기 위해 더 높은 주파수가 필요합니다. 인덕터 설계가 더 복잡하며, 플럭스 집중기 재료 선택과 가공이 금형 비용을 증가시킵니다.
어떤 접근법을 선택할 것인가?
플럭스 집중기가 있는 외부면 방법은 더 일반적으로 사용되는 접근 방식 생산에서, 특히 영역 정밀도가 협상 불가능한 변속기 변속 포크의 경우. 링 스타일 접근 방식은 포크 형상이 전체 인클로저 가열로 인해 과도한 경화 위험이 발생하지 않을 만큼 단순할 때 선호됩니다., 사이클 시간 단축이 주요 목표인 경우.
프로세스 개발 중에 결정을 내려야 합니다., 생산 현장이 아닌. 인덕터 설계를 잘못하는 데 따른 비용 - 폐기된 부품, 현장 실패, 또는 만성적인 프로세스 불안정성 - 적절한 초기 엔지니어링 비용을 훨씬 초과합니다.. 정확한 케이스 깊이 제어가 필요한 애플리케이션용, 가이드에서 논의된 원칙 샤프트 인덕션 경화 과제 주파수-깊이 매핑은 시프트 포크 처리에 직접 적용 가능.
🔑 핵심 요점
캠 로브 유도 경화는 성숙한, 표준화된 공정: 일체형 소화 기능이 통합된 링형 단발 인덕터, 초음파 주파수가, 균열의 가장 흔한 근본 원인을 제거하기 위한 예비 강화 진동 디버링 단계.
쉬프트 포크 경화는 근본적으로 인덕터 설계 문제이다: 링 스타일 인클로저 선택 (존 제어를 희생한 효율성) 플럭스 콘센트레이터를 이용한 외부면 가열 (복잡성을 희생한 정밀성) 부품별로 결정해야 하며, 생산 실무에서는 일반적으로 존 정밀성이 우세하다.
캠 로브 또는 쉬프트 포크 공정 개발에 대한 도움이 필요하다?
인덕터 설계에 대한 애플리케이션별 지원은 엔지니어링 팀에 문의하세요., 결함 문제 해결, 캠 로브에 대한 프로세스 검증, 시프트 포크, 및 관련 자동차 부품.


