
تصلب لُبّ الكامة بالتحريض الكهربائي: منع التشقق, إزالة العيوب & اختر المحث المناسب
تصلب فص الكامة وشوكة التحول بالتحريض يمثل فئة متميزة ضمن المعالجة الحرارية التعريفي - حيث هندسة الجزء, تصميم لاعبا اساسيا, ويتقاطع اختيار المحث بطرق تحدد بشكل مباشر نجاح العملية أو فشلها. تتطلب فصوص الكامة دقة طلقة واحدة مع التبريد المتكامل; تجبر شوكات التحول على الاختيار بين كفاءة التسخين والتحكم في المنطقة. يكسر هذا الدليل كلا العمليتين, تشخيص العيوب الأكثر شيوعا, ويقارن بين نهجين للملفات التي تُحدد ممارسة تقسية شوكة التحويل.
جدول المحتويات
1. ما هي التقسية الحثية لنتوءات الكامة و شوكات التحويل?
تعد فصوص الكامات وشوكات النقل مكونين من مكونات السيارة المتميزة وظيفيًا والتي تشترك في متطلبات مشتركة: تصلب السطح الموضعي في أعماق الحالة التي يتم التحكم فيها بدقة. تصلب الحث هو الأسلوب السائد لكليهما, ولكن النهج لكل منهما يختلف بشكل أساسي.
فصوص كام
فصوص الكامة — وتسمى أيضًا أقراص الكامة — عبارة عن لوحات دائرية فردية تستخدم في السحب, العادم, وتطبيقات كاميرا مضخة الزيت. المواد عادة جي سي آر 15 أو 100 كر 6 تحمل الصلب. تكوين التصلب القياسي هو محث حلقي من نوع اللقطة الواحدة مع تبريد مدمج: يتم تسخين وتبريد كامل محيط نتوء الكامة في دورة واحدة. تردد فائق للصوتيات (10-40 كيلوهرتز) يستخدم لمعظم نتوءات الكامة; تردد متوسط (1–10 كيلوهرتز) لاستخدام الأنواع الثقيلة التي تتطلب عمق غلاف أعمق.
معدات الإنتاج تتراوح من آلات التحميل اليدوي مزدوجة المحطات إلى خطوط الطاولة الدوارة المؤتمتة بالكامل — الاختيار يعتمد على حجم الإنتاج ومتطلبات زمن الدورة.
شوكات النقل
تشمل مواد شوكات النقل 45 الفولاذ, الحديد الزهر القابل للسحب, وسبائك الفولاذ الهيكلي. تستهدف متطلبات التصلب أسطح وجه الشوكة - مناطق التلامس التي تشغل غلاف المزامن. تختلف صلابة السطح ومواصفات عمق الهيكل حسب تصميم ناقل الحركة, تتطلب عادةً معدات عالية التردد أو ترددات صوتية فائقة. على عكس فصوص كام, الهندسة غير المنتظمة للشوكة تجعل تصميم المحث تحديًا هندسيًا مركزيًا.
2. كيف تعمل عملية التقسية الحثية?
عملية كام لوب
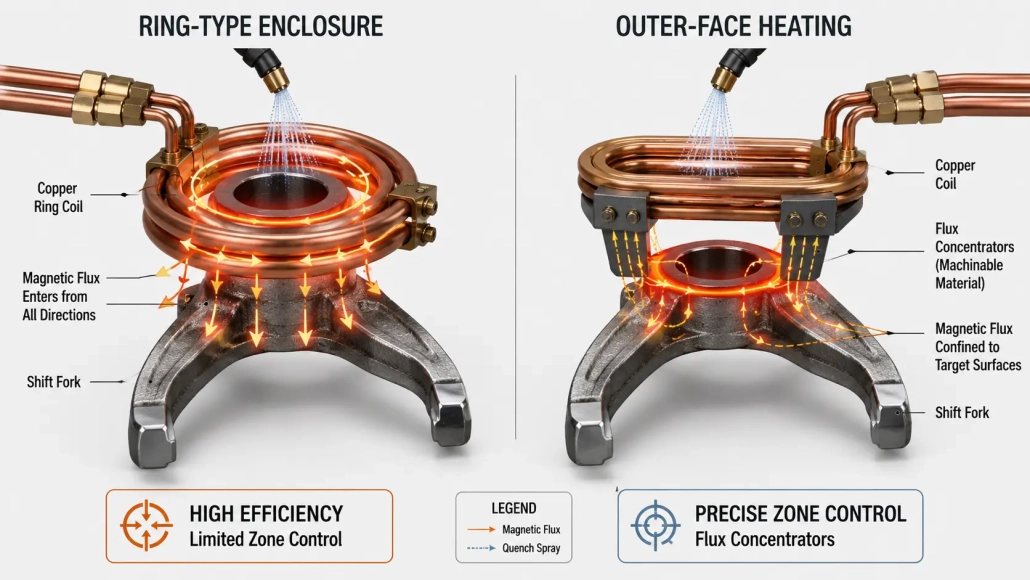
تعتبر دورة تصلب فص الكامة واضحة من حيث المبدأ ولكنها تتطلب الكثير من التنفيذ. يتم وضع الجزء بشكل مركزي داخل مغو النحاس من النوع الدائري. عندما يتم تطبيق السلطة, يستحث المجال المغناطيسي للمحرِّض تيارات إيدي حول المحيط الخارجي بأكمله لفص الكامة, تسخين السطح إلى درجة حرارة الأوستنيتية. توفر رشاشات التبريد المدمجة سائل التبريد مباشرة بعد التسخين - كل ذلك في دورة واحدة تدوم ثوانٍ.
ينتج هذا التكوين عمقًا موحدًا للحالة حول محيط الكاميرا, بشرط أن يتم تصنيع الملف بمطابقة دقيقة للمركز وأن يتم تثبيت القطعة بشكل صحيح. النهج الموجه لطلقة واحدة قابل للتكرار بطبيعته, لهذا السبب يهيمن على إنتاج نتوءات الكامات. الفهم تصنيف تردد التسخين بالحث أساسي لمطابقة مصدر الطاقة مع عمق الحالة المطلوب — فائق الصوت للنتوءات القياسية, تردد متوسط عند تحديد معالجة تصلب أعمق.
عملية شوكة التحول
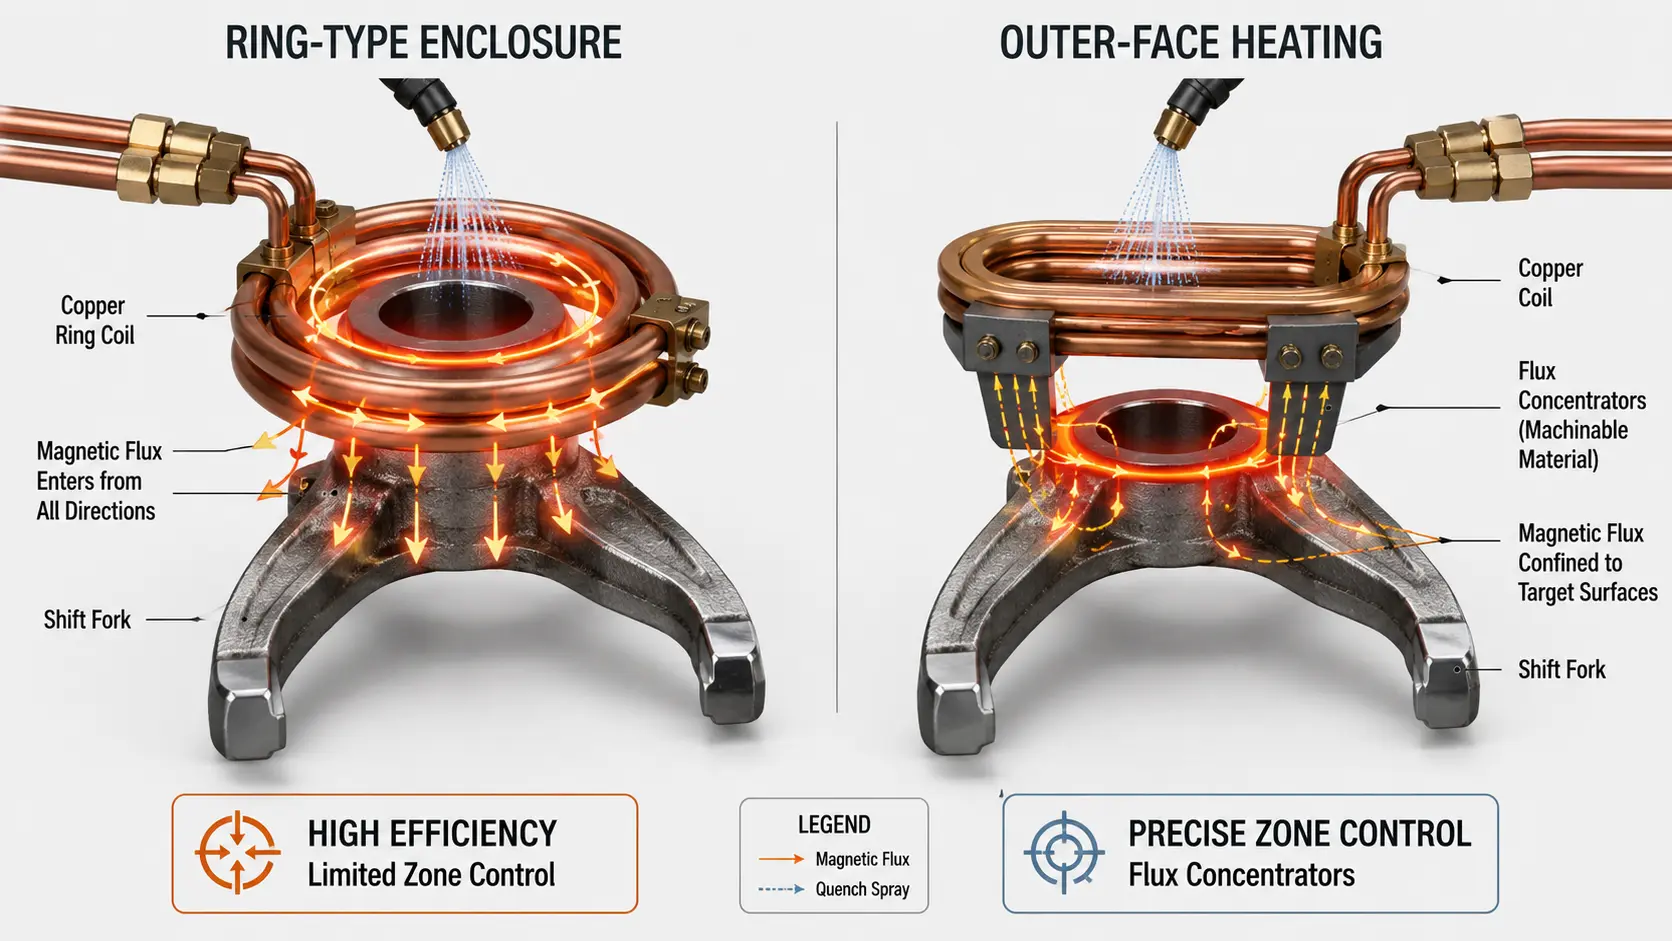
تعتبر تصلب شوكة التحول أقل توحيدًا من عمل فص الكامة. الشكل غير المتماثل للشوكة يعني أن المحث يجب أن يكون مصممًا خصيصًا لكل رقم جزء. يوجد طريقتان متميزتان - العلبة على شكل حلقة وتدفئة الوجه الخارجي - والاختيار بينهما هو القرار الوحيد الأكثر أهمية في تطوير العملية. نحن ندرس كلاهما بالتفصيل في قسم 4.
تشترك أساسيات العملية بالكثير مع تطبيقات التحريض الدقيقة الأخرى. المبادئ المتعلقة موارد اختيار مصدر طاقة التسخين بالحث وتطبيق كفاءة الملف مباشرة — خصوصاً التوازن بين سرعة التسخين وعمق التوصيل الحراري, الذي يتحكم في انتظام عمق الطبقة النهائية.
3. العيوب الشائعة وكيفية الوقاية منها
المشاكل الأكثر شيوعاً في تقسية نتوءات الكامات هي التشقق وتقطيع الحواف. تشترك هذه العيوب في سبب جذري واحد غالباً ما يتم تجاهله أثناء استكشاف مشاكل العملية.
مشكلة اللحام الزائد
يحدث التشقق وتقطيع الحواف بشكل رئيسي بسبب نتوءات على الشغل من عمليات التصنيع السابقة. أثناء التسخين التعريفي, تعمل النتوءات كمكثفات للضغط - فهي تسخن بشكل أسرع من المواد المحيطة بها نظرًا لارتفاع نسبة مساحة سطحها إلى حجمها, إنشاء تدرجات إجهاد حراري موضعية تؤدي إلى حدوث تشققات عند حافة الجزء.
حل: إضافة أ التشطيب المتداعي أو الاهتزازي (إزالة الأزيز الاهتزازي) خطوة قبل أن يحل التصلب التعريفي هذه المشكلة في الغالبية العظمى من الحالات. الخطوة غير مكلفة, دمجها بسهولة في خط الإنتاج, ويزيل السبب الجذري بدلاً من التعويض عنه من خلال تعديل معايير العملية.
ما ليس مشكلة معالجة حرارية
غالبًا ما تُنسب طريقتان للفشل بالخطأ إلى التقسية بالحث الكهربائي:
التشقق من الطحن أو التركيب بالضغط: الطحن بعد التقسية مع معايير غير صحيحة (معدل تغذية زائد, عجلة تالفة, تبريد غير كافٍ) يمكن أن يسبب حروق وتقشير في الطحن وتشقق. وبالمثل, التركيب بالقوة الزائدة على التثبيت يمكن أن يسبب تشققات عند مناطق زيادة الإجهاد. ولا ينبغي أن يعزى أي منهما إلى عملية التصلب بدون دليل. ويمتد هذا المبدأ إلى في تقسية التروس بالحث الكهربائي كذلك - يعد الإسناد الخاطئ لأضرار الطحن إلى المعالجة الحرارية مشكلة متكررة عبر العديد من أنواع الأجزاء.
مؤشرات فحص الجسيمات المغناطيسية داخل 0.3 مم: المؤشرات الخطية 0.3 مم أو أقل تم العثور عليها أثناء فحص MT بشكل عام لفات تزوير - انقطاعات المواد الموجودة مسبقًا من عملية الحدادة - ولا علاقة لها بالتصلب بالحث. يتطلب التمييز بين لفات الحدادة وشقوق التبريد دراسة المعادن المستعرضة.
4. ملف حلقي مقابل الملف على الوجه الخارجي: مقارنة النهجين لشوكة التحول
يقدم تصميم محث شوكة التحول مقايضة هندسية حقيقية بدون إجابة عالمية. تكوينان يهيمنان على الممارسة, لكل منها مزايا مميزة وأنماط فشل.
النهج أ: تغليف على شكل حلقة
ملف على شكل حلقة يغلف رأس الشوكة, يقوم بتسخينه من جميع الجهات في تكوين مشابه للنهج المستخدم في نتوء الحدبات.
المزايا: كفاءة تسخين عالية — الهندسة المغلقة توجه التدفق المغناطيسي إلى الجزء من عدة اتجاهات, تقليل فقدان الطاقة. أوقات الدورة قصيرة, وتصميم الملف سهل التصنيع نسبيًا.
العيوب: تحكم محدود في المنطقة. الملف المغلق يسخن رأس الشوكة بالكامل, مما يجعل من الصعب تقييد منطقة التصلب إلى أسطح محددة. خطر التقسية الكاملة (تصلب المقاطع بأكملها بدلاً من السطح فقط) أو تشقق السطح أعلى, خاصة على الشوك ذات القسم الرقيق.
النهج ب: تسخين الوجه الخارجي باستخدام مركّزات التدفق
بدلاً من إحاطة الجزء, يستخدم الملف وجهه الخارجي لتسخين أسطح الشوك. تُضاف مركّزات التدفق إلى جسم الملف لتوجيه وتحديد المجال المغناطيسي نحو المناطق المستهدفة.
المزايا: التحكم الدقيق في المنطقة — يمكن حصر المنطقة المتصلبة بالضبط على أسطح وجه الشوك التي تتطلبها, مما يترك الأقسام المجاورة دون تأثر. هذا النهج يسمح أيضًا بتوصيل ملفات متعددة على التوالي للتحسية المتعددة النقاط في الوقت نفسه, ميزة إنتاجية كبيرة في خطوط الإنتاج عالية الحجم. يتم تقليل خطر التصلب الكامل تقريبًا.
العيوب: كفاءة التسخين أقل مقارنة بالنهج ذو الشكل الحلقي, يتطلب تردد أعلى للتعويض. تصميم المحث أكثر تعقيدًا, واختيار مادة مركز التدفق وتصنيعها يضيف إلى تكلفة الأدوات.
أي نهج يجب اختياره?
طريقة الوجه الخارجي مع مركزات التدفق هي النهج الأكثر استخدامًا في الإنتاج, خاصةً لمزلاق النقل حيث تكون دقة المنطقة غير قابلة للتفاوض. يفضل استخدام النهج ذو الحلقة عندما تكون هندسة المزلاق بسيطة بما يكفي بحيث لا يخلق التسخين الكامل مخاطر الصلابة الزائدة, وعندما يكون تقليل وقت الدورة هو الهدف الرئيسي.
يجب اتخاذ القرار خلال تطوير العملية, وليس في خط الإنتاج. تكلفة خطأ تصميم المحث — الأجزاء المهملة, الإخفاقات الميدانية, أو عدم الاستقرار المزمن للعملية - وهو ما يتجاوز بكثير تكلفة الهندسة الأولية المناسبة. للتطبيقات التي تتطلب تحكمًا دقيقًا في عمق الحالة, المبادئ التي تمت مناقشتها في دليلنا ل تحديات تقسية الأعمدة بالحث حول تعيين التردد إلى العمق قابلة للتطبيق مباشرة على معالجة شوكة التحول.
🔑 الخلاصة الرئيسية
تصلب الحث الفص كام هو أ ناضجة, عملية موحدة: محث حلقي من نوع اللقطة الواحدة مع تبريد مدمج, التردد فائق الصوت, وخطوة إزالة الأزيز الاهتزازية قبل التصلب لإزالة السبب الجذري الأكثر شيوعًا للتشقق.
تصلب شوكة التحول هو في الأساس مشكلة تصميم المحث: الاختيار بين غلاف على شكل حلقة (الكفاءة على حساب التحكم في المنطقة) والتسخين على الوجه الخارجي مع مكثفات التدفق (الدقة على حساب التعقيد) يجب اتخاذ القرار جزءًا جزءًا, مع فوز دقة المنطقة عادة في الممارسة الإنتاجية.
تحتاج مساعدة في تطوير عملية نتوء الكامات أو شوكة النقل?
اتصل بفريقنا الهندسي للحصول على دعم مخصص للتطبيق في تصميم المحث, استكشاف العيوب, وتأهيل العملية لنتوءات الكامات, وشوكات النقل, ومكونات السيارات ذات الصلة.


