
凸轮凸角感应淬火: 防止开裂, 消除缺陷 & 选择合适的电感器
凸轮凸角和拨叉感应淬火 代表感应热处理中的一个独特类别 - 其中零件几何形状, 夹具设计, 和电感器的选择以直接决定工艺成功或失败的方式交叉. 凸轮凸角需要通过集成淬火实现单次精度; 换档拨叉迫使我们在加热效率和区域控制之间做出选择. 本指南详细介绍了这两个过程, 诊断最常见的缺陷, 并比较了定义换挡拨叉硬化实践的两种电感器方法.
1. 什么是凸轮凸角和拨叉的感应淬火?
凸轮凸角和换档拨叉是两种功能不同的汽车部件,但具有共同的要求: 精确控制表面深度的局部表面硬化. 感应淬火是这两种方法的主要方法, 但每种方法的方法都有根本不同.
凸轮凸角
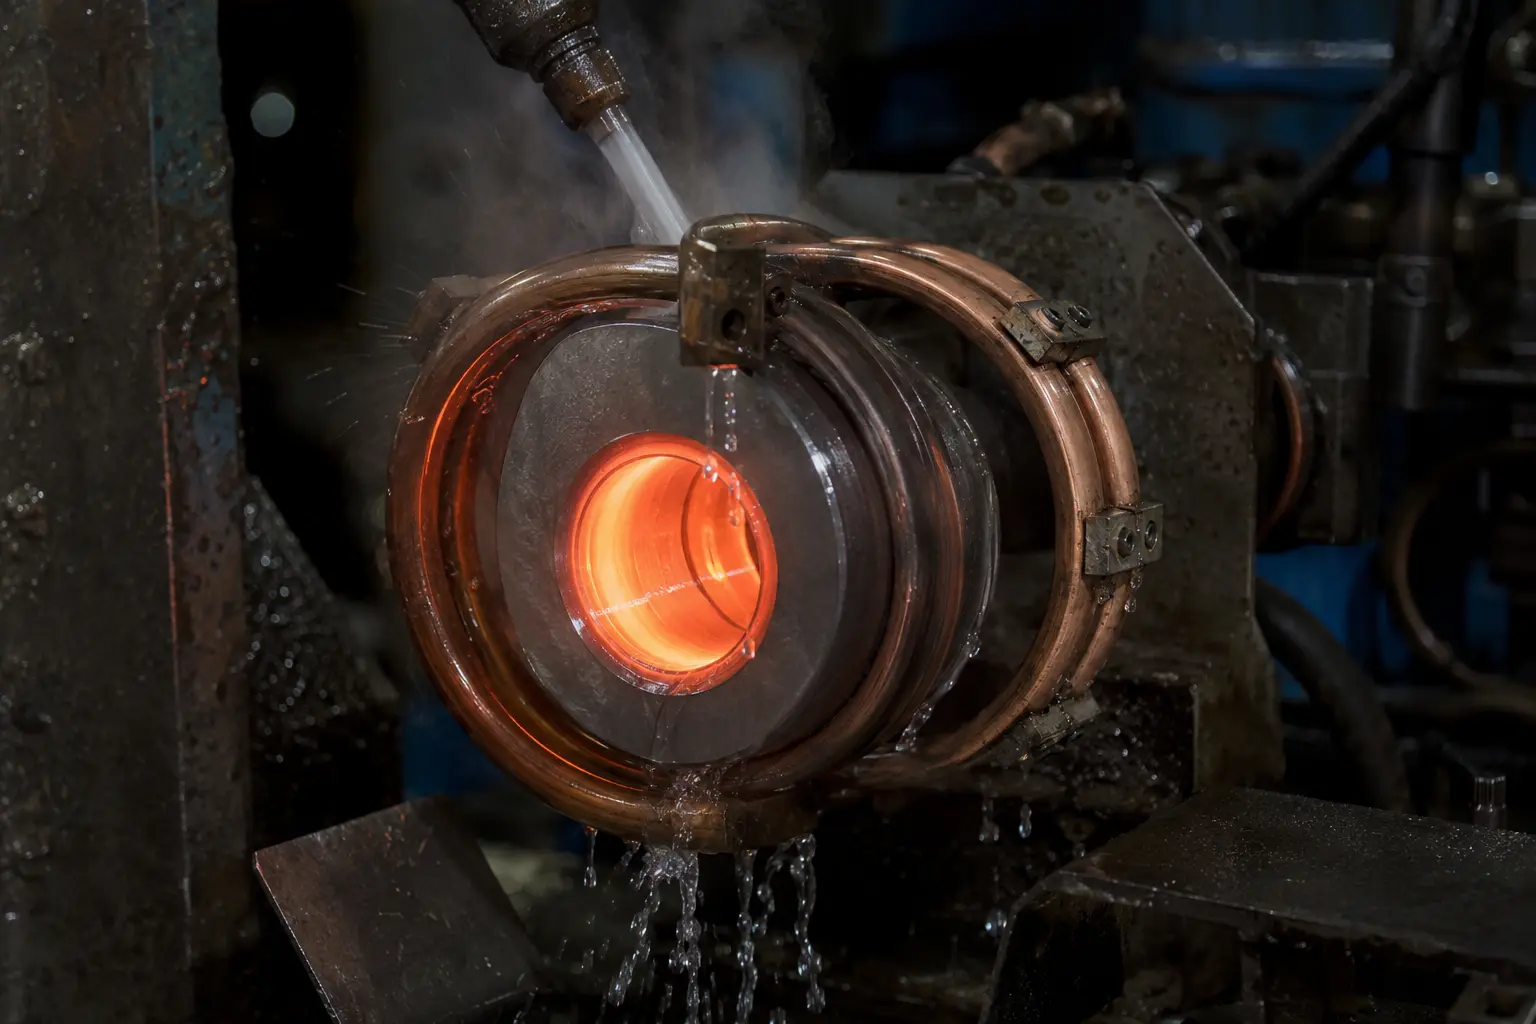
凸轮凸角 - 也称为凸轮盘 - 是进气中使用的单个圆形板, 排气, 和油泵凸轮应用. 材料通常是 GCr15或100Cr6 轴承钢. 标准强化配置是 环形单次点火电感器带集成淬火: 整个凸轮突轮周边在一个循环中加热和淬火. 超音频频率 (10-40 kHz) 用于大多数凸轮突轮; 中等频率 (1–10 千赫) 为需要更深表面硬化的重型类型保留.
生产设备范围从双工位手动装载机到全自动回转台生产线——选择取决于产量和周期时间要求.
换挡叉
换挡叉材料包括 45 钢, 可锻铸铁, 和合金结构钢. 硬化要求针对拨叉面表面——与同步器套筒接合的接触区域. 表面硬度和渗碳深度规格因变速箱设计而异, 通常需要高频或超音频设备. 与凸轮凸角不同, 音叉的不规则几何形状使电感器设计成为核心工程挑战.
2. 感应淬火工艺如何工作?
凸轮凸角工艺
凸轮凸角淬火循环原则上很简单,但执行起来要求很高. 该部件同心放置在环形铜电感器内. 通电时, 感应器的磁场在凸轮凸角的整个外圆周周围感应出涡流, 将表面加热至奥氏体化温度. 集成淬火喷雾在加热后立即提供冷却液 - 所有这些都在持续数秒的单次循环内完成.
这种配置在凸轮周边产生均匀的表面深度, 前提是感应器加工成紧密同心度并且零件固定正确. 单次方法本质上是可重复的, 这就是为什么它在凸轮凸角生产中占据主导地位. 理解 感应加热频率分类 对于将电源与所需外壳深度相匹配至关重要 - 标准波瓣的超级音频, 当指定更深的硬化时,中频.
拨叉工艺
换档拨叉淬火的标准化程度低于凸轮凸角加工. 音叉的不对称形状意味着必须针对每个部件号专门设计电感器. 存在两种不同的方法——环形外壳和外表面加热——它们之间的选择是工艺开发中最重要的决定. 我们详细研究了两者 部分 4.
工艺基础与其他精密感应应用有很多共同之处. 周围的原则 感应加热功率选择 和线圈效率直接适用——特别是加热速度和热传导深度之间的权衡, 它决定了最终渗层深度的均匀性.
3. 常见缺陷及其预防方法
凸轮凸角淬火中最常遇到的问题是 开裂和边缘碎裂. 这些缺陷有一个共同的根本原因,但在流程故障排除过程中经常被忽视.
毛刺问题
开裂和边缘碎裂主要是由 工件上的毛刺 来自之前的加工操作. 在感应加热过程中, 毛刺充当应力集中点——由于其表面积与体积比更高,它们比周围材料加热更快, 在零件边缘产生局部热应力梯度,从而引发裂纹.
解决方案: 增加一个 滚筒或振动精加工 (振动去毛刺) 步骤 在感应淬火前进行,这在绝大多数情况下都能解决问题. 该步骤成本低, 易于集成到生产线中, 并消除根本原因,而不是通过工艺参数调整进行补偿.
什么不是热处理问题
两种失效模式经常被误认为是感应淬火造成的:
研磨或压接造成的裂纹: 参数不当的后硬化磨削 (进给率过高, 磨损的轮子, 冷却液不足) 会产生磨削烧伤和裂纹. 相似地, 过盈配合组件的压力过大会导致应力集中处产生裂纹. 在没有证据的情况下,两者都不应归因于硬化过程. 这一原则延伸至 齿轮感应淬火缺陷 同样,磨削损伤归因于热处理的错误是许多零件类型中反复出现的问题.
磁粉探伤指征范围内 0.3 毫米: 线性指示 0.3 MT检查时发现的mm以下一般为 锻造圈 — 锻造过程中预先存在的材料不连续性 — 并且与感应淬火无关. 区分锻造圈和淬火裂纹需要横截面金相学.
4. 环形电感与外表面电感: 比较两种换挡拨叉方法
换档拨叉电感器设计提出了真正的工程权衡,没有通用的答案. 两种配置主导实践, 每个都有独特的优点和故障模式.
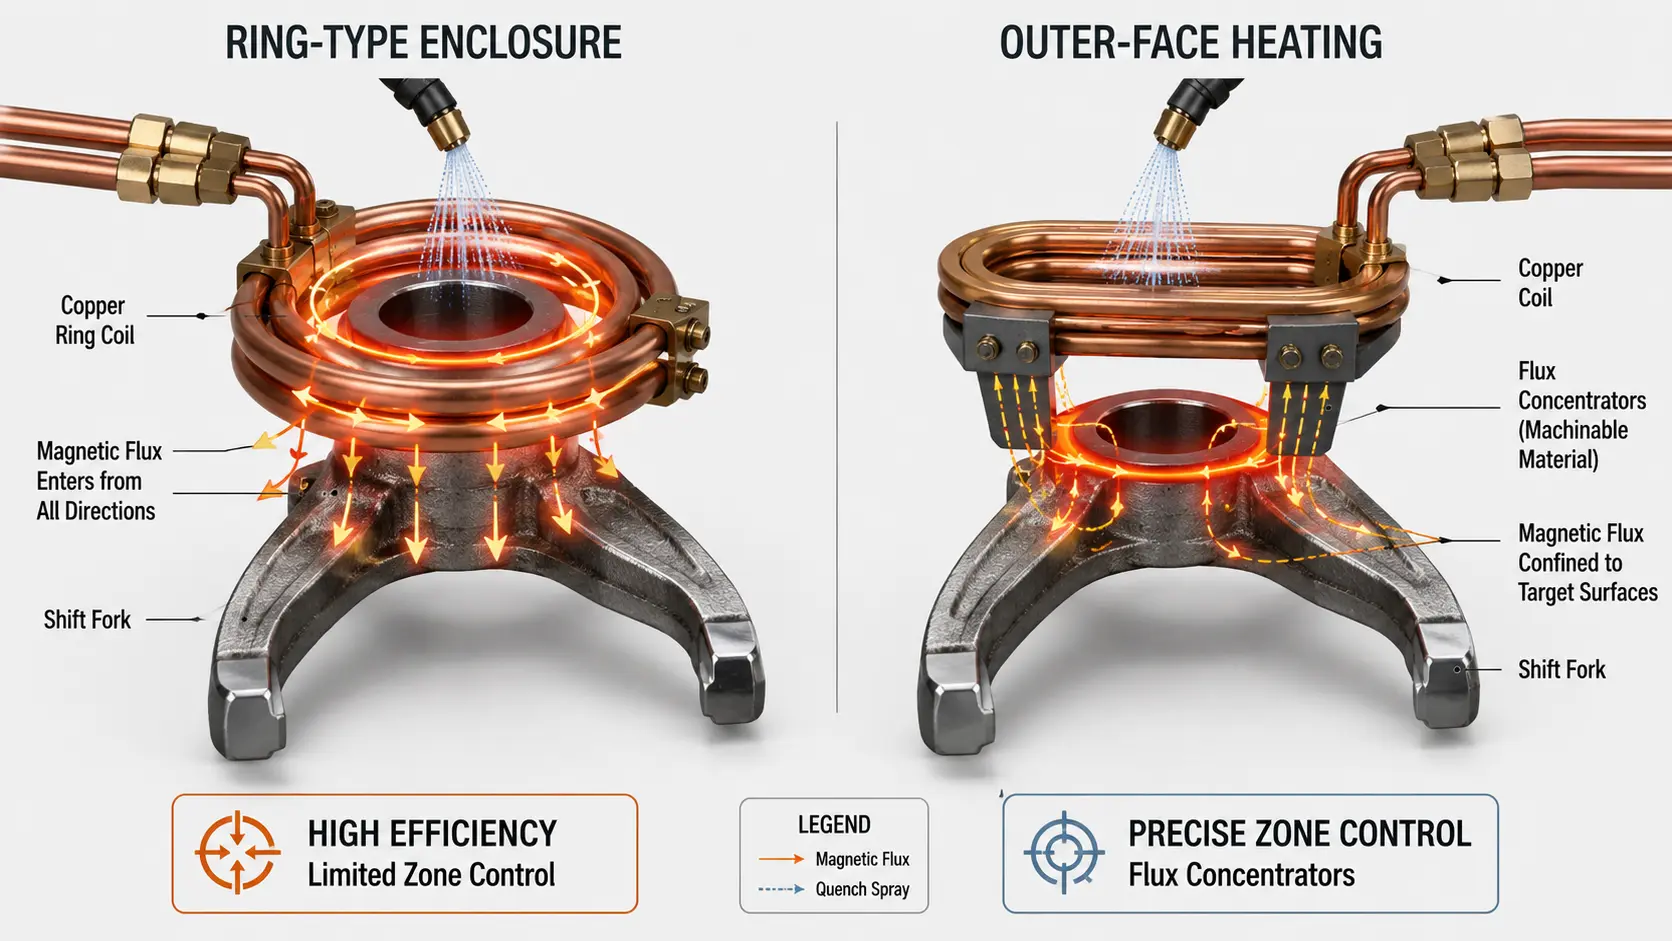
方法A: 环形外壳
环形线圈包围叉头, 以类似于凸轮凸角方法的配置从各个侧面对其进行加热.
优点: 高加热效率——封闭的几何形状将磁通量从多个方向引导到零件中, 最大限度地减少能量损失. 周期时间短, 而且电感设计制造起来相对简单.
缺点: 有限区域控制. 封闭的线圈加热整个叉头, 难以将硬化区域限制在特定表面. 的风险 整体硬化 (硬化整个横截面而不仅仅是表面) 或 开裂 更高, 特别是在薄型货叉上.
方法B: 使用通量集中器进行外表面加热
而不是封闭该部分, 线圈使用其 外表面 加热叉子表面. 通量集中器 添加到感应器主体以将磁场引导和限制到目标区域.
优点: 精确的区域控制——硬化区域可以精确地限制在需要它的叉面表面, 不影响相邻部分. 这种方法还允许 多组线圈串联连接 用于同时进行多点淬火, 在高产量生产线上具有显著的生产优势. 几乎消除了完全淬硬的风险.
缺点: 与环形方法相比加热效率较低, 需要更高频率以补偿. 电感器设计更为复杂, 磁通集中器材料的选择和加工增加了工装成本.
选择哪种方法?
采用通量集中器的外表面法是 更常用的方法 生产中, 特别是对于区域精度不容妥协的变速箱换档拨叉. 当音叉几何形状足够简单以至于全封闭加热不会产生过度硬化风险时,首选环式方法, 当缩短周期时间是主要目标时.
应在流程开发期间做出决定, 不在生产车间. 电感器设计错误的成本——报废零件, 现场故障, 或长期的过程不稳定——远远超出了适当的前期工程的成本. 适用于需要精确控制深度的应用, 我们的指南中讨论的原则 轴感应淬火挑战 围绕频率到深度映射直接适用于移叉处理.
🔑 关键要点
凸轮凸角感应淬火是一种 成熟, 标准化流程: 环形单次点火电感器带集成淬火, 超声频率, 以及预硬化振动去毛刺步骤,以消除最常见的裂纹根源.
换档拨叉硬化从根本上来说是 电感设计问题: 环形外壳的选择 (以区域控制为代价的效率) 和使用通量集中器进行外表面加热 (以复杂性为代价的精确性) 必须逐部分制作, 区域精度通常在生产实践中胜出.


