
Закалка кулачка вала индукцией: Предотвращение трещин, Устранение дефектов & Выбор подходящего индуктора
Закалка кулачка и вилки переключения передач индукцией представляет собой отдельную категорию в индукционном термическом воздействии — ту, где геометрия детали, конструкция приспособления, и выбор индуктора пересекается таким образом, что напрямую определяет успех или неудачу процесса. кулачки распредвала требуют однократной точности с интегрированным закаливанием; вилки переключения заставляют выбирать между эффективностью нагрева и контролем зоны. это руководство разбирает оба процесса, диагностирует самые распространенные дефекты, и сравнивает два подхода к индукторам, которые определяют практику упрочнения вилки переключения передач..
Содержание
1. Что такое индукционная закалка кулачков и вилок переключения?
Кулачки кулачка и вилка переключения передач — это два функционально различных автомобильных компонента, к которым предъявляются общие требования.: локализованная поверхностная закалка на точно контролируемой глубине корпуса. Индукционная закалка является доминирующим методом для обоих, но подход у каждого принципиально разный.
Кулачки кулачка
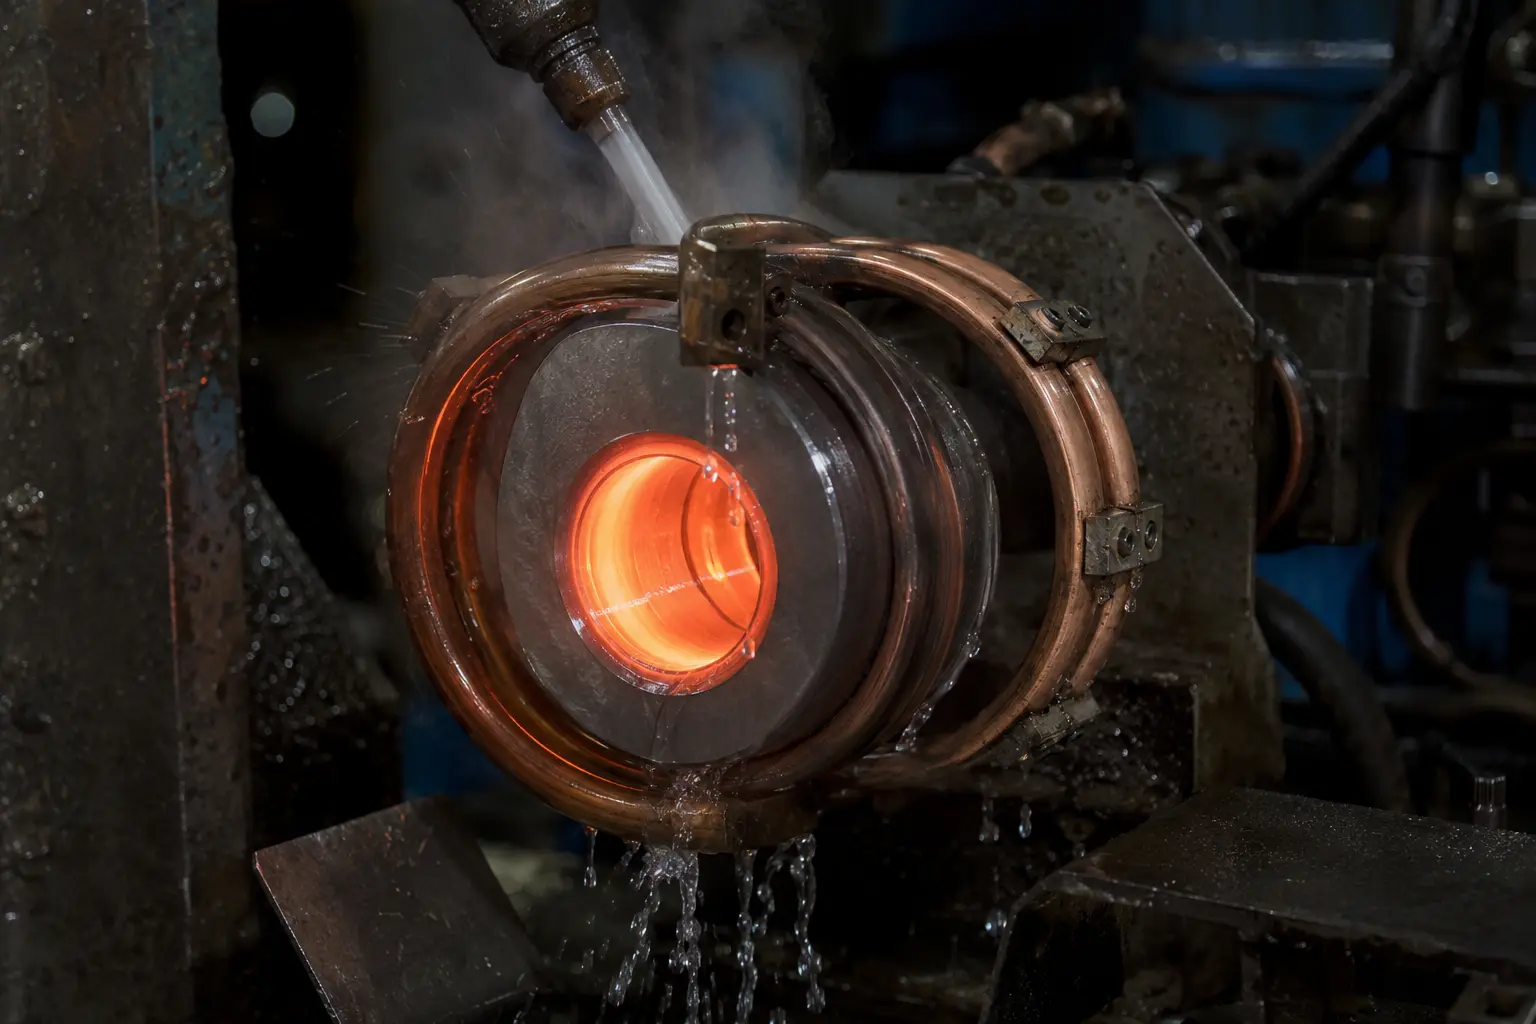
Кулачки кулачков, также называемые кулачковыми дисками, представляют собой отдельные круглые пластины, используемые во впускном коллекторе., выхлоп, и применение кулачков масляных насосов. Материал, как правило, GCr15 или 100Cr6 подшипниковая сталь. Стандартная конфигурация закалки представляет собой кольцевой одноразрядный индуктор с интегрированным закалочным устройством: вся периферия кулачка распределительного вала нагревается и закаливается за один цикл. Супераудиочастота (10–40 кГц) используется для большинства кулачков распределительных валов; средней частоты (1–10 кГц) зарезервирован для тяжелых типов с требуемой глубиной закалки.
Производственное оборудование варьируется от двухстанционных машин с ручной загрузкой до полностью автоматизированных линий с поворотным столом — выбор определяется объемом и требованиями к времени цикла.
Вилки переключения передач
Материалы вилок переключения передач включают 45 сталь, ковкий чугун, и легированные конструкционные стали. Требование к закалке направлено на поверхности вилки — контактные области, которые взаимодействуют с синхронизирующей втулкой. Требования к твердости поверхности и глубине закалки варьируются в зависимости от конструкции коробки передач, обычно требуя оборудования высокой частоты или сверхзвуковой частоты. В отличие от кулачков, нерегулярная геометрия вилки делает проектирование индуктора основной инженерной задачей.
2. Как работает процесс индукционной закалки?
Процесс обработки кулачка
Цикл закалки кулачка в принципе прост, но сложен в исполнении. Деталь размещается концентрично внутри кольцевого медного индуктора. При подаче мощности, магнитное поле индуктора индуцирует вихревые токи по всей внешней окружности кулачка, нагревая поверхность до температуры аустенитизации. Интегрированные охлаждающие распылители подают охлаждающую жидкость сразу после нагрева — все в рамках однократного цикла, длящегося несколько секунд.
Эта конфигурация обеспечивает равномерную глубину поверхностного слоя вокруг периферии кулачка, при условии, что индуктор обработан с высокой концентричностью и деталь правильно зафиксирована. подход с одним выстрелом по своей сути повторяем, поэтому он доминирует в производстве кулачков. Понимание классификация частот индукционного нагрева существенно для согласования источника питания с требуемой глубиной закалки — супер-аудио для стандартных кулачков, средняя частота при указании более глубокой закалки.
Процесс вилки переключения передач
Закалка вилки переключения передач менее стандартизирована, чем обработка кулачка. Асимметричная форма вилки означает, что индуктор должен быть разработан специально для каждого номера детали. Существует два различных подхода — кольцевое ограждение и нагрев внешней поверхности — и выбор между ними является самым важным решением в разработке процесса. Мы подробно изучаем оба подхода в Раздел 4.
Основы процесса во многом схожи с другими приложениями прецизионной индукции. Принципы вокруг выбор источников индукционного нагрева и эффективность катушки применимы напрямую — особенно компромисс между скоростью нагрева и глубиной теплопроводности, который определяет окончательную равномерность глубины закалки.
3. Распространённые дефекты и как их предотвратить
Наиболее часто встречающиеся проблемы при закалке кулачков распределительных валов трещины и сколы на кромках. Эти дефекты имеют общую корневую причину, которую часто упускают из виду при устранении неполадок процесса.
Проблема заусенцев
Трещины и сколы на кромках преимущественно вызваны заусенцы на заготовке от предыдущих операций обработки. Во время индукционного нагрева, заусенцы служат концентраторами напряжений — они нагреваются быстрее окружающего материала из-за большего отношения площади поверхности к объему, создавая локализованные тепловые градиенты напряжений, которые вызывают трещины на кромке детали.
Решение: Добавление шлаковки или виброобработки (виброобрезки заусенцев) этапа перед индукционной закалкой решает проблему в подавляющем большинстве случаев. Этап недорогой, легко интегрируется в производственную линию, и устраняет коренную причину, а не компенсирует её за счёт регулировки параметров процесса.
Что не является проблемой термообработки
Два режима отказа часто ошибочно приписывают индукционной закалке:
Трещины от шлифования или посадки втулки с натягом: Шлифование после закалки с неправильными параметрами (чрезмерная подача, изношенное колесо, недостаточная охлаждающая жидкость) могут вызывать ожоги и трещины при шлифовании. Аналогично, Сборка с натягом при чрезмерной силе прессования может вызвать трещины в местах концентрации напряжений. Ни один из них не следует приписывать процессу закалки без доказательств. Этот принцип распространяется и на дефектами индуктционного закаливания зубчатых колес также — неправильное приписывание повреждений шлифованием термообработке является повторяющейся проблемой во многих типах деталей.
Показания при магнитно-порошковом контроле внутри 0.3 мм: Линейные показания 0.3 мм или меньше, обнаруженные при инспекции МТ, обычно навары при ковке — предварительно существующие материальные разрывы от процесса ковки — и не связаны с индукционной закалкой. Различие наваров при ковке и трещин закалки требует исследований сечений с помощью металлографии.
4. Кольцевой индуктор против индукторов для внешней поверхности: Сравнение двух подходов для вилок переключения
Конструкция индуктора вилки переключения представляет собой реальную инженерную компромиссную задачу без универсального решения. На практике доминируют две конфигурации, каждая с различными преимуществами и режимами отказа.
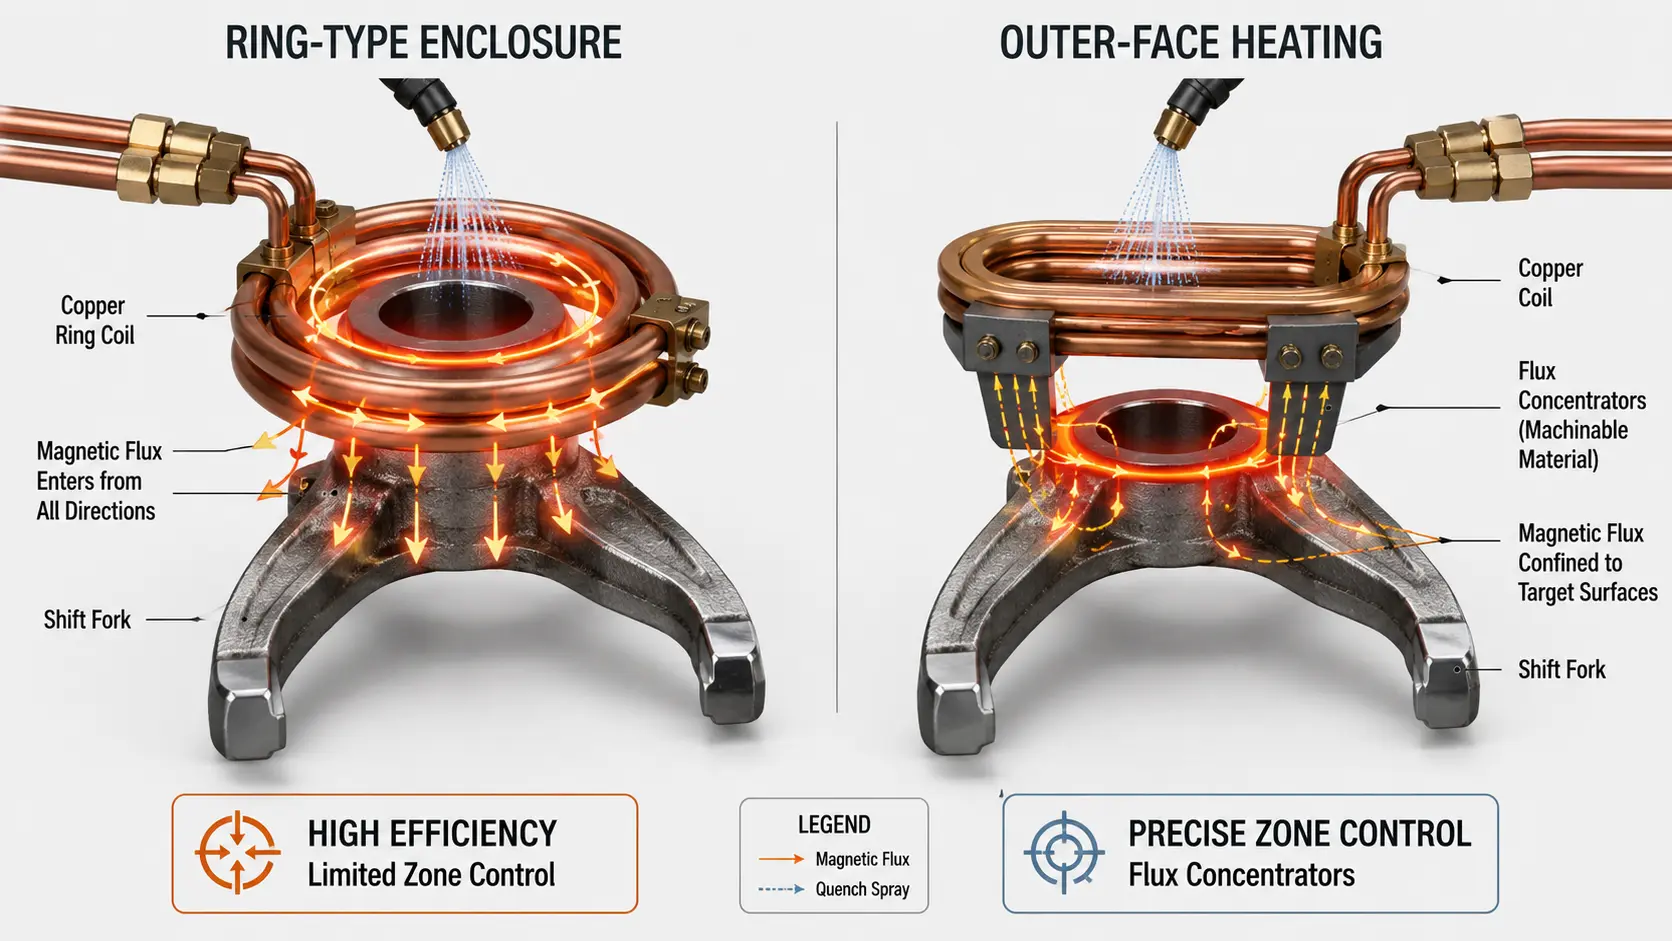
Подход А: Корпус кольцевого типа
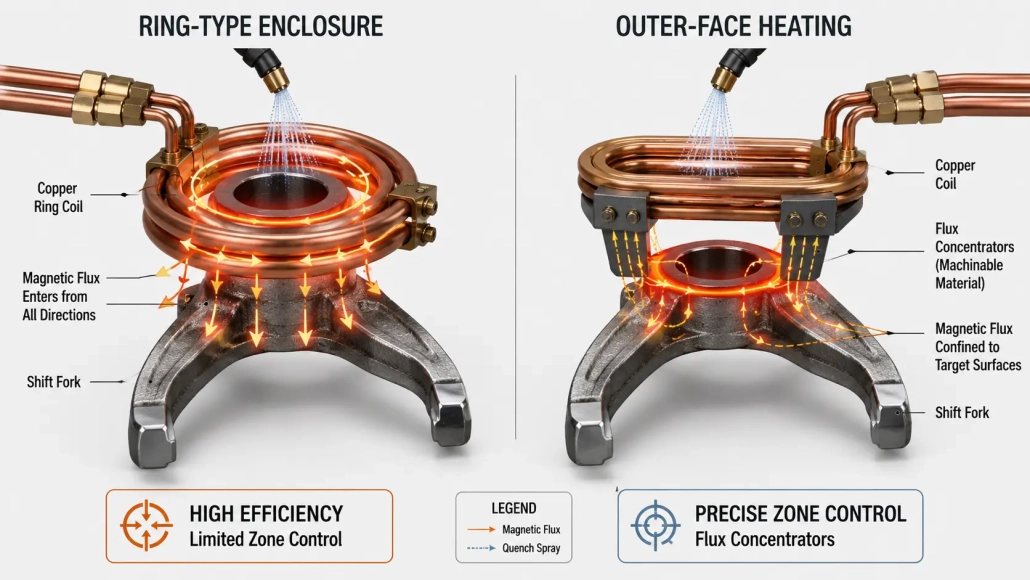
Кольцевая катушка охватывает головку вилки, нагревая её со всех сторон в конфигурации, аналогичной подходу для кулачка.
Преимущества: Высокая эффективность нагрева — закрытая геометрия направляет магнитный поток в деталь с нескольких сторон, минимизация потерь энергии. Время цикла короткое, а конструкция индуктора относительно проста в изготовлении.
Недостатки: Ограниченный контроль зоны. Закрытая катушка нагревает всю головку вилки., что затрудняет ограничение зоны закалки конкретными поверхностями. Риск сквозное упрочнение (закаливания всего поперечного сечения, а не только поверхности) или трещинами выше, особенно на вилках с тонким сечением.
Подход B: Нагрев внешней поверхности с флюсовыми концентраторами
Вместо того чтобы заключать деталь, катушка использует свою внешнюю поверхность для нагрева поверхностей вилки. Флюсовые концентраторы добавляются к корпусу индуктора для направления и ограничения магнитного поля на целевые зоны.
Преимущества: Точное управление зоной — закаленная область может быть ограничена точно теми поверхностями вилки, которые в этом нуждаются, оставляя смежные участки нетронутыми. Этот подход также позволяет нескольким катушкам, соединённым последовательно для одновременной много-точечной закалки, значительное преимущество по производительности на линиях с высоким объёмом. Риск сквозной закалки практически исключен.
Недостатки: Низкая эффективность нагрева по сравнению с кольцевым методом, требует более высокой частоты для компенсации. Проектирование индуктора более сложное, а выбор материала и обработка концентраторов потока увеличивают стоимость оснастки.
Какой подход выбрать?
Метод внешней поверхности с концентраторами потока является более распространенный подход в производстве, особенно для вилок переключения передач, где точность зоны не подлежит обсуждению. Кольцевой подход предпочтителен, когда геометрия вилки достаточно проста и нагрев всего корпуса не создает риска переупрочнения., и когда основной целью является сокращение времени цикла.
Решение должно приниматься во время разработки процесса, а не на производственном участке. Стоимость ошибки в проектировании индуктора — бракованные детали, отказы в эксплуатации, или хроническая нестабильность процесса — значительно превышает стоимость правильной предварительной инженерной подготовки. Для применений, требующих точного контроля глубины корпуса, принципы, обсуждаемые в нашем руководстве по Проблемы индукционной закалки вала относительно сопоставления частоты и глубины, прямо применимы к обработке вилок переключения передач.
🔑 Главный вывод
Закалка кулачка индукционной закалкой — это развитая, стандартизированный процесс: кольцевой одноразрядный индуктор с интегрированным закалочным устройством, сверхзвуковая частота, и этап предварительного закаливания вибрационным удалением заусенцев для устранения наиболее распространенной причины растрескивания..
Упрочнение вилки переключения передач – это, по сути, проблема проектирования индуктора: выбор между корпусом кольцевого типа (эффективность ценой контроля зон) и нагрев внешней поверхности с концентраторами потока (точность ценой сложности) должен приниматься по частям, с учетом того, что на практике при производстве обычно побеждает точность по зонам.
Нужна помощь в разработке процесса кулачков распределительного вала или вилки переключения передач?
Свяжитесь с нашей инженерной командой для поддержки по применению, специфичной для проектирования индуктора, устранение дефектов, и квалификация процесса для кулачков распределительного вала, вилок переключения передач, и связанных компонентов автомобилей.


