
8 häufige Fehler beim Induktionshärten und wie Sie sie vermeiden
Fehler beim Induktionshärten sind teuer. Ein gerissenes oder falsch gehärtetes Teil bedeutet Ausschuss, verlorene Produktionszeit und Kundenreklamationen.
Induktionshärten ermöglicht eine schnelle, lokale Erwärmung mit höherer Energieeffizienz als eine Wärmebehandlung im Ofen. Die Prozessstabilität hängt jedoch davon ab, dass sieben Variablen zusammenwirken: Frequenz, Leistungsdichte, Erwärmungszeit, Spulendesign, Abschrecken, Werkstoffeigenschaften und Bauteilgeometrie. Wenn eine davon abweicht, entstehen Fehler.
Dieser Leitfaden behandelt acht häufige Fehler beim Induktionshärten — ihre Ursachen, wie sie verhindert werden können und wie ein stabiler Prozess aufgebaut wird. Anwendungsspezifische Probleme finden Sie in unseren Leitfäden zu Härtefehlern bei Glockengehäusen und Härtefehlern bei Zahnrädern.
Leser-Roadmap
Qualitäts- / Prozessingenieur? Beginnen Sie mit Fehler 1–4 (Härte & Tiefe), danach Best Practices.
Instandhaltung / Bediener? Konzentrieren Sie sich auf Fehler 7 (Spulenüberhitzung) & Fehler 5 (Rissbildung).
Produktionsleiter? Springen Sie zu Fehler 8 (Chargenschwankungen) & zur Schnellübersicht.
Inhaltsverzeichnis
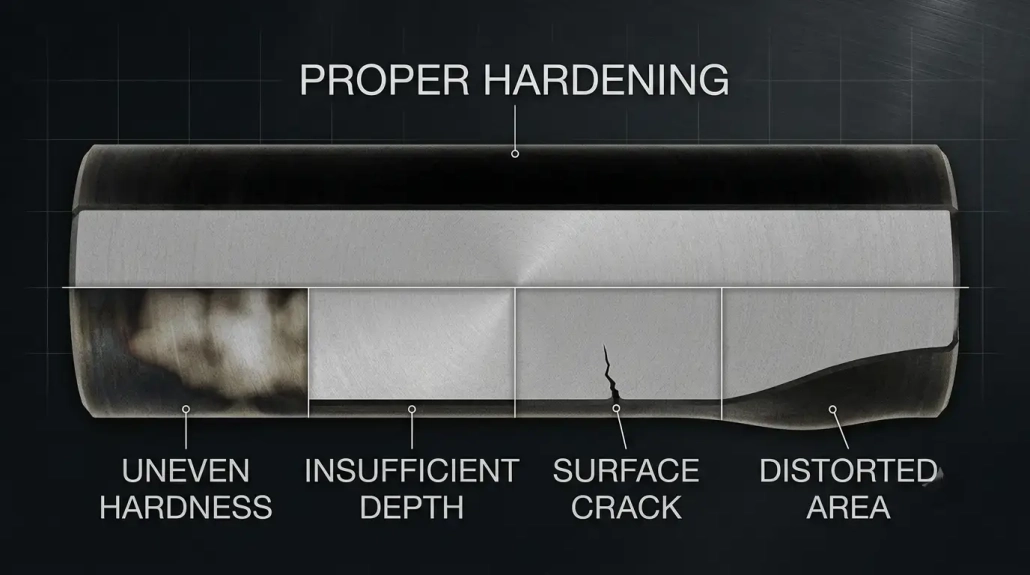
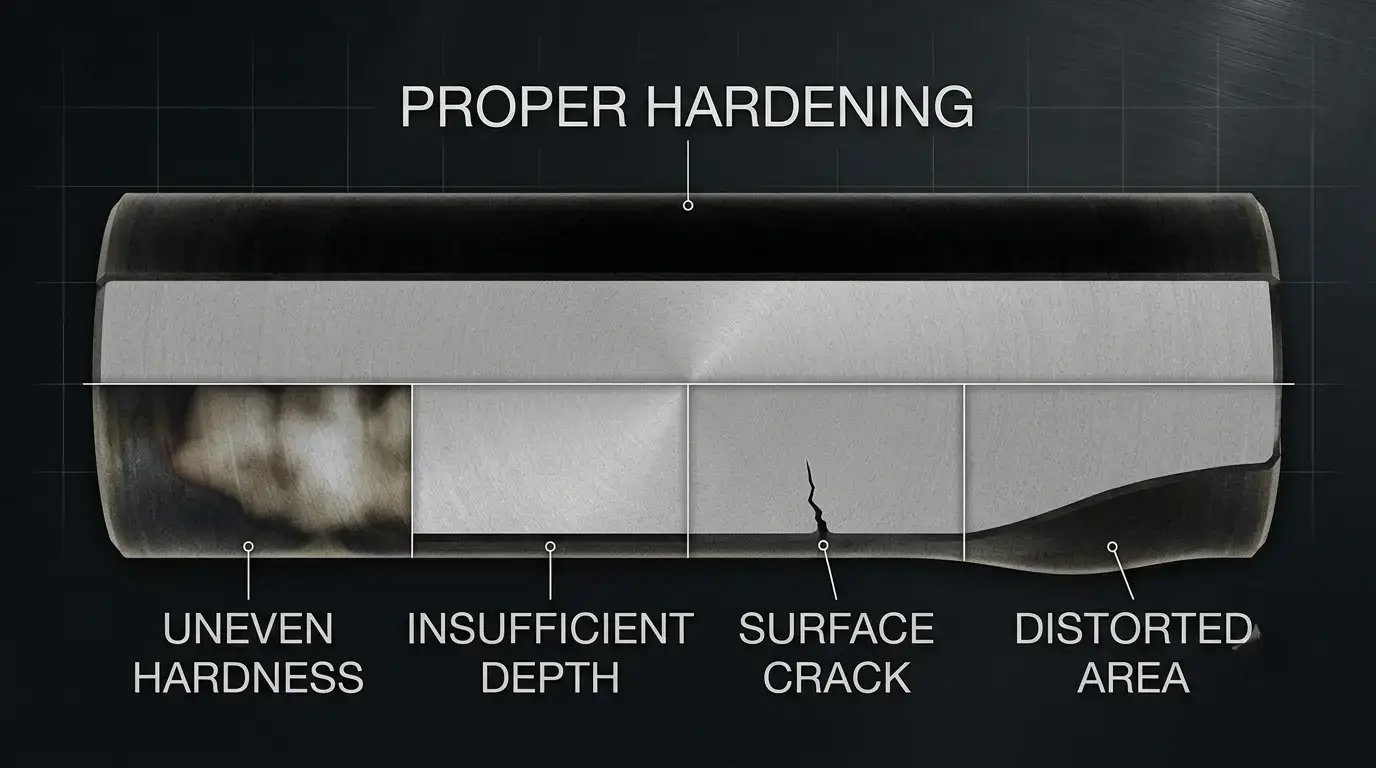
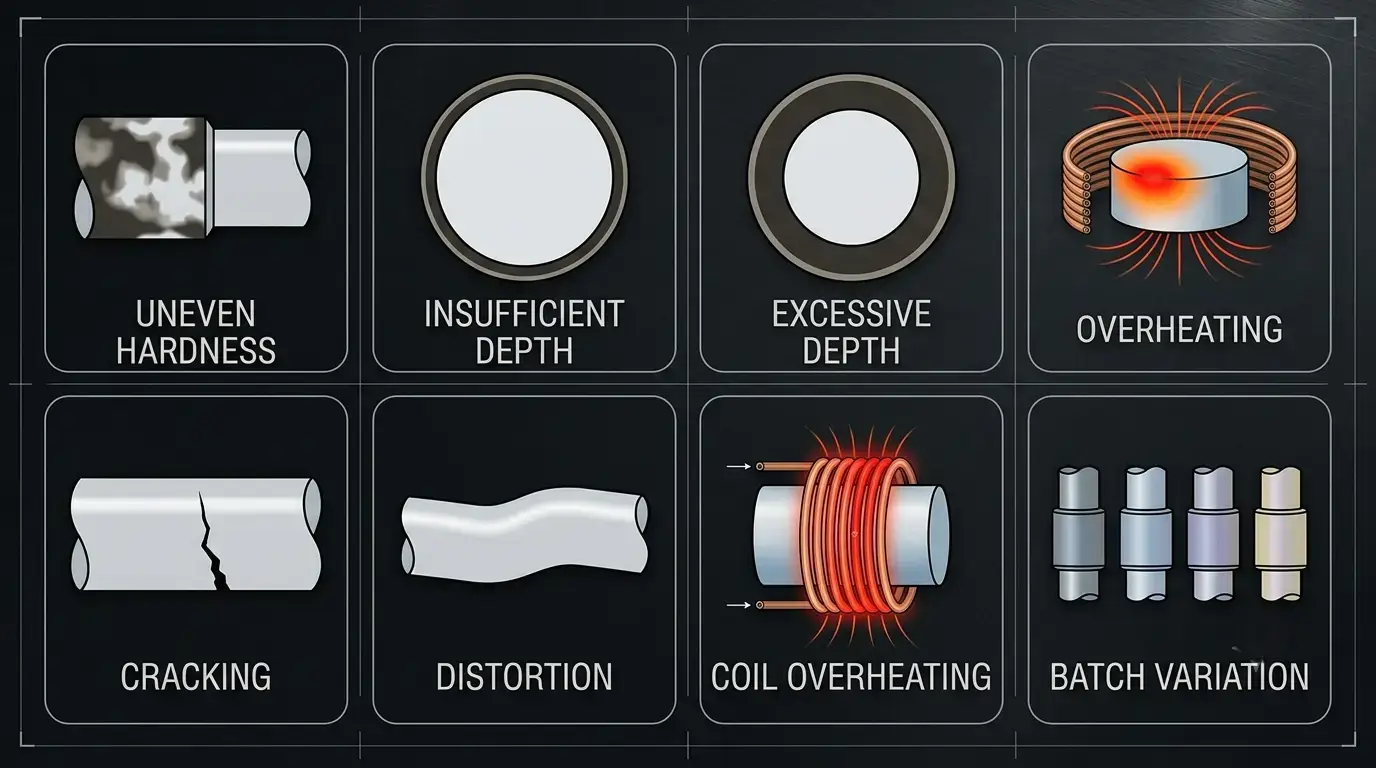
1. Ungleichmäßige Härte
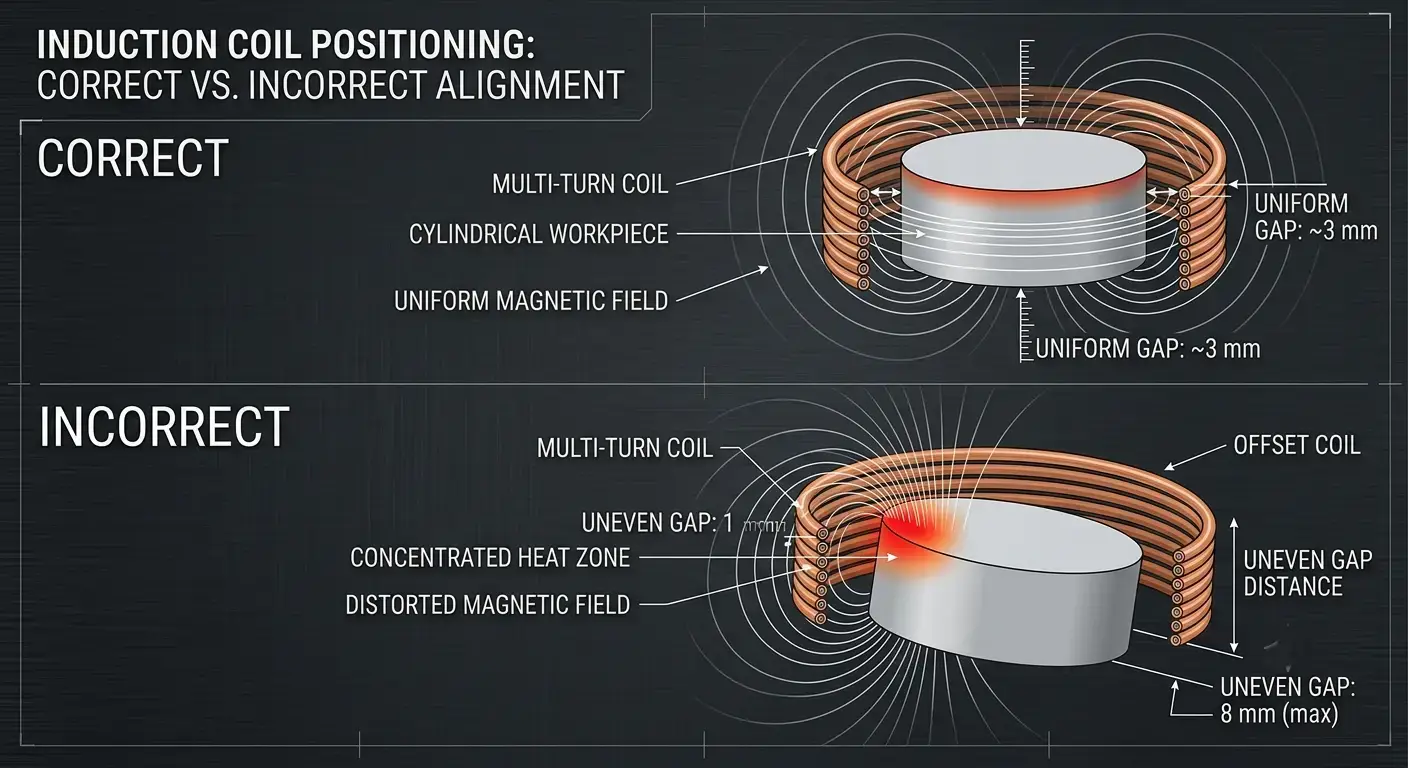
Der häufigste Fehler beim Induktionshärten. Einige Oberflächenbereiche erfüllen die Spezifikation — andere nicht. Das Problem bleibt oft verborgen, bis es bei der Härteprüfung oder durch einen Ausfall im Feld auffällt.
| Warum es passiert | So beheben Sie es |
|---|---|
| Spule ist nicht zentriert und erzeugt ein ungleichmäßiges Magnetfeld | Spule zentrieren und einen konstanten Abstand einhalten |
| Frequenz passt nicht zum erforderlichen Erwärmungsmuster | Prüfen, ob die Frequenz zur Zieltiefe passt — Frequenzleitfaden |
| Inkonsistente Bauteilpositionierung zwischen den Zyklen | Vorrichtungen oder Automatisierung für wiederholgenaue Positionierung verwenden |
| Verschlissene Spule — lokaler Verschleiß verändert den Abstand | Regelmäßige Spuleninspektion und Prozesskontrollen einplanen |
2. Unzureichende Einhärtetiefe
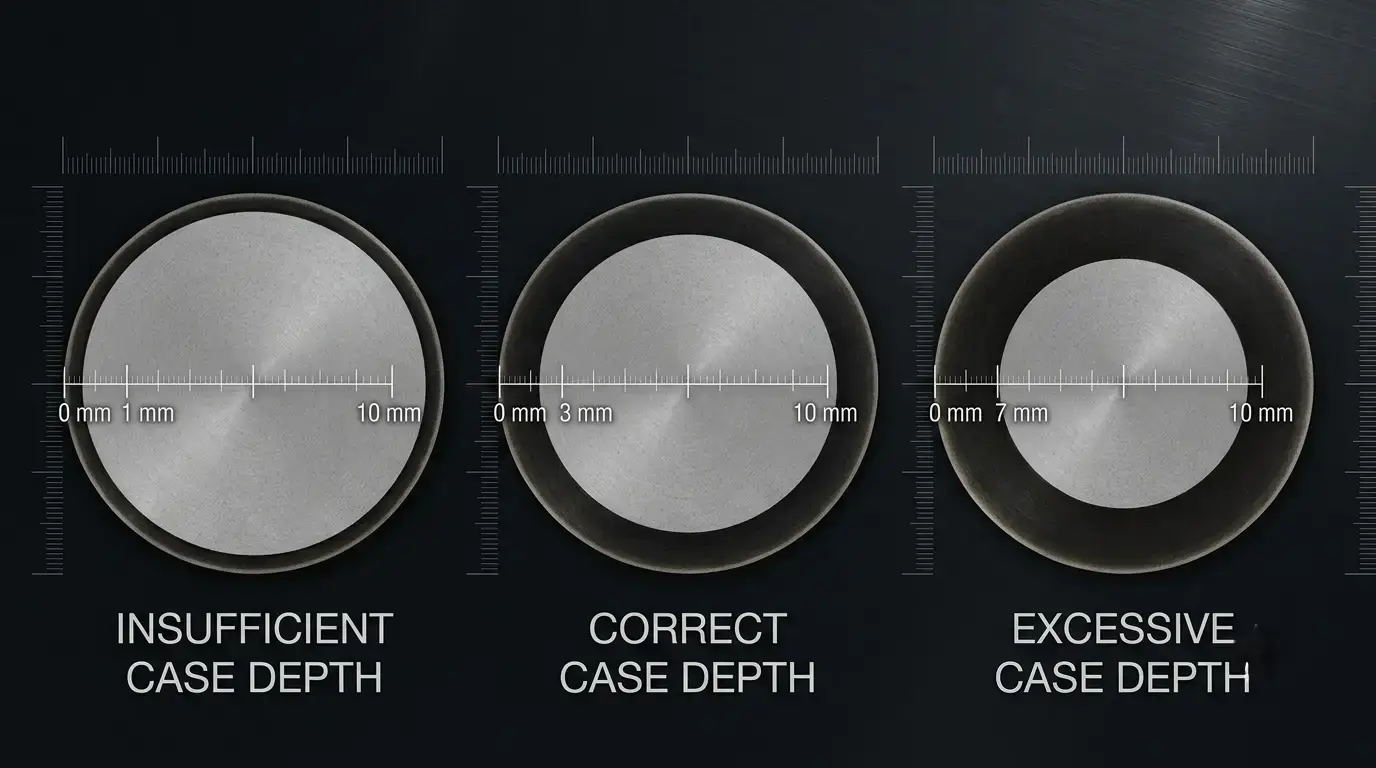
Eine zu geringe gehärtete Randschicht verschleißt unter Last schnell. Kritisch bei Zahnrädern, Lagern und Wellen — dort, wo die Oberflächenbelastung hoch ist und die gehärtete Schicht Millionen von Zyklen überstehen muss.
| Warum es passiert | So beheben Sie es |
|---|---|
| Frequenz zu hoch — die Energie bleibt an der Oberfläche | Frequenz senken, damit sie zur Ziel-Einhärtetiefe passt |
| Erwärmungszeit zu kurz — Wärme kann nicht eindringen | Erwärmungszeit verlängern oder Vorschubgeschwindigkeit reduzieren |
| Leistung zu niedrig oder Vorschubgeschwindigkeit zu hoch | Zuerst die Frequenz für die Tiefe wählen, dann die Leistung einstellen |
| Spule ist nicht für die Zieltiefe ausgelegt | Während der Prozessentwicklung durch Querschliff validieren |
3. Übermäßige Einhärtetiefe
Tiefer ist nicht automatisch besser. Eine zu große Einhärtetiefe reduziert die Kernzähigkeit, erschwert die Nachbearbeitung nach dem Härten, verschwendet Energie und erhöht das Verzugrisiko — ohne funktionalen Nutzen.
| Warum es passiert | So beheben Sie es |
|---|---|
| Frequenz zu niedrig — Energie dringt tiefer ein als erforderlich | Frequenz erhöhen, damit sie zur geforderten Einhärtetiefe passt |
| Erwärmungszeit zu lang — Wärme dringt in den Kern ein | Erwärmungszeit auf Spezifikation reduzieren |
| Leistungszufuhr über dem Bedarf des Bauteils | Frequenz, Leistung und Zeit je Bauteil ausbalancieren — Leitfaden zur Leistungsauswahl |
4. Oberflächenüberhitzung
Lokale Überhitzung verursacht Kornwachstum, Oxidation, Entkohlung — oder in schweren Fällen teilweises Aufschmelzen. Das Bauteil wird spröde. Härtewerte können dennoch innerhalb der Vorgaben liegen.
Warum es passiert — Zu hohe Leistungsdichte auf einer kleinen Fläche. Erwärmungszyklus zu lang. Spulendesign erzeugt Hotspots im Magnetfeld. Zu geringer Spulen-Bauteil-Abstand konzentriert die Energie zu stark.
So beheben Sie es — Leistung an die Bauteilgröße anpassen, nicht an die maximale Ausgangsleistung. Zykluszeit verkürzen. Spulengeometrie prüfen, um das Feld gleichmäßig zu verteilen. Korrekten Abstand einhalten und Temperaturüberwachung ergänzen (IR-Sensor oder Pyrometer).
5. Oberflächenrisse nach dem Abschrecken
Der schwerwiegendste Fehler beim Induktionshärten — ein gerissenes Bauteil ist Ausschuss. Risse entstehen, wenn thermische und umwandlungsbedingte Spannungen während der schnellen Abkühlung die Werkstofffestigkeit überschreiten.
Warum es passiert — Abschreckung ist für die Werkstoffgüte zu aggressiv. Hochkohlenstoff- oder hochlegierter Stahl wird ohne Parameteranpassung verarbeitet. Überhitzung vor dem Abschrecken. Scharfe Ecken, Passfedernuten oder abrupte Querschnittsänderungen konzentrieren Spannungen während der schnellen Abkühlung. Inkonsistentes Abschreck-Timing.
So beheben Sie es — Erwärmung und Abschrecken als einen gemeinsamen Prozess behandeln. Abschreckmedium, Konzentration, Temperatur und Durchflussrate auf die Werkstoffgüte abstimmen. Vor dem Abschrecken nicht überhitzen. Scharfe Merkmale wie Ecken und Verzahnungen verrunden. Bei Wellenanwendungen reagieren Scanprozesse besonders empfindlich auf das Abschreck-Timing.
6. Verzug
Induktionshärten verursacht weniger Verzug als die Ofenbehandlung, dennoch treten Maßänderungen auf — besonders bei langen Wellen, dünnwandigen Teilen und asymmetrischen Geometrien. Schon geringer Verzug kann Bauteile außerhalb der Toleranz bringen.
Warum es passiert — Ungleichmäßige Erwärmung erzeugt asymmetrische thermische Ausdehnung. Ungleichmäßiges Abschrecken — eine Seite kühlt schneller ab. Asymmetrische Bauteilgeometrie mit inhärentem Spannungsungleichgewicht. Schwache Vorrichtungen lassen das Bauteil während des Prozesses bewegen.
So beheben Sie es — Spule für eine gleichmäßige Erwärmungsabdeckung auslegen. Symmetrischen Abschrecksprühstrahl auf allen Seiten sicherstellen. Vor der Serienproduktion ein Muster testen. Steife Vorrichtungen verwenden, die das Bauteil über den gesamten Zyklus abstützen.
7. Spulenüberhitzung
Die Spule führt hohe Ströme unter ständiger thermischer Wechselbelastung. Eine schlecht gekühlte Spule verschleißt schnell — und ein Spulenausfall mitten in der Schicht kostet weit mehr als ein Ersatzteil.
| Warum es passiert | So beheben Sie es |
|---|---|
| Kühlwasserdurchfluss zu niedrig oder Eintrittstemperatur zu hoch | Korrekten Durchfluss und richtige Eintrittstemperatur einhalten |
| Interne Kanäle verstopft oder verkalkt | Spulen regelmäßig auf Ablagerungen und Verstopfungen prüfen |
| Leistung überschreitet die thermische Auslegungsgrenze der Spule | Innerhalb der Nennleistung bleiben; Leitfaden zum Kühlsystem |
| Dauerbetrieb über den zulässigen Duty Cycle hinaus | Grenzen des Duty Cycle einhalten; vorbeugende Wartung reduziert Stillstandszeiten |
8. Inkonsistente Ergebnisse zwischen Chargen
Der frustrierendste Fehler beim Induktionshärten: Jedes Teil besteht die Prüfung, aber Härte und Einhärtetiefe schwanken von Charge zu Charge. Kunden bemerken das — selbst wenn die Spezifikationen technisch erfüllt sind.
Warum es passiert — Die Stromversorgung driftet mit der Zeit oder zwischen Schichten. Werkstoffschwankungen — verschiedene Schmelzen oder Lieferanten reagieren unterschiedlich. Die Spule verschleißt schrittweise und verändert die elektromagnetische Kopplung. Bedienereinstellungen sind bei manuellen Anlagen inkonsistent. Keine Prozessüberwachung — Probleme werden erst bei der Endprüfung erkannt.
So beheben Sie es — Erwärmungsrezepte speichern — nicht auf das Gedächtnis des Bedieners verlassen. Leistung, Frequenz, Zeit, Energie und Kühlung in Echtzeit überwachen. Digitale Systeme mit Datenprotokollierung erkennen Drift, bevor Ausschuss entsteht. Eingehendes Material validieren, nicht nur ausgehende Teile.
Best Practices
Sieben Prinzipien, die die Stabilität in allen Anwendungen des Induktionshärtens verbessern:
— Frequenz an die Tiefe anpassen, nicht an die Leistung. Die Frequenz bestimmt die Tiefe. Wählen Sie sie zuerst. Danach wird die Leistung für die Zykluszeit eingestellt.
— Spule für das Bauteil auslegen. Eine generische Spule, die „größtenteils passt“, liefert ungleichmäßige Ergebnisse. Die Spule ist ein Prozesswerkzeug, keine Standardware.
— Spulen-Bauteil-Abstand konstant halten. Kleine Abstandsänderungen verändern die elektromagnetische Kopplung und die Erwärmungsgleichmäßigkeit.
— Spule und Leistungselektronik kühlen. Eine überhitzte Spule verfälscht die Erwärmung; überhitzte Elektronik verursacht Leistungsdrift.
— Eingehendes Material prüfen. Unterschiedliche Schmelzen reagieren unterschiedlich. Testen Sie ein Muster von jedem neuen Lieferanten oder jeder neuen Schmelze.
— Prozess überwachen, nicht nur die Endhärte. Wenn ein Härteprüfer ein Problem anzeigt, ist die Charge bereits fehlerhaft.
— Jedes neue Bauteil und jede Prozessänderung validieren. Ein Musterlauf erkennt Probleme, deren Behebung deutlich weniger kostet als eine Chargenrückweisung.
Stabiles Härten bedeutet, das gesamte System zu kontrollieren — Frequenz, Leistung, Spule, Kühlung, Abschrecken, Material und Überwachung — und nicht nur an einem Regler zu drehen.
Schnellübersicht: Fehler, Ursachen & Abhilfen
| Fehler | Hauptursache | Wichtige Abhilfe |
|---|---|---|
| 1. Ungleichmäßige Härte | Spulenfehlausrichtung, falsche Frequenz | Spule zentrieren, Frequenz an Tiefe anpassen, Vorrichtungen verwenden |
| 2. Unzureichende Tiefe | Frequenz zu hoch, Zeit zu kurz | Frequenz senken, Zeit verlängern, Querschliff validieren |
| 3. Übermäßige Tiefe | Frequenz zu niedrig, Zeit zu lang | Frequenz erhöhen, Zeit reduzieren, Spezifikation einhalten |
| 4. Überhitzung | Übermäßige Leistungsdichte, schlechtes Spulendesign | Leistung reduzieren, Spule neu auslegen, Temperaturüberwachung ergänzen |
| 5. Oberflächenrisse | Zu schnelles Abschrecken, Überhitzung, Kerbwirkungen | Abschrecken anpassen, Maximaltemperatur kontrollieren, scharfe Ecken verrunden |
| 6. Verzug | Ungleichmäßiges Erwärmen/Abschrecken, ungeeignete Vorrichtung | Gleichmäßige Spule, symmetrisches Abschrecken, steife Vorrichtungen |
| 7. Spulenüberhitzung | Unzureichendes Kühlwasser, verstopfte Kanäle | Durchfluss erhöhen, auf Ablagerungen prüfen, Kühler korrekt dimensionieren |
| 8. Chargenschwankungen | Leistungsdrift, Werkstoffschwankungen, keine Überwachung | Rezeptspeicherung, Echtzeitüberwachung, Materialprüfungen |
Wichtigste Erkenntnis
Die meisten Fehler beim Induktionshärten entstehen aus dem Zusammenspiel von Frequenz, Leistung, Spulendesign, Zeit, Abschreckung, Material und Prozesskontrolle. Eine einzelne Variable isoliert zu korrigieren, funktioniert selten.
Stabile Qualität beginnt mit der richtigen Ausrüstung. Sie dauerhaft zu sichern erfordert optimierte Parameter, zuverlässige Kühlung, konsistente Überwachung und regelmäßige Validierung. Wenn Sie Ursachen früh erkennen, reduzieren Sie Ausschuss, verbessern die Wiederholgenauigkeit und verlängern die Lebensdauer der Anlage.
FAQ
F: Was ist der häufigste Fehler beim Induktionshärten?
A: Ungleichmäßige Härte. Meist verursacht durch Spulenfehlausrichtung, falsche Frequenz oder inkonsistente Positionierung — alles vermeidbar durch eine korrekte Einrichtung.
F: Kann eine höhere Leistung unzureichende Härtung beheben?
A: Nicht allein. Leistung beeinflusst die Geschwindigkeit, aber die Tiefe hängt auch von Frequenz, Zeit und Vorschubgeschwindigkeit ab. Wenn Sie nur die Leistung hochdrehen, riskieren Sie Oberflächenüberhitzung ohne Verbesserung der Tiefe. Zuerst muss die Frequenz zur Tiefe passen — danach bestimmt die Leistung die Zykluszeit. Siehe unseren Leitfaden zur Leistungsberechnung.
F: Warum überhitzt meine Induktionsspule?
A: Zu geringer Wasserdurchfluss, verstopfte Kanäle (Kalk/Ablagerungen), übermäßige Leistung oder Betrieb über den Duty Cycle hinaus. Beobachten Sie die Wasseraustrittstemperatur der Spule — ein steigender Trend ist ein Warnsignal. Siehe unseren Leitfaden zur Wasserkühlung für die Systemauslegung.
F: Wie auditiere ich meinen Härteprozess?
A: Sechs Prüfungen in unter einer Stunde: (1) Prüfen, ob die Frequenz zur Einhärtetiefe je Teilenummer passt. (2) Spule prüfen — Abstand, Verschleiß, Wasserdurchfluss. (3) Leistungs-/Zeiteinstellungen mit historischen Basiswerten vergleichen. (4) Abschreckkonzentration, Temperatur und Gleichmäßigkeit des Durchflusses prüfen. (5) Härtedaten der letzten 30 Tage auswerten — jeder Trend ist ein Warnsignal. (6) Ein Teil pro Schicht im Querschliff prüfen. So werden die meisten Probleme erkannt, bevor Ausschuss entsteht.
F: Wann sollte ich eine Induktionsspule ersetzen statt reparieren?
A: Ersetzen, wenn: die Innenwand um mehr als 10% der ursprünglichen Dicke abgetragen ist, der Wasserdurchfluss eingeschränkt ist und chemische Reinigung nicht hilft, der Spulenkörper Risse oder Brandstellen zeigt oder Härteschwankungen direkt nach der Revalidierung wieder auftreten. Eine degradierte Spule sieht oft noch verwendbar aus, produziert aber unbemerkt Ausschuss — der Ersatz amortisiert sich schnell.
Benötigen Sie Hilfe bei der Fehleranalyse Ihres Induktionshärteprozesses?
Unser Engineering-Team kann Ihre spezifischen Fehler diagnostizieren und die passende Ausrüstung, Spulenauslegung und Prozessparameter für Ihre Bauteile empfehlen.










