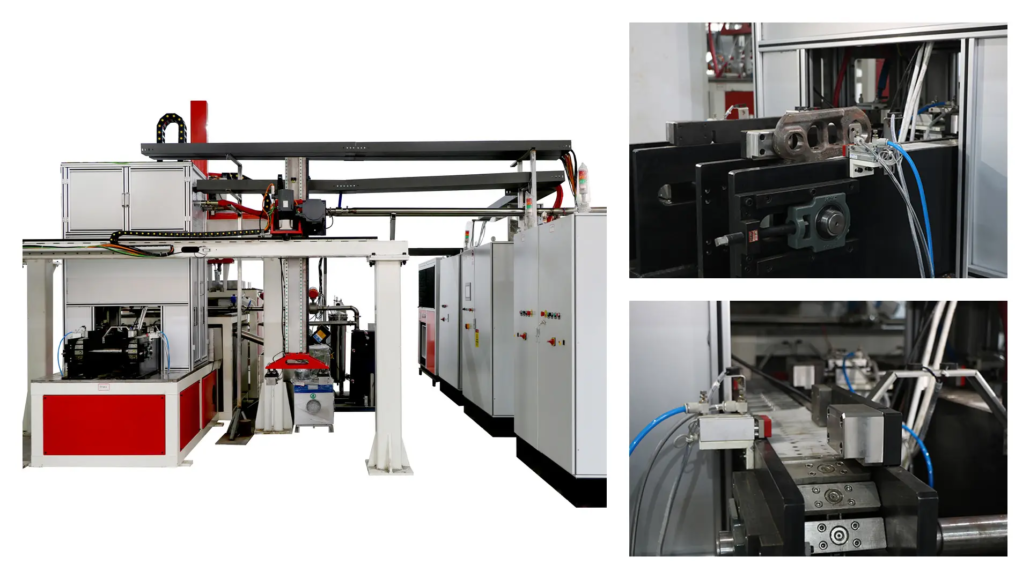
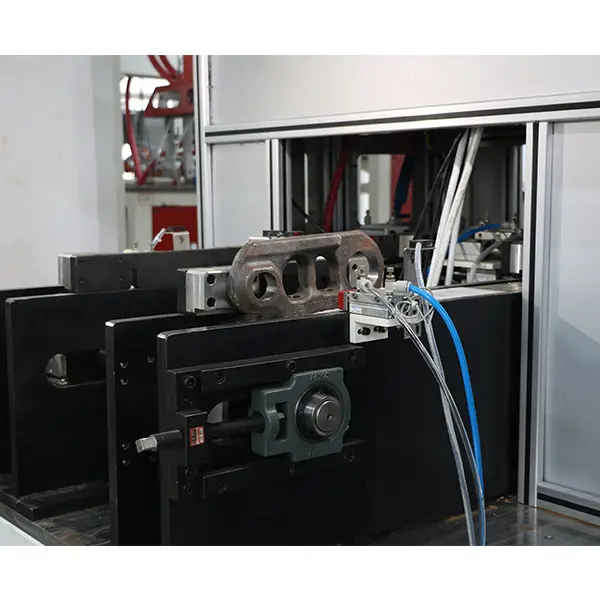
适用于挖掘机和推土机的履带节感应淬火回火生产线
Ⅰ. 履带链节淬火和回火生产线概述
履带式 跟踪链接 是建筑和土方机械中使用的履带式底盘组件的重要组成部分.
胎面表面, 也称为轨面, 形成履带链节和底盘滚轮之间的接触区域. 该工作表面需要合适的机械性能,以承受操作过程中的反复接触和磨损.
KECHUANG’s 履带链节硬化线 旨在处理指定的胎面区域,同时协调后续的回火和冷却操作.
完整的生产流程包括:
①工件装载
②感应加热
③淬火
④回火
⑤回火后冷却
⑥工件传送
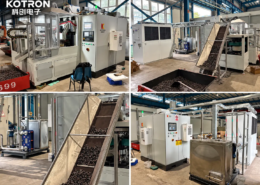
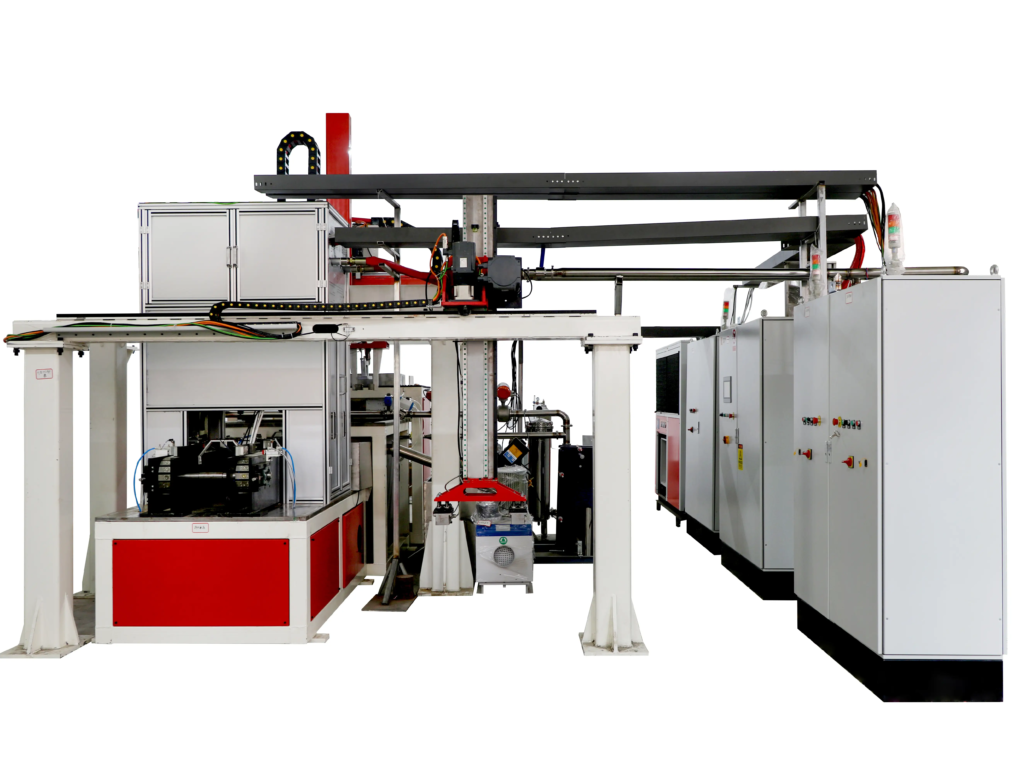
生产线设有专用加工工位, 机械运输系统和协调的操作控制.
其卧式淬火机采用双工件排列, 而传输配置支持双通道和批处理应用.
具体的设备布置和加工顺序由工件规格和生产要求决定.
Ⅱ. 履带链节胎面表面硬化
履带链节的几何形状与传统轴不同, 杆和圆柱形零件. 它们的连接孔, 不规则的横截面和限定的滚轮接触表面需要专用的工件夹具和加热装置.
胎面表面处理
主要处理区域是履带链节踏面或钢轨表面.
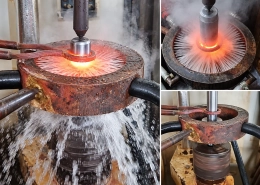
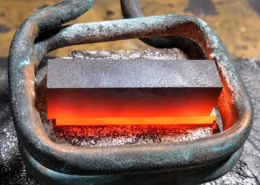
感应加热用于在淬火前加热所需的表面区域. 感应线圈和工件定位系统围绕指定治疗区域设计.
所需的加热模式取决于材料, 表面几何形状, 线圈位置和工作条件.
工件要求
设备配置考虑:
•履带链节材料和初始热处理条件
•链接节距和外形尺寸
•胎面表面几何形状和处理位置
•所需表面硬度
•有效硬化层深度
•生产数量及工件品种
不同的履带链节规格可能需要对固定装置进行调整, 感应线圈及操作程序.
硬化结果必须根据客户的材料进行验证 检验要求.
Ⅲ. 感应加热和淬火工艺
淬火机结合了受控工件定位, 感应加热和淬火.
工件定位
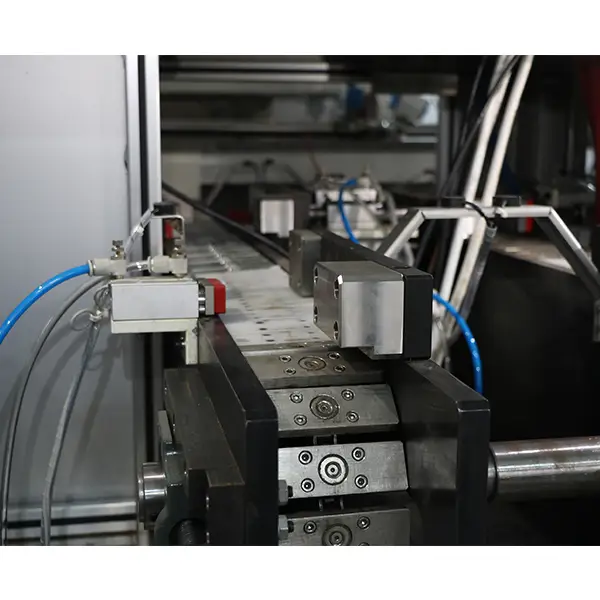
轨道链节由专用机械固定装置定位和支撑.
记录的机器设计使用导轮定位,并可调节感应器和工件之间的间隙.
这些功能有助于在加工过程中建立感应线圈和胎面表面之间所需的关系.
感应加热
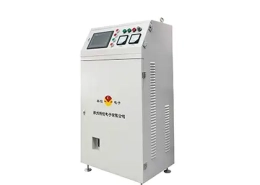
感应电源将能量输送到 感应线圈, 产生交变电磁场,加热工件的选定导电区域.
加热装置与履带链节的几何形状和所需的硬化区域相匹配.
取决于所选的加工程序, 机器支持不同的操作方式, 包括:
•定点定时硬化
•编程定位和 扫描
•分段定位
•逐步预热和淬火
合适的操作方法取决于工件的几何形状和热处理要求.
淬火
加热后, 指定的表面区域是 淬火 在为轨道连接材料选择的条件下.
淬火系统与加热顺序和工件定位机构相配合.
记录的设备包括淬火液收集, 过滤和配套冷却水和泵控制系统.
根据目标硬度制定所需的淬火条件, 硬化深度和材料特性.
Ⅳ. 回火和回火后冷却
回火是整个链节热处理生产线的一部分.
淬火后, 轨道链接继续到 回火 阶段. 回火用于根据所需的机械性能调整硬化材料的性能.
适当的回火条件取决于材料等级和规定的热处理要求.
回火工段
该生产线包括硬化工艺后的专用回火操作.
加热方式, 根据所选的生产线配置确定回火设备的温度和操作顺序.
回火后冷却
回火后, 工件经过后续的冷却阶段.
冷却操作与运输系统协调,以支持整个生产序列的移动.
硬化布置, 回火和冷却工段由所需的生产工艺和可用的设备布局决定.
Ⅴ. 卧式双工件加工机及传输系统
科创设备采用卧式, 具有双工件加工布置的可编程淬火机.
机械结构支持工件定位, 感应加热操作和受控运动.
专用工件夹具
夹具系统适应履带链节的几何形状.
导轮定位有助于工件定位, 而感应线圈间隙可根据所选加工要求进行调整.
固定装置和导轨根据适用的轨道链节尺寸和治疗区域进行配置.
机械运动和支撑
记录的机器结构包括定位和支撑机构, 工件旋转机构, 提升和导向部件, 和平衡安排.
这些组件构成机器机械设计的一部分. 它们的具体操作和协调取决于所选的设备配置.
双通道工件传送
输送机系统将工件移动到生产装置中.
设备设计支持双通道作业,支持履带链节批量处理.
双工件机器布置和双通道传送布置描述了设备的不同方面. 它们并不一定意味着两个工件同时加热.
适应不同的履带节距
该设备旨在适应不同节距的轨道链节.
适用尺寸范围, 根据客户工件图纸制定调整方法及夹具配置.
Ⅵ. CNC/PLC控制及辅助系统
履带链节淬火线集成电气控制, 机械运动和感应功率调节.
可编程过程控制
该设备可采用基于CNC或PLC的控制系统并结合变频调速.
控制装置支持工件定位和扫描操作, 而PLC与感应电源之间的通讯则协调加热顺序.
对于配备 CNC 的配置, 可针对不同工件要求编制并存储加工程序.
这使得机器能够根据选定的履带链节规格进行操作,而无需在编程的硬化周期期间进行连续的手动调整.
电气设备布置
记录的机器设计将控制柜和变压器柜分开放置.
这种布置提供了对相关电气设备的访问并支持调整和维护.
该机器还包括用于硬化变压器的安装和调整装置.
配套机械系统
公布的设备配置包括:
•淬火液收集系统
•淬火液过滤系统
•冷却水回路和泵控制系统
•门控系统
•工件输送控制
•升降导向机构
•平衡机制
•水雾收集系统
生产线文档还确定了能源和质量控制分析系统.
具体测量, 该系统的分析功能和可用接口应在所选项目的设备规范中定义.
Ⅶ. 机器配置及技术要求
整条生产线将主淬火机与回火机结合在一起, 冷却, 所选生产工艺所需的传送和辅助设备.
主要设备配置
| 系统 | 功能 |
|---|---|
| 淬火机 | 水平的, 双工件可编程加工布置 |
| 感应电源 | 为感应加热提供能量 |
| 感应线圈 | 专为指定的履带链节胎面表面而设计 |
| 工件夹具 | 支撑和定位轨道连杆 |
| 导轮定位 | 帮助建立所需的工件位置 |
| 变压器组装 | 支持感应加热布置及其调节 |
| 机械机芯 | 提供定位, 扫描及相关机器运动功能 |
| 淬火系统 | 冷却加热的治疗区域 |
| 淬火液收集和过滤 | 支持淬火液处理 |
| 回火工段 | 执行后续回火操作 |
| 回火后冷却 | 回火后提供冷却 |
| 输送机和传输系统 | 在加工位置之间移动工件 |
| 数控/PLC控制 | 协调工件移动和机器操作 |
| 辅助系统 | 冷却水控制, 门控, 雾气收集和其他支持机制 |
设备选型技术参数
以下参数根据客户链节规格及生产要求制定.
| 参数 | 选型要求 |
|---|---|
| 适用工件 | 履带式履带链接 |
| 治疗区域 | 履带连接踏板 / 轨面 |
| 一次硬化法 | 感应加热和淬火 |
| 生产流程 | 硬化, 回火及回火后冷却 |
| 加工安排 | 卧式双工件淬火机 |
| 接送安排 | 双通道和批处理能力 |
| 感应电源 | 根据供暖要求选择 |
| 工作频率 | 与加热模式和所需的硬化深度相匹配 |
| 适用链接节距 | 由夹具和传输配置确定 |
| 目标硬度 | 根据客户规格 |
| 有效表面深度 | 根据材质及处理要求 |
| 生产能力 | 由完整的加工顺序决定 |
| 控制系统 | 基于 CNC 或 PLC 的配置 |
实际功率, 频率, 加工尺寸, 指定所选设备的生产能力和热处理参数.
最终配置必须与材料相匹配, 轨道链节几何形状和所需的处理结果.
Ⅷ. 应用和定制设备选择
这些 轨道连接件感应淬火 和回火线适用于加工履带式底盘部件的制造商.
潜在的应用包括合适的轨道连接设计:
•挖掘机
•推土机
•履带式拖拉机
•采矿和土方机械
•其他履带式工业设备
适用工件范围取决于材质, 几何形状和所需的处理条件.
如何选择正确的履带连接淬火生产线
设备选择从实际的轨道链路开始.
链接节距和几何形状决定了固定装置和传输要求. 规定的胎面表面和硬化深度指导感应线圈的设计和加工条件.
所需的生产数量和工件种类影响机器布局, 传输配置和程序要求.
提供硬度和渗碳深度规格的地方, 工艺试验 可能需要建立和验证所需的加热, 调质条件.
请求定制履带链节淬火和回火生产线
科创为履带链节制造提供定制化感应淬火设备和集成热处理系统.
用于设备评估, 请发送:
•跟踪链接图画或照片
•材质等级
•链节节距及主要尺寸
•所需胎面表面处理面积
•目标硬度和有效硬化层深度
•预计产量
如果有的话, 还请提供回火要求, 检验标准和您现有的生产线布局.
我们的工程团队可以评估感应加热组件, 工件定位, 传输系统, 淬火布置, 根据您的制造要求进行回火部分和操作控制.
常见问题解答
单击问题以展开答案.
+履带链节感应淬火线处理什么?
线条对胎面进行硬化和回火 (轨道) 履带链节表面——链节与底盘滚轮之间的接触区域,在运行过程中必须承受反复接触和磨损.
+机器可以处理不同的履带节距吗?
可以. 夹具, 感应线圈和操作程序根据每个链接节距和几何形状进行调整. 配备 CNC 的配置可存储不同规格的程序, 因此机器可以在履带链节类型之间切换,无需连续手动调整.
+生产线是否包含回火?
可以. 淬火后, 轨道链接进入专用的回火部分, 随后进行回火后冷却,然后自动转移. 回火调整淬火材料的硬度和机械性能. 对于相关的全自动生产线, 请参阅我们的 自动感应淬火、回火线.
+什么决定了感应线圈的设计和淬火参数?
轨道链接材料, 胎面表面几何形状, 所需的表面硬度和有效硬化层深度决定了线圈的设计, 加热方式和淬火条件. 硬化结果根据客户的材料和检验要求进行验证.
+进行设备评估时我需要发送什么?
发送轨道链接图纸或照片, 材料等级, 链节节距及主要尺寸, 所需胎面表面处理面积, 目标硬度和有效硬化层深度, 和预期产量. 回火要求和检验标准也有帮助.
请求定制履带连接件感应淬火生产线
发送您的轨道连接图纸以获得免费的设备评估. 我们的工程团队将评估感应加热组件, 工件定位, 传输系统, 淬火布置, 满足您的制造要求的回火部分和操作控制.