การชุบแข็งด้วยการเหนี่ยวนำฟันเฟืองพร้อมระบบทำความร้อนความถี่คู่พร้อมกัน
Ⅰ. การชุบแข็งด้วยการเหนี่ยวนำฟันเฟือง
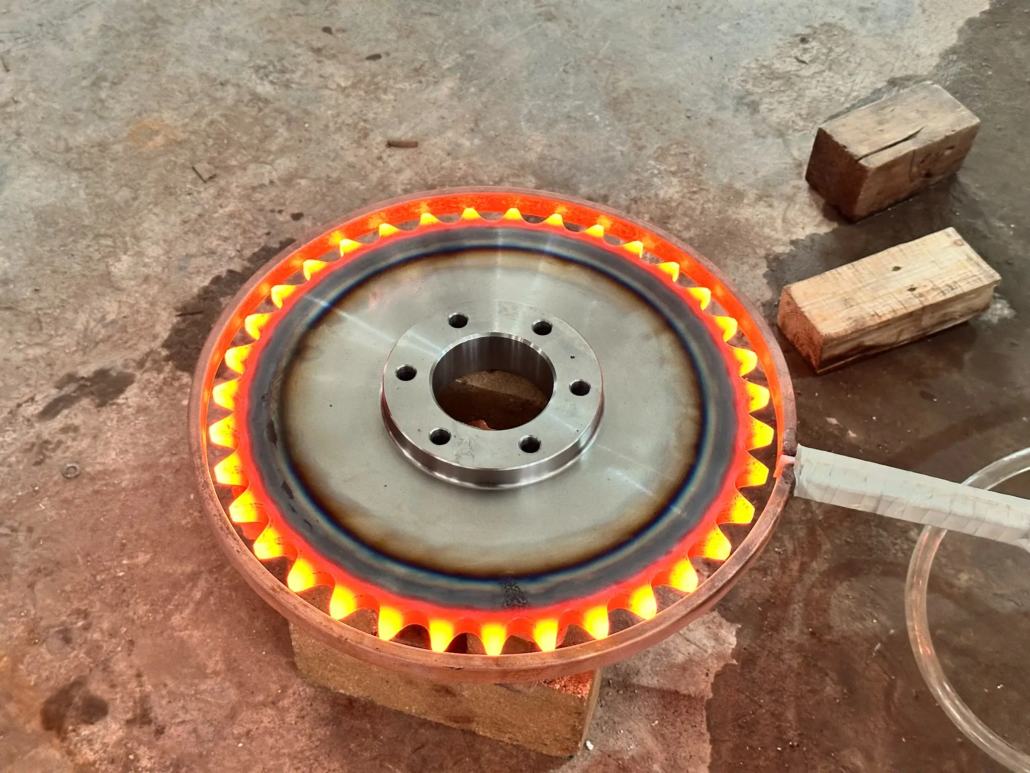
ชิ้นงานเป็นเฟืองเหล็กที่มีฟันเรียงอยู่รอบเส้นรอบวงด้านนอก. พื้นที่การรักษาที่ต้องการคือส่วนของฟัน, แทนที่จะเป็นรูตรงกลางหรือตัวเฟืองทั้งหมด.
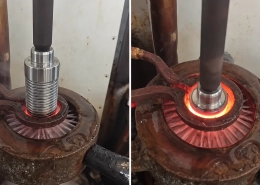
สำหรับแอพพลิเคชั่นนี้, ระบบทำความร้อนแบบเหนี่ยวนำได้รับการกำหนดค่าเพื่อให้ความร้อนแก่ฟันเฟืองรอบ ๆ เส้นรอบวงเต็มรูปแบบในวงจรการทำความร้อนแบบประสานงานเดียว.
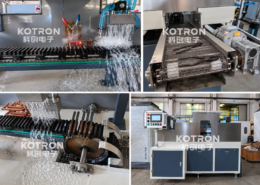
หลังจากขั้นตอนการทำความร้อน, การดับสเปรย์น้ำโดยตรง ใช้สำหรับระบายความร้อนบริเวณฟันที่ถูกอุ่น.
กระบวนการนี้เกี่ยวข้องกับการดำเนินการหลักสองประการ:
•การทำความร้อนแบบเหนี่ยวนำความถี่คู่พร้อมกันของฟันเฟือง
•สเปรย์น้ำดับโดยตรงหลังการให้ความร้อน
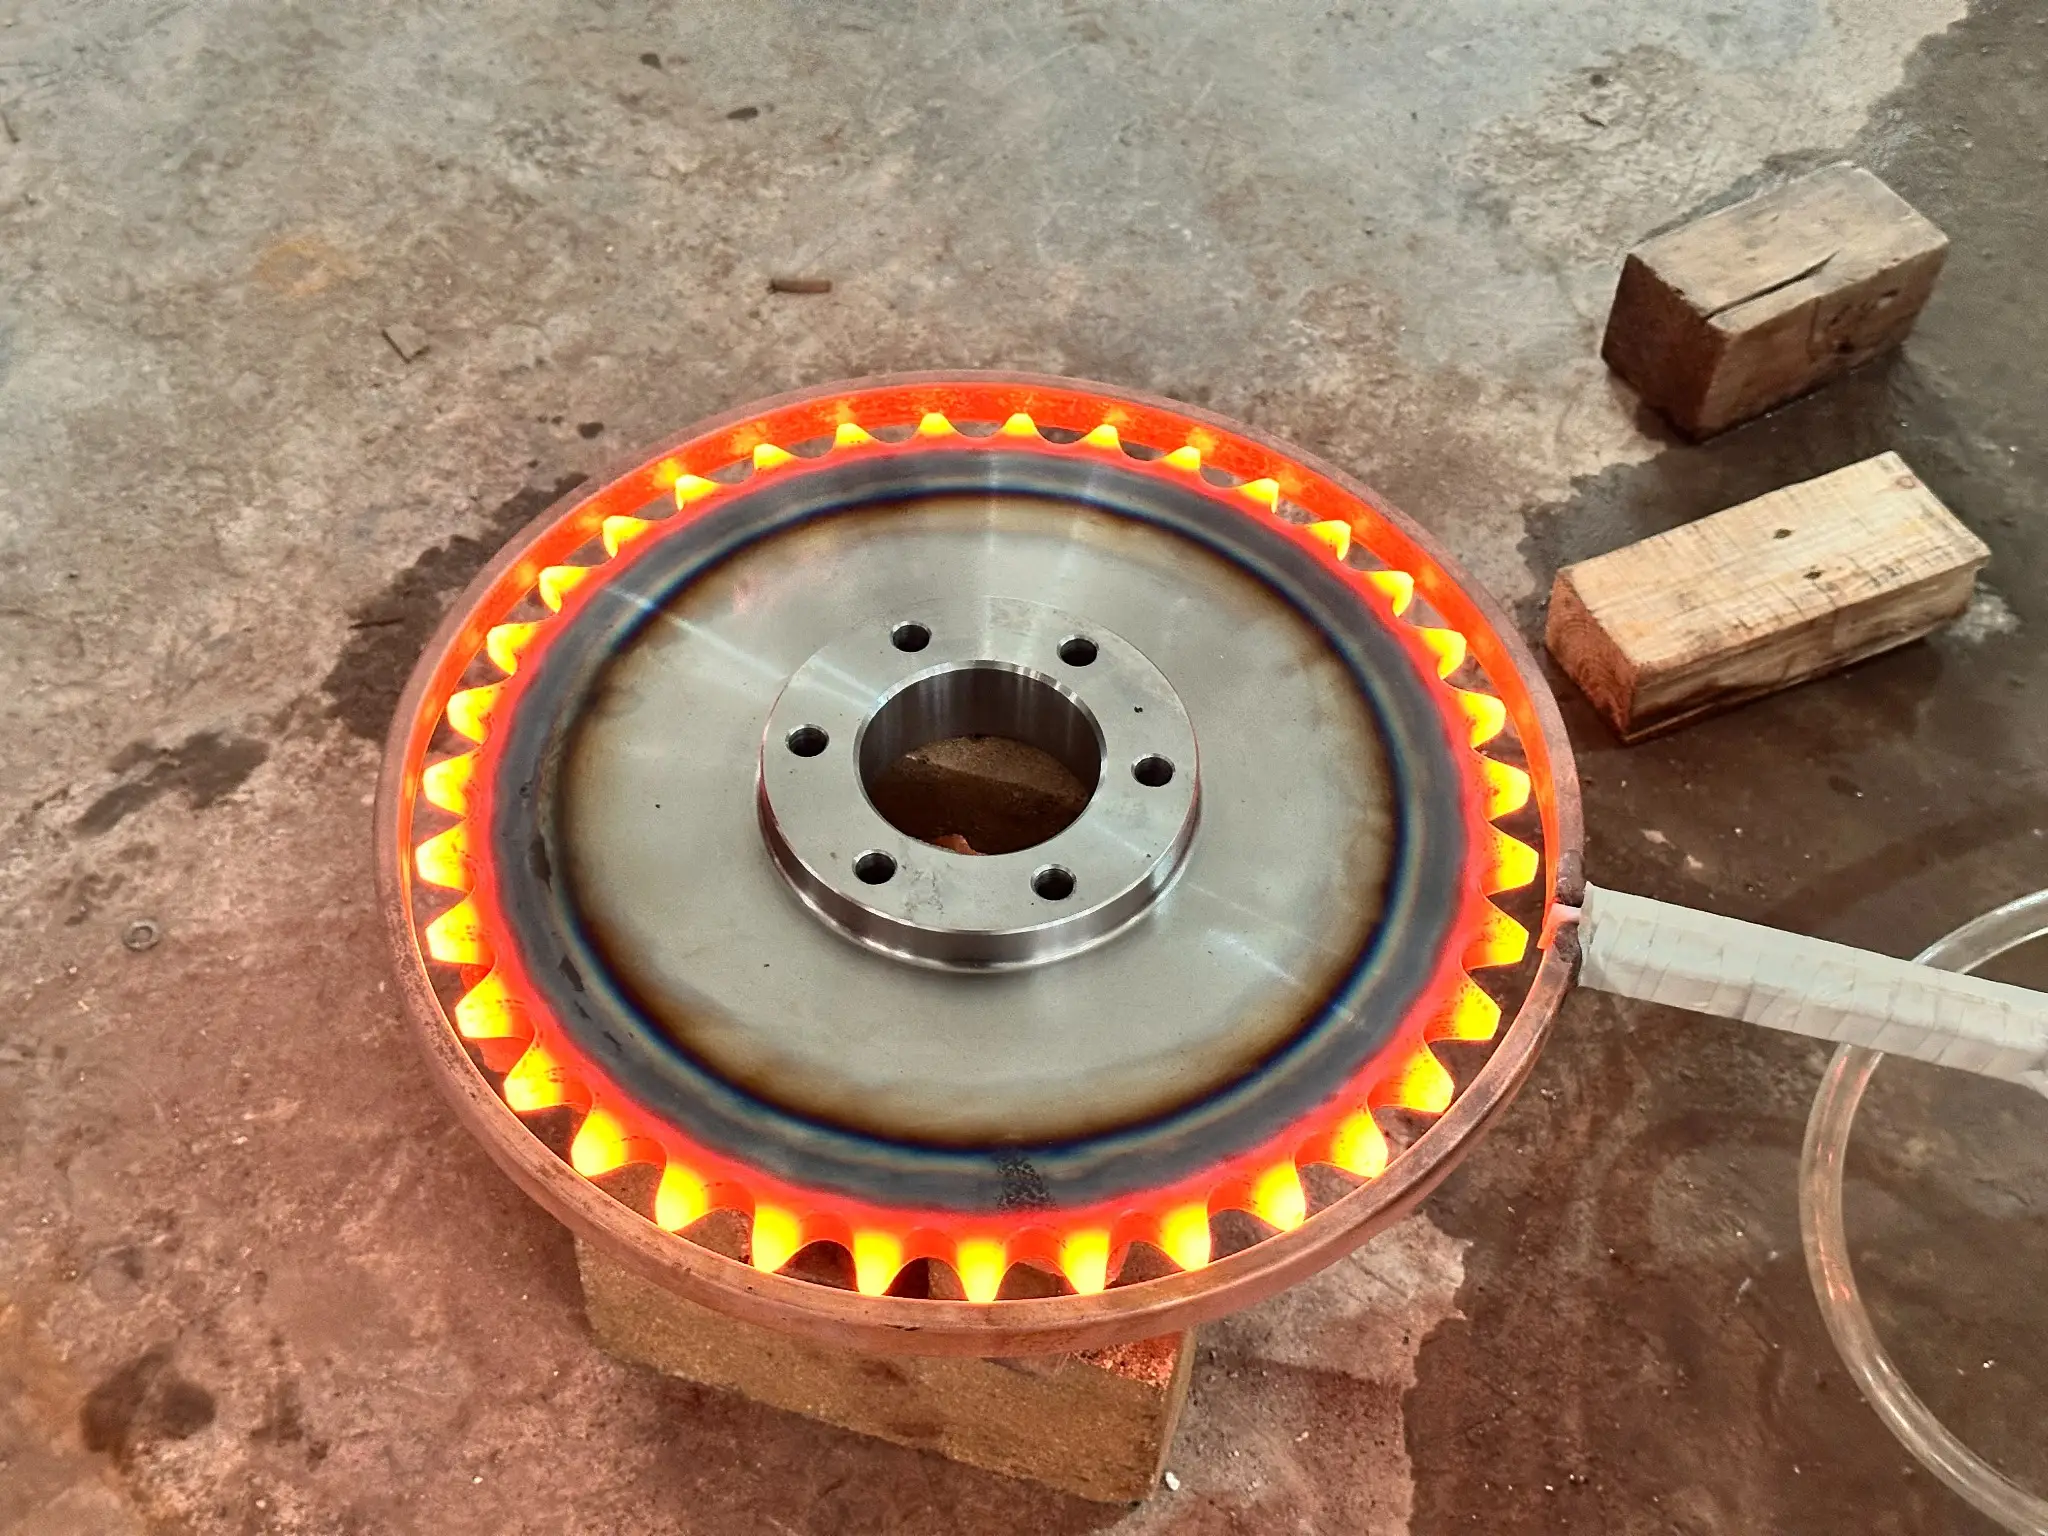
กระบวนการทำความร้อนที่เกิดขึ้นจริง
The video below shows the sprocket during the induction heating stage. The teeth around the circumference are heated together using the dual-frequency system.
This arrangement is suitable for sprocket applications where the required hardening area covers the teeth around the outer circumference.
Ⅱ. Simultaneous Dual-Frequency Induction Heating of Sprocket Teeth
The heating system uses two frequencies simultaneously rather than switching between separate heating stages.
This dual-frequency arrangement is designed to heat the sprocket tooth region within the same heating cycle. The induction coil is configured according to the sprocket geometry and the required treatment area.
Dual-Frequency Heating
Both frequencies are applied during the heating process. Their combination is selected according to the workpiece material, ขนาดฟันและข้อกำหนดการชุบแข็งที่ต้องการ.
การตั้งค่าความถี่และกำลังที่แท้จริงต้องได้รับการพิจารณาผ่านการพัฒนากระบวนการสำหรับเฟืองเฉพาะ.
การทำความร้อนฟันเต็มเส้นรอบวง
ไม่เหมือนกระบวนการฟันต่อฟัน, แอปพลิเคชันนี้ อุ่นฟันรอบเส้นรอบวงเฟืองด้วยกัน.
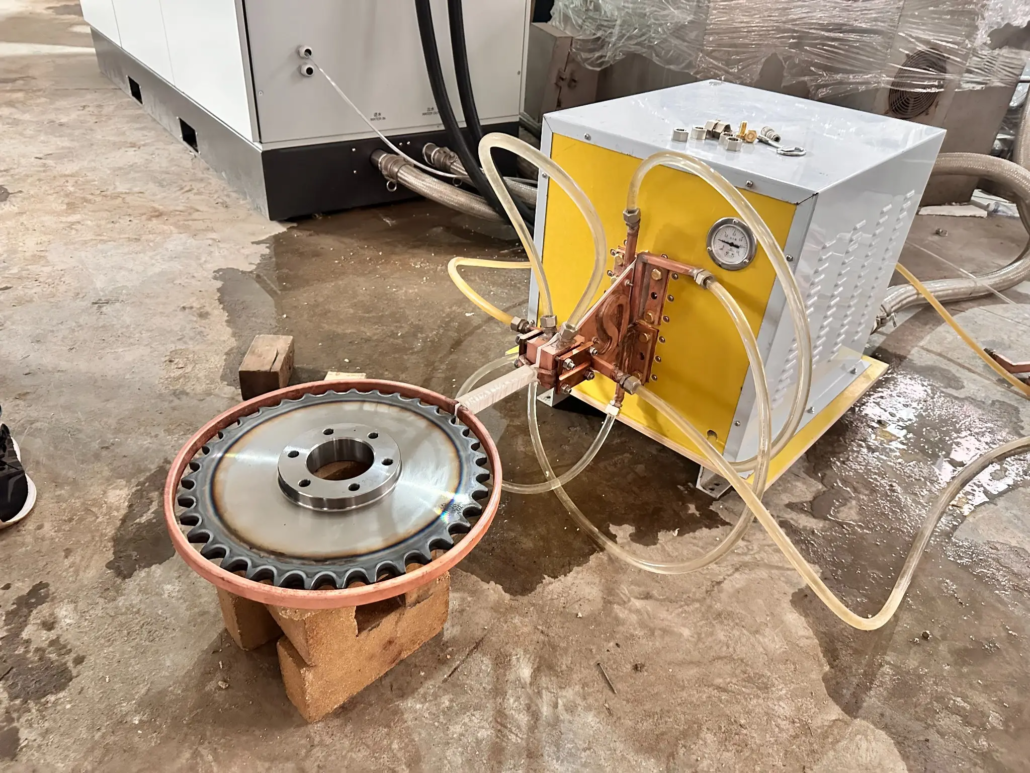
ขดลวดเหนี่ยวนำจะต้องได้รับการออกแบบให้ตรงกับ รายละเอียดฟัน และรักษาความสัมพันธ์ในการทำความร้อนตามที่ต้องการกับชิ้นงาน.
เส้นผ่านศูนย์กลางเฟือง, รูปทรงของฟันและพื้นที่ชุบแข็งที่ต้องการถือเป็นข้อพิจารณาที่สำคัญในการพิจารณาการออกแบบคอยล์และสภาพการทำงาน.
Ⅲ. การชุบแข็งด้วยสเปรย์น้ำโดยตรง
เมื่อฟันเฟืองถึงสภาวะการทำความร้อนที่ต้องการแล้ว, น้ำจะถูกฉีดโดยตรงไปยังบริเวณที่มีความร้อนเพื่อดับ.
ขั้นตอนการทำความเย็นเป็นส่วนสำคัญของกระบวนการชุบแข็งแบบเหนี่ยวนำ. เงื่อนไขการทำความร้อนและการระบายความร้อนด้วยสเปรย์น้ำจะต้องสอดคล้องกับวัสดุชิ้นงานและผลลัพธ์ทางโลหะวิทยาที่ต้องการ.
สำหรับแอพพลิเคชั่นนี้, ลำดับกระบวนการหลักคือ:
①วางตำแหน่งเฟืองให้สัมพันธ์กับขดลวดเหนี่ยวนำอย่างถูกต้อง.
②ทำความร้อนฟันรอบเส้นรอบวงโดยใช้เครื่องทำความร้อนแบบเหนี่ยวนำความถี่คู่พร้อมกัน.
③ฉีดสเปรย์น้ำดับโดยตรงหลังขั้นตอนการให้ความร้อน.
การจัดสเปรย์น้ำควรจัดให้มีสภาวะการทำความเย็นที่เหมาะสมสำหรับพื้นที่บำบัดที่กำหนด.
พารามิเตอร์กระบวนการขั้นสุดท้ายขึ้นอยู่กับวัสดุเฟือง, ขนาดและข้อกำหนดการรักษาความร้อน. ความแข็งผิวและความลึกในการชุบแข็งที่มีประสิทธิภาพ ควรได้รับการตรวจสอบผ่านการทดสอบที่เหมาะสม.
Ⅳ. อุปกรณ์ชุบแข็งด้วยการเหนี่ยวนำความถี่คู่และการกำหนดค่าคอยล์
อุปกรณ์ที่ใช้สำหรับการแข็งตัวของฟันเฟืองต้องรองรับทั้งรูปทรงของชิ้นงานและกระบวนการทำความร้อนและดับที่เลือก.
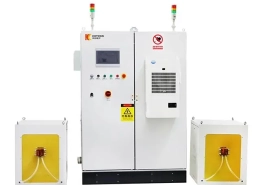
องค์ประกอบหลักของระบบประกอบด้วยแหล่งจ่ายไฟเหนี่ยวนำความถี่คู่, ขดลวดเหนี่ยวนำเฉพาะ, ส่วนประกอบการวางตำแหน่งชิ้นงานและการจัดเรียงการดับด้วยสเปรย์น้ำ.
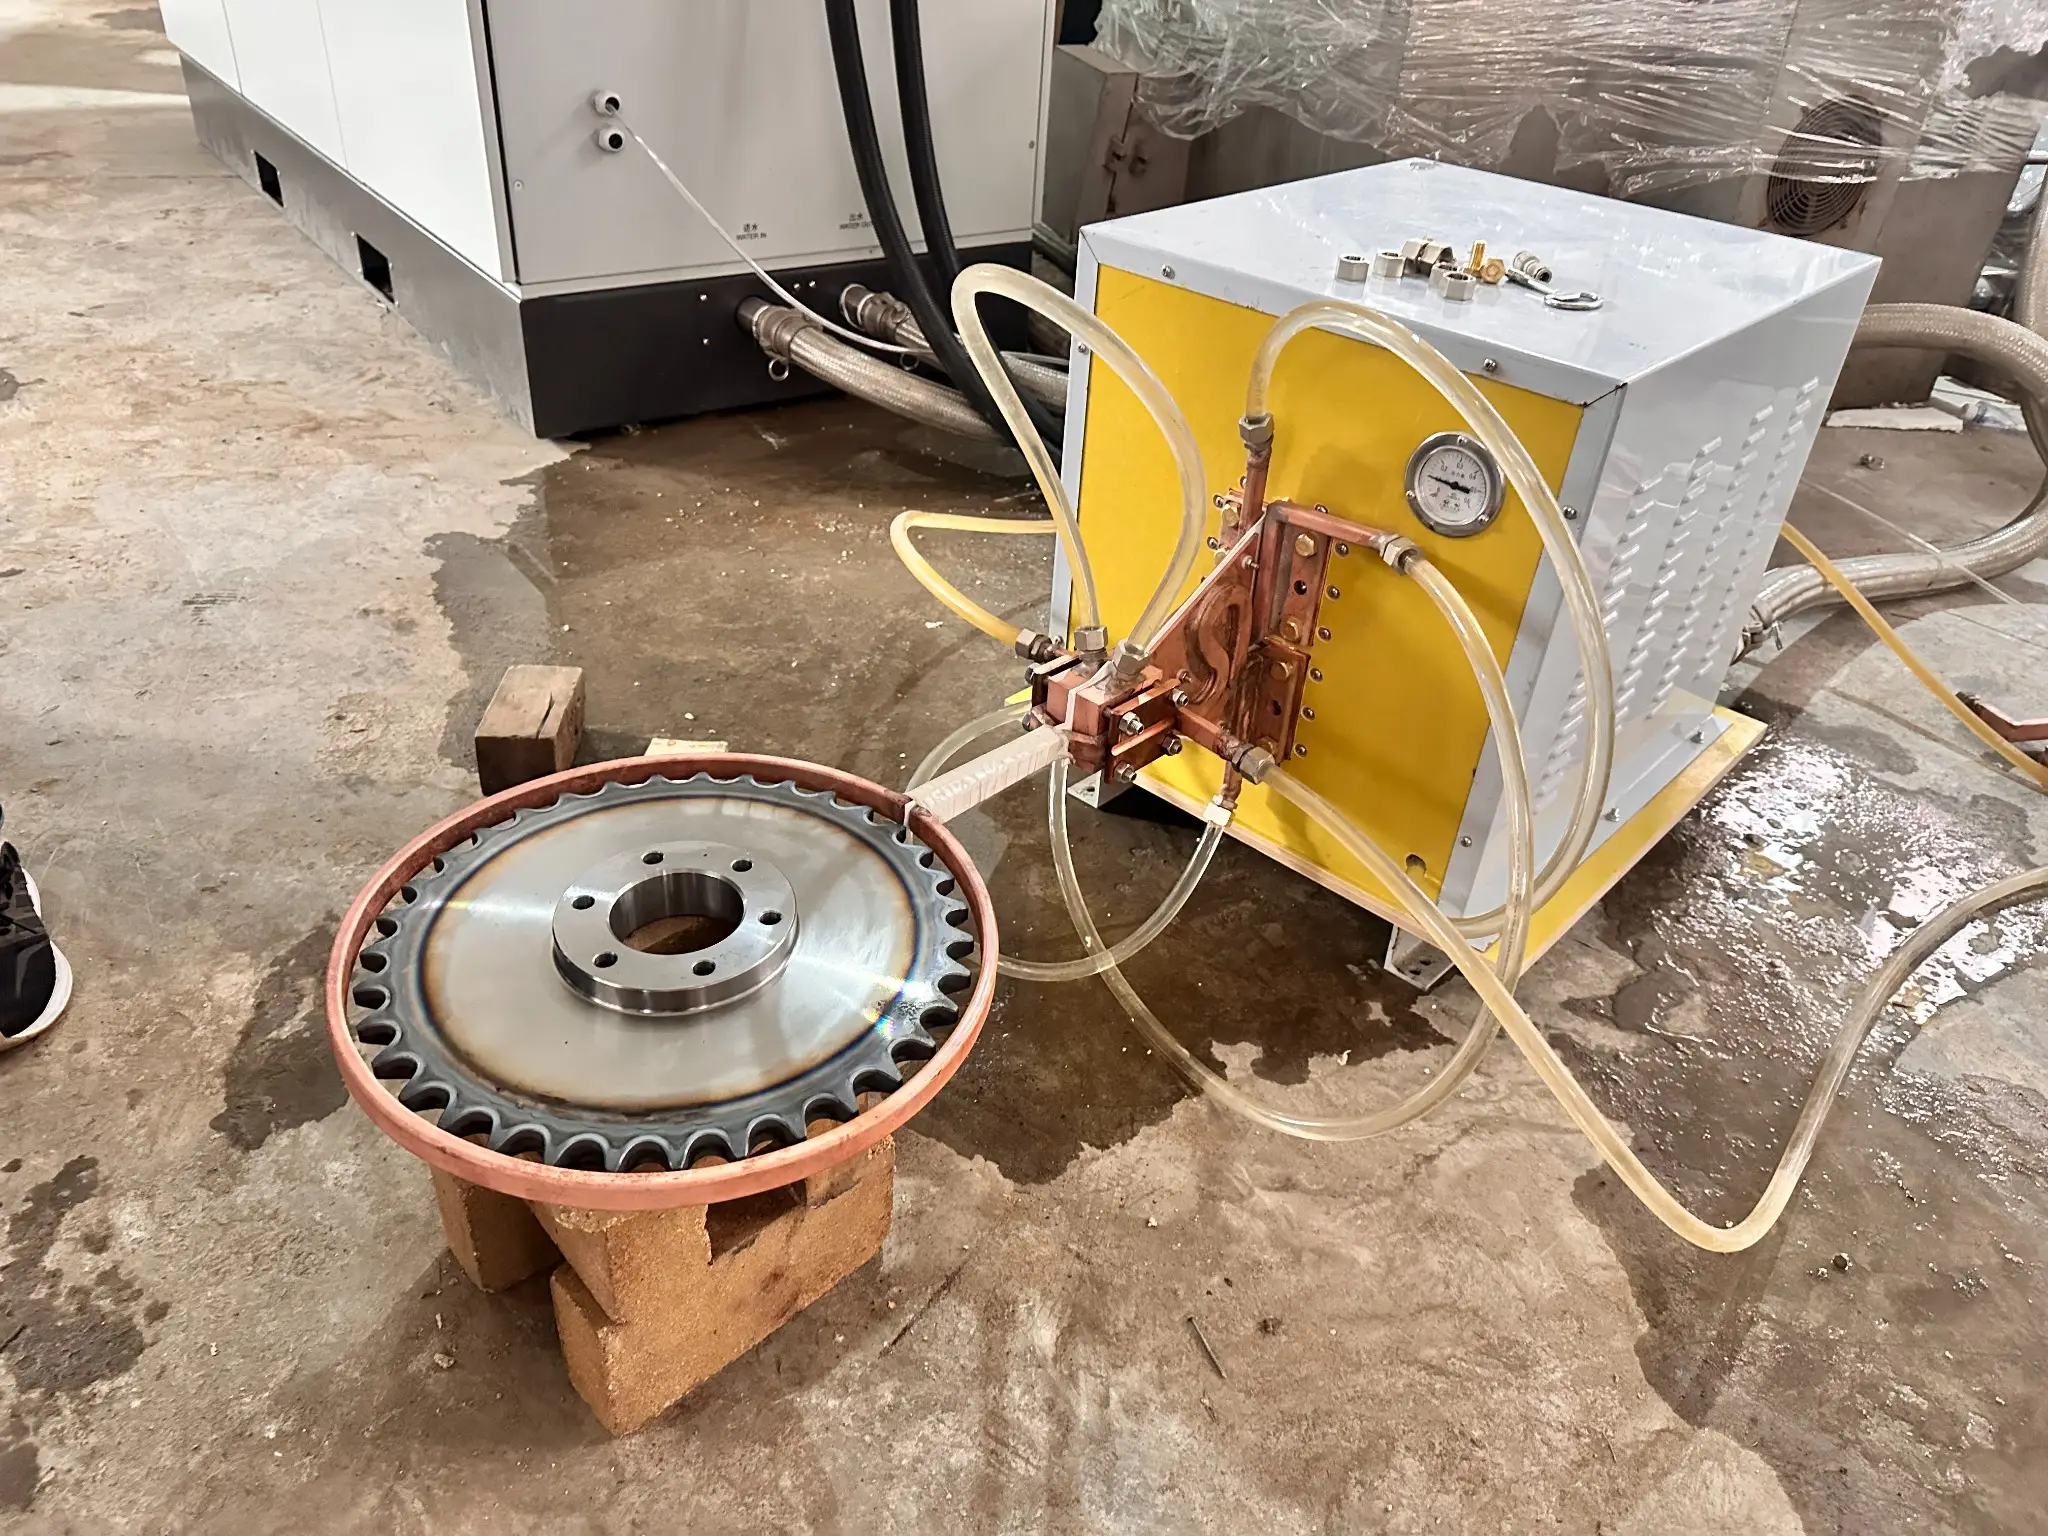
แหล่งจ่ายไฟเหนี่ยวนำความถี่คู่
หลักการ แหล่งจ่ายไฟเหนี่ยวนำ ให้ความถี่สองความถี่ที่จำเป็นสำหรับการทำงานพร้อมกัน.
การตั้งค่ากำลังและความถี่จะถูกเลือกตามขนาดเฟือง, วัสดุและข้อกำหนดการชุบแข็งที่ต้องการ.
การออกแบบคอยล์เหนี่ยวนำ
คอยล์ได้รับการออกแบบตามรูปทรงของฟันเฟืองและพื้นที่ให้ความร้อนตามเส้นรอบวงที่ต้องการ.
ตำแหน่งและขนาดส่งผลต่อการกระจายสนามแม่เหล็กไฟฟ้าไปทั่วชิ้นงานระหว่างการให้ความร้อน.
ขนาดเฟืองและโปรไฟล์ฟันที่แตกต่างกันอาจต้องใช้การกำหนดค่าคอยล์ที่แตกต่างกัน.
การวางตำแหน่งและการชุบแข็งของชิ้นงาน
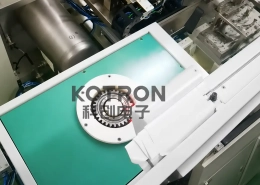
การวางตำแหน่งที่ถูกต้องเป็นสิ่งสำคัญสำหรับการรักษาความสัมพันธ์ที่ต้องการระหว่างฟันเฟืองและขดลวดเหนี่ยวนำ.
ระบบฉีดน้ำถูกจัดเรียงเพื่อระบายความร้อนบริเวณฟันที่ได้รับความร้อนหลังจากขั้นตอนการให้ความร้อนแบบเหนี่ยวนำ.
ส่วนประกอบเหล่านี้ได้รับการกำหนดค่าร่วมกันเพื่อให้ตรงตามข้อกำหนดของการชุบแข็งเฟืองโดยเฉพาะ.
Ⅴ. โซลูชันการชุบแข็งด้วยการเหนี่ยวนำเฟืองแบบกำหนดเอง
เฟืองมีขนาดเส้นผ่านศูนย์กลางต่างกันมาก, จำนวนฟัน, โปรไฟล์และวัสดุของฟัน. ต้องพิจารณาความแตกต่างเหล่านี้เมื่อเลือกระบบทำความร้อนแบบเหนี่ยวนำและออกแบบคอยล์.
KECHUANG ประเมินชิ้นงานจริงและข้อกำหนดการรักษาความร้อนก่อนกำหนดการกำหนดค่าอุปกรณ์ที่เหมาะสม.
สำหรับโครงการชุบแข็งเฟือง, ลูกค้าสามารถให้ข้อมูลดังต่อไปนี้:
รายละเอียดชิ้นงาน
— ภาพวาดหรือภาพถ่ายของเฟือง
— เส้นผ่านศูนย์กลางภายนอกและขนาดฟัน
— จำนวนฟันและโปรไฟล์ฟัน
ข้อกำหนดในการอบชุบด้วยความร้อน
— พื้นที่แข็งที่ต้องการ
— ความแข็งผิวเป้าหมาย
— ต้องการความลึกในการชุบแข็งที่มีประสิทธิภาพ
— ข้อกำหนดในการดับ
ข้อกำหนดการผลิต
— ปริมาณการผลิตที่คาดหวัง
— รอบการประมวลผลที่จำเป็น
— ข้อกำหนดการดำเนินการด้วยตนเองหรืออัตโนมัติ
— พื้นที่ติดตั้งที่มีอยู่
ขึ้นอยู่กับรายละเอียดเหล่านี้, KECHUANG สามารถประเมินแหล่งจ่ายไฟความถี่คู่ได้, การออกแบบคอยล์เหนี่ยวนำและการจัดเรียงการดับด้วยสเปรย์น้ำสำหรับการใช้งาน.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
กำลังมองหาโซลูชันการชุบแข็งแบบเหนี่ยวนำเฟือง?
ส่งแบบร่างเฟืองหรือรูปถ่ายชิ้นงานของคุณพร้อมกับข้อกำหนดการรักษาความร้อนของคุณมาให้เรา. KECHUANG สามารถประเมินการใช้งานและจัดหาโซลูชันการทำความร้อนแบบเหนี่ยวนำซึ่งออกแบบตามขนาดเฟืองของคุณ, รูปทรงของฟันและความต้องการในการผลิต.