Hartowanie indukcyjne zębów koła łańcuchowego z jednoczesnym nagrzewaniem o dwóch częstotliwościach
Ⅰ. Zastosowanie do hartowania indukcyjnego zębów koła łańcuchowego
Elementem obrabianym jest stalowe koło łańcuchowe z zębami rozmieszczonymi na jego zewnętrznym obwodzie. Wymaganym obszarem zabiegu jest część zębata, zamiast centralnego otworu lub całego korpusu koła łańcuchowego.
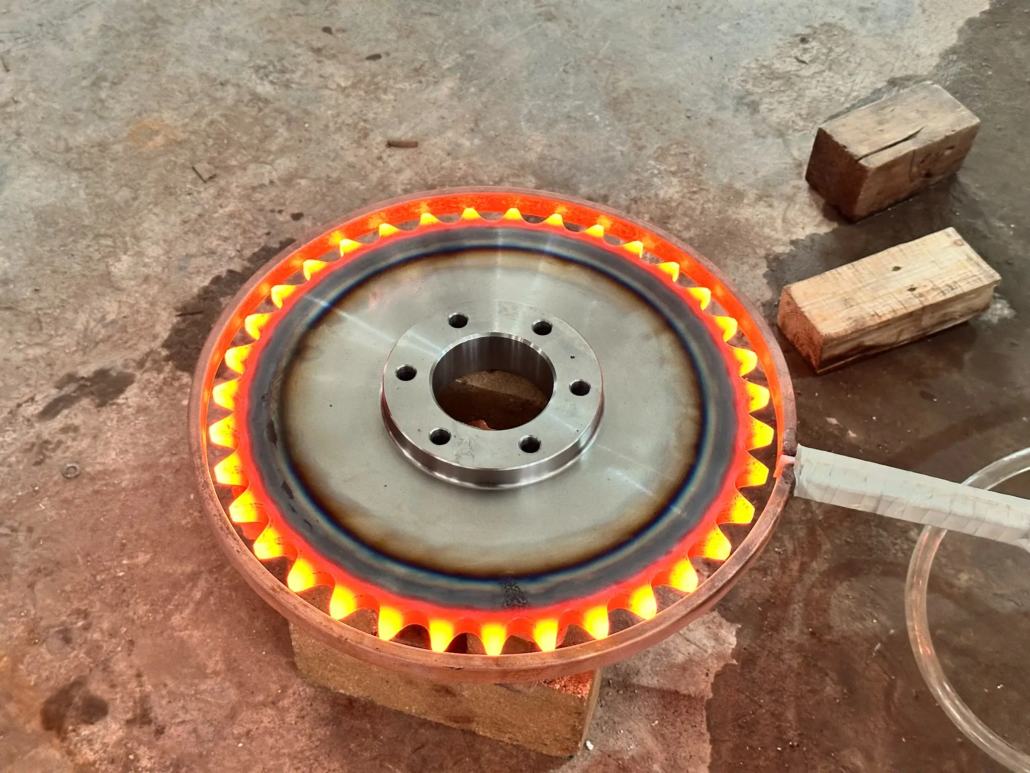
Dla tej aplikacji, system nagrzewania indukcyjnego jest skonfigurowany do podgrzewania zębów koła łańcuchowego wokół pełny obwód w jednym skoordynowanym cyklu grzewczym.
Po etapie nagrzewania, hartowanie bezpośrednie natryskiem wody służy do chłodzenia nagrzanego obszaru zęba.
Proces obejmuje dwie główne operacje:
•Jednoczesne nagrzewanie indukcyjne o dwóch częstotliwościach zębów koła łańcuchowego
•Hartowanie bezpośrednie natryskiem wody po podgrzaniu
Rzeczywisty proces ogrzewania
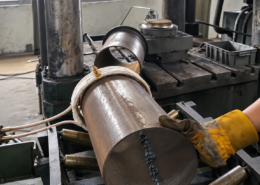
Poniższy film przedstawia zębatkę podczas etapu nagrzewania indukcyjnego. Zęby na całym obwodzie są wspólnie podgrzewane za pomocą systemu podwójnej częstotliwości.
Układ ten jest odpowiedni do zastosowań w kołach łańcuchowych, gdzie wymagana powierzchnia hartowania obejmuje zęby na całym obwodzie zewnętrznym.
Ⅱ. Jednoczesne nagrzewanie indukcyjne o podwójnej częstotliwości zębów koła łańcuchowego
System grzewczy wykorzystuje jednocześnie dwie częstotliwości, zamiast przełączać się między oddzielnymi etapami ogrzewania.
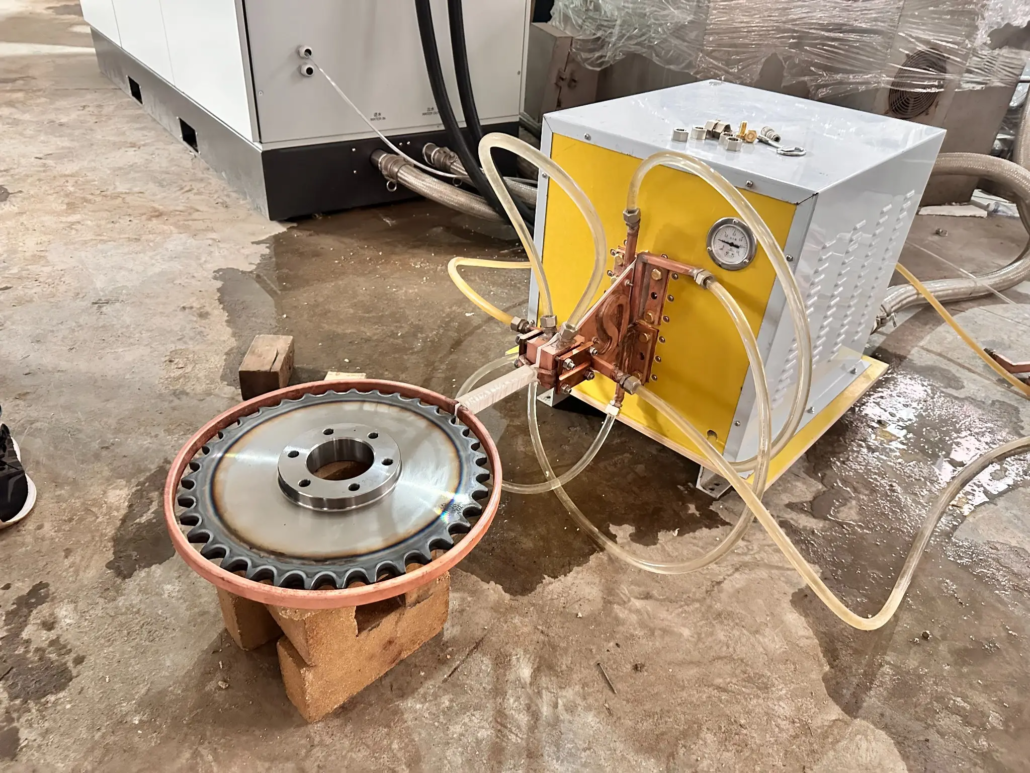
Ten układ o podwójnej częstotliwości ma za zadanie nagrzewać obszar zęba koła łańcuchowego w tym samym cyklu nagrzewania. Cewka indukcyjna jest skonfigurowana zgodnie z geometrią koła łańcuchowego i wymaganą powierzchnią leczenia.
Ogrzewanie dwuczęstotliwościowe
Obie częstotliwości stosowane są podczas procesu nagrzewania. Their combination is selected according to the workpiece material, tooth dimensions and required hardening specifications.
The actual frequency and power settings need to be determined through process development for the specific sprocket.
Full-Circumference Tooth Heating
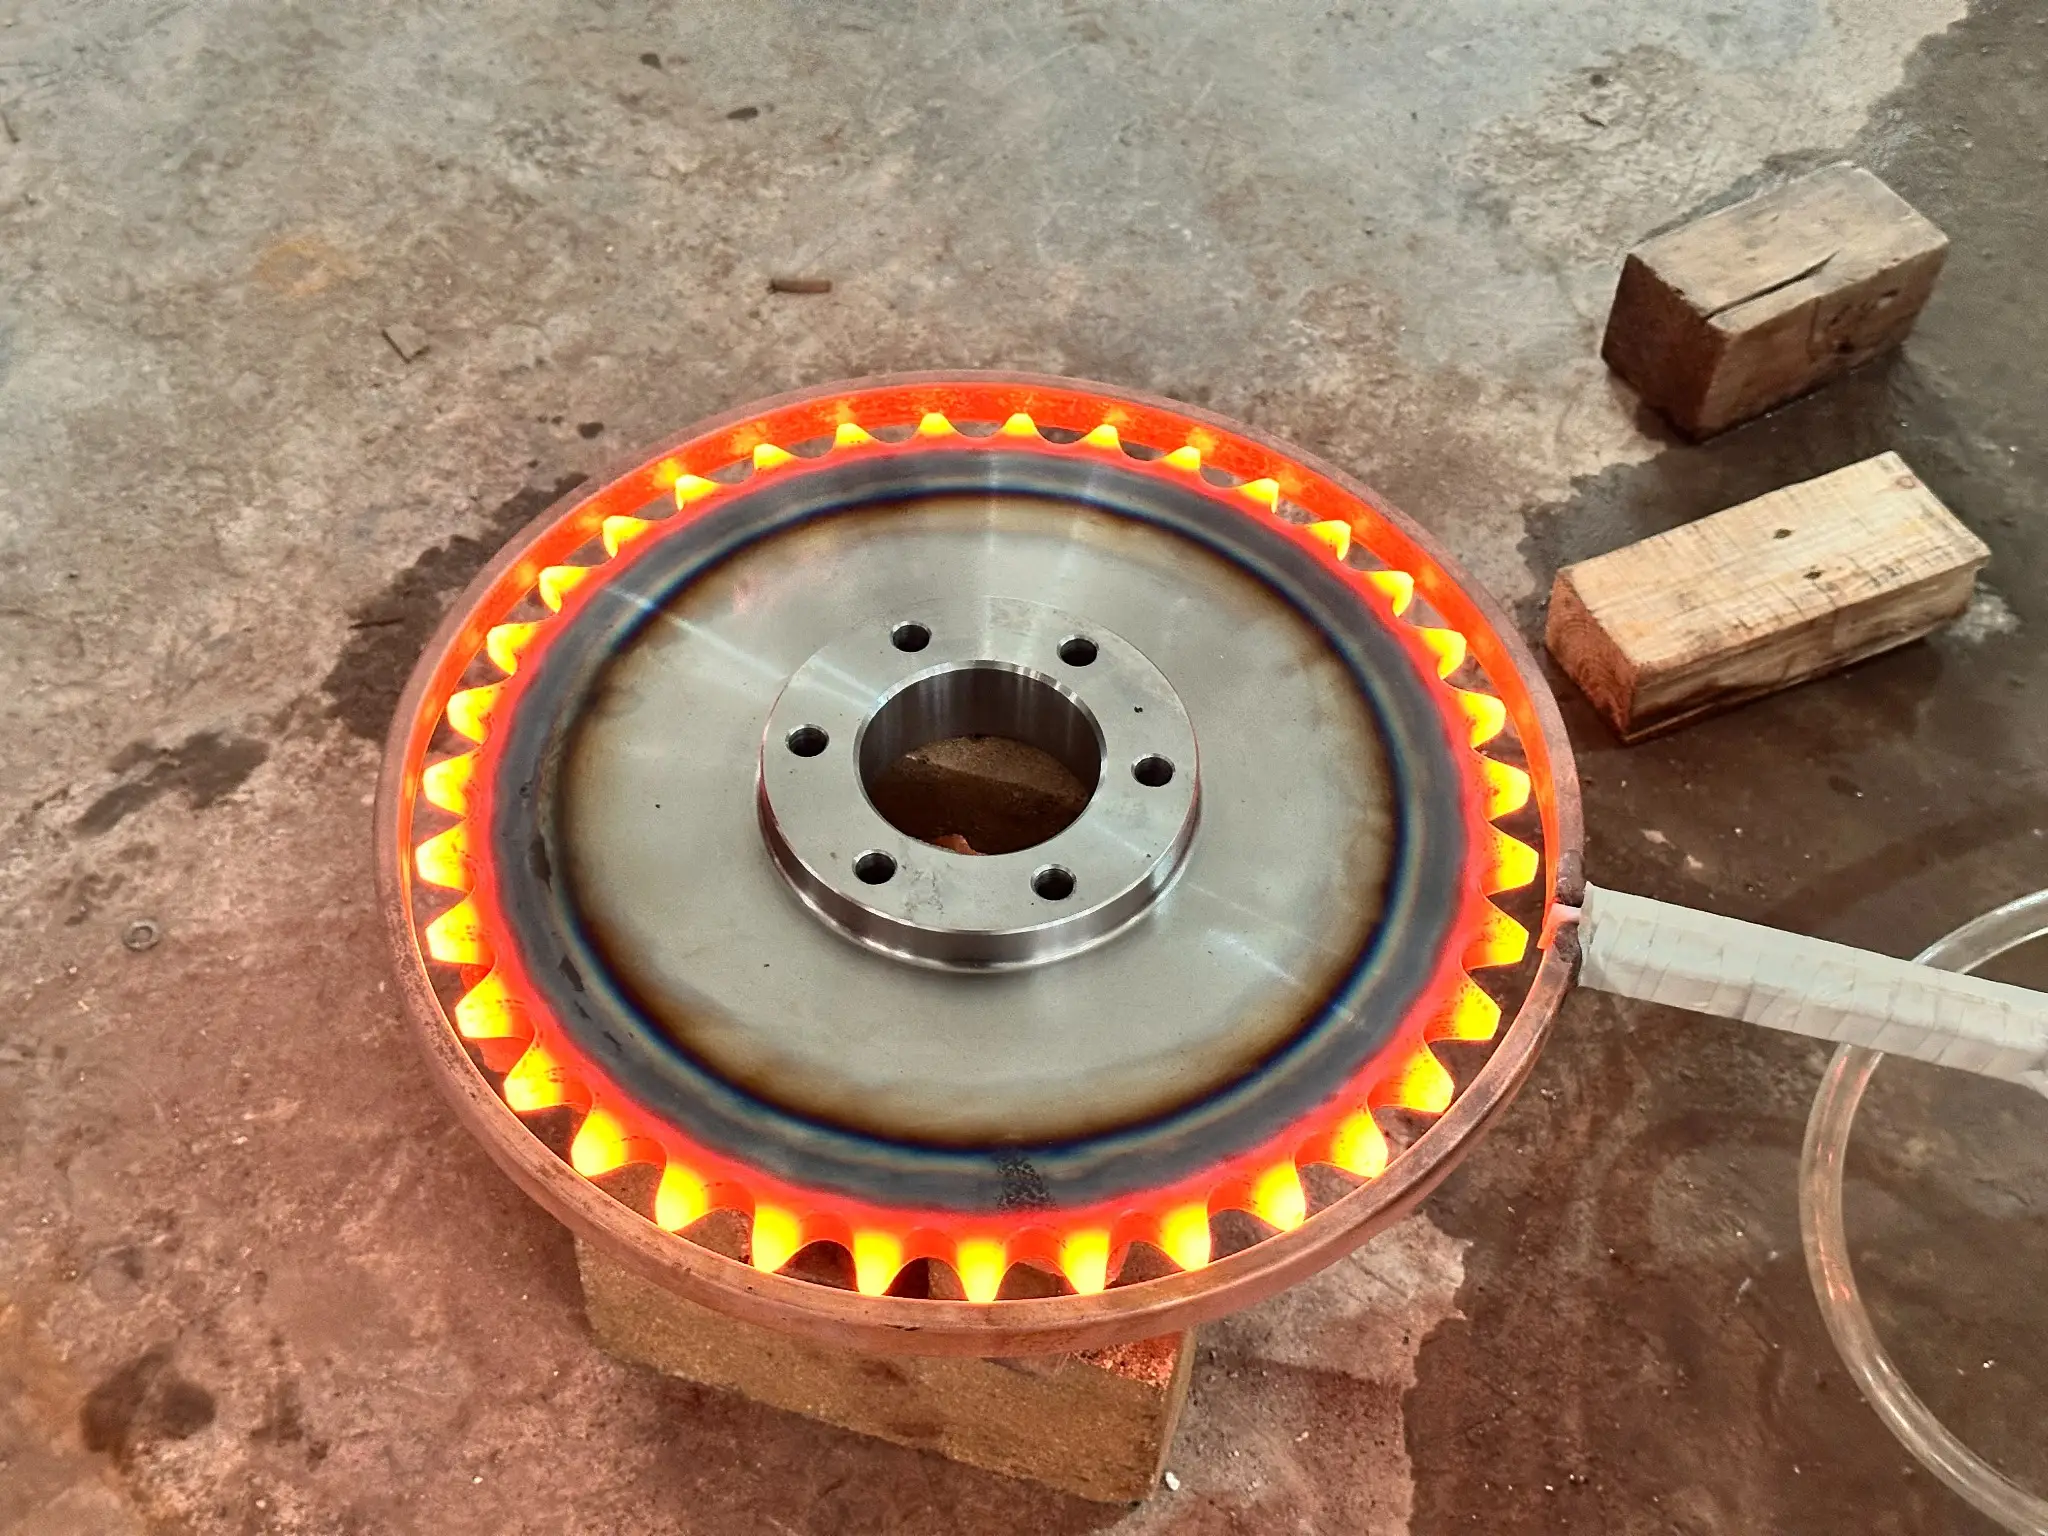
Unlike a tooth-by-tooth process, this application heats the teeth around the sprocket circumference together.
The induction coil must be designed to match the profil zęba and maintain the intended heating relationship with the workpiece.
Sprocket diameter, tooth geometry and the required hardened area are important considerations when determining the coil design and operating conditions.
Ⅲ. Direct Water-Spray Quenching
Gdy zęby koła łańcuchowego osiągną wymagany stan nagrzania, woda jest natryskiwana bezpośrednio na nagrzany obszar w celu hartowania.
Etap chłodzenia jest istotną częścią procesu hartowania indukcyjnego. Warunki ogrzewania i chłodzenia natryskowego muszą być dostosowane do materiału przedmiotu obrabianego i wymaganych wyników metalurgicznych.
Dla tej aplikacji, główna sekwencja procesu to:
①Ustaw prawidłowo zębatkę względem cewki indukcyjnej.
②Podgrzej zęby po obwodzie za pomocą jednoczesnego nagrzewania indukcyjnego o dwóch częstotliwościach.
③Zastosować bezpośrednie hartowanie natryskiem wody po etapie nagrzewania.
Układ natrysku wody powinien zapewniać odpowiednie warunki chłodzenia dla określonego obszaru poddawanego zabiegowi.
Ostateczne parametry procesu zależą od materiału koła łańcuchowego, wymiary i wymagania dotyczące obróbki cieplnej. Twardość powierzchni i efektywna głębokość hartowania należy zweryfikować poprzez odpowiednie badania.
Ⅳ. Sprzęt do hartowania indukcyjnego o podwójnej częstotliwości i konfiguracja cewek
Sprzęt używany do hartowania zębów koła łańcuchowego musi być dostosowany zarówno do geometrii przedmiotu obrabianego, jak i wybranego procesu nagrzewania i hartowania.
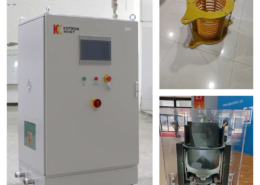
Głównymi elementami systemu jest dwuczęstotliwościowy zasilacz indukcyjny, dedykowaną cewkę indukcyjną, elementy pozycjonujące obrabiany przedmiot i układ hartowania natryskowego wody.
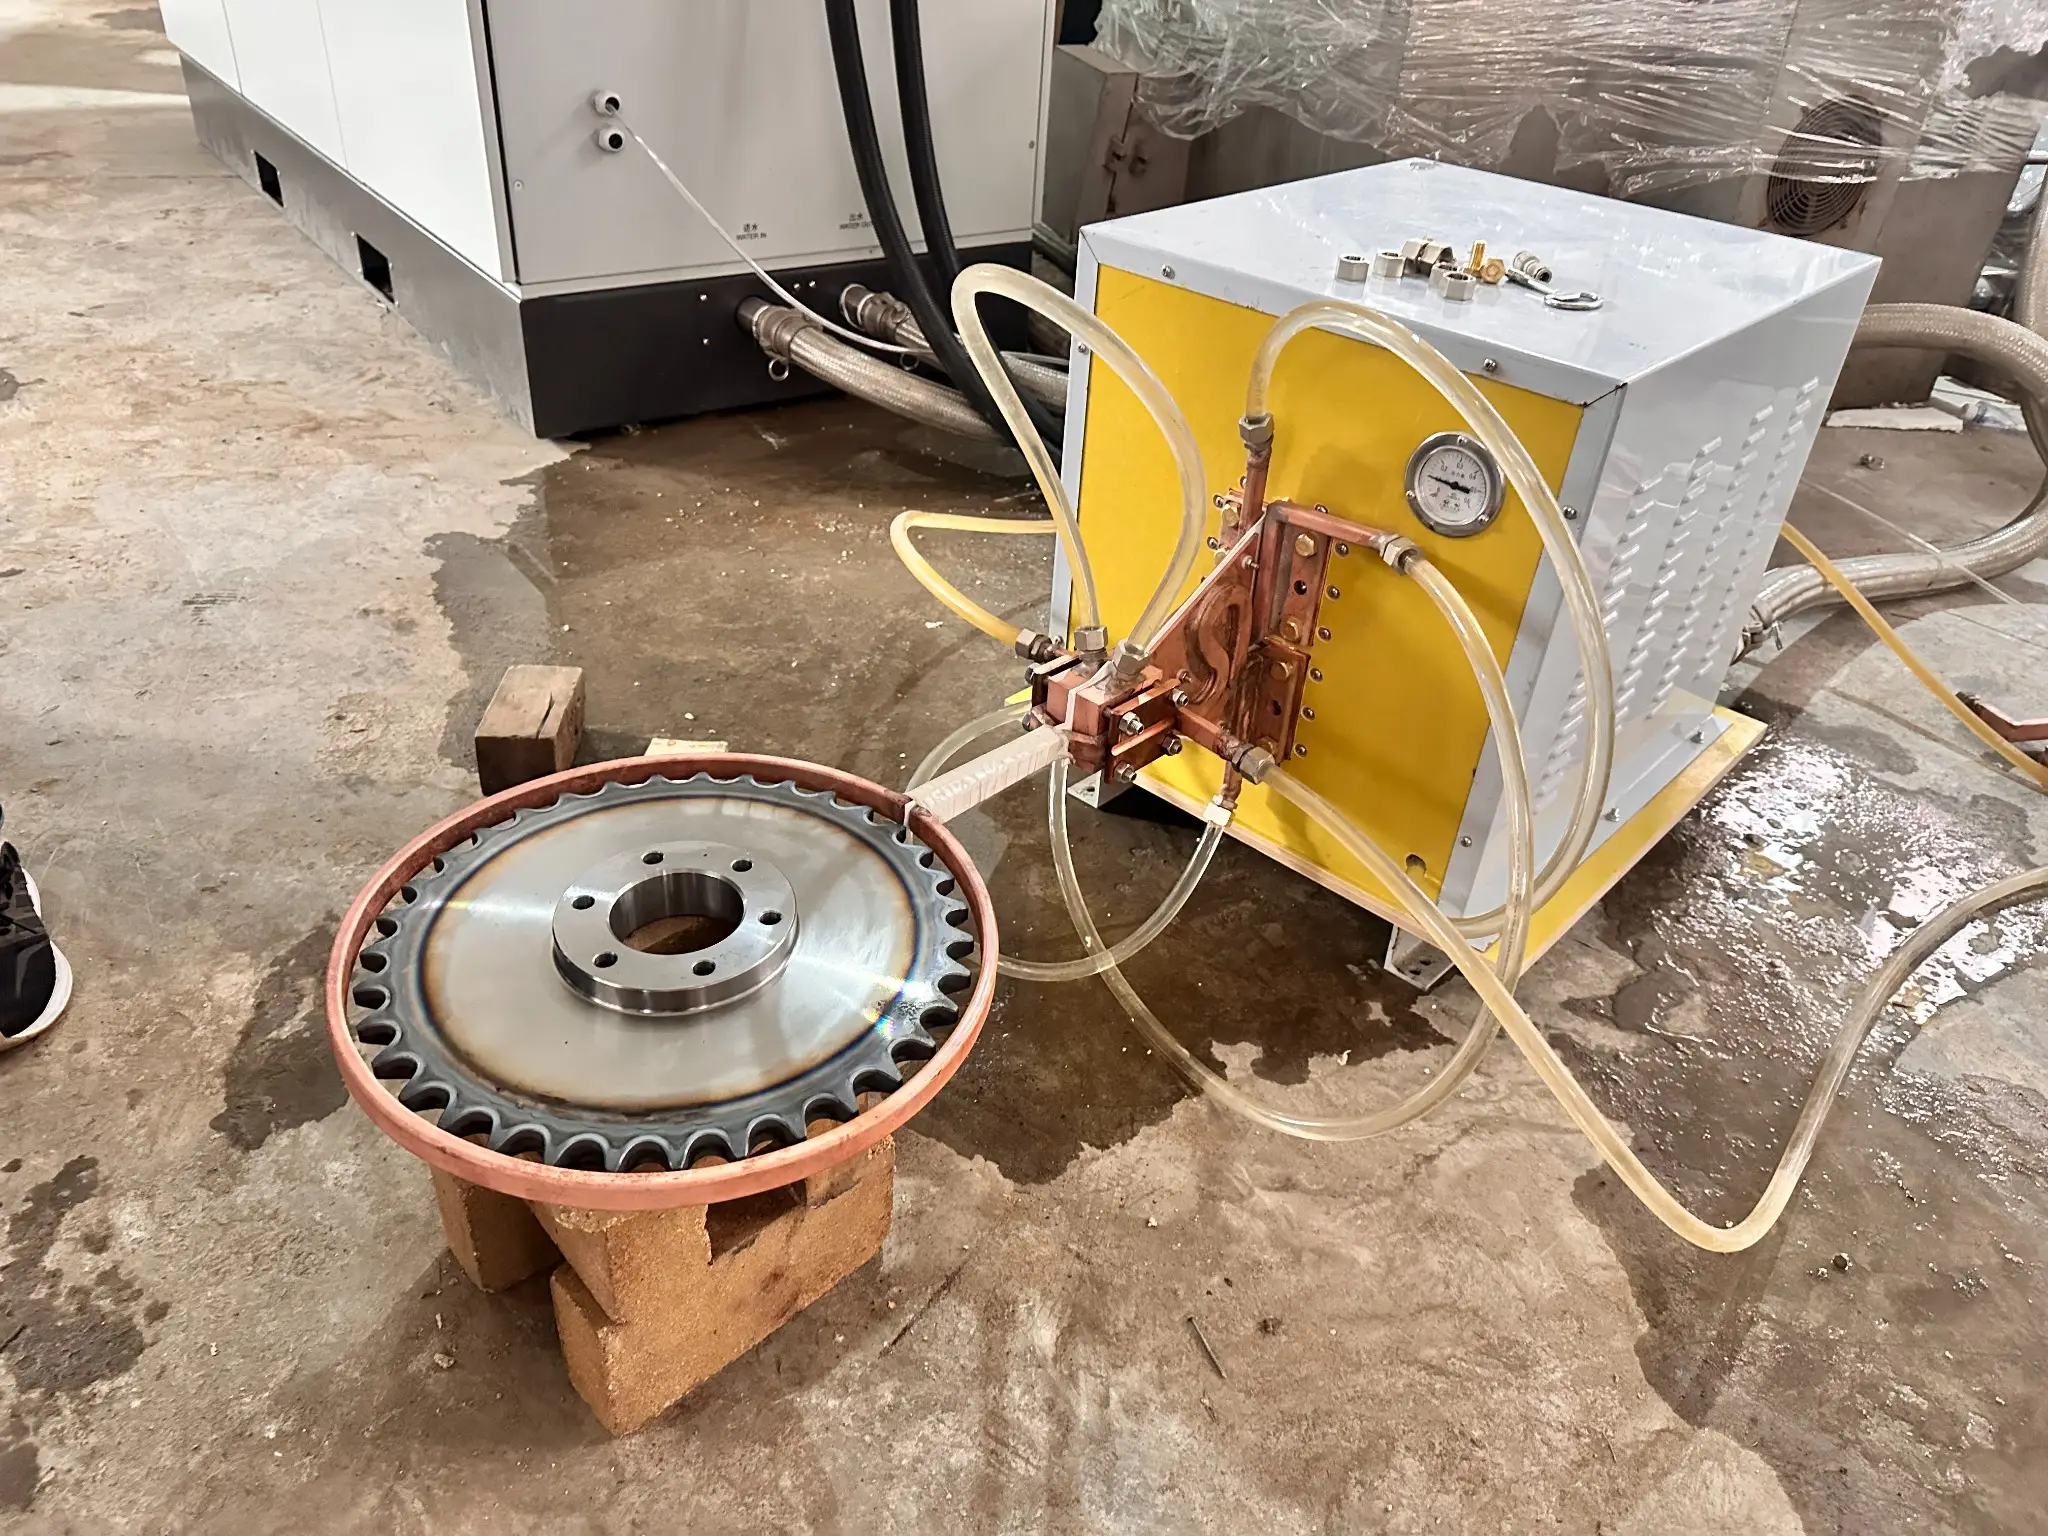
Zasilacz indukcyjny o podwójnej częstotliwości
Dla zasilacz indukcyjny zapewnia dwie częstotliwości wymagane do jednoczesnej pracy.
Ustawienia mocy i częstotliwości dobierane są w zależności od wymiarów koła łańcuchowego, materiału i wymaganych specyfikacji hartowania.
Projekt cewki indukcyjnej
Cewka jest zaprojektowana wokół geometrii zęba koła łańcuchowego i wymaganej obwodowej powierzchni grzewczej.
Jego położenie i wymiary wpływają na rozkład pola elektromagnetycznego w elemencie obrabianym podczas nagrzewania.
Różne rozmiary kół zębatych i profile zębów mogą wymagać różnych konfiguracji cewek.
Pozycjonowanie i hartowanie przedmiotu obrabianego
Prawidłowe ustawienie jest ważne dla utrzymania zamierzonej relacji między zębami koła łańcuchowego a cewką indukcyjną.
System natryskiwania wody służy do chłodzenia nagrzanego obszaru zęba po etapie nagrzewania indukcyjnego.
Komponenty te są skonfigurowane razem, aby spełnić wymagania konkretnego zastosowania hartowania kół łańcuchowych.
V.. Indywidualne rozwiązania w zakresie hartowania indukcyjnego kół zębatych
Koła zębate różnią się znacznie średnicą, liczba zębów, profil zęba i materiał. Różnice te należy wziąć pod uwagę przy wyborze systemu ogrzewania indukcyjnego i projektowaniu cewki.
Przed określeniem odpowiedniej konfiguracji sprzętu KECHUANG ocenia rzeczywiste wymagania dotyczące przedmiotu obrabianego i obróbki cieplnej.
Do projektu hartowania zębatek, klienci mogą podać następujące informacje:
Szczegóły przedmiotu obrabianego
— Rysunki lub fotografie zębatek
— Średnica zewnętrzna i wymiary zębów
— Liczba zębów i profil zębów
— Materiał przedmiotu obrabianego i stan początkowy
Wymagania dotyczące obróbki cieplnej
— Wymagany obszar utwardzony
— Docelowa twardość powierzchni
— Wymagana efektywna głębokość hartowania
— Wymagania dotyczące hartowania
Wymagania produkcyjne
— Oczekiwana wielkość produkcji
— Wymagany cykl przetwarzania
— Wymagania dotyczące obsługi ręcznej lub automatycznej
— Dostępna przestrzeń instalacyjna
Na podstawie tych szczegółów, KECHUANG może ocenić zasilacz o podwójnej częstotliwości, konstrukcja cewki indukcyjnej i układ hartowania natryskowego wody dla danego zastosowania.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Looking for a Sprocket Induction Hardening Solution?
Send us your sprocket drawings or workpiece photographs together with your heat treatment requirements. KECHUANG can assess the application and provide an induction heating solution designed around your sprocket dimensions, tooth geometry and production needs.