Endurecimiento por inducción de dientes de rueda dentada con calentamiento simultáneo de doble frecuencia
Ⅰ. Aplicación de endurecimiento por inducción de dientes de rueda dentada
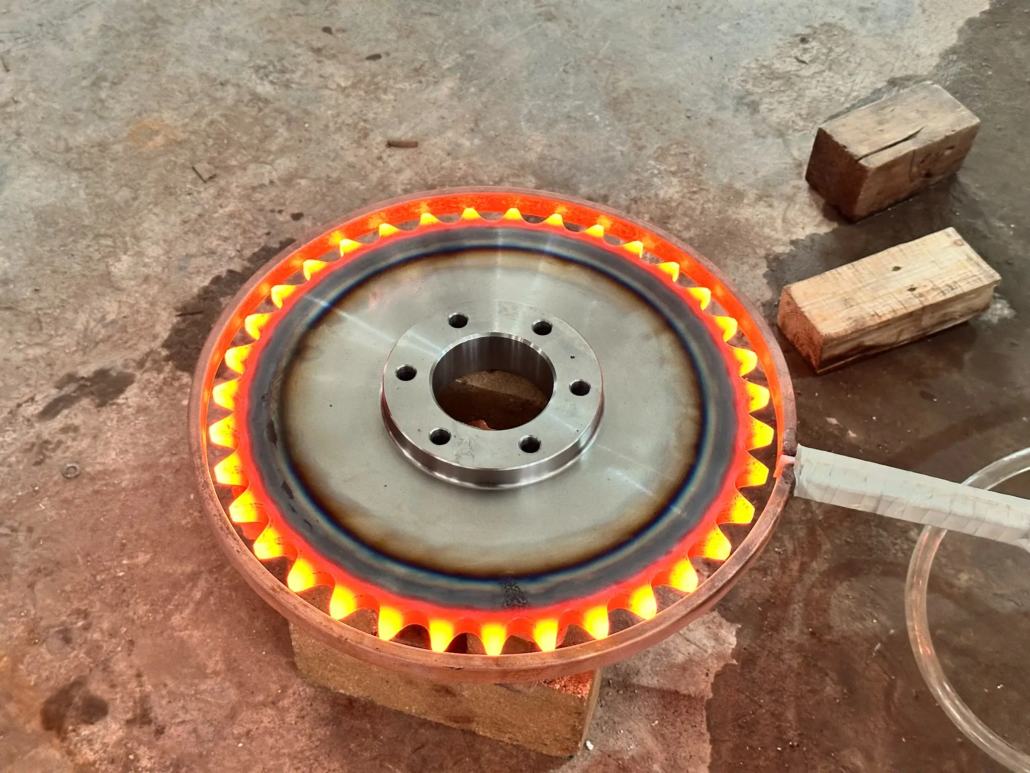
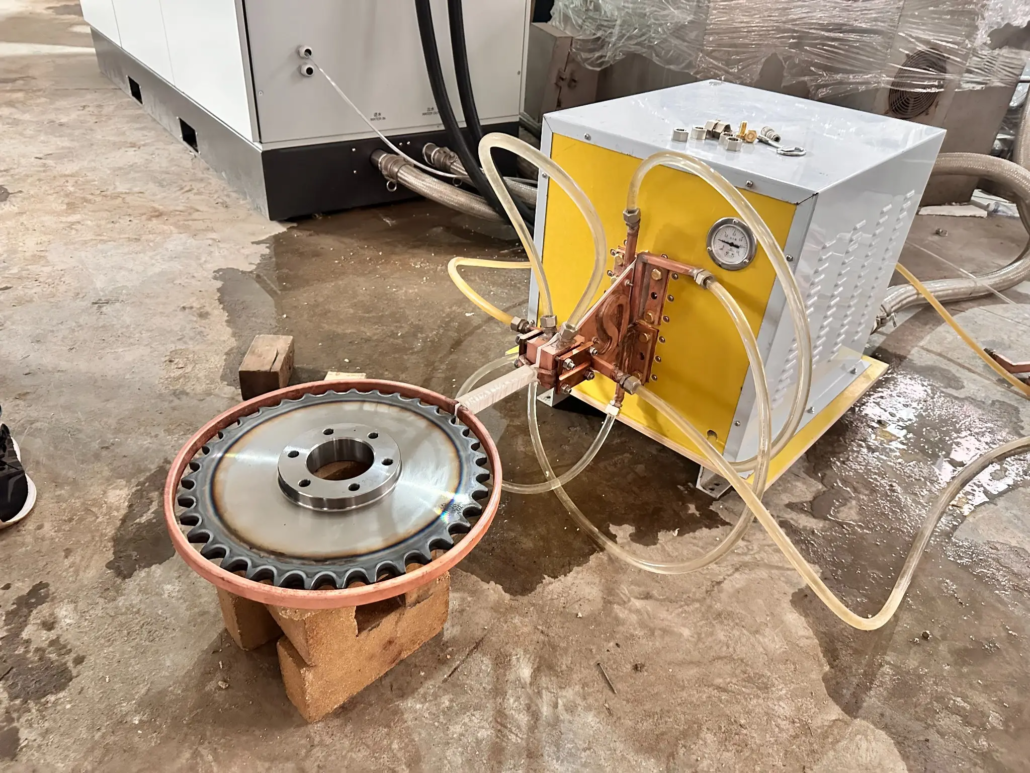
La pieza de trabajo es una rueda dentada de acero con dientes dispuestos alrededor de su circunferencia exterior.. La zona de tratamiento requerida es la sección dentada., en lugar del orificio central o todo el cuerpo de la rueda dentada.
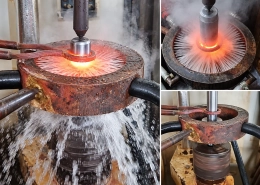
Para esta aplicación, El sistema de calentamiento por inducción está configurado para calentar los dientes de la rueda dentada alrededor del circunferencia completa en un ciclo de calentamiento coordinado.
Después de la etapa de calentamiento, enfriamiento directo por pulverización de agua Se utiliza para enfriar el área del diente calentada..
El proceso implica dos operaciones principales.:
•Calentamiento simultáneo por inducción de doble frecuencia de los dientes de la rueda dentada
•Enfriamiento por pulverización directa de agua después del calentamiento.
Proceso de calentamiento real
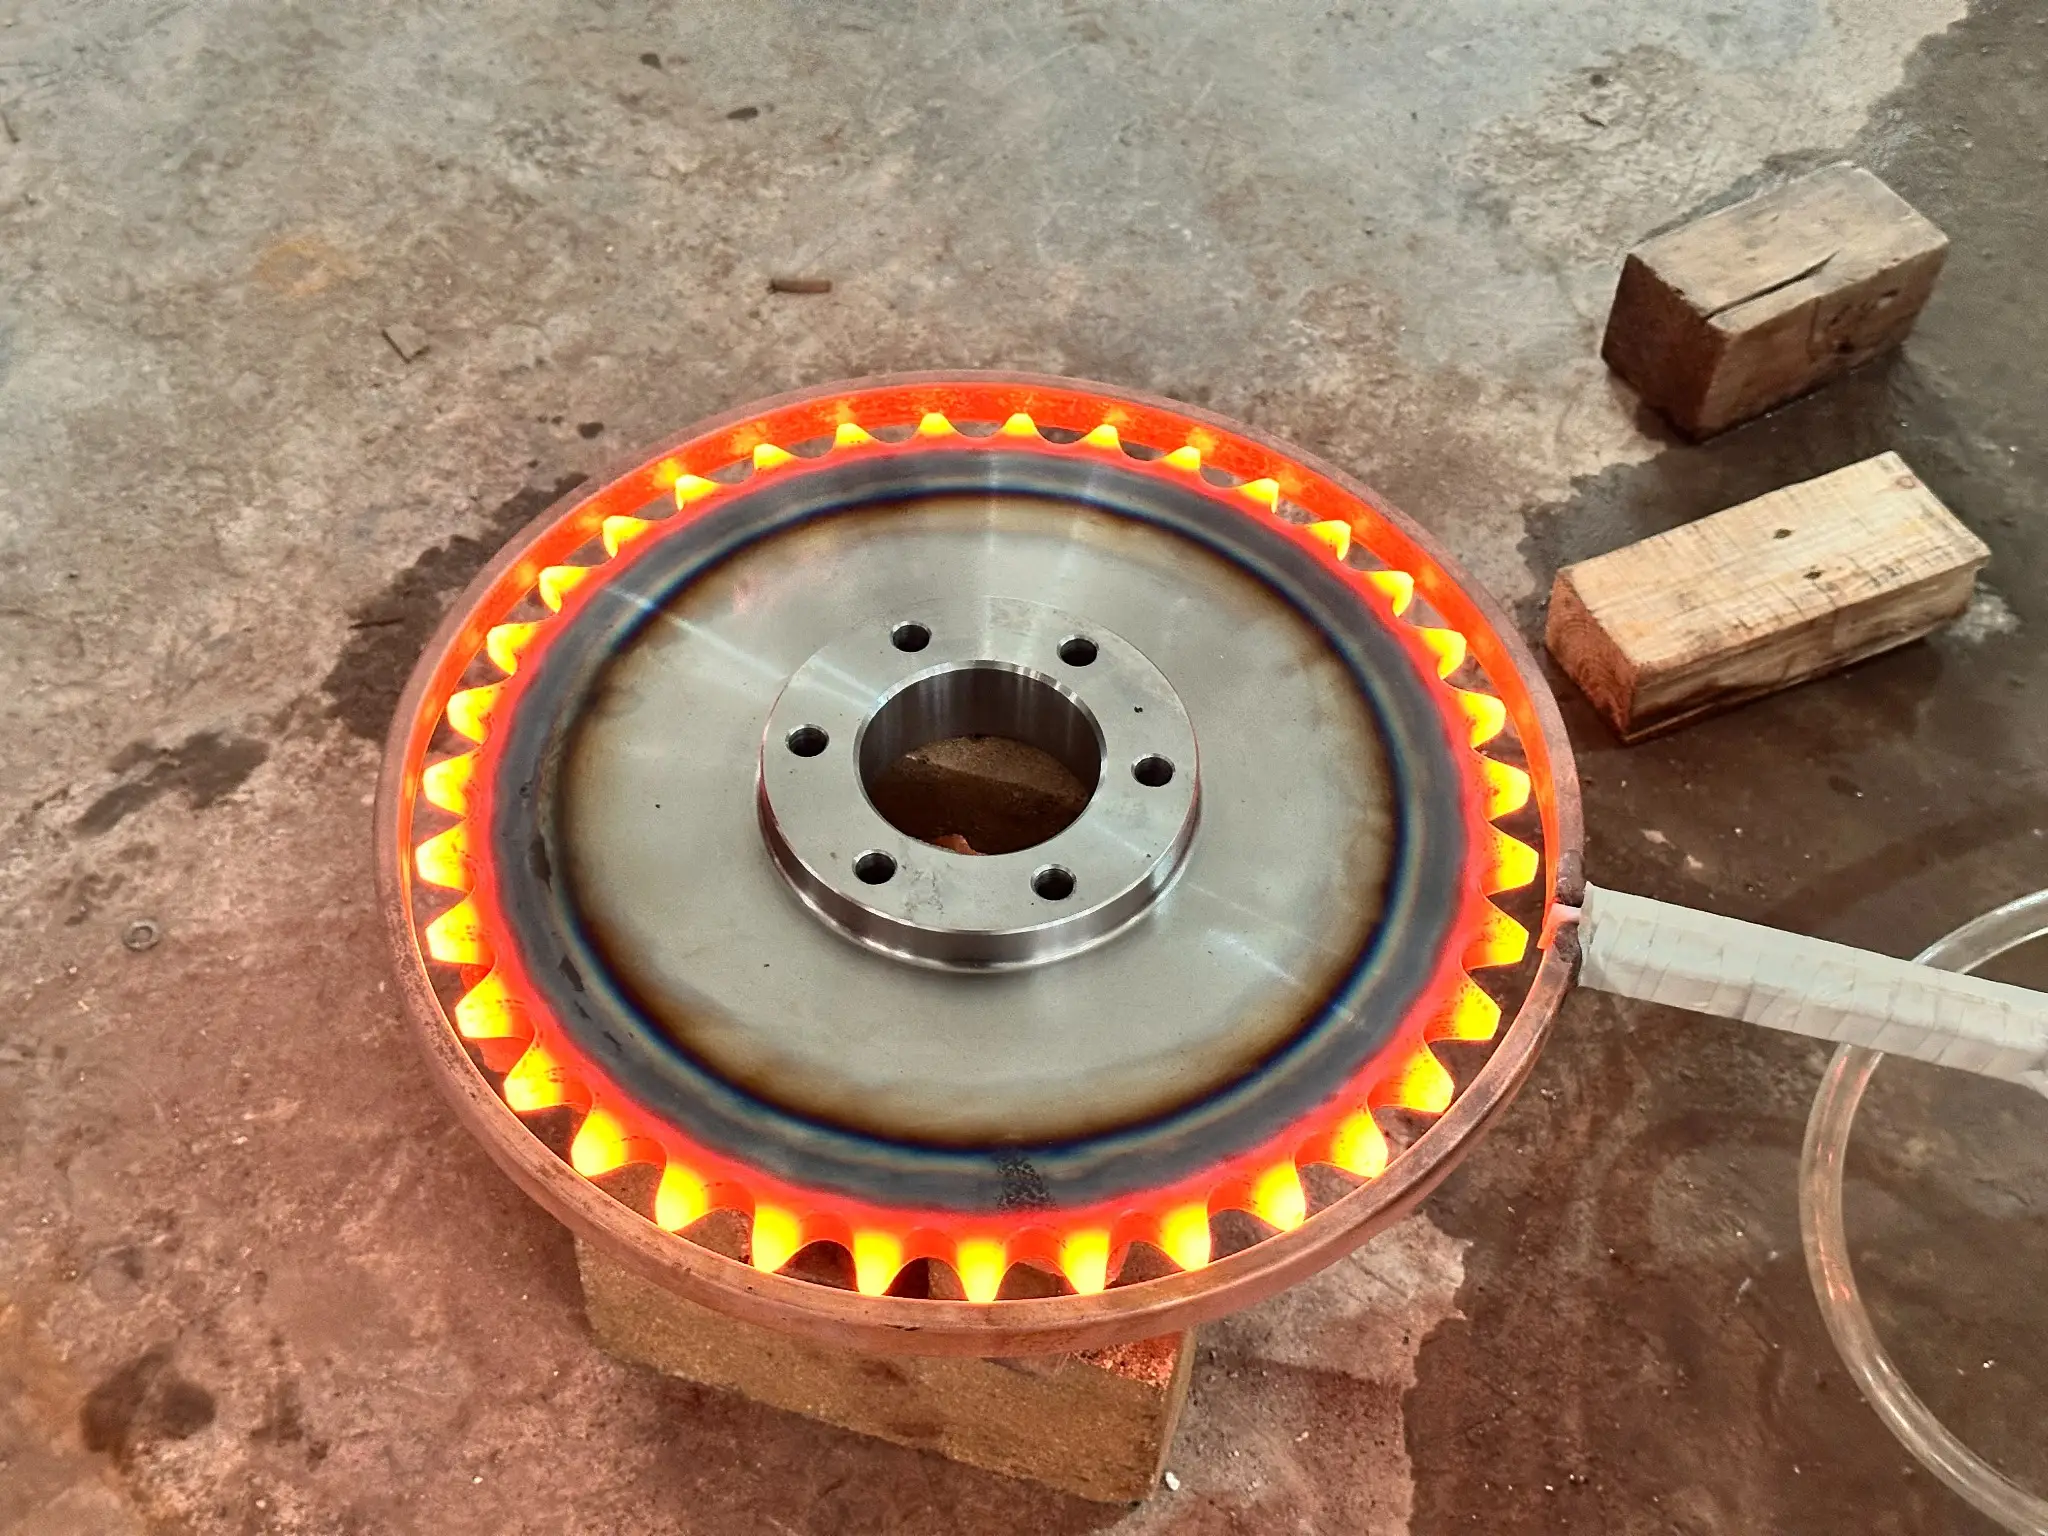
El siguiente vídeo muestra la rueda dentada durante la etapa de calentamiento por inducción.. Los dientes alrededor de la circunferencia se calientan juntos mediante el sistema de doble frecuencia..
Esta disposición es adecuada para aplicaciones de ruedas dentadas donde el área de endurecimiento requerida cubre los dientes alrededor de la circunferencia exterior..
Ⅱ. Calentamiento simultáneo por inducción de doble frecuencia de los dientes de la rueda dentada
El sistema de calefacción utiliza dos frecuencias simultáneamente en lugar de cambiar entre etapas de calefacción separadas..
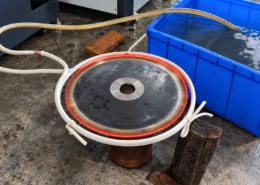
Esta disposición de doble frecuencia está diseñada para calentar la región del diente de la rueda dentada dentro del mismo ciclo de calentamiento.. La bobina de inducción se configura según la geometría de la rueda dentada y el área de tratamiento requerida..
Calefacción de doble frecuencia
Ambas frecuencias se aplican durante el proceso de calentamiento.. Su combinación se selecciona según el material de la pieza., dimensiones de los dientes y especificaciones de endurecimiento requeridas.
Los ajustes reales de frecuencia y potencia deben determinarse mediante el desarrollo del proceso para la rueda dentada específica..
Calentamiento dental de circunferencia completa
A diferencia de un proceso diente por diente, esta aplicación calienta juntos los dientes alrededor de la circunferencia de la rueda dentada.
La bobina de inducción debe diseñarse para que coincida con la perfil de diente y mantener la relación de calentamiento prevista con la pieza de trabajo.
Diámetro de la rueda dentada, La geometría del diente y el área endurecida requerida son consideraciones importantes al determinar el diseño de la bobina y las condiciones de operación..
Ⅲ. Enfriamiento por pulverización directa de agua
Once the sprocket teeth have reached the required heating condition, water is sprayed directly onto the heated area for quenching.
The cooling stage is an essential part of the induction hardening process. Heating conditions and water-spray cooling need to be matched to the workpiece material and required metallurgical results.
Para esta aplicación, the main process sequence is:
①Position the sprocket correctly relative to the induction coil.
②Heat the teeth around the circumference using simultaneous dual-frequency induction heating.
③Apply direct water-spray quenching after the heating stage.
The water-spray arrangement should provide suitable cooling conditions for the specified treatment area.
The final process parameters depend on the sprocket material, dimensions and heat treatment requirements. Surface hardness and effective hardening depth debe verificarse mediante pruebas apropiadas.
Ⅳ. Configuración de bobina y equipo de endurecimiento por inducción de doble frecuencia
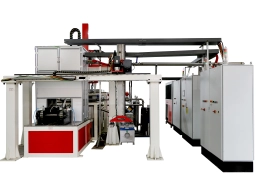
El equipo utilizado para el endurecimiento de los dientes de las ruedas dentadas debe adaptarse tanto a la geometría de la pieza de trabajo como al proceso de calentamiento y enfriamiento seleccionado..
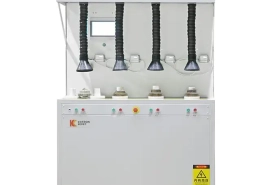
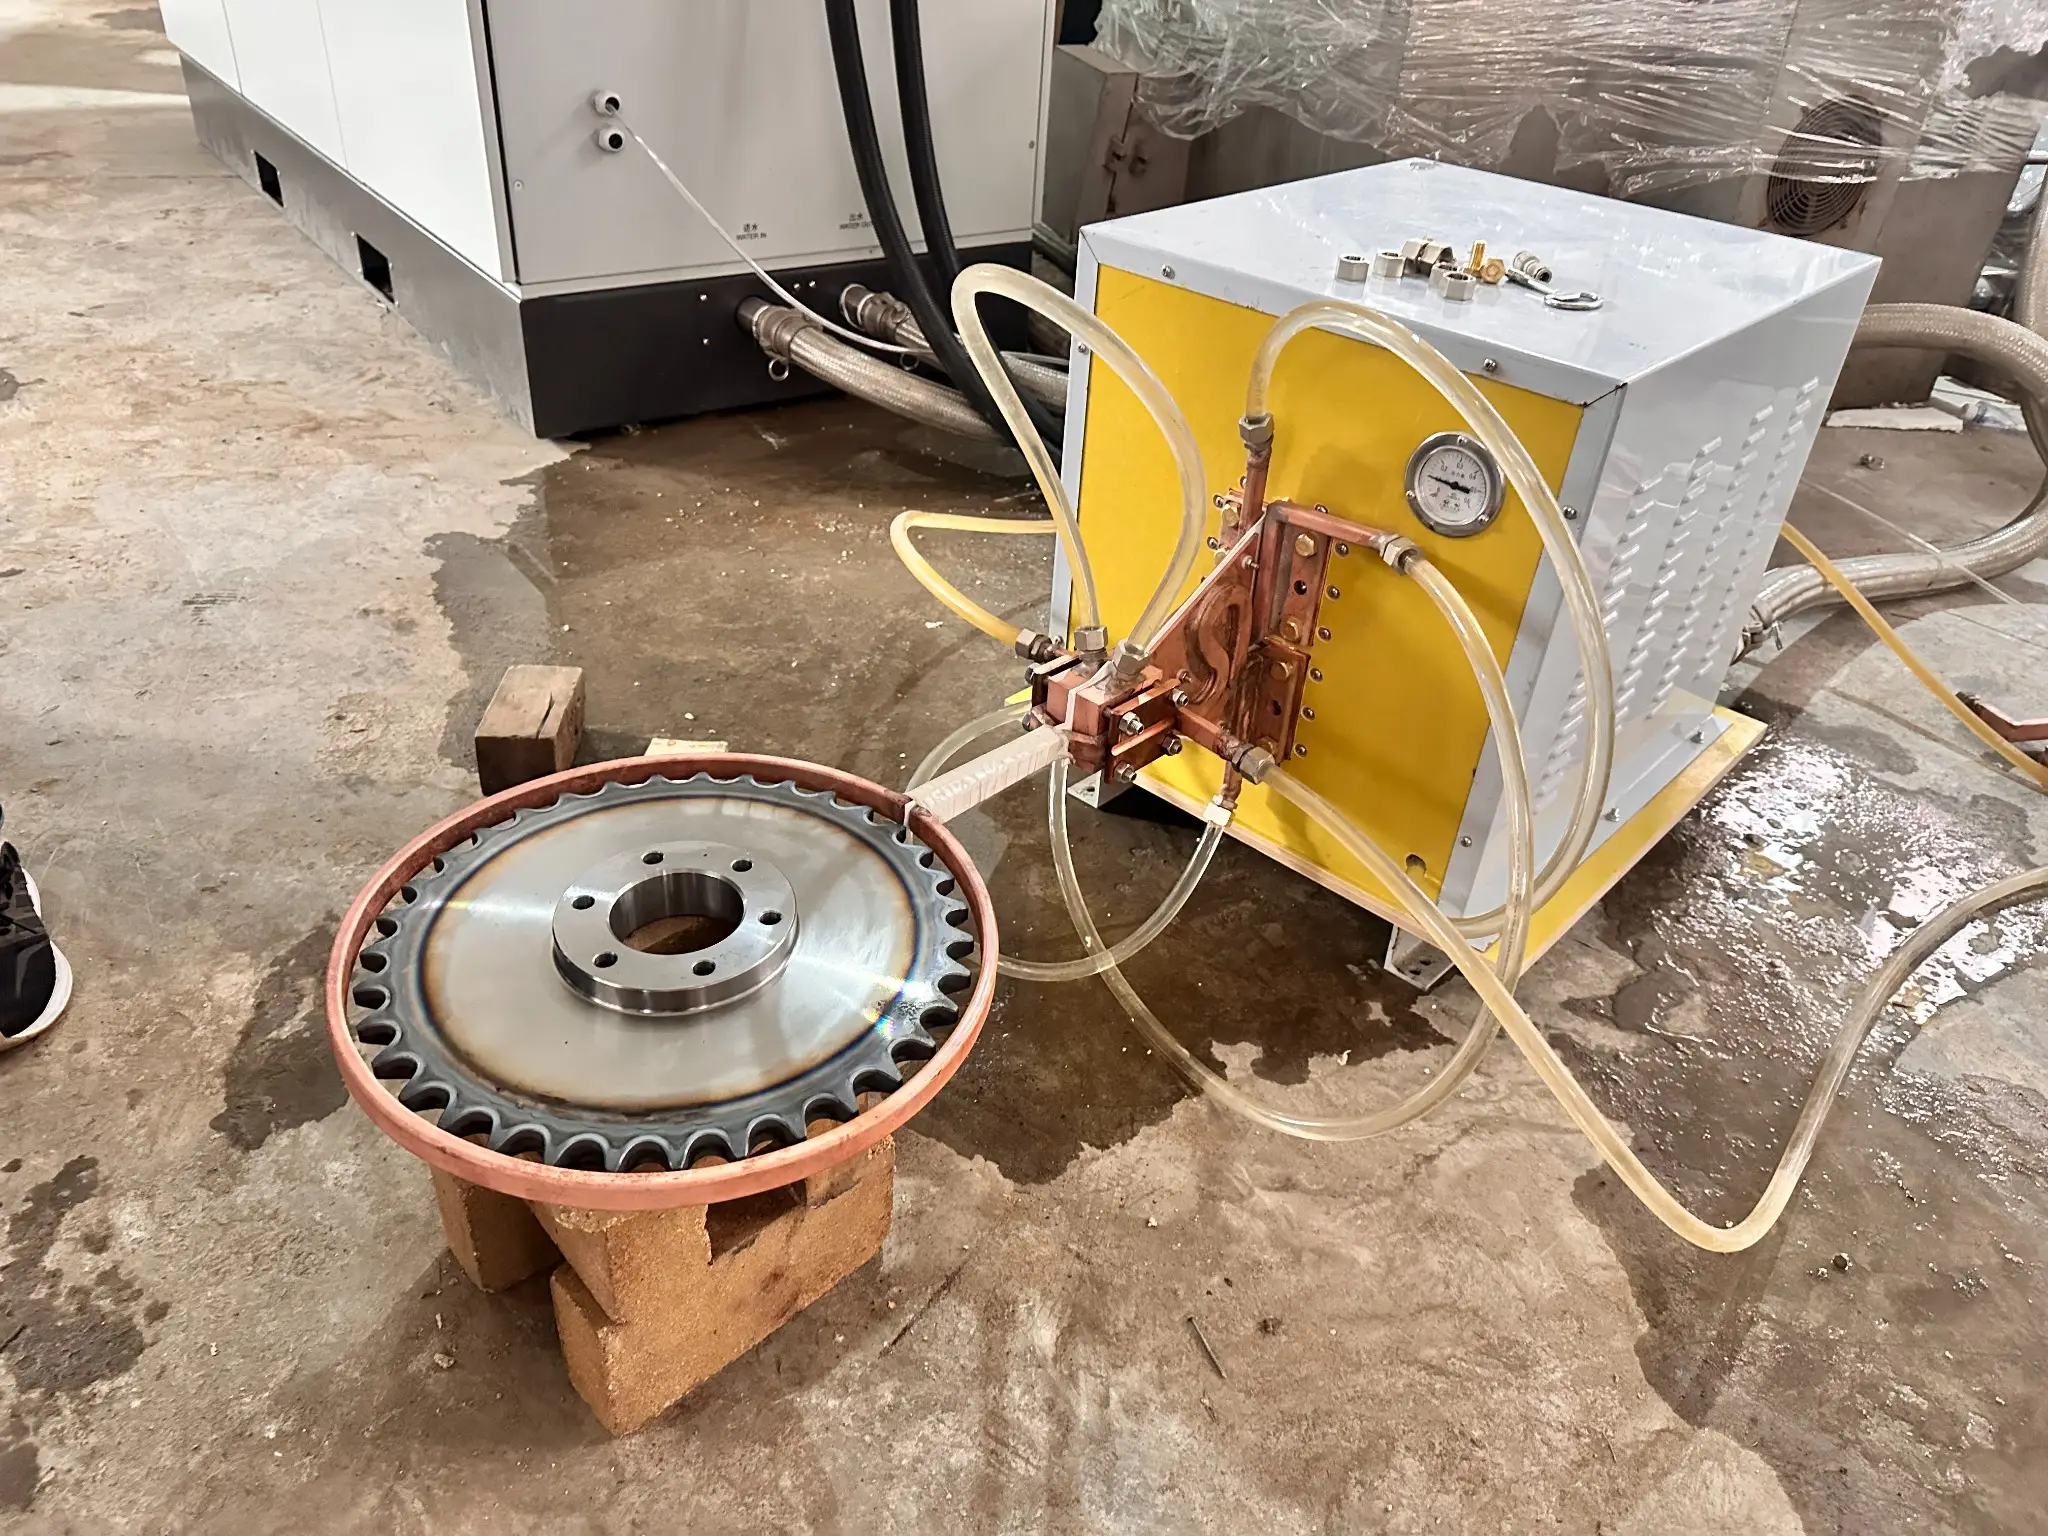
Los principales elementos del sistema incluyen la fuente de alimentación por inducción de doble frecuencia., una bobina de inducción dedicada, Componentes de posicionamiento de piezas de trabajo y dispositivo de enfriamiento por pulverización de agua..
Fuente de alimentación por inducción de doble frecuencia
El fuente de alimentación por inducción Proporciona las dos frecuencias necesarias para el funcionamiento simultáneo..
Los ajustes de potencia y frecuencia se seleccionan según las dimensiones de la rueda dentada., Material y especificaciones de endurecimiento requeridas..
Diseño de bobina de inducción
La bobina está diseñada en torno a la geometría del diente del piñón y al área de calentamiento circunferencial requerida.
Su posición y dimensiones afectan cómo se distribuye el campo electromagnético a través de la pieza de trabajo durante el calentamiento.
Diferentes tamaños de piñón y perfiles de dientes pueden requerir diferentes configuraciones de bobina.
Posicionamiento de la pieza de trabajo y temple
El posicionamiento correcto es importante para mantener la relación prevista entre los dientes del piñón y la bobina de inducción.
El sistema de pulverización de agua está dispuesto para enfriar el área del diente calentado después de la etapa de calentamiento por inducción.
Estos componentes se configuran juntos para cumplir con los requisitos de la aplicación específica de endurecimiento de piñones.
Ⅴ. Soluciones personalizadas de endurecimiento por inducción de piñones
Los piñones varían considerablemente en diámetro, número de dientes, perfil de diente y material. Estas diferencias deben tenerse en cuenta al seleccionar el sistema de calentamiento por inducción y diseñar la bobina..
KECHUANG evalúa la pieza de trabajo real y los requisitos de tratamiento térmico antes de determinar una configuración de equipo adecuada.
Para un proyecto de endurecimiento de ruedas dentadas, Los clientes pueden proporcionar la siguiente información.:
Detalles de la pieza de trabajo
— Dibujos o fotografías de ruedas dentadas.
— Diámetro exterior y dimensiones de los dientes.
— Número de dientes y perfil del diente.
— Material de la pieza de trabajo y estado inicial.
Requisitos de tratamiento térmico
— Área endurecida requerida
— Dureza superficial objetivo
— Profundidad de endurecimiento efectiva requerida
— Requisitos de enfriamiento
Requisitos de producción
— Volumen de producción esperado
— Ciclo de procesamiento requerido
— Requisitos de operación manual o automatizada
— Espacio de instalación disponible
En base a estos detalles, KECHUANG puede evaluar la fuente de alimentación de doble frecuencia, Diseño de bobina de inducción y disposición de enfriamiento por pulverización de agua para la aplicación..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
Looking for a Sprocket Induction Hardening Solution?
Send us your sprocket drawings or workpiece photographs together with your heat treatment requirements. KECHUANG can assess the application and provide an induction heating solution designed around your sprocket dimensions, tooth geometry and production needs.