
Indurimento ad induzione dei cuscinetti a mozzo a scanalatura angolare: Selezione dell'induttore & Guida all'alimentazione
Cuscinetto mozzo con gola angolare temprato ad induzione presenta una sfida unica: il cuscinetto è inclinato (angolare) le superfici delle scanalature sono asimmetriche, rendendo il riscaldamento uniforme molto più difficile che su una superficie piana o cilindrica. Sbagliare il design dell'induttore, e vedrai una profondità della cassa irregolare, troppo superficiale al centro della scanalatura, troppo profondo da un lato. Fallalo bene, e manterrai una stretta finestra di durezza su entrambi i solchi con una modifica minima dei parametri. Questa guida confronta le due configurazioni di induttori che dominano la produzione e ti aiuta a scegliere quella giusta per la tua linea.
Indice dei contenuti
1. Perché le scanalature angolari sono più difficili da indurire
I normali anelli a cuscinetto hanno piste piane o semplici cilindriche. Il riscaldamento a induzione è semplice: una bobina avvolge o si trova all'interno del pezzo, e il campo magnetico si distribuisce uniformemente sulla superficie target.
I cuscinetti a mozzo a scanalatura angolare sono diversi. Le superfici della scanalatura sono inclinati ad un angolo rispetto all'asse del cuscinetto, e le scanalature superiori e inferiori sono asimmetriche — si trovano in posizioni assiali diverse e guardano in direzioni differenti. Questo significa:
- Un induttore cilindrico standard non può riscaldare entrambe le scanalature in modo uniforme
- La distanza di accoppiamento del campo magnetico varia attraverso la superficie inclinata, causando distribuzione non uniforme del calore
- La seconda scanalatura è sempre più difficile da riscaldare in modo coerente perché la posizione dell’induttore deve essere riaggiustata
Queste sfide esistono indipendentemente dalle dimensioni del cuscinetto, ma diventano più pronunciate man mano che la superficie angolare aumenta. I produttori di cuscinetti utilizzano materiali come GCr15 (100Cr6) acciaio per cuscinetti, con la profondità della cassa generalmente specificata a 1.5–3,5 mm e durezza a 58–62HRC. Il tipi di acciaio per cuscinetti e requisiti di tempra sono ben standardizzati; la sfida consiste interamente nel fornire calore dove è necessario.
2. Approccio 1: Induttore profilato a giro singolo: due passaggi, Alta efficienza
Come Funziona
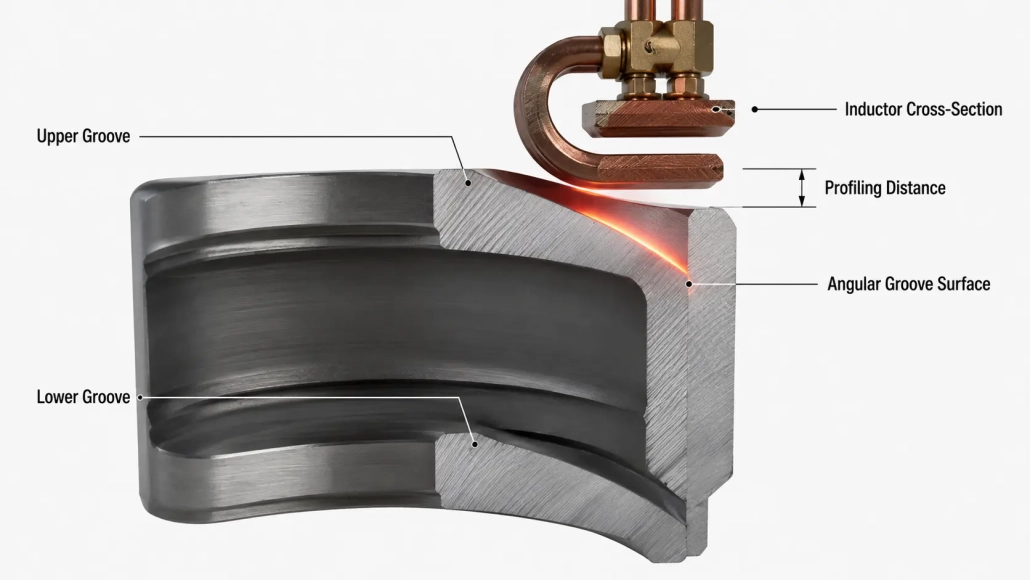
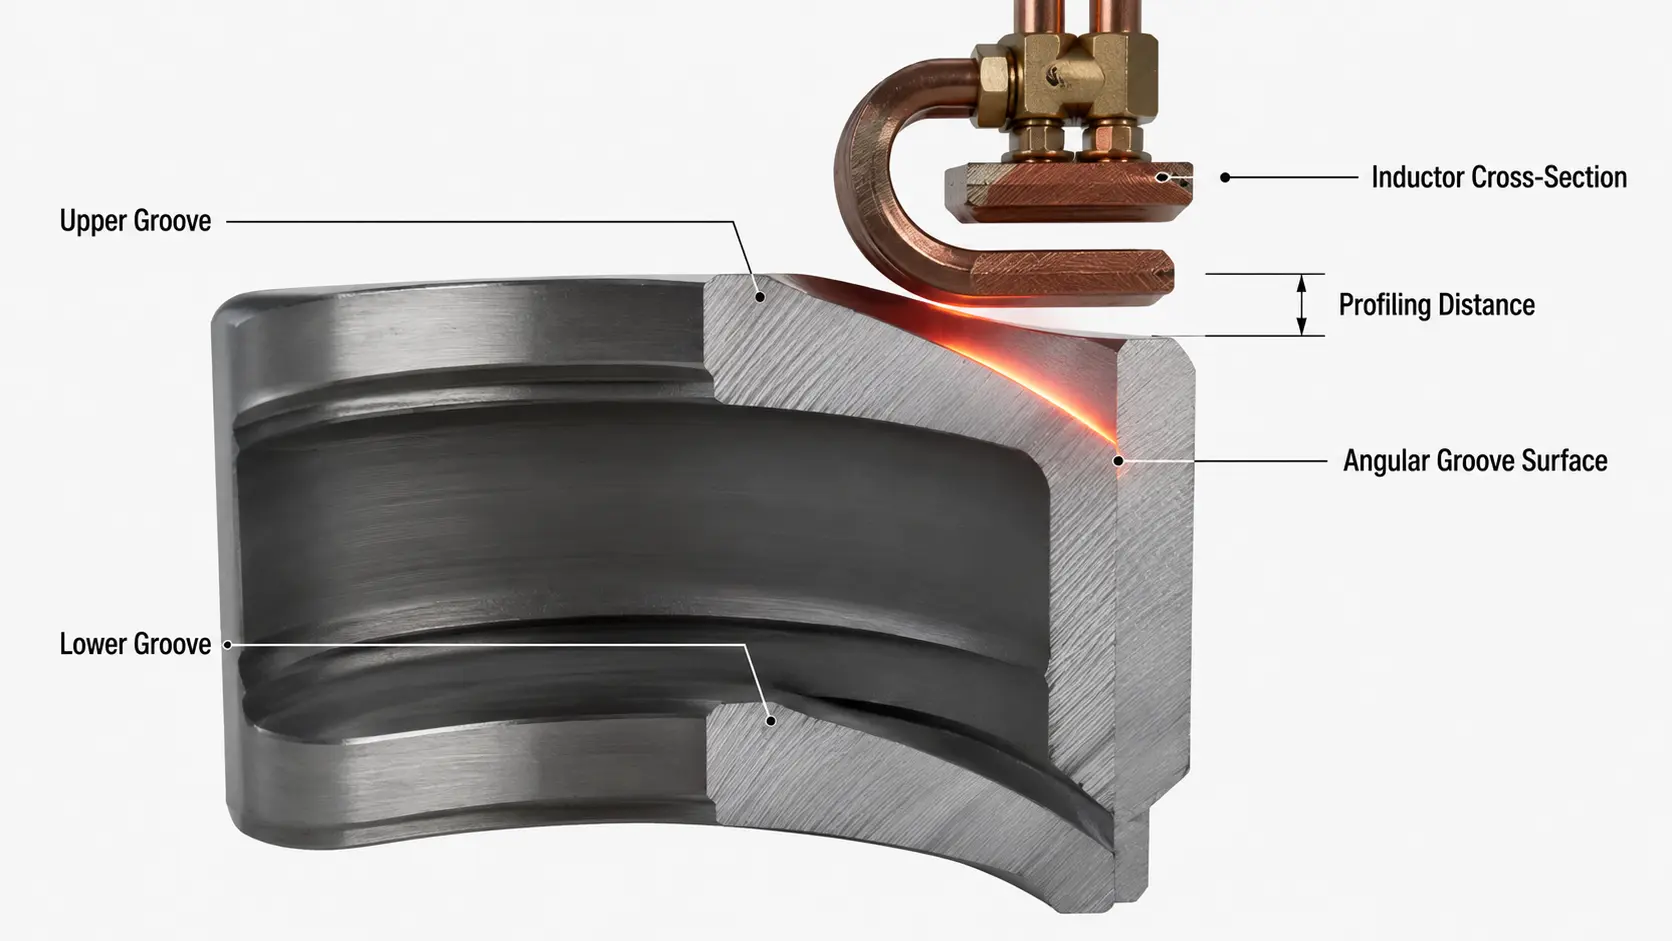
Un induttore in rame a giro singolo è lavorato con a contorno che si adatta perfettamente (profili) la superficie angolare di un solco. La prima scanalatura è temprata, quindi l'induttore viene riposizionato, regolando l'altezza e i parametri di riscaldamento, e viene elaborata la seconda scanalatura. Pensalo come uno strumento di precisione che avvolge il pezzo da lavorare: aderenza stretta, alta trasmissione di energia.
Cosa lo rende efficace
L'efficienza di riscaldamento è il vantaggio principale. Poiché il profilo dell'induttore segue da vicino la geometria della scanalatura, la distanza di accoppiamento del campo magnetico è minimizzata — il che significa che più energia va al pezzo e meno viene sprecata. Per selezione dell'alimentatore per riscaldamento a induzione, questo si traduce in una minore richiesta di potenza per la stessa profondità del trattamento, o tempra più profonda allo stesso livello di potenza.
Dove può andare storto
Il principale punto dolente è la seconda scanalatura. Poiché le scanalature superiore e inferiore sono posizionate in modo asimmetrico, l'altezza dell'induttore e i parametri di riscaldamento devono essere regolati ogni volta. Per cuscinetti con superfici angolari grandi, possono apparire due difetti specifici:
- Centro superficiale: profondità della carcassa insufficiente al punto medio della scanalatura, dove l'accoppiamento del campo magnetico è più debole
- Profondità unilaterale: profondità della carcassa eccessiva su un lato della scanalatura, causata da una distanza di profilatura non uniforme
Le correzioni: regolare la distanza di profilatura tra induttore e pezzo nella direzione opposta (profilazione inversa) per compensare l’asimmetria termica. Se questo non risolve il problema, passare da un giro a due giri (doppio giro) induttore — la seconda spira ridistribuisce il flusso di corrente, uniformare lo schema di riscaldamento. In linea di principio, questo è simile alle tecniche discusse nella nostra guida sfide di induzione a albero, dove la distanza di profilatura dell'induttore è anche la leva principale per il controllo della profondità del case.
3. Approccio 2: Induttore a forma di U – Scatto singolo, Entrambi i groove contemporaneamente
Come Funziona
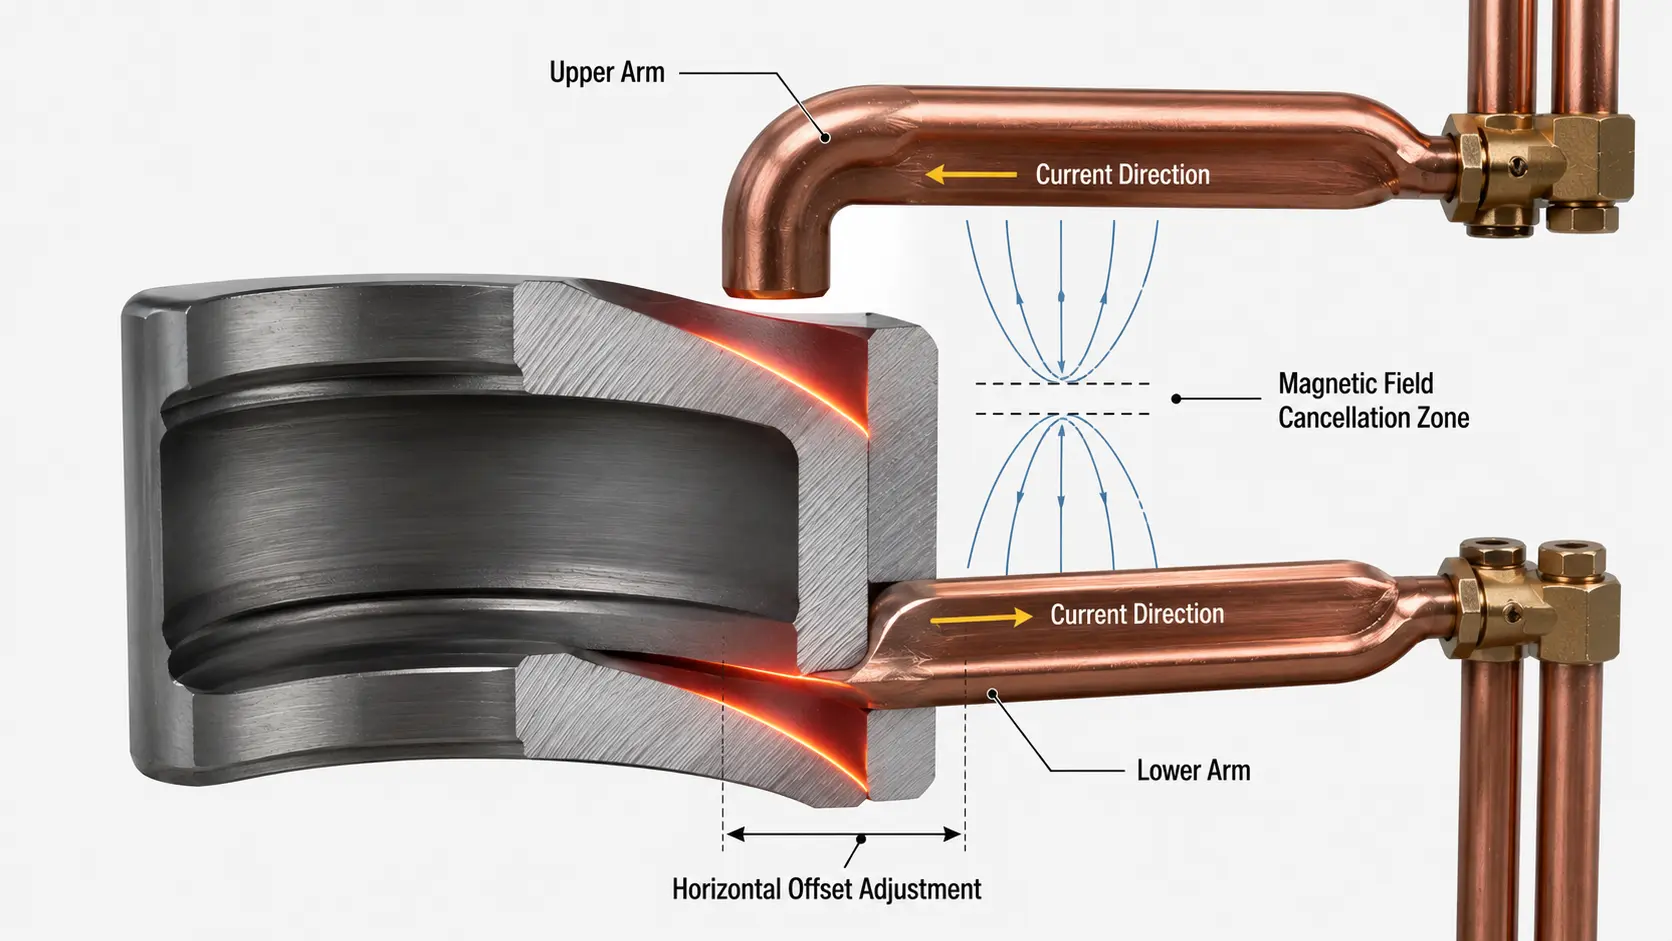
L'induttore è sagomato come mezzo anello orizzontale a forma di U. In un ciclo di riscaldamento, entrambe le scanalature angolari vengono indurite simultaneamente. La macchina di indurimento deve avere offset orizzontale (traslazione) capacità di allineare con precisione l'induttore con entrambe le superfici della scanalatura.
Il compromesso in termini di efficienza
Il design a forma di U presenta una limitazione fisica incorporata: la la corrente nei bracci superiore e inferiore scorre in direzioni opposte. Ciò significa che i loro campi magnetici si annullano parzialmente a vicenda, riducendo l'effetto di riscaldamento netto sul pezzo. Il risultato è un’efficienza di riscaldamento inferiore rispetto all’approccio profilato a giro singolo.
In pratica, questo significa che avrai bisogno di a alimentatore di potenza superiore per ottenere la stessa profondità del caso, oppure accettare un ciclo di riscaldamento leggermente più lungo. Fare riferimento a classificazioni di frequenza del riscaldamento a induzione per garantire la tua alimentazione — tipicamente a super-frequenza audio (10–40 kHz) per applicazioni a cuscinetto — può fornire una densità di potenza sufficiente per la configurazione a forma di U.
Il Rischio di Precisione
Lo sbalzo orizzontale è il parametro critico qui. Se la traslazione è impostata in modo errato, l'induttore può entrare in contatto fisico (collisione) con il pezzo in lavorazione — causando danni immediati sia all'induttore che al cuscinetto. Anche senza collisione, uno sbalzo disallineato produce un riscaldamento non uniforme tra i due solchi, vanificando lo scopo dell'indurimento a colpo singolo. Questa non è una configurazione imposta e dimenticata: l'offset deve essere verificato e regolato per ogni modello di cuscinetto.
4. Confronto affiancato
| Fattore | Profilato a singola volta (Two-step) | A U (A colpo singolo) |
|---|---|---|
| Efficienza di riscaldamento | Alto — il contorno segue da vicino la scanalatura | Basso — le correnti opposte si annullano parzialmente |
| Tempo di ciclo | Più lungo — due cicli di riscaldamento separati | Più corto — entrambe le scanalature in un ciclo |
| Uniformità della profondità della custodia | Buona, ma la seconda scanalatura può richiedere regolazione del profilaggio | Buono quando l'offset è impostato correttamente; irregolare se disallineato |
| Requisito della macchina | Macchina di indurimento standard; solo regolazione dell'altezza | Deve avere spostamento orizzontale (traslazione) capacità |
| Complessità di configurazione | Bassa — una scanalatura alla volta, allineamento più semplice | Alta — lo spostamento deve essere calibrato con precisione per modello |
| Rischio di collisione | Basso — induttore posizionato lontano dalla scanalatura opposta | Moderato — lo spostamento non allineato può causare contatto |
| Migliore per dimensione del lotto | Basso o medio volume; produzione di SKU misti | Alto volume; produzione dedicata a lunga serie |
5. Come scegliere per la tua linea di produzione
Scegli l'approccio profilato a singola rotazione se:
- Le tue produzioni sono basso o medio volume (centinaia, non migliaia al giorno)
- Elabori SKU con più cuscinetti sulla stessa macchina e necessitano di un cambio rapido
- La tua macchina per tempra non ha capacità di offset orizzontale
- Dai la priorità efficienza del riscaldamento e costo energetico rispetto alla velocità del ciclo grezzo
- Sei disposto ad accettare a aggiustamento del profilo secondario per la seconda scanalatura
Scegli l'approccio a forma di U Se:
- La tua linea funziona volume elevato con obiettivi di durata ciclo rigorosi
- Stai producendo a modello a cuscinetto singolo per lunghe tirature dedicate
- La tua macchina per tempra ha funzionalità di offset orizzontale (o stai mettendo in preventivo uno)
- Hai tecnici specializzati nell'installazione che può calibrare l'offset con precisione per modello
- Sei disposto a farlo sovradimensionare l'alimentatore per compensare la minore efficienza di riscaldamento
Una nota sul dimensionamento dell'alimentatore
Indipendentemente dall'approccio scelto, selezione della potenza per riscaldamento a induzione per i cuscinetti a gola obliqua dovrebbe tenere conto della perdita di efficienza intrinseca derivante dalla geometria inclinata. Una buona regola pratica: dimensionare l'alimentatore 15–25% in più rispetto a quanto suggerirebbe un calcolo di indurimento su superficie piana per la stessa profondità della cassa. Questo margine garantisce un riscaldamento costante anche con le sfide di profilazione e accoppiamento descritte sopra.
Per ulteriori letture, la Manuale ASM sul riscaldamento a induzione e sul trattamento termico fornisce dati di riferimento estesi sui principi di progettazione degli induttori e sulla previsione della profondità del case in una gamma di geometrie. Per la selezione del concentratore di flusso, particolarmente rilevante se si aggiungono concentratori a un induttore a forma di U per aumentare l'efficienza, Fluxtrol offre risorse tecniche dettagliate sui materiali concentratori di flusso magnetico.
🔑 Punto chiave
L'induttore profilato a giro singolo è il default più sicuro per la maggior parte dei negozi: maggiore efficienza, requisiti della macchina più semplici, e una configurazione più semplice. Il suo costo principale è un secondo ciclo di riscaldamento e una possibile modifica del profilo per la scanalatura due.
L'induttore a forma di U è il gioco a tempo di ciclo: entrambi i solchi in un colpo solo, ma lo pagherai con un’efficienza inferiore, una macchina più capace, e una disciplina di installazione più rigorosa. Si guadagna il suo posto nelle linee dedicate ad alto volume — non in una officina con lavoro a SKU misto.
Hai bisogno di aiuto per dimensionare un induttore per cuscinetti a scanalatura angolare?
Il nostro team di ingegneri può esaminare la geometria del tuo cuscinetto, volume di produzione, e le specifiche della macchina per raccomandare la configurazione dell'induttore e l'alimentazione corretta. Valutazione tecnica rapida, nessun obbligo.


