
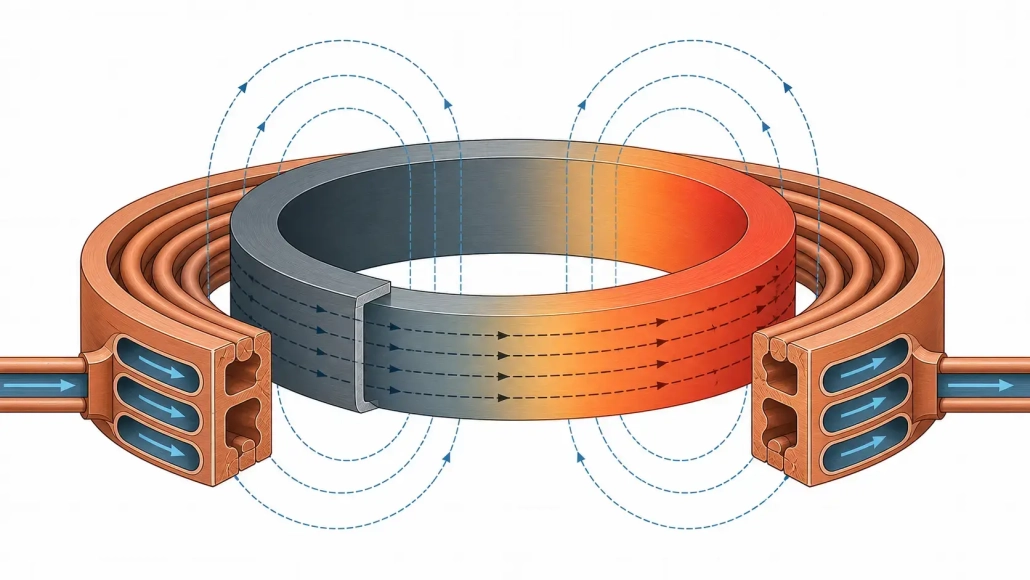
9 Критические факторы для индукционного нагрева больших колец: Освоение мощности, Конструкция катушки & Контроль процесса
Индукционный нагрев больших колец. выглядит легко на технологической карте. Нагрейте стальное кольцо до температуры, держать, закалить или собрать. В цеху, это происходит не так.
Подшипник диаметром 2 метра весит сотни килограммов. Зазор катушки, который работал на 300 мм прототипе, увеличивается при масштабировании до полной детали. Подшипник поворотного стола имеет 3 мм биения, поэтому зазор муфты изменяется с каждым оборотом. К середине смены температура входящей охлаждающей воды сместилась на 4°C, и блок питания начинает снижать мощность.
Ничего из этого нет в чертеже детали. Но всё это проявляется в рисунке твердости, в цикловом времени, и в уровне брака.
В этой статье рассматривается то, что действительно имеет значение: почему вы определяете размер источника питания по зоне нагрева, а не по весу детали, почему нельзя выбрать частоту и тип катушки отдельно, что заставляет однородность температуры сохраняться или разрушаться, и почему механическая сторона часто решает, будет ли вообще реализована электрическая конструкция.
1. Почему большие кольца трудно нагреваются
Кольцо распределяет свою массу по широкому диаметру.. Даже скромная секция стены создает большой отапливаемый объем., и геометрия борется с тобой на два фронта.
Сначала, окружность длинная. Поддержание температуры даже от одной стороны кольца до другой — нетривиальная задача.. Во-вторых, радиальная ширина и толщина стенки создают свои собственные градиенты. ОД сидит на температуре, а ID все еще отстает. Или поверхность выходит за пределы до того, как средняя стенка догонит ее..
Тогда есть обработка. Кольцевая шестерня подшипника отклонения от курса ветряной турбины может весить более тонны. Вы не можете вставить его в катушку вручную. Приспособление должно обнаруживать его повторяемо., проигрыватель должен вращаться плавно, и катушка должна выдерживать тепловое расширение, случайный удар, и тысячи циклов. Если деталь неудобно загружать, операторы будут загружать его непоследовательно. Непоследовательная загрузка, непостоянный нагрев.
Искажение застало инженеров врасплох, слишком. Большие кольца менее жесткие относительно своего диаметра, чем компактные детали.. Неравномерный нагрев означает неравномерное расширение., что может сделать кольцо овальным до того, как оно достигнет температуры. Несколько миллиметров деформации могут не уничтожить деталь, но это смещает зазор между катушкой и деталью достаточно, чтобы изменить схему нагрева посреди цикла.
2. Распространенные применения для индукционного нагрева больших колец
Нагрев больших колец встречается там, где круговые детали превышают примерно 500 мм в диаметре. Но цель процесса определяет все.
— Закалка зубчатых колес и колец подшипников — поверхностная или контурная закалка зубьев шестерен, гоночные дорожки, и пути роликов, где основными задачами являются глубина поверхности и контроль формы
— Термообработка подшипников поворотного механизма и поворотного кольца — подшипники большого диаметра для кранов, экскаваторов, и ветряных турбин, часто требующая сквозного или индукционного закаливания определённых дорожек качения
— Садка втулок, муфт, и фланцев — тепловое расширение для сборки, когда кольцо должно достичь равномерной температуры расширения без перегрева, окисления, или потери размерной стабильности
— Предварительный подогрев перед сваркой или наплавкой — подвод больших кольцевых труб, фланцев, или секции сосудов под давлением для предварительного нагрева перед сварочными работами
— Снятие напряжений изготовленных колец — Низкотемпературные выдержки для снижения остаточных напряжений после сварки или обработки
— Пайка сборок колец — Локальный нагрев паяных соединений на кольцевых сборках без нагрева всего элемента
— Предварительный нагрев заготовок кольца перед ковкой — Доведение заготовок колец до температуры ковки для последующей прокатки или калибровки
— Ремонтный и повторный нагрев — Локальный нагрев крупных колец на объекте, например, снятие подшипников или термическая правка
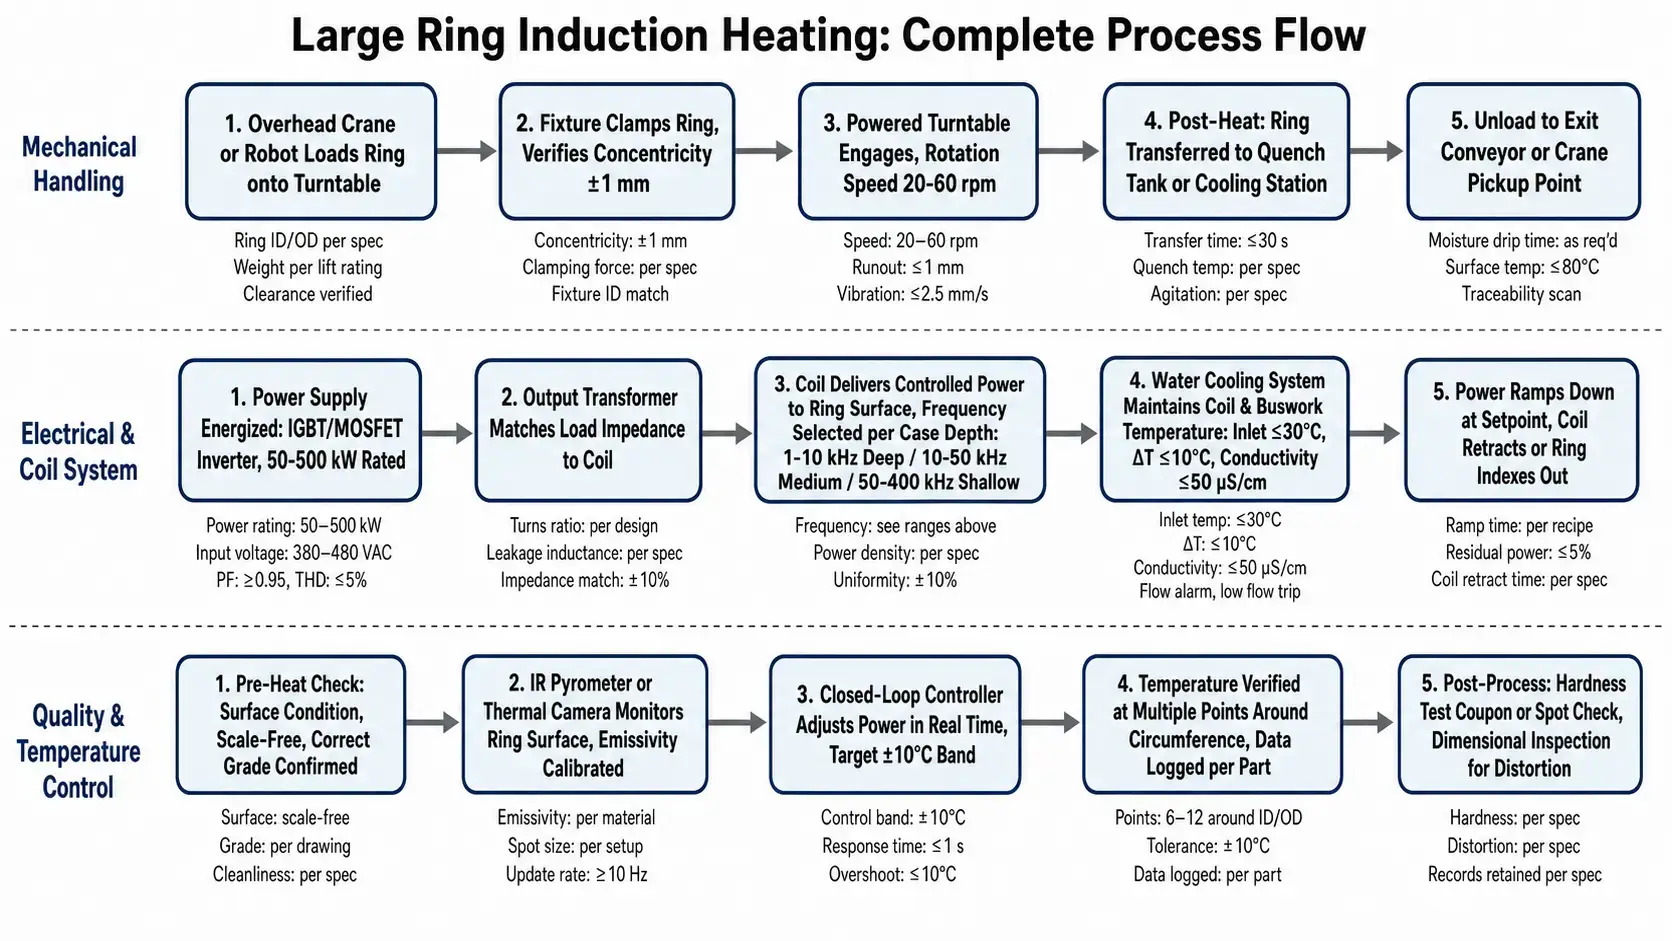
Цикл термоусадочной посадки предполагает равномерный и медленный нагрев., контролируемое расширение. Цикл закалки зубчатых колес требует точного профиля глубины гильзы и быстрой реакции на закалку.. Блок питания и катушка, которые прибивают одно, пропустят другое.. Для обзора базовой физики, см. как работает индукционный нагрев.
3. Выбор источника питания для обогрева большого кольца
Самая дорогая ошибка? Покупка блока питания на развес..
Вес показывает общую тепловую массу. Ничего не сказано о том, куда нужно направить тепло., как быстро нужно добраться туда, или сколько энергии вы потеряете между выходными клеммами и поверхностью детали. Начните с нагреваемая зона вместо: объем материала, который должен достичь целевой температуры в течение цикла. Для сквозного нагрева кольца подшипника, это все сечение. Для цементации зубчатого венца, это может быть внешний 3 мм боковых сторон и корня зуба. Требуемая мощность детали следует из теплоемкости, масса зоны нагрева, повышения температуры, и разрешенное время нагрева.
Но вот в чем загвоздка. Эффективность связи катушки с большим кольцом на производстве редко превышает 70–75%.. Если зазор катушки достаточен для размещения вариаций деталей, эффективность может упасть ниже 60%. А 150 Потребность в отоплении в кВт может потребоваться 250 мощность кВт на вводе.
За пределами количества кВт, источнику питания необходим правильный диапазон частот для размера кольца и толщины стенки, достаточный запас рабочего цикла для ритма производства, и диапазон согласования нагрузки, достаточно широкий, чтобы выдерживать колебания импеданса при нагревании кольца и изменении его магнитных свойств.. Для более глубокого обсуждения размера, см. выбор мощности для индукционного нагрева.
Соответствие мощности производительности
Более высокая пропускная способность увеличивает требования к мощности. Если кольцо должно достичь температуры 850°C в 90 секунд вместо 4 минуты, спрос на электроэнергию масштабируется почти пропорционально. Но температурные градиенты масштабируются по-разному.. Короткий, агрессивный цикл может создать крутую разницу между поверхностью и ядром, которая может быть приемлемой, а может и нет..
Для меньших объемов, Длительное замачивание при меньшей мощности часто обеспечивает лучшую равномерность и даёт элементам управления больше времени на реагирование. Компромисс заключается во времени цикла по сравнению с установленной стоимостью электроэнергии и тарифами на коммунальные услуги. На практике, Решение обычно сводится к тому, является ли нагревательная станция узким местом (тратить на электроэнергию) или операции ниже по потоку (экономить на электроэнергии, запустить более длинный цикл).
4. Выбор частоты и глубина нагрева
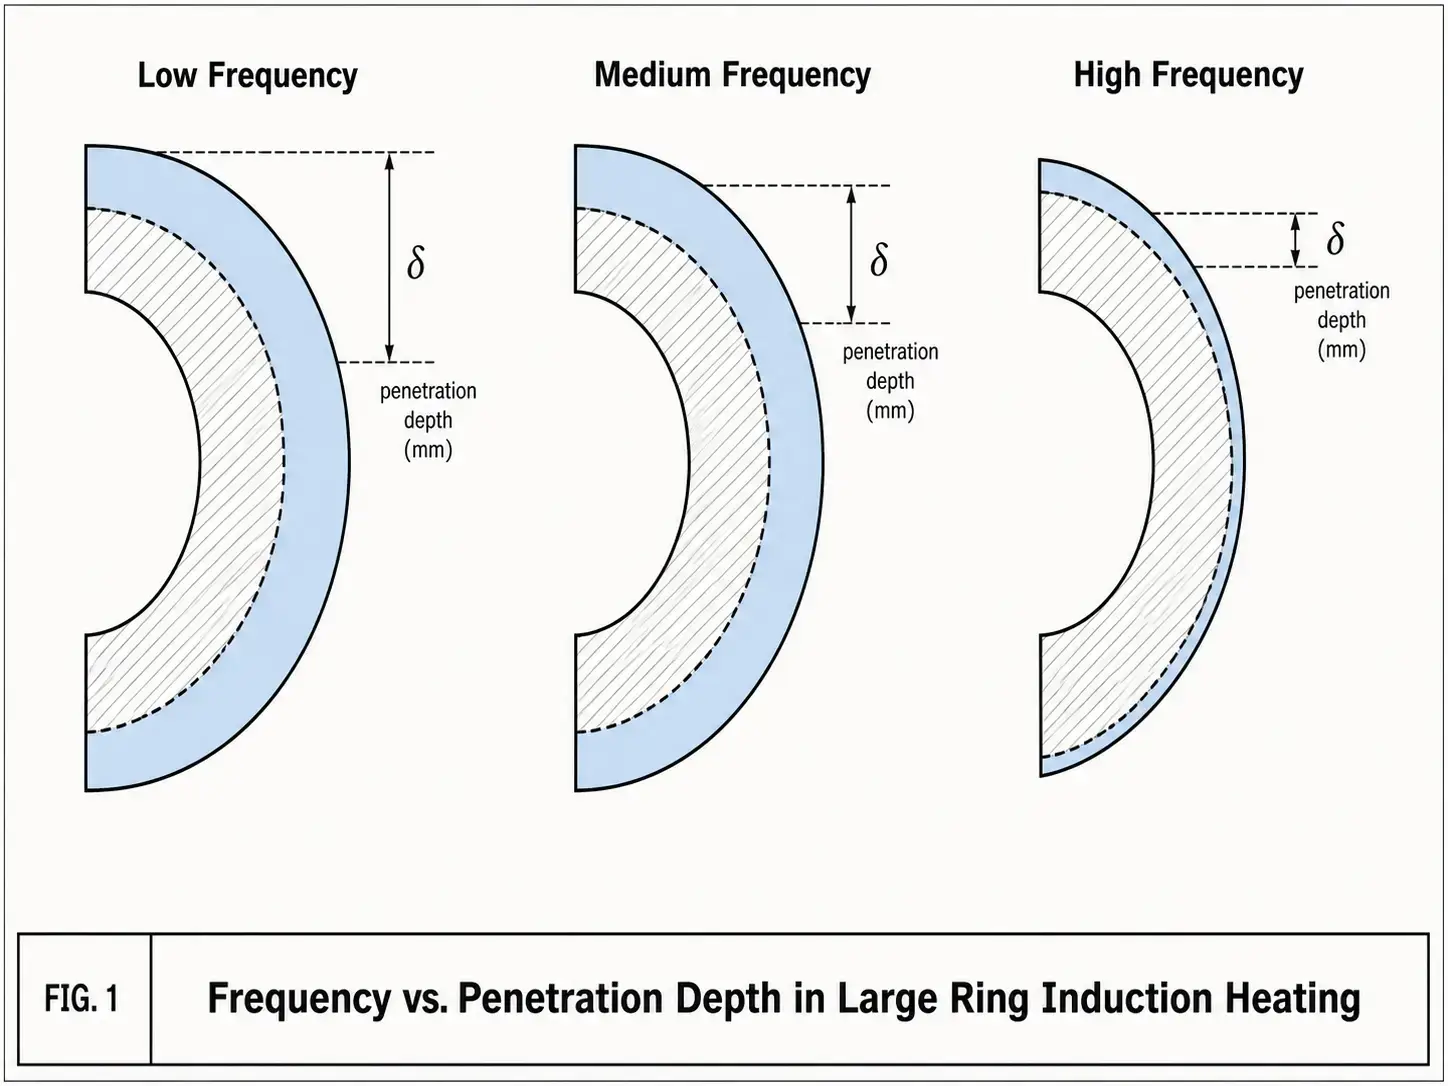
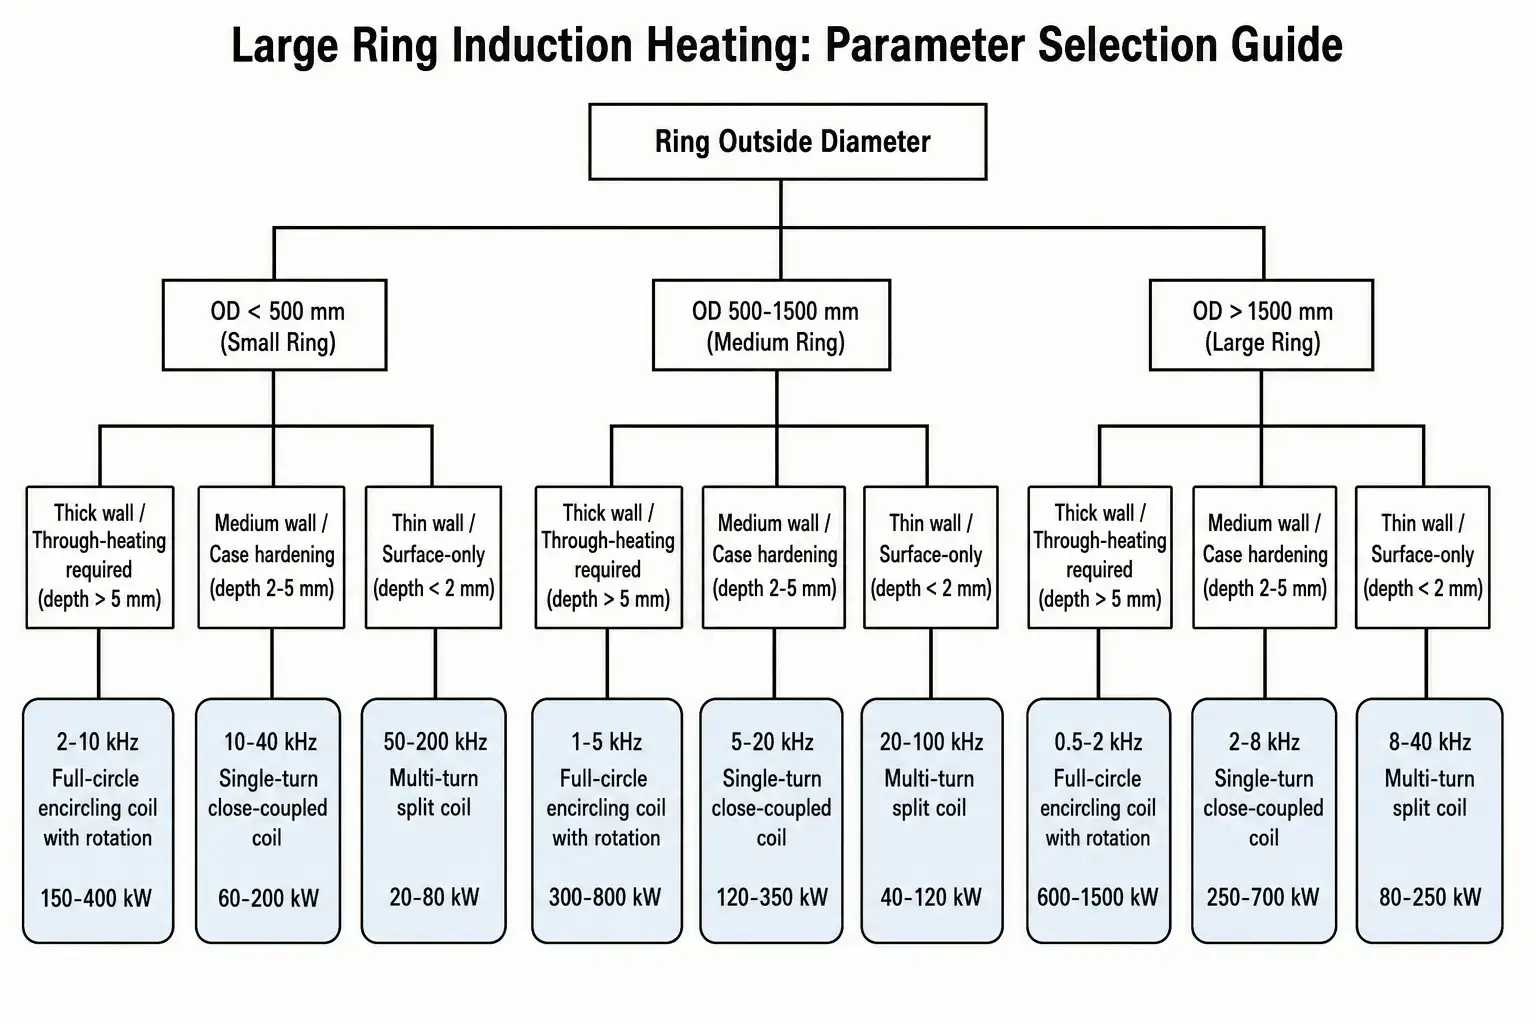
Частота определяет, насколько глубоко проникает индуцированный ток, прежде чем он упадет примерно до 37% его поверхностного значения — эталонной глубины δ. Более низкие частоты, более глубокий нагрев. Более высокие частоты, более мелкий. Для больших колец, дерево решений имеет три ветви: только для поверхности, глубина корпуса ограничена, или полный сквозной нагрев.
Вот как полосы соответствуют реальным результатам в стальных кольцах:
| Диапазон частот | Типичная глубина проникновения (сталь, горячий) | Лучше всего подходит для |
|---|---|---|
| 1–10 кГц (Низкий / Средняя) | 5–15 мм | Толстые кольца сквозного нагрева, глубокая цементация, термоусадка тяжелых секций |
| 10–50 кГц (Средняя / Высокая) | 1.5–5 мм | Закалка зубчатого венца, упрочнение дорожек качения подшипника, общие приложения глубины корпуса |
| 50–400 кГц (Высокая) | 0.3–1.5 мм | Неглубокая поверхностная закалка, тонкостенные кольца, мелкие профили зубьев, локальный нагрев пайки |
На практике имеют значение еще две вещи. Один: когда сталь пересекает температуру Кюри (около 770°С), он становится немагнитным и глубина проникновения подскакивает. Частота, которая вызывала неглубокий нагрев во время магнитной фазы, внезапно пронзит глубже.. Это может помочь при сквозном нагреве и помешать точному контролю глубины гильзы.. Два: частота и геометрия катушки привязаны к бедру. Данная частота ведет себя в одном направлении в опоясывающей катушке большого диаметра., другой способ в маленькой сканирующей катушке. Соберите их вместе или не беспокойтесь. Смотрите выбору частоты для индукционного нагрева для более подробной информации.
5. Варианты конструкции катушки для больших колец
Катушка, которая на бумаге обеспечивает нужную мощность и частоту, все равно может выйти из строя в производстве.. Неудобно загружаться. Трудно сохранять хладнокровие. Слишком чувствителен к позиционированию детали. Для больших колец, катушка обычно является самым важным рычагом для производительности процесса.
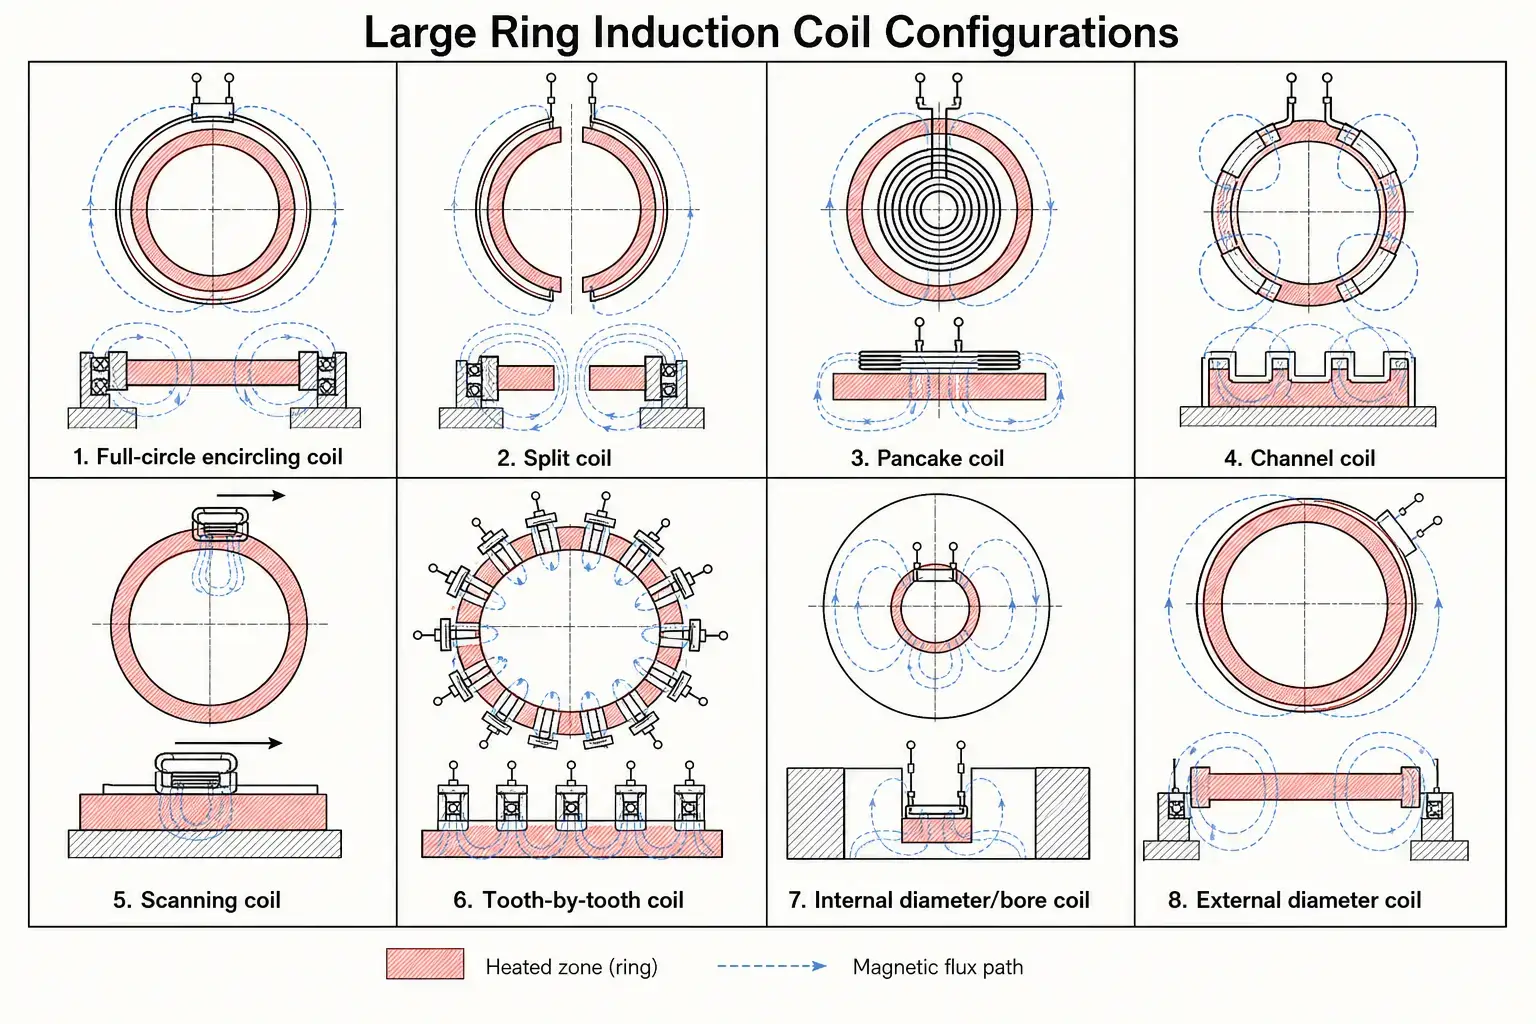
Зазор между катушками и детали заслуживает отдельного обсуждения. Узкий зазор улучшает соединение и снижает энергопотребление. Более широкий зазор делает нагрузку прощающей и терпимо вариации деталей. Для производственных колец с допуском фрезера на диаметр, зазор должен вмещать самое большое кольцо в партии без контакта. минимальный практический зазор: 1.5–3 мм для колец прецизионной шлифовки, 4–8 мм для кованого или чернового состояния. Каждый дополнительный миллиметр снижает эффективность соединения на 3–8 %., больше на более высоких частотах.
Не забывайте о тепловом расширении. Двухметровое стальное кольцо при 900°C вырастает примерно на 20–25 мм в диаметре.. Катушка либо приспосабливается к этому росту, либо цикл завершается до того, как разрыв закроется до нуля.. Подробнее о принципах проектирования катушек, см. Проектирование индукционной катушки.
6. Равномерность температуры и контроль процесса
Для зубчатого венца, отправленного на закалку, ±15°C по окружности отделяет стабильную картину HRC 58–60 от разрозненных результатов и слабых пятен.. Причины обычно механические., не электрический.
Зазор катушки варьируется, потому что кольцо не идеально круглое или не отцентрировано.. Подшипник поворотной платформы имеет биение. Кольцо было нагружено на несколько миллиметров дальше.. Вращение является стандартным решением: оно усредняет локальные отклонения в соединении., зазор, и потери тепла. Целевое значение 20–60 об/мин для колец под 1.5 метры, медленнее для больших диаметров, чтобы сохранить управляемую скорость поверхности. Слишком медленно, вы получаете отдельные горячие и холодные зоны. Слишком быстро, Фиксирование становится дорогим.
Измерение температуры заслуживает реалистичных ожиданий. ИК-пирометры зависят от излучательной способности, и излучательная способность меняется с состоянием поверхности, накипи, температура, и углом обзора. Пирометр, откалиброванный на чистой конструкционной стали, показывает неправильно на кольце с накипью. Тепловизоры показывают больше, но стоят дороже и требуют чистой видимости. Наиболее надежный путь: проверить пирометр или камеру по встроенным термопарам во время разработки процесса, зафиксировать рецепт, затем используйте бесконтактный датчик для мониторинга производства в проверенном окне.
Управление мощностью с обратной связью помогает при изменении температуры поступающих деталей или при утечке охлаждающей воды в течение смены.. Но это не исправит плохую катушку или неаккуратное позиционирование.. Если муфта меняется 20% по окружности, ни один контур управления не даст единообразного результата. Единообразие начинается с катушки и приспособления. Элементы управления просто уточняют то, что они обеспечивают.. Смотрите распространённых дефектов индукционной закалки что происходит, когда единообразие нарушается.
7. Механическая обработка, Вращение, и автоматизация
На крупных кольцевых системах, оборудование для обработки часто стоит дороже, чем источник питания и катушка вместе взятые. Оно также определяет, будет ли процесс проходить так же в 4 15:00 в пятницу, как и во время пуско-наладки во вторник утром.
Одна ловушка, за которой нужно следить: проводящая оснастка слишком близко к катушке. Сталевые оснастки, зажимы, или роликовые опоры внутри магнитного поля будут нагреваться непреднамеренно, кража мощности у детали и искажение схемы нагрева. Используйте непроводящие или малопроводящие материалы — керамику., нержавеющие стали с низкой проницаемостью, или медные экраны с водяным охлаждением — для всего, что находится рядом с катушкой. Для более широкого взгляда на системную интеграцию, см. как выбрать систему индукционной закалки.
8. Охлаждение, Утилиты, и надежность системы
Большой кольцевой нагрев требует более жесткого водяного охлаждения, чем в большинстве индукционных систем.. Цикл сквозного нагрева тяжелого кольца может длиться несколько минут., не секунды — и все это время катушка, автобусная работа, выходной трансформатор, и блок питания требуют бесперебойного охлаждения.
Качество воды не подлежит обсуждению. Держите проводимость ниже 50 мкСм/см для систем высокой частоты, Ниже 100 мкСм/см для системы средней и низкой частоты. Растворенные твердые вещества со временем осаждаются на горячей меди, сужение проходов потока и образование изоляционного налета. Холодильная установка с замкнутым контуром при правильной фильтрации и контроле проводимости предотвращает медленное ухудшение, характерное для систем с открытым контуром. Это стоит дороже на начальном этапе, но окупается за счет срока службы змеевика и времени безотказной работы.
Перед интеграцией, уточните эти показатели:
— Общий расход охлаждающей воды по всем контурам (источник питания, трансформатор, автобусная работа, катушки, и любые охлаждаемые приборы)
— Температура подаваемой воды и допустимый подъем температуры на контур
— Минимальное давление подачи на входе системы, с учетом потерь в шлангах и соединениях
— Падение давления в змеевике при расчетном расходе (проходы недоразмеренных змеевиков удивительно распространены)
— Диаметр шланга, длина, и тип быстросъемного соединения для каждого контура
— Реле потока, термовыключатели, и блокировки обнаружения утечек, подключенные к цепи безопасности источника питания
Для более подробной информации, см. водяные системы охлаждения для индукционного нагрева.
Карта готовности спецификации
Перед отправкой запроса котировок поставщикам индукционного оборудования, пройдитесь по этому контрольному списку. Чем больше пунктов вы сможете ответить реальными данными, а не оценками, тем лучше будут предложения — и меньше неприятных сюрпризов при вводе в эксплуатацию.
☐ Марка и состояние материала кольца (как кованое, нормализованное, закаленное и отпущенное, и т. д.)
☐ Внешний диаметр, Внутренний диаметр, Толщина стенки, и ширина торца — с допусками
☐ Вес детали и вес конкретной нагреваемой зоны (не всегда одно и то же)
☐ Целевая температура с допустимым диапазоном (например, 850°C ±10°C)
☐ Требуемая глубина нагрева или глубина закалки, если закалка
☐ Целевое время цикла на деталь (время нагрева + закалка + загрузка/выгрузка)
☐ Требуемая производительность (деталей за смену или в час)
☐ Доступная мощность оборудования (напряжение, фазы, мощность кВА, и возможность использования выделенного трансформатора)
☐ Доступность охлаждающей воды: расход, температура, давление, и требуется ли отдельный холодильник
☐ Площадь пола и грузоподъемность крана в планируемом месте установки
☐ Метод загрузки деталей (кран, робот, погрузчик, ручной с подстраховкой)
☐ Метод и среда закалки, если закалка (полимер, масло, вода, распылительное кольцо, ванна для погружения)
☐ Требования к твердости: целевой твердостью, эффективная глубина слоя, допустимые пределы рисунка, допустимое отклонение формы
☐ Требования к автоматизации и журналированию данных (Интерфейс ПЛК, хранение рецептов, прослеживаемость по деталям)
☐ Применимые отраслевые стандарты или специфические требования заказчика
Оценка 13–15: У вас есть чётко определённая спецификация. Поставщики могут предоставить точные предложения с твёрдыми обязательствами по производительности.
Оценка 8–12: Основные параметры определены, но некоторые пробелы остаются. Ответы на запросы предложений будут включать предположения, которые следует тщательно изучить перед заказом..
Оценка 0–7: Процесс еще недостаточно определен для предложения надежного оборудования.. Ожидайте, что поставщики будут задавать больше вопросов, чем отвечать, и включить резервные возможности как в бюджет, так и в сроки.
Если у кольца в прошлом были проблемы — мягкие места после закалки., трещинами, чрезмерный биение, несоответствующая глубина кейса — включите эти детали в запрос предложения. Поставщики часто могут проследить схему отказа до коренной причины и устранить её в конструкции системы. Для проблем, связанных с упрочнением, см. Обзор процесса индукционного упрочнения и распространённых дефектов индукционной закалки.
Ключевой вывод
Индукционный нагрев больших колец вознаграждает инженеров, которые проектируют весь процесс, а не тех, кто покупает источник питания и надеется на лучшее. Правильное сочетание мощности, частота, геометрия катушки, вращения детали, и охлаждения обеспечивает повторяемую, эффективную систему. Неправильное сочетание — даже с отдельными хорошо заданными компонентами — приводит к браку, простоям, и процесс, который операторы обходят, а не используют. Начни с ринга: его материал, его допуски, и каким он должен стать. Инженер наружу оттуда.
Часто задаваемые вопросы
Какой размер блока питания индукционного нагрева нужен для больших колец?
Размер по обогреваемой зоне, не вес детали. А 200 кг среднеуглеродистого кольца до 900°C в 3 минут необходимо 80–120 кВт на детали. После 25–35% потерь связи, типичных для больших колец., паспортная мощность составляет 150–200 кВт.. Для толстостенных колец, увеличьте время выдержки, а не мощность нагрева — в противном случае разница температуры между поверхностью и сердцевиной будет вас наказывать.
Как улучшить равномерность температуры в большом кольце?
Три вещи влияют больше всего: сведите к минимуму вариации зазора между катушкой и деталью за счет лучшего центрирования и качества подшипника поворотного стола; вращайте кольцо достаточно быстро, чтобы сделать несколько оборотов за время нагрева (20–60 об/мин для колец диаметром менее 1.5 м); проверяйте ваш температурный датчик по встроенным термопарам во время разработки процесса, а не полагайтесь на некалиброванный пирометр.
Можно ли использовать индукционный нагрев для закалки больших венцов??
Да. Закалка при вращении подходит для зубчатых колес меньшего размера, где кончики и корни зубьев могут нагреваться вместе.. Для больших венцов с грубыми зубьями, более целесообразным является закалка зуба за зубом или контурная закалка — она нагревает каждый зуб или пространство между зубами индивидуально., предотвращение перегрева наконечника, который вызывает закалка на больших модулях.
Стоит ли использовать замкнутую систему водяного охлаждения для обогрева большого кольца?
Если система работает более нескольких часов в день, абсолютно. Водяные пластины с открытым контуром растворяют минералы на горячих медных поверхностях., повышение сопротивления катушки и температуры с течением времени. Чиллер замкнутого цикла с проводимостью ниже 50 мкСм/см, правильная фильтрация, а теплообменник, рассчитанный на общую тепловую нагрузку, окупается за срок службы змеевика., время безотказной работы, и последовательность процесса.
Обсудите ваше применение для обогрева большого кольца
Поделитесь размерами вашего кольца, Материал, целевая температура, и производственные требования. Наша команда инженеров может помочь оценить размер блока питания, концепция катушки, метод нагрева, и возможности автоматизации вашего процесса.


