
Endurecimento por indução de rolamentos de cubo de sulco angular: Seleção de indutor & Guia de fonte de alimentação
Endurecimento por indução do rolamento do cubo com ranhura angular apresenta um desafio único: o rolamento está inclinado (angular) superfícies de ranhura são assimétricas, tornando o aquecimento uniforme muito mais difícil do que em uma superfície plana ou cilíndrica. Entenda errado o projeto do indutor, e você verá uma profundidade irregular da caixa – muito rasa no centro da ranhura, muito profundo de um lado. Acertar na dose, e você manterá uma janela de dureza estreita em ambas as ranhuras com ajustes mínimos de parâmetros. Este guia compara as duas configurações de indutores que dominam a produção e ajuda você a escolher a configuração certa para sua linha.
Índice
1. Por que os sulcos angulares são mais difíceis de temperar
Anéis de rolamento normais têm pistas-planas ou cilíndricas simples. O aquecimento por indução é direto: uma bobina envolve ou fica dentro da peça, e o campo magnético distribui-se de forma uniforme pela superfície alvo.
Os rolamentos de cubo com sulco angular são diferentes. As superfícies dos sulcos são inclinadas a um ângulo em relação ao eixo do rolamento, e os sulcos superior e inferior são assimétricos — situam-se em posições axiais diferentes e enfrentam direções diferentes. Isto significa:
- Um indutor cilíndrico padrão não pode aquecer ambos os sulcos de forma uniforme
- A distância de acoplamento do campo magnético varia pela superfície inclinada, causando distribuição de calor desigual
- A segunda ranhura é sempre mais difícil de aquecer de forma consistente porque a posição do indutor deve ser reajustada
Esses desafios existem independentemente do tamanho do rolamento — mas tornam-se mais pronunciados à medida que a superfície angular aumenta. Os fabricantes de rolamentos usam materiais como GCr15 (100Cr6) aço de rolamento, com profundidade de caixa normalmente especificada em 1.5–3,5 mm e dureza em 58–62 HRC. O classes de aço para rolamentos e requisitos de endurecimento estão bem padronizados; o desafio é inteiramente fornecer calor onde é necessário.
2. Abordagem 1: Indutor perfilado de volta única – duas etapas, Alta Eficiência
Como Funciona
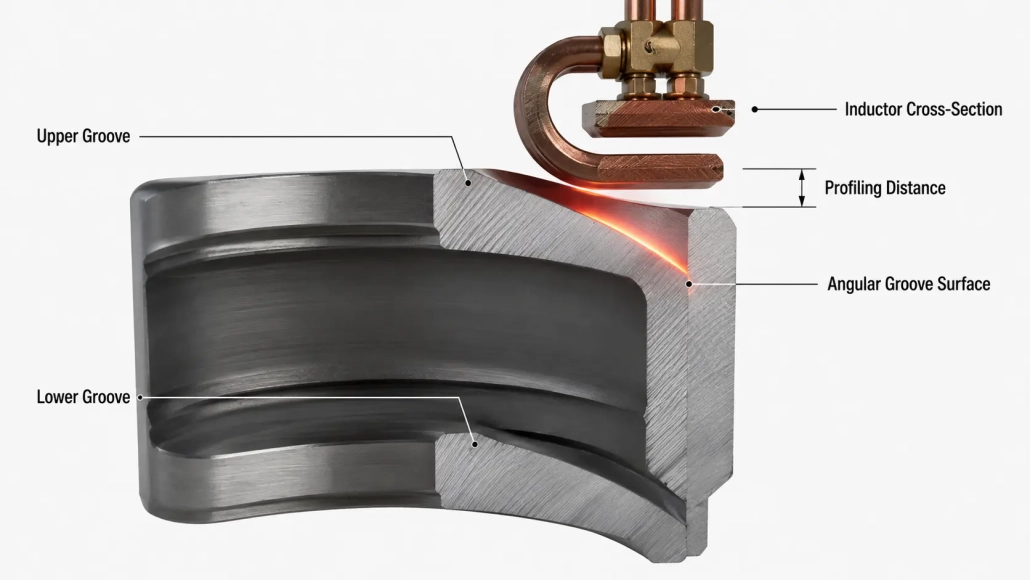
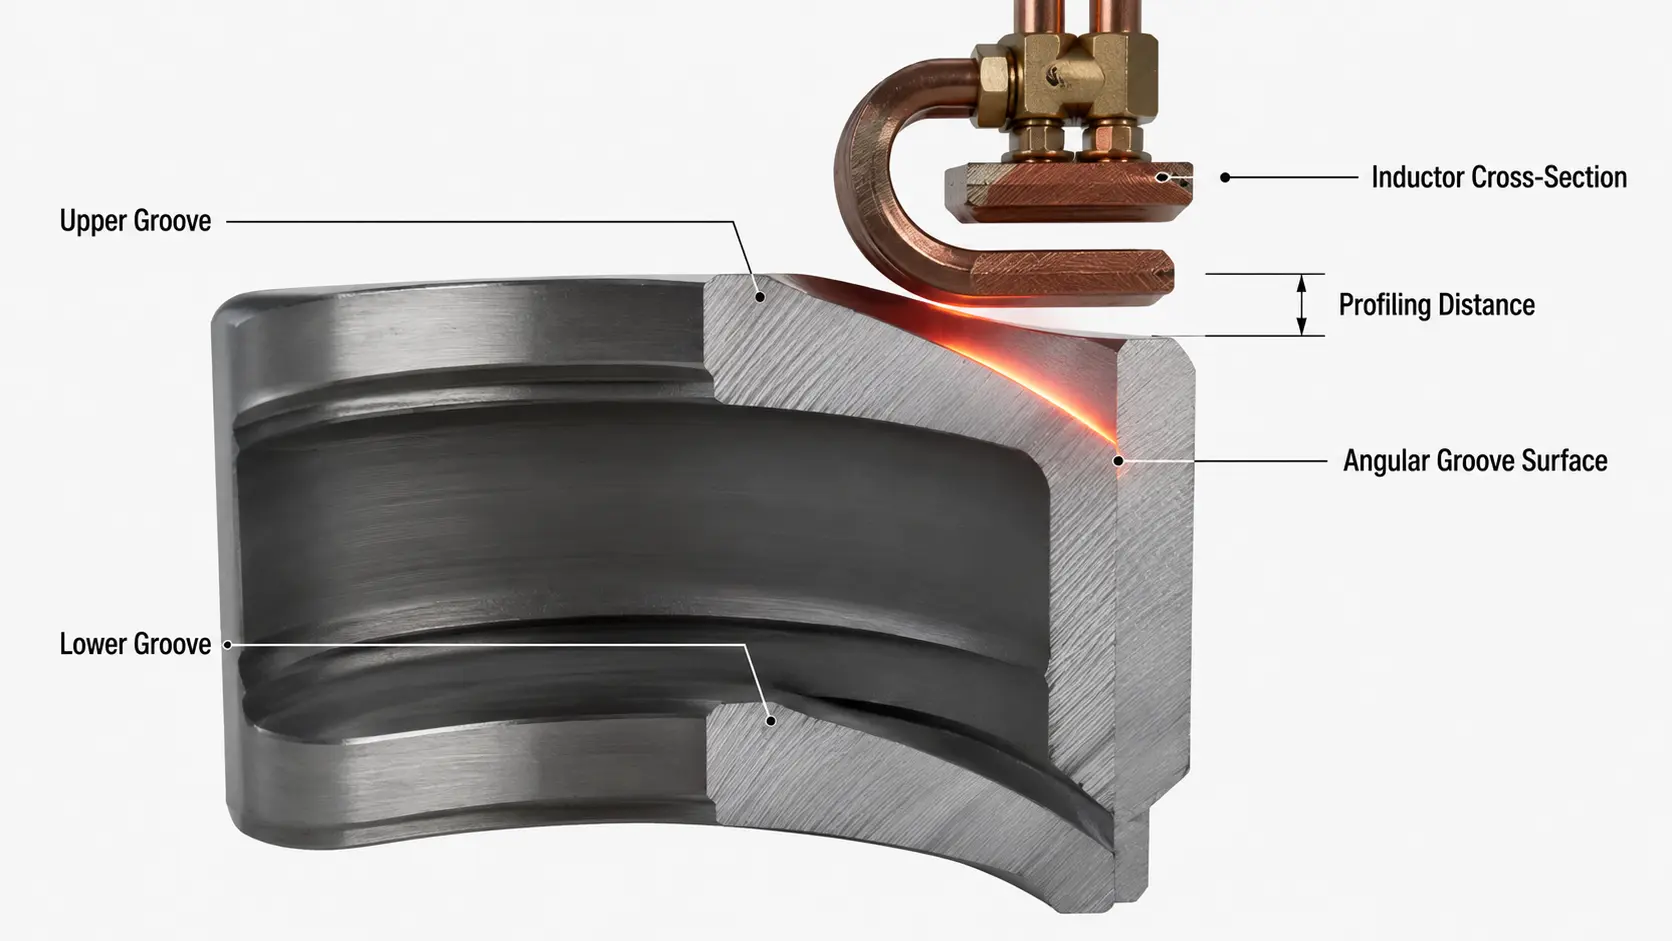
Um indutor de cobre de volta única é usinado com contorno que se aproxima (perfis) a superfície angular de um sulco. A primeira ranhura é endurecida, então o indutor é reposicionado - ajustando a altura e os parâmetros de aquecimento - e a segunda ranhura é processada. Pense nisso como uma ferramenta de precisão que envolve a peça de trabalho: ajuste perfeito, alta transferência de energia.
O que faz funcionar bem
A eficiência de aquecimento é a vantagem destacada. Como o perfil do indutor segue de perto a geometria da ranhura, a distância de acoplamento do campo magnético é minimizada — o que significa que mais energia é desperdiçada na peça e menos é desperdiçada. Para seleção da fonte de alimentação por aquecimento por indução, isto traduz-se numa menor necessidade de potência para a mesma profundidade da caixa, ou endurecimento mais profundo ao mesmo nível de potência.
onde pode correr mal
o principal ponto de dor é a segunda ranhura. como as ranhuras superior e inferior estão posicionadas assimetricamente, a altura do indutor e os parâmetros de aquecimento devem ser reajustados cada vez. Para rolamentos com superfícies angulares grandes, podem surgir dois defeitos específicos:
- Centro superficial: profundidade insuficiente da cementação no ponto médio da ranhura, onde o acoplamento do campo magnético é mais fraco
- Profundidade unilateral: profundidade excessiva da cementação de um lado da ranhura, causada por distância de perfilamento desigual
As correções: ajustar a distância de perfilamento entre o indutor e a peça de trabalho na direção oposta (perfilamento inverso) para compensar a assimetria térmica. Se isso não resolver, mudar de uma volta única para duas voltas (loop duplo) indutor — a segunda volta redistribui o fluxo atual, nivelar o padrão de aquecimento. Isto é semelhante em princípio às técnicas discutidas em nosso guia para desafios do endurecimento por indução de eixo, onde a distância do perfil do indutor também é a principal alavanca para controle de profundidade da caixa.
3. Abordagem 2: Indutor em forma de U - disparo único, Ambas as ranhuras ao mesmo tempo
Como Funciona
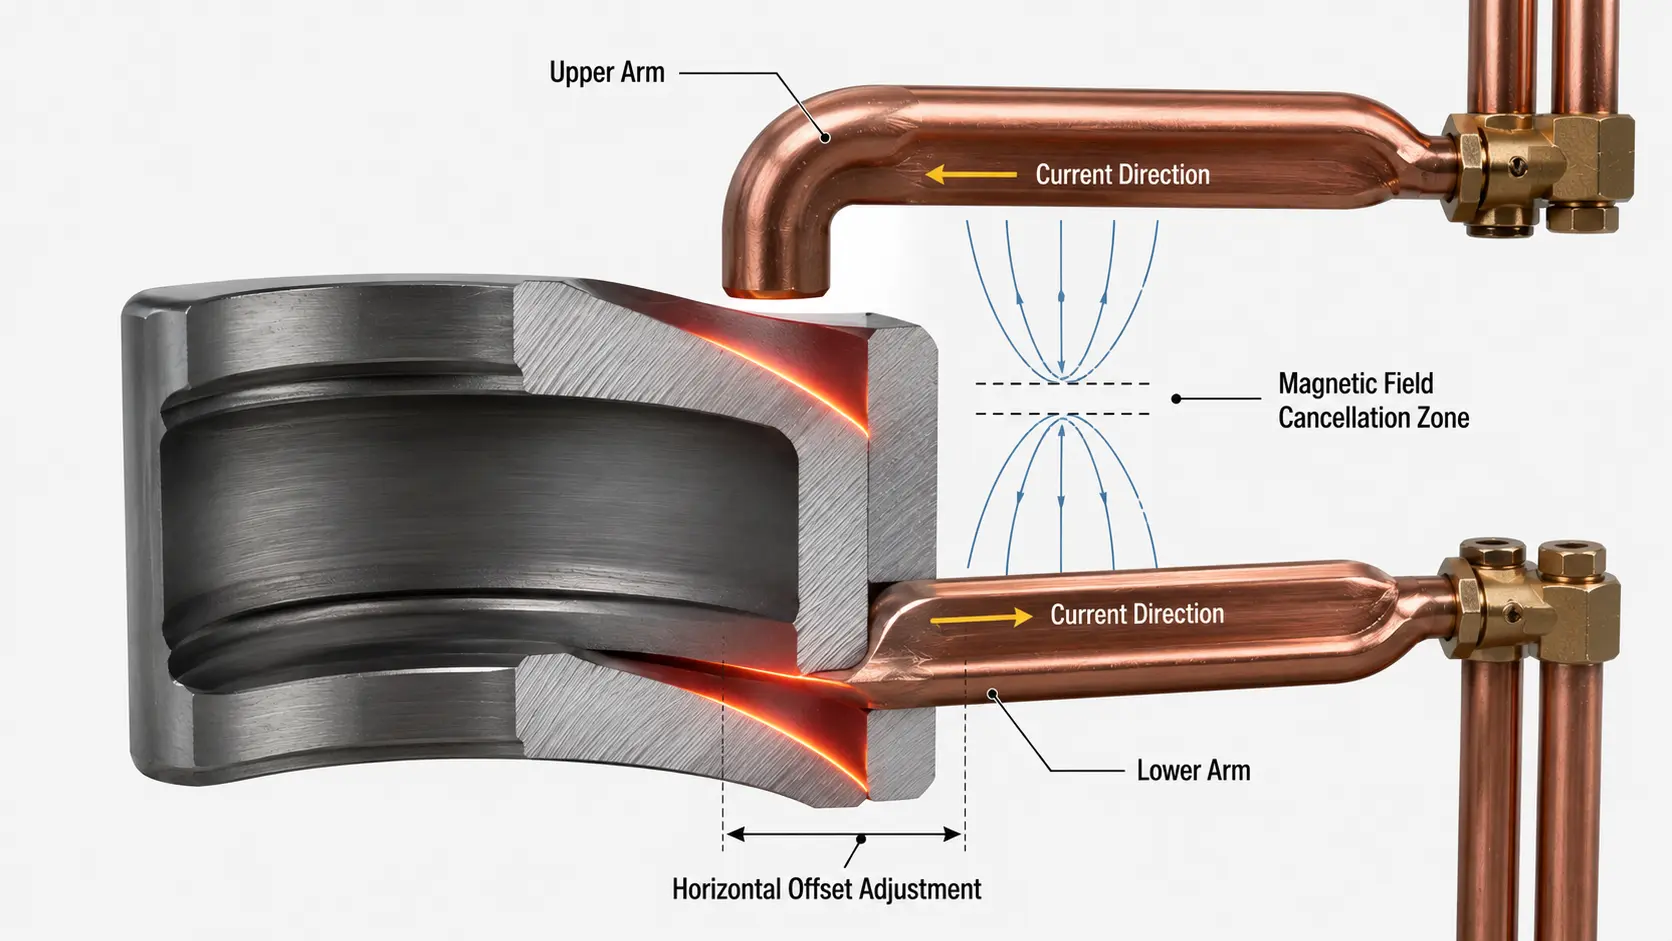
O indutor tem a forma de um meio laço horizontal em forma de U. Em um ciclo de aquecimento, ambas as ranhuras angulares são endurecidas simultaneamente. A máquina de endurecimento deve ter deslocamento horizontal (tradução) capacidade alinhar o indutor precisamente com ambas as superfícies da ranhura.
O Compromisso de Eficiência
O desenho em U tem uma limitação física incorporada: o a corrente nos braços superior e inferior flui em direções opostas. Isto significa que os seus campos magnéticos se cancelam parcialmente, reduzindo o efeito líquido de aquecimento na peça de trabalho. O resultado é uma menor eficiência de aquecimento em comparação com a abordagem perfilada de volta única.
Na prática, isso significa que você precisará de um fonte de alimentação de maior potência para atingir a mesma profundidade de caso, ou aceite um ciclo de aquecimento um pouco mais longo. Consulte classificações de frequência de aquecimento por indução para garantir sua fonte de alimentação - normalmente frequência de superáudio (10–40 kHz) para aplicações de rolamentos — pode fornecer densidade de potência suficiente para a configuração em forma de U.
O Risco de Precisão
O deslocamento horizontal é o parâmetro crítico aqui. Se a tradução estiver configurada incorretamente, o indutor pode entrar em contacto físico (colisão) com a peça de trabalho — causando danos imediatos tanto ao indutor como ao rolamento. Mesmo sem colisão, um deslocamento desalinhado produz aquecimento desigual entre os dois sulcos, anulando o propósito da têmpera de um único disparo. Esta não é uma configuração de ajustar e esquecer: o desfasamento deve ser verificado e ajustado para cada modelo de rolamento.
4. Comparação lado a lado
| Fator | Perfilado de Ciclo Único (Dois Passos) | Em forma de U (Têmpera de uma só vez) |
|---|---|---|
| Eficiência de Aquecimento | Alta — o contorno segue de perto a ranhura | Baixa — correntes opostas cancelam-se parcialmente |
| Tempo de Ciclo | Mais longo — dois ciclos de aquecimento separados | Mais curto — ambas as ranhuras num único ciclo |
| Uniformidade da Profundidade do Case | Boa, mas a segunda ranhura pode necessitar de ajuste de perfil | Bom quando o desfasamento está corretamente definido; desigual se desalinhado |
| Requisito da Máquina | Máquina de endurecimento padrão; apenas ajuste de altura | Deve ter desfasamento horizontal (tradução) capacidade |
| Complexidade de Configuração | Inferior — uma ranhura de cada vez, alinhamento mais simples | Maior — o offset deve ser calibrado com precisão por modelo |
| Risco de colisão | Baixo — indutor posicionado fora da ranhura oposta | Moderado — desalinhamento desalinhado pode causar contacto |
| Melhor para tamanho de lote | Baixo a médio volume; Produção mista de SKUs | Alto volume; Produção dedicada a longo prazo |
5. Como escolher para a sua linha de produção
Escolha a abordagem de perfil de uma volta se:
- As suas tiragens forem baixo a médio (centenas, não milhares por dia)
- Processa SKUs de vários rolamentos na mesma máquina e precisa de troca rápida
- Sua máquina de endurecimento não tem capacidade de deslocamento horizontal
- Você prioriza eficiência de aquecimento e custo de energia acima da velocidade do ciclo bruto
- Você está disposto a aceitar um ajuste de perfil secundário para a segunda ranhura
Escolha a abordagem em forma de U se:
- Sua linha corre alto volume com metas de tempo de ciclo rigorosas
- Você está produzindo um modelo de rolamento único em longas tiragens dedicadas
- Sua máquina de endurecimento tem funcionalidade de deslocamento horizontal (ou você está orçando para um)
- Você tem técnicos de configuração qualificados quem pode calibrar o deslocamento precisamente por modelo
- Você está disposto a superdimensionar a fonte de alimentação para compensar a menor eficiência de aquecimento
Uma nota sobre o dimensionamento da fonte de alimentação
Independentemente da abordagem que escolher, seleção de potência de aquecimento por indução para rolamentos de sulco angular devem ter em conta a perda de eficiência inerente da geometria inclinada. Uma boa regra prática: dimensione a sua fonte de alimentação 15–25% mais alta do que um cálculo de endurecimento em superfície plana sugeriria para a mesma profundidade do invólucro. Esta margem garante aquecimento consistente mesmo com os desafios de perfilagem e acoplamento descritos acima.
Para leitura adicional, o Manual ASM sobre Aquecimento por Indução e Tratamento Térmico fornece dados de referência abrangentes sobre princípios de projeto de indutores e previsão de profundidade de caixa em uma variedade de geometrias. Para seleção de concentradores de fluxo – particularmente relevante se você estiver adicionando concentradores a um indutor em forma de U para aumentar a eficiência – A Fluxtrol oferece recursos técnicos detalhados sobre materiais concentradores de fluxo magnético.
🔑 Principal Conclusão
O indutor perfilado de volta única é o padrão mais seguro para a maioria das lojas: maior eficiência, requisitos de máquina mais simples, e configuração mais fácil. Seu principal custo é um segundo ciclo de aquecimento e um possível ajuste de perfil para a ranhura dois.
O indutor em forma de U é o jogo em tempo de ciclo: os dois grooves de uma só vez, mas você pagará por isso com menor eficiência, uma máquina mais capaz, e disciplina de configuração mais rígida. Ganha o seu lugar em linhas dedicadas de alto volume — não numa oficina de trabalho de SKUs mistos.
Precisa de ajuda a dimensionar um indutor para rolamentos de sulco angular?
A nossa equipa de engenharia pode rever a geometria do seu rolamento, volume de produção, e as especificações da máquina para recomendar a configuração adequada do indutor e a fonte de alimentação. Avaliação técnica rápida, sem compromisso.


