
角槽轮毂轴承感应淬火: 电感器选择 & 电源指南
角槽轮毂轴承感应淬火 提出了独特的挑战: 轴承倾斜 (有角的) 凹槽表面不对称, 使均匀加热比在平坦或圆柱形表面上困难得多. 电感设计错误, 你会看到不均匀的表面深度——凹槽中心太浅, 一侧太深. 掌握正确方法, 您将通过最小的参数调整在两个凹槽上保持紧密的硬度窗口. 本指南比较了两种主导生产的电感器配置,并帮助您为生产线选择合适的一种.
1. 为什么角槽更难淬火
普通轴承套圈具有平坦或简单的圆柱形滚道. 感应加热很简单: 线圈缠绕在零件上或位于零件内部, 并且磁场干净地分布在目标表面上.
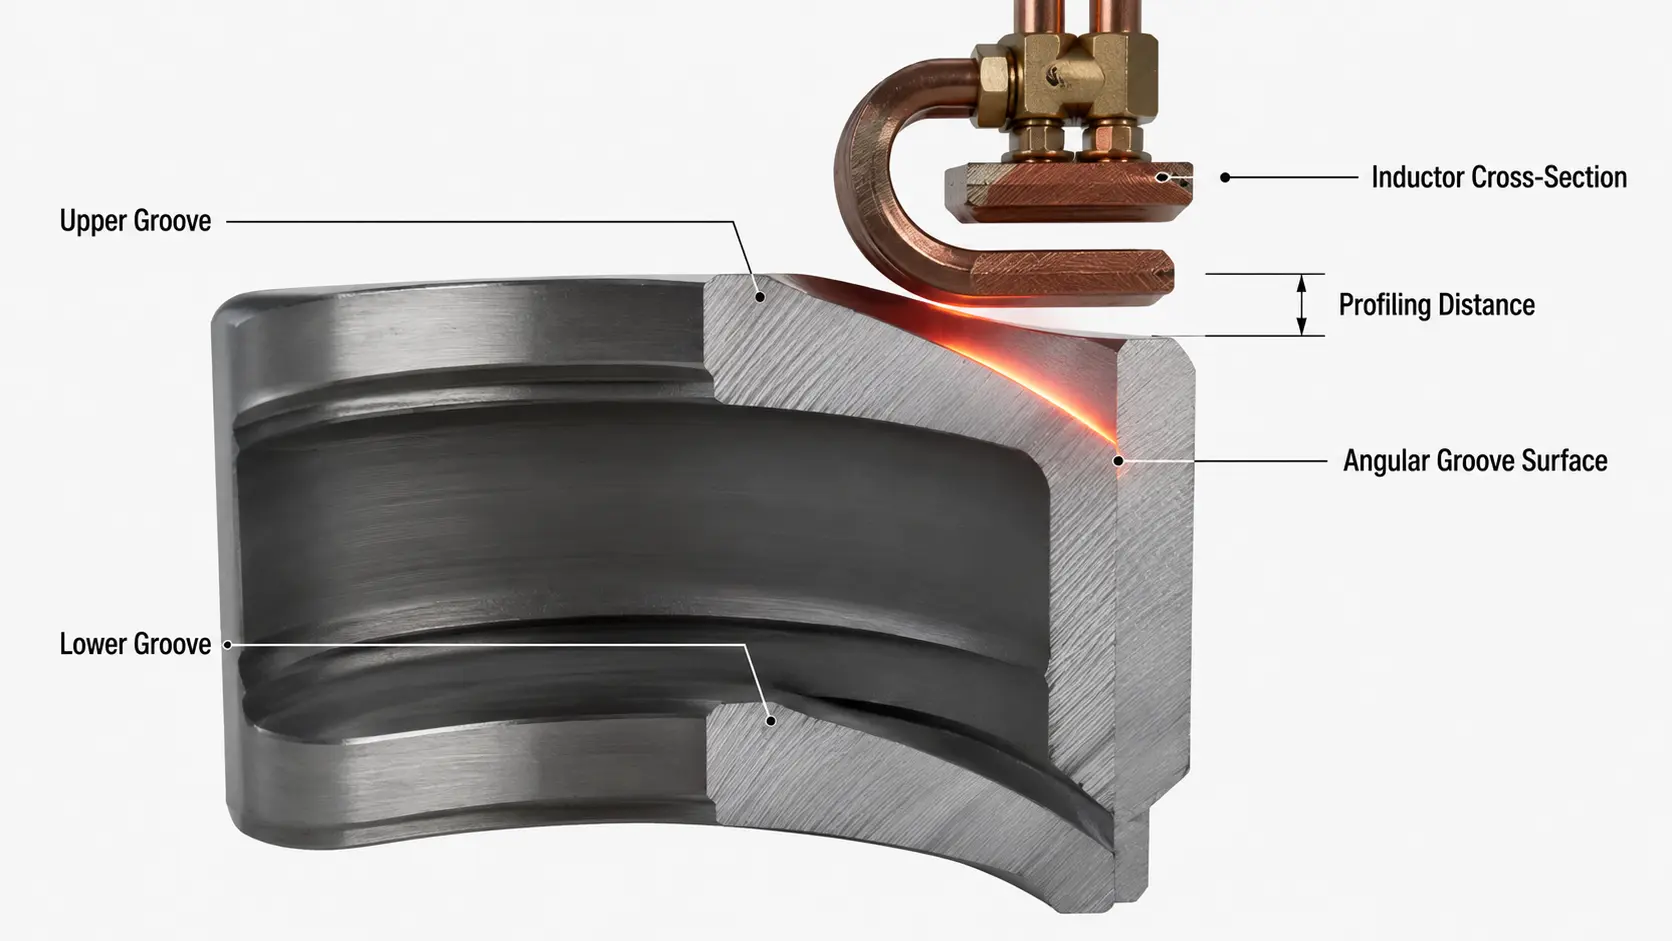
角沟轮毂轴承不同. 凹槽表面是 以一定角度倾斜 相对于轴承轴线, 上、下凹槽是 不对称的 — 它们位于不同的轴向位置并面向不同的方向. 这意味着:
- 标准圆柱形感应器无法均匀加热两个凹槽
- 磁场耦合距离在倾斜表面上变化, 导致 热量分布不均匀
- 第二个凹槽总是更难持续加热,因为必须重新调整感应器的位置
无论轴承尺寸如何,这些挑战都存在 - 但随着角表面变大,这些挑战变得更加明显. 轴承制造商使用的材料如 GCr15 (100六价铬) 轴承钢, 表面深度通常指定为 1.5–3.5毫米 和硬度 58–62HRC. 这些 轴承钢牌号和淬火要求 标准化良好; 挑战完全在于将热量传递到需要的地方.
2. 方法 1: 单匝异型电感器 — 两个步骤, 高效率
工作原理
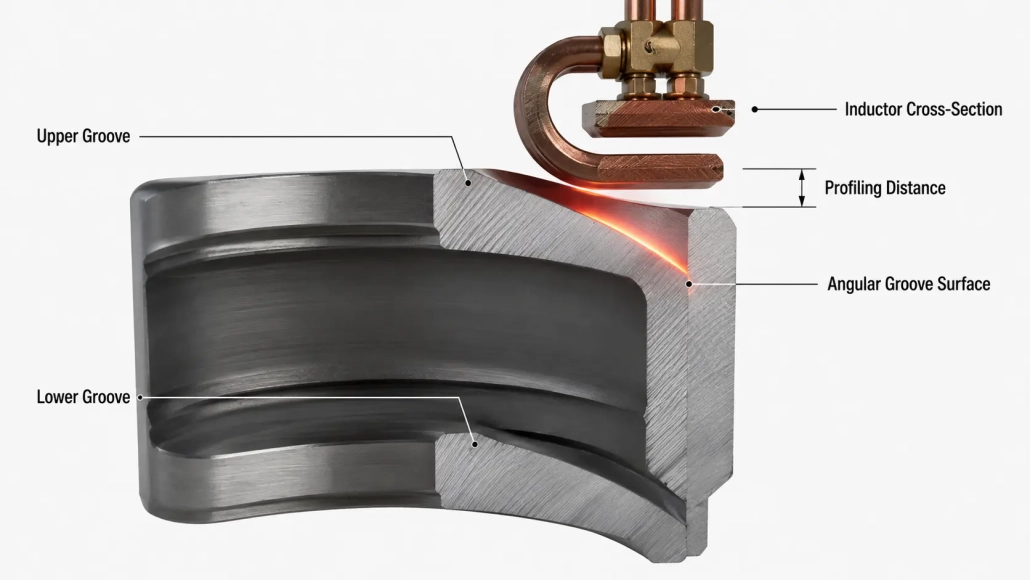
单匝铜电感器采用机械加工而成 轮廓紧密匹配 (简介) 角面 一个凹槽的. 第一槽已硬化, 然后重新定位感应器 - 调整高度和加热参数 - 并加工第二个凹槽. 将其视为紧贴工件的精密工具: 紧密贴合, 高能量传递.
使其高效运作的原因
加热效率是最突出的优势. 因为电感器轮廓紧密贴合槽几何形状, 磁场耦合距离最小化——意味着更多能量进入工件,浪费更少. 对于 感应加热电源的选择, 这意味着在相同的硬化深度下功率需求更低, 或在相同功率水平下实现更深的硬化.
可能出问题的地方
主要痛点是 第二个槽. 由于上下凹槽位置不对称, 每次必须重新调整感应器高度和加热参数. 适用于大角度表面的轴承, 可能会出现两个特定缺陷:
- 浅中心: 凹槽中点处的硬化层深度不足, 磁场耦合最弱的地方
- 一侧深度: 凹槽一侧的渗碳层深度过大, 仿形距离不均匀造成的
修复措施: 反方向调整感应器与工件之间的仿形距离 (反向分析) 补偿热不对称. 如果这不能解决问题, 从单圈切换到两圈 (双环) 感应器 — 第二匝重新分配电流, 调整供暖模式. 这在原则上类似于我们指南中讨论的技术 轴感应淬火挑战, 其中电感器轮廓距离也是渗层深度控制的主要杠杆.
3. 方法 2: U 形电感 — 单次, 两个凹槽同时
工作原理
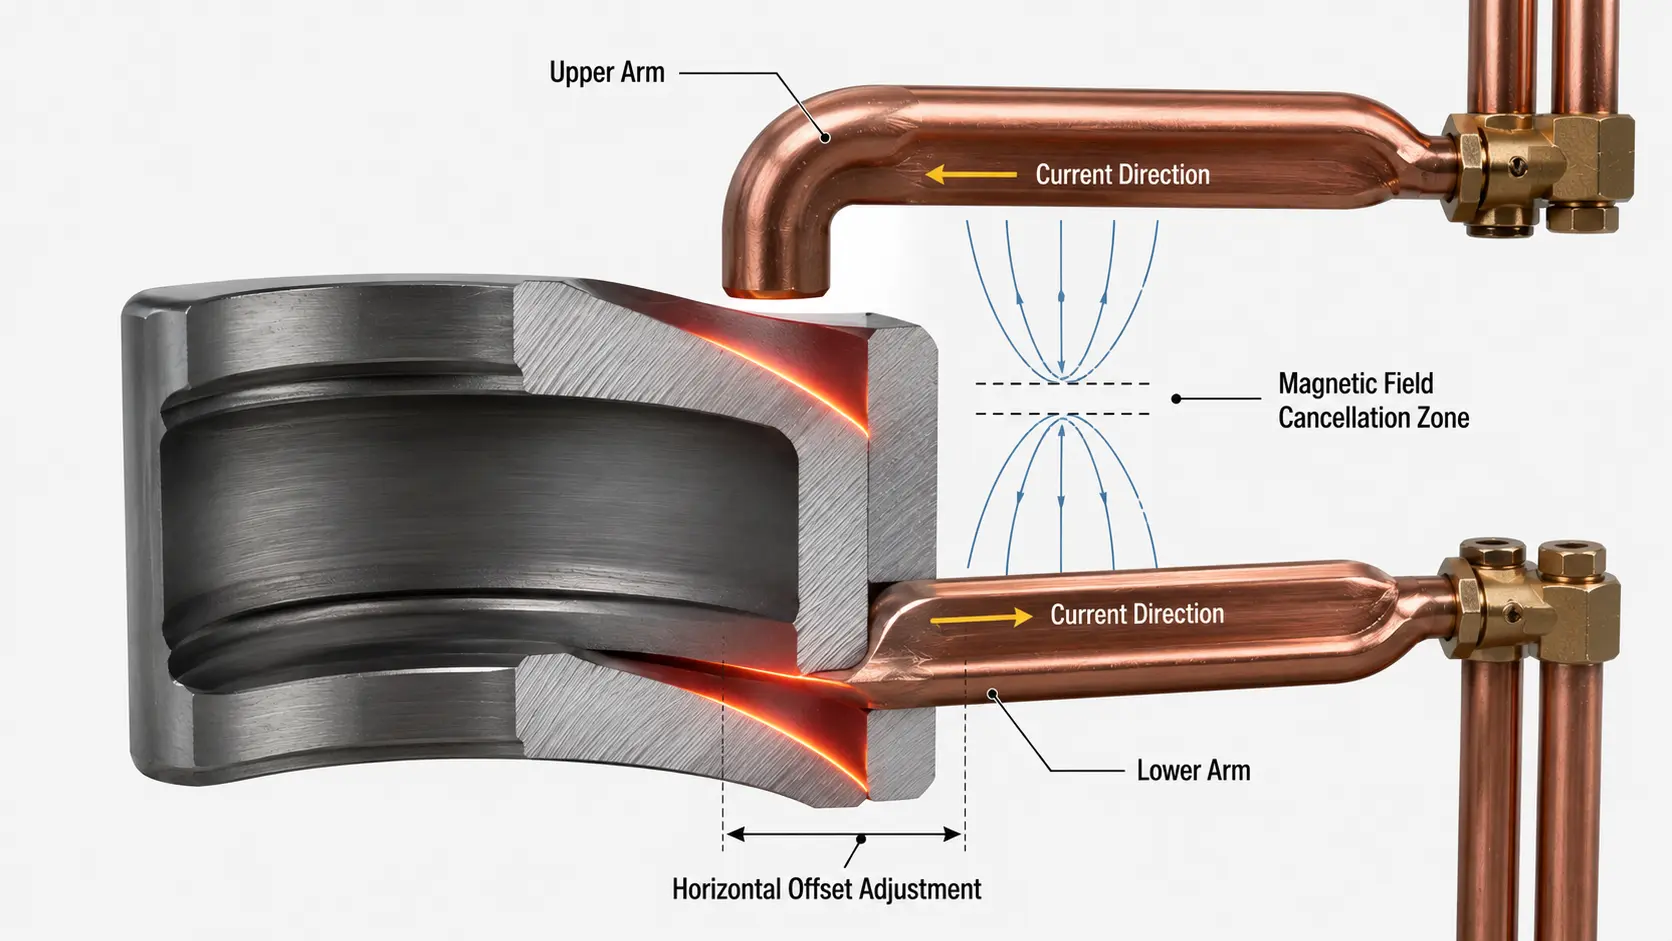
电感器的形状为 水平U型半环. 在一个加热周期内, 两个角槽同时硬化. 淬火机必须具备 水平偏移 (翻译) 能力 将感应器与两个凹槽表面精确对齐.
效率权衡
U 形设计具有固有的物理限制: 这 上臂和下臂的电流流向相反. 这意味着它们的磁场部分相互抵消, 减少对工件的净热效应. 与单匝异形方法相比,其结果是加热效率较低.
在实践中, 这意味着你需要一个 更高功率的电源 达到相同的渗碳深度, 或接受稍长的加热周期. 参考 感应加热频率分类 确保您的供电——通常是超音频 (10-40 kHz) 适用于轴承应用 — 可为 U 形配置提供足够的功率密度.
精准风险
水平偏移是这里的关键参数. 如果翻译设置不正确, 电感器可以使 身体接触 (碰撞) 与工件 — 对感应器和轴承造成立即损坏. 即使没有碰撞, 未对准的偏移会在两个凹槽之间产生不均匀的加热, 违背了单次强化的目的. 这不是一劳永逸的设置: 偏移量必须为每种轴承型号进行验证和调整.
4. 并排比较
| 因素 | 单圈轮廓 (两步法) | U 形 (单次淬火) |
|---|---|---|
| 加热效率 | 高 — 轮廓紧贴槽 | 低 — 电流部分相互抵消 |
| 循环时间 | 较长 — 两个单独的加热循环 | 较短 — 两个槽在一次循环中完成 |
| 壳体硬度深度均匀性 | 良好的, 但第二个槽可能需要轮廓调整 | 当偏移设置正确时良好; 如果未对齐则不均匀 |
| 机器要求 | 标准淬火机; 仅高度调整 | 必须有水平偏移 (翻译) 能力 |
| 设置复杂性 | 降低——一次一个凹槽, 更简单的对齐 | 更高 — 每个模型必须精确校准偏移 |
| 碰撞风险 | 低 — 感应器远离相对凹槽 | 中等 — 未对准的偏移可能会导致接触 |
| 最适合批量大小 | 低到中等音量; 混合SKU生产 | 高产量; 专门的长期生产 |
5. 如何为您的生产线选择
如果满足以下条件,请选择单圈异形方法:
- 您的生产运行是 低到中等音量 (数百, 每天不是数千)
- 你处理 多个轴承 SKU 在同一台机器上并且需要快速切换
- 您的淬火机 不具备水平偏移能力
- 你优先考虑 加热效率和能源成本 超过原始循环速度
- 你愿意接受一个 二次轮廓调整 对于第二个凹槽
选择 U 形方法如果:
- 您的线路正在运行 高产量和紧迫的周期时间目标
- 你正在制作一个 长期专用运行中的单轴承型号
- 您的淬火机 具有水平偏移功能 (或者你正在为一个做预算)
- 你有 熟练的安装技术人员 谁可以精确校准每个模型的偏移
- 你愿意 电源尺寸过大 以补偿较低的加热效率
关于电源尺寸的注意事项
无论您选择哪种方法, 感应加热功率选择 对于角沟轴承,应考虑倾斜几何形状造成的固有效率损失. 一个好的经验法则: 确定电源大小 15– 提高 25% 与相同表面深度的平面硬化计算建议的结果相比. 即使面临上述分析和耦合挑战,这种余量也能确保一致的加热.
供进一步阅读, 这 ASM 感应加热和热处理手册 提供有关各种几何形状的电感器设计原理和外壳深度预测的广泛参考数据. 对于通量集中器的选择 — 如果您将集中器添加到 U 形电感器以提高效率,则尤其重要 — 通量控制 提供有关磁通量集中器材料的详细技术资源.
🔑 关键要点
单匝异型电感器是 更安全的默认设置 对于大多数商店: 更高的效率, 更简单的机器要求, 和更简单的设置. 其主要成本是第二次加热循环和对第二个凹槽可能进行的分析调整.
U形电感是 循环播放: 一次拍摄两个凹槽, 但你会付出低效率的代价, 功能更强大的机器, 和更严格的设置纪律. 它在高产量专用生产线上占有一席之地——而不是在混合SKU作坊中.


