
تقسية التحريض لمحمل محور ذو أخدود زاوي: اختيار الموَلِّد & دليل مصدر الطاقة
محور الأخدود الزاوي يحمل تصلب الحث يمثل تحديا فريدا: المحمل منحدر (الزاوي) أسطح الأخدود غير متماثلة, مما يجعل التسخين الموحد أكثر صعوبة بكثير من التسخين على سطح مستو أو أسطواني. الحصول على تصميم مغو خاطئ, وسترى عمقًا غير متساوٍ للعلبة – ضحل جدًا في مركز الأخدود, عميق جدًا على جانب واحد. قم بها بشكل صحيح, وستحتفظ بنافذة صلابة ضيقة عبر كلا الأخاديد مع الحد الأدنى من التغيير والتبديل في المعلمات. هذه الدورة تقارن بين تكويني الملفين اللذين يهيمنان على الإنتاج وتساعدك على اختيار الأنسب لخطك.
جدول المحتويات
1. لماذا التجاويف الزاويّة أصعب في التقسية
تحتوي حلقات التحمل العادية على مسارات سباق مسطحة أو أسطوانية بسيطة. التسخين بالحث مباشر وبسيط: يلف الملف حول الجزء أو يجلس بداخله, ويتوزع المجال المغناطيسي بشكل نظيف عبر سطح الهدف.
محامل محور الأخدود الزاوي مختلفة. أسطح الأخدود مائلة بزاوية بالنسبة لمحور التحمل, والأخاديد العلوية والسفلية غير متماثلة — فهي تقع في مواضع محورية مختلفة وتواجه اتجاهات مختلفة. هذا يعني:
- أن الملف الأسطواني القياسي لا يمكنه تسخين كلا الأخدودين بالتساوي
- تختلف مسافة اقتران المجال المغناطيسي عبر السطح المائل, تسبب توزيع غير متساو للحرارة
- من الصعب دائمًا تسخين الأخدود الثاني باستمرار لأنه يجب إعادة ضبط موضع المحرِّض
توجد هذه التحديات بغض النظر عن حجم المحامل، ولكنها تصبح أكثر وضوحًا مع زيادة حجم السطح الزاوي. تستخدم الشركات المصنعة للمحامل مواد مثل جي سي آر 15 (100Cr6) تحمل الصلب, مع عمق الحالة المحدد عادةً بـ 1.5-3.5 ملم والصلابة عند 58-62 لجنة حقوق الإنسان. ثم يقوم تحمل درجات الصلب ومتطلبات تصلب موحدة بشكل جيد; ويكمن التحدي بالكامل في توصيل الحرارة إلى حيث تكون هناك حاجة إليها.
2. النهج 1: مغو ذو دورة واحدة – خطوتين, كفاءة عالية
كيف يعمل
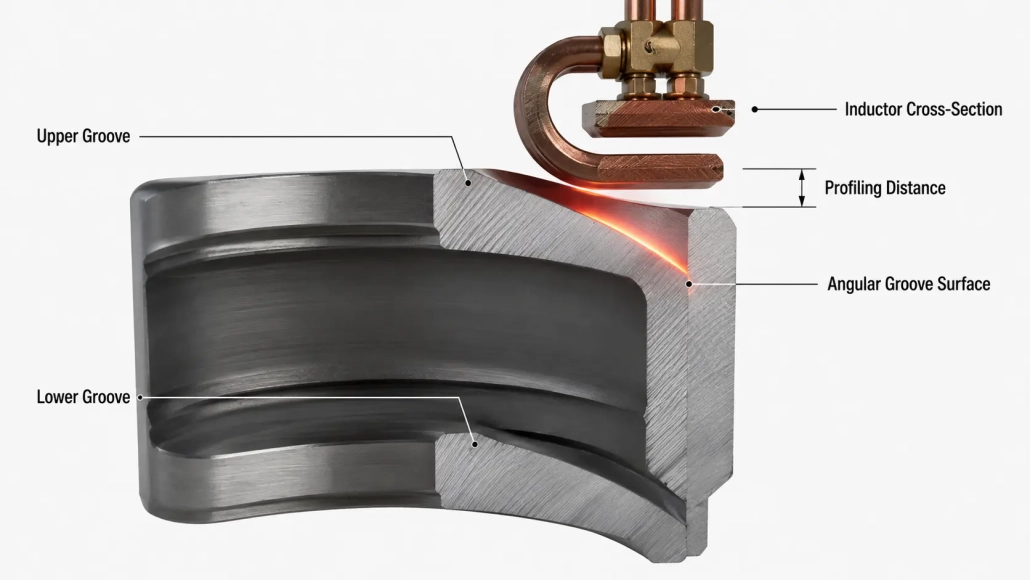
يتم تشكيل مغو نحاسي ذو دورة واحدة باستخدام أ الكفاف الذي يتطابق بشكل وثيق (الملامح) السطح الزاوي من أخدود واحد. يتم تصلب الأخدود الأول, ثم يتم إعادة وضع المحث – مع ضبط معلمات الارتفاع والتسخين – وتتم معالجة الأخدود الثاني. فكر فيه كأداة دقيقة تتماشى مع قطعة الشغل: ملاءمة محكمة, نقل طاقة عالي.
ما الذي يجعله يعمل بشكل جيد
كفاءة التسخين هي الميزة البارزة. لأن شكل الملف الحثي يتبع هندسة الأخدود عن كثب, يتم تقليل مسافة اقتران المجال المغناطيسي — مما يعني أن المزيد من الطاقة يذهب إلى قطعة الشغل وأقل يضيع. لـ اختيار مصدر طاقة التسخين بالحث, هذا يترجم إلى متطلبات طاقة أقل لنفس عمق الحافظة, أو تصلب أعمق عند نفس مستوى الطاقة.
أين يمكن أن يحدث خطأ
النقطة المؤلمة الرئيسية هي الأخدود الثاني. نظرًا لأن الأخاديد العلوية والسفلية موضوعة بشكل غير متماثل, يجب إعادة ضبط ارتفاع الملف والمحاثة وطرق التسخين في كل مرة. للاعمدة ذات الأسطح الزاويّة الكبيرة, يمكن أن تظهر عيبين محددين:
- مركز ضحل: عمق الغلاف غير الكافي في منتصف الأخدود, حيث تكون قوة المجال المغناطيسي أضعف
- عمق من جانب واحد: عمق الغلاف الزائد على أحد جوانب الأخدود, ناتج عن تباعد غير متساوٍ للملف الشخصي
الإصلاحات: اضبط مسافة التشكيل بين المحث وقطعة العمل في الاتجاه المعاكس (التنميط العكسي) للتعويض عن عدم التماثل الحراري. إذا لم يحل ذلك, التبديل من دورة واحدة إلى دورتين (حلقة مزدوجة) محث - المنعطف الثاني يعيد توزيع التدفق الحالي, مساء خارج نمط التدفئة. وهذا مشابه من حيث المبدأ للتقنيات التي تمت مناقشتها في دليلنا تحديات تقسية الأعمدة بالحث, حيث تكون مسافة تحديد المحث هي أيضًا الرافعة الأساسية للتحكم في عمق العلبة.
3. النهج 2: مغو على شكل حرف U — طلقة واحدة, كلا الأخاديد في وقت واحد
كيف يعمل
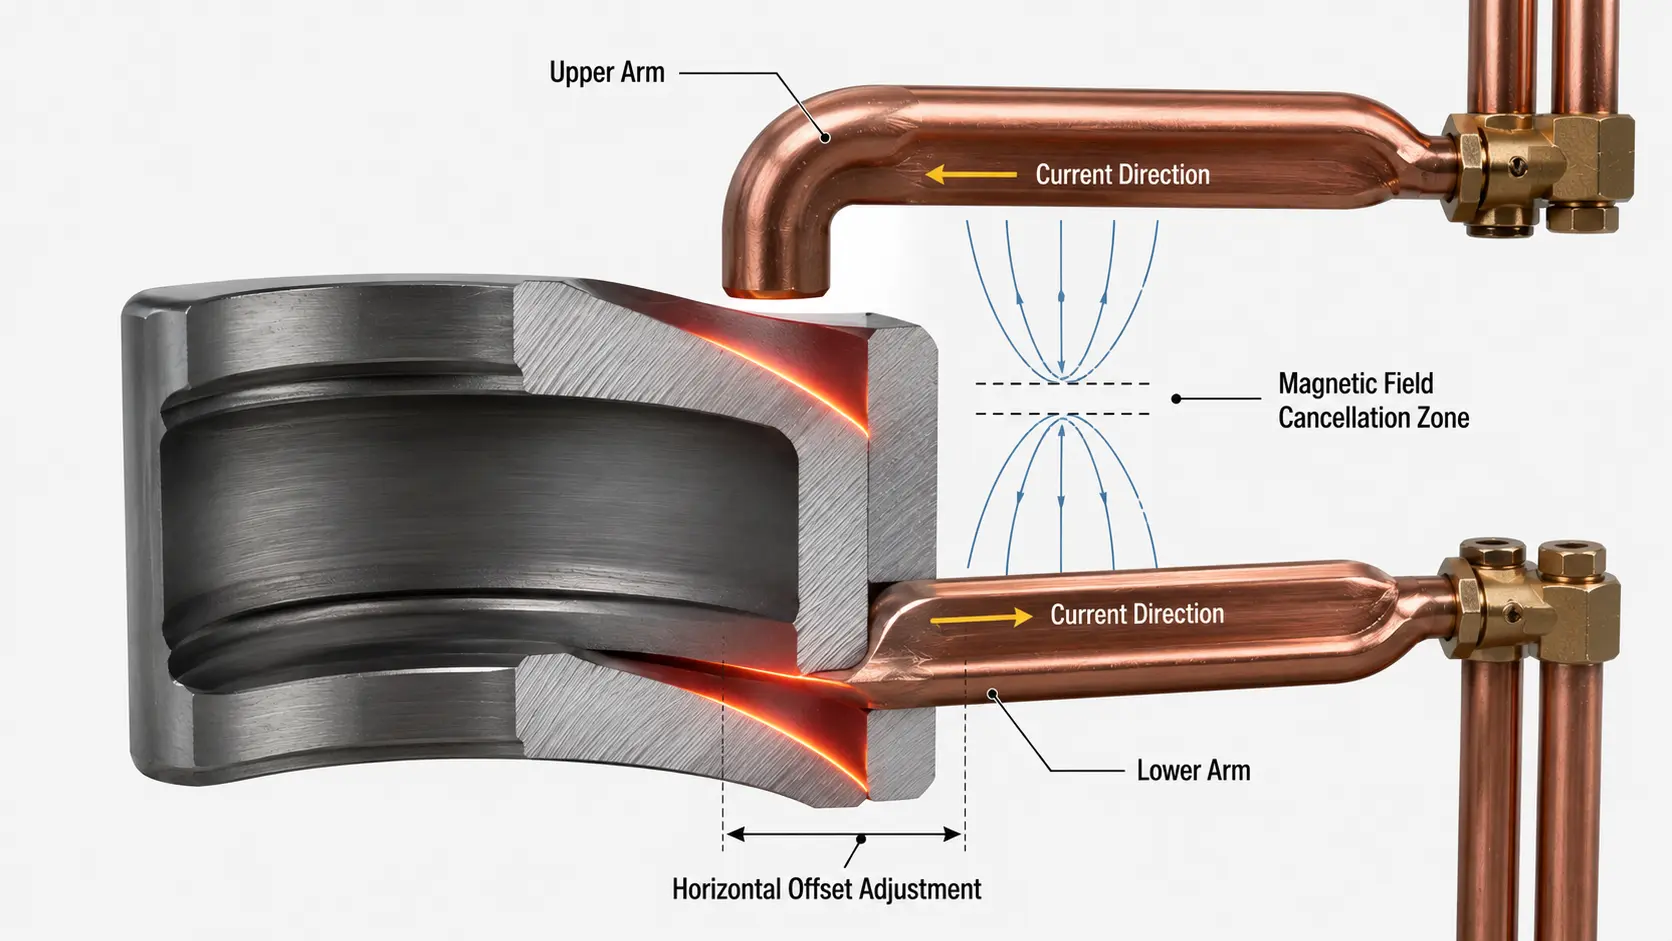
مغو على شكل نصف حلقة أفقية على شكل حرف U. في دورة تسخين واحدة, يتم تصلب كلا الركبتين الزاويتين في وقت واحد. يجب أن يكون لآلة التصلب الإزاحة الأفقية (ترجمة) القدرة لتوفيق الملف المحفز بدقة مع كلا سطحي الركبة.
التضحية بالكفاءة
يحتوي تصميم الشكل U على قيود فيزيائية مدمجة: ال يتدفق التيار في الذراعين العلوي والسفلي في اتجاهين متعاكسين. وهذا يعني أن مجالاتها المغناطيسية تلغي بعضها البعض جزئيًا, تقليل تأثير التسخين الصافي على قطعة العمل. والنتيجة هي كفاءة تسخين أقل مقارنة بالنهج الموجه بدورة واحدة.
في الممارسة العملية, هذا يعني أنك ستحتاج إلى مصدر طاقة أعلى لتحقيق نفس عمق الحالة, أو قبول دورة تسخين أطول قليلاً. ارجع إلى تصنيفات تردد التدفئة التعريفي لضمان مصدر الطاقة الخاص بك - عادةً ما يكون تردد الصوت فائقًا (10-40 كيلوهرتز) لتطبيقات المحامل — يمكن أن يوفر كثافة طاقة كافية للتكوين على شكل حرف U.
مخاطر الدقة
الإزاحة الأفقية هي المعلمة الحرجة هنا. إذا تم ضبط الترجمة بشكل غير صحيح, يمكن للمحث أن يلامس الجزء المادي (تصادم) مع قطعة العمل — مما يسبب تلفًا فوريًا لكل من المحث والمحمل. حتى بدون التصادم, يؤدي الانحراف غير المحاذي إلى تسخين غير متساوٍ بين الأخدودين, مما يقوض هدف التصلب بالطلقة الواحدة. هذا ليس إعدادًا يتم ضبطه ونسيانه: يجب التحقق من الانحراف وضبطه لكل نوع من المحامل.
4. مقارنة جنبًا إلى جنب
| العامل | ملف بلفة واحدة (خطوتان) | على شكل حرف U (طلقة واحدة) |
|---|---|---|
| كفاءة التسخين | عالٍ — يتبع المحيط الأخدود عن كثب | أدنى — التيارات المعاكسة تلغي جزئيًا |
| مدة الدورة | أطول — دورتان تسخين منفصلتان | أقصر — كل الأخاديد في دورة واحدة |
| تجانس عمق العلبة | جيد, لكن الأخدود الثاني قد يحتاج تعديل التشكيل | جيد عند ضبط الإزاحة بشكل صحيح; غير متساوٍ إذا كان غير محاذٍ |
| متطلبات الماكينة | ماكينة تصلب قياسية; تعديل الارتفاع فقط | يجب أن يكون هناك إزاحة أفقية (ترجمة) القدرة |
| تعقيد الإعداد | أدنى — أخدود واحد في كل مرة, محاذاة أبسط | أعلى — يجب معايرة الإزاحة بدقة لكل نموذج |
| خطر التصادم | منخفض — الملف الموضوع بعيدًا عن الأخدود المعاكس | متوسط — الإزاحة غير المحاذية يمكن أن تسبب تلامسًا |
| الأفضل لحجم الدفعة | منخفض إلى متوسط الحجم; إنتاج SKU مختلط | حجم كبير; إنتاج طويل مخصص |
5. كيفية اختيار خط الإنتاج الخاص بك
اختر النهج المفرد ذو الملف المحدد إذا:
- تشغيلات الإنتاج الخاصة بك منخفض إلى متوسط الحجم (مئات, ليست آلافًا في اليوم)
- أنت تقوم بمعالجة عدة أنواع من محامل SKU على نفس الجهاز وتحتاج إلى تغيير سريع
- آلة تصلب الخاص بك ليس لديه القدرة على الإزاحة الأفقية
- أنت تعطي الأولوية كفاءة التدفئة وتكلفة الطاقة على سرعة الدورة الخام
- أنت على استعداد لقبول أ تعديل ملف التعريف الثانوي للأخدود الثاني
اختر النهج على شكل حرف U إذا:
- الخط الخاص بك يعمل حجم كبير مع أهداف دورة زمنية ضيقة
- أنت تنتج أ نموذج محمل واحد في فترات طويلة مخصصة
- آلة تصلب الخاص بك لديه وظيفة الإزاحة الأفقية (أو أنك تضع ميزانية لواحدة)
- لديك فنيين الإعداد المهرة من يمكنه معايرة الإزاحة بدقة لكل نموذج
- أنت على استعداد ل حجم كبير من إمدادات الطاقة للتعويض عن انخفاض كفاءة التدفئة
ملاحظة حول حجم مصدر الطاقة
بغض النظر عن النهج الذي تختاره, موارد اختيار مصدر طاقة التسخين بالحث بالنسبة لمحامل الأخدود الزاوي، يجب أن تأخذ في الاعتبار فقدان الكفاءة المتأصل من الهندسة المائلة. قاعدة جيدة: حجم مصدر الطاقة الخاص بك 15-25% أعلى مما قد توحي به حسابات تصلب السطح المسطح لنفس عمق الحالة. تضمن هذه المساحة العلوية تسخينًا متسقًا حتى مع تحديات التنميط والاقتران الموضحة أعلاه.
لمزيد من القراءة, ال دليل ASM حول التسخين التعريفي والمعالجة الحرارية يوفر بيانات مرجعية واسعة النطاق حول مبادئ تصميم المحث والتنبؤ بعمق الحالة عبر مجموعة من الأشكال الهندسية. بالنسبة لاختيار مكثف التدفق - وهو ذو أهمية خاصة إذا كنت تقوم بإضافة مكثفات إلى محث على شكل حرف U لتعزيز الكفاءة - Fluxtrol تقدم موارد تقنية مفصلة عن مواد مكثف التدفق المغناطيسي.
🔑 الخلاصة الرئيسية
المحث ذو الدورة الواحدة هو الافتراضي أكثر أمانا لمعظم المحلات التجارية: كفاءة أعلى, متطلبات آلة أبسط, وإعداد أسهل. تكلفتها الرئيسية هي دورة تسخين ثانية وتعديل محتمل للأخدود الثاني.
المحث على شكل حرف U هو لعب دورة الوقت: كلا الأخاديد في طلقة واحدة, لكنك ستدفع ثمنها بكفاءة أقل, آلة أكثر قدرة, وانضباط الإعداد أكثر صرامة. إنه يستحق مكانه في خطوط الإنتاج المخصصة عالية الحجم — وليس في ورشة عمل مختلطة المنتجات.
هل تحتاج مساعدة في تحديد حجم الموَلِّد للتحميلات الزاوية للحملات?
فريق الهندسة لدينا يمكنه مراجعة هندسة محملتك, حجم الإنتاج, ومواصفات المكائن لتوصية التكوين الصحيح للموَلِّد ومصدر الطاقة. تقييم تقني سريع, لا يوجد التزام.


