
Temple por inducción de rodamientos de cubo de ranura angular: Selección de inductor & Guía de fuente de alimentación
Endurecimiento por inducción de cojinetes de cubo con ranura angular presenta un desafío único: el rodamiento está inclinado (angular) las superficies de las ranuras son asimétricas, haciendo que el calentamiento uniforme sea mucho más difícil que en una superficie plana o cilíndrica. Equivocarse en el diseño del inductor, y verás una profundidad de caja desigual: demasiado poco profunda en el centro de la ranura, demasiado profundo en un lado. Hazlo bien, y mantendrá una ventana de dureza ajustada en ambas ranuras con un ajuste mínimo de parámetros. Esta guía compara las dos configuraciones de inductores que dominan la producción y le ayuda a elegir la adecuada para su línea..
Índice de contenidos
1. Por qué las ranuras angulares son más difíciles de endurecer
Los anillos de cojinete ordinarios tienen pistas planas o cilíndricas simples. El calentamiento por inducción es sencillo: una bobina se envuelve alrededor o se sitúa dentro de la pieza, y el campo magnético se distribuye uniformemente a través de la superficie objetivo.
Los rodamientos de buje con ranura angular son diferentes. Las superficies de la ranura están inclinadas en un ángulo en relación con el eje del rodamiento, y las ranuras superior e inferior son asimétricas — se sitúan en diferentes posiciones axiales y miran en direcciones distintas. Esto significa:
- Un inductor cilíndrico estándar no puede calentar ambas ranuras de manera uniforme
- La distancia de acoplamiento del campo magnético varía a lo largo de la superficie inclinada, lo que provoca una distribución de calor desigual
- La segunda ranura siempre es más difícil de calentar de manera constante porque es necesario reajustar la posición del inductor.
Estos desafíos existen independientemente del tamaño del rodamiento, pero se vuelven más pronunciados a medida que la superficie angular aumenta.. Los fabricantes de rodamientos utilizan materiales como GCr15 (100Cr6) acero para rodamientos, con profundidad de caja típicamente especificada en 1.5–3,5 milímetros y dureza en 58–62 HRC. El Grados de acero para rodamientos y requisitos de endurecimiento. están bien estandarizados; el desafío consiste exclusivamente en suministrar calor donde se necesita.
2. Enfoque 1: Inductor perfilado de una sola vuelta: dos pasos, Alta eficiencia
Cómo Funciona
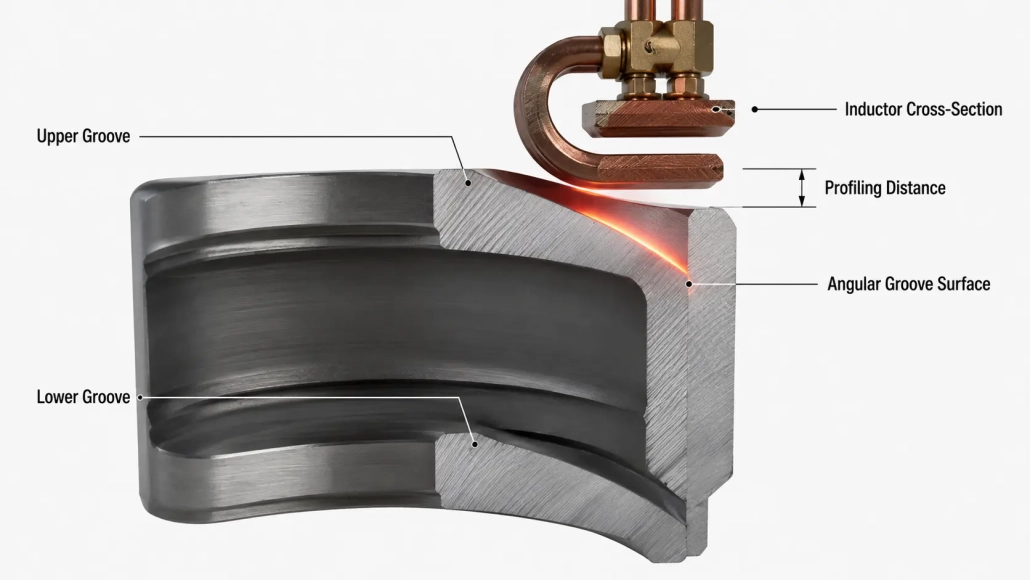
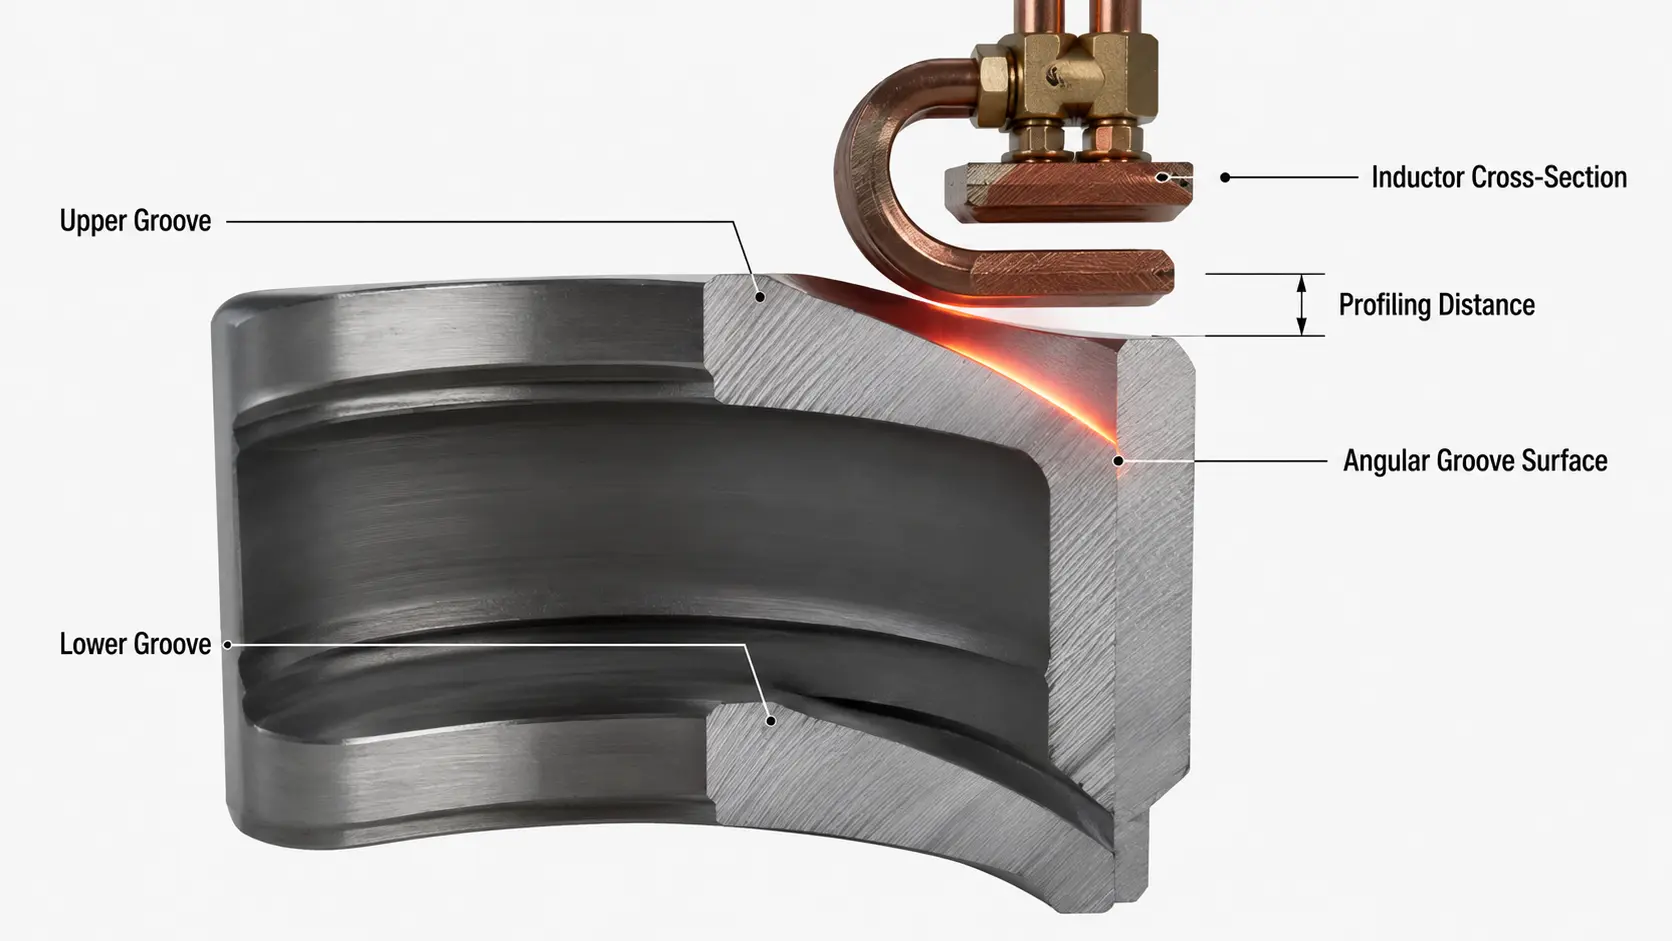
Un inductor de cobre de una sola vuelta está mecanizado con una contorno que coincide estrechamente (perfiles) la superficie angular de una ranura. La primera ranura está endurecida., luego se reposiciona el inductor (ajustando la altura y los parámetros de calentamiento) y se procesa la segunda ranura. Piense en ello como una herramienta de precisión que abraza la pieza de trabajo.: ajuste perfecto, alta transferencia de energía.
¿Qué hace que funcione bien?
La eficiencia de la calefacción es la ventaja destacada. Debido a que el perfil del inductor sigue de cerca la geometría de la ranura, la distancia de acoplamiento del campo magnético se minimiza, lo que significa que más energía va a la pieza de trabajo y se desperdicia menos. Para selección de la fuente de alimentación de calentamiento por inducción, esto se traduce en un menor requerimiento de potencia para la misma profundidad de temple, o un endurecimiento más profundo al mismo nivel de potencia.
Dónde Puede Fallar
El principal punto problemático es la segunda ranura. Dado que las ranuras superior e inferior están posicionadas de manera asimétrica, la altura del inductor y los parámetros de calentamiento deben reajustarse cada vez. Para los rodamientos con grandes superficies angulares, pueden aparecer dos defectos específicos:
- Centro superficial: profundidad insuficiente de la capa endurecida en el punto medio de la ranura, donde el acoplamiento del campo magnético es más débil
- Profundidad unilateral: profundidad excesiva de la capa endurecida en un lado de la ranura, causada por una distancia de perfilado desigual
Las soluciones: ajustar la distancia de perfilado entre el inductor y la pieza en la dirección opuesta (perfilado inverso) para compensar la asimetría térmica. Si eso no lo resuelve, cambiar de una sola vuelta a dos vueltas (doble bucle) inductor — el segundo turno redistribuye el flujo de corriente, igualar el patrón de calefacción. Esto es similar en principio a las técnicas que se discuten en nuestra guía a desafíos del endurecimiento por inducción de ejes, donde la distancia de perfilado del inductor es también la palanca principal para el control de profundidad de la carcasa.
3. Enfoque 2: Inductor en forma de U — disparo único, Ambos surcos a la vez
Cómo Funciona
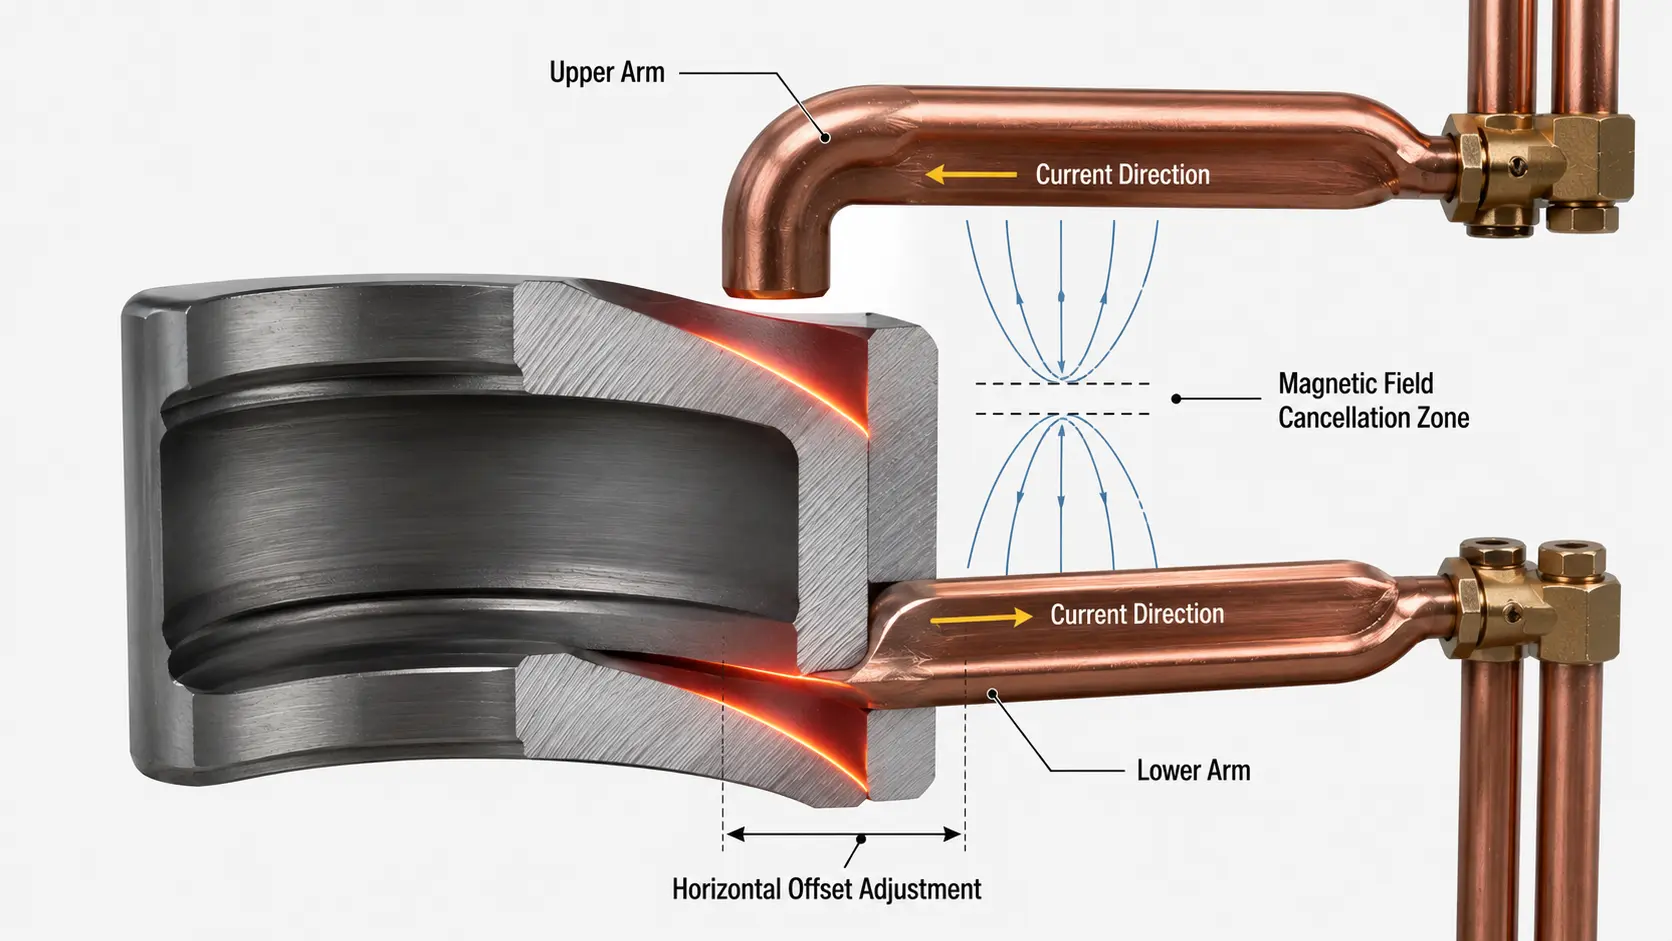
El inductor tiene forma de un semi-lazo horizontal en forma de U. En un ciclo de calentamiento, ambas ranuras angulares se endurecen simultáneamente. La máquina de endurecimiento debe tener desplazamiento horizontal (traslación) capacidad para alinear el inductor con precisión con ambas superficies de ranura.
El Compromiso de Eficiencia
El diseño en forma de U tiene una limitación física incorporada: el la corriente en los brazos superior e inferior fluye en direcciones opuestas. Esto significa que sus campos magnéticos se anulan parcialmente, reduciendo el efecto neto de calor sobre la pieza. El resultado es una menor eficiencia de calefacción en comparación con el enfoque perfilado de una sola vuelta..
En la práctica, esto significa que necesitarás un fuente de alimentación de mayor potencia para lograr la misma profundidad de caso, o acepte un ciclo de calentamiento un poco más largo. Consulte clasificaciones de frecuencia de calentamiento por inducción para garantizar su suministro de energía (generalmente frecuencia de superaudio) (10-40 kHz) para aplicaciones de rodamientos — puede proporcionar suficiente densidad de potencia para la configuración en U.
El riesgo de precisión
El desplazamiento horizontal es el parámetro crítico aquí. Si la traslación está mal ajustada, el inductor puede hacer contacto físico (colisión) con la pieza de trabajo causando daños inmediatos tanto al inductor como al cojinete. incluso sin colisión, un desplazamiento desalineado produce un calentamiento desigual entre las dos ranuras, anulando el propósito del endurecimiento de un solo disparo. Esto no es un montaje de ponerlo y olvidarlo: el desplazamiento debe ser verificado y ajustado para cada modelo de rodamiento.
4. Comparación lado a lado
| Factor | Perfilado de un solo giro (Dos pasos) | en forma de U (Disparo único) |
|---|---|---|
| Eficiencia de calentamiento | Alta — el contorno sigue de cerca la ranura | Baja — las corrientes opuestas se cancelan parcialmente |
| Tiempo de ciclo | Más largo — dos ciclos de calentamiento separados | Más corto — ambas ranuras en un solo ciclo |
| Uniformidad de profundidad de caja | Buena, pero la segunda ranura puede necesitar ajuste de perfilado | Bueno cuando el desplazamiento está configurado correctamente; desigual si está desalineado |
| Requisito de máquina | Máquina de endurecimiento estándar; solo ajuste de altura | Debe tener desplazamiento horizontal (traslación) capacidad |
| Complejidad de configuración | Más bajo — una ranura a la vez, alineación más simple | Más alto — el desplazamiento debe calibrarse con precisión según el modelo |
| Riesgo de colisión | Bajo — el inductor se coloca lejos de la ranura opuesta | Moderado — un desplazamiento desalineado puede causar contacto |
| Mejor para tamaño de lote | Volumen bajo a medio; producción de SKU mezclados | Alto volumen; producción dedicada de larga duración |
5. Cómo elegir para su línea de producción
Elija el enfoque perfilado de giro único si:
- Sus corridas de producción son volumen bajo a medio (cientos, no miles por día)
- Usted procesa múltiples SKU de rodamientos en la misma máquina y necesita cambio rápido
- Tu máquina endurecedora no tiene capacidad de desplazamiento horizontal
- tu priorizas Eficiencia de calefacción y coste energético. sobre la velocidad del ciclo bruto
- Estás dispuesto a aceptar un ajuste de perfil secundario para el segundo surco
Elija el enfoque en forma de U si:
- Tu línea corre Alto volumen con objetivos de tiempo de ciclo ajustados.
- Estás produciendo un modelo de rodamiento único en tiradas largas dedicadas
- Tu máquina endurecedora tiene funcionalidad de desplazamiento horizontal (o estás presupuestando uno)
- Tienes técnicos de instalación cualificados ¿Quién puede calibrar el offset con precisión por modelo?
- Estas dispuesto a sobredimensionar la fuente de alimentación para compensar la menor eficiencia de calefacción
Una nota sobre el tamaño de la fuente de alimentación
Independientemente del enfoque que elija, selección de potencia de calentamiento por inducción para los rodamientos de garganta angular se debe tener en cuenta la pérdida de eficiencia inherente debido a la geometría inclinada. Una buena regla general: dimensione su fuente de alimentación 15–25% más alta de lo que sugeriría un cálculo de endurecimiento de superficie plana para la misma profundidad de caso. Este margen garantiza un calentamiento constante incluso con los desafíos de perfilado y acoplamiento descritos arriba.
Para lectura adicional, el Manual ASM sobre Calentamiento por Inducción y Tratamiento Térmico Proporciona amplios datos de referencia sobre principios de diseño de inductores y predicción de la profundidad de la caja en una variedad de geometrías.. Para la selección del concentrador de flujo, particularmente relevante si agrega concentradores a un inductor en forma de U para aumentar la eficiencia, Fluxtrol ofrece recursos técnicos detallados sobre materiales concentradores de flujo magnético.
🔑 Punto clave
El inductor perfilado de una sola vuelta es el default más seguro para la mayoría de las tiendas: mayor eficiencia, requisitos de máquina más simples, y configuración más sencilla. Su coste principal es un segundo ciclo de calentamiento y un posible ajuste del perfilado de la ranura dos..
El inductor en forma de U es el juego de tiempo de ciclo: ambos surcos en una sola toma, pero lo pagarás con menor eficiencia, una máquina más capaz, y una disciplina de configuración más estricta. Gana su lugar en líneas dedicadas de alto volumen, no en un taller de producción de SKU mixtos.
¿Necesita ayuda para dimensionar un inductor para rodamientos de ranura angular??
Nuestro equipo de ingeniería puede revisar la geometría de su rodamiento, volumen de producción, y las especificaciones de la máquina para recomendar la configuración adecuada del inductor y la fuente de alimentación. Evaluación técnica rápida, sin compromiso.


