
Tôi luyện cảm ứng chốt cam: Ngăn ngừa nứt, Loại bỏ khuyết tật & Chọn cuộn cảm thích hợp
Tôi luyện cảm ứng chốt cam và càng gạt số đại diện cho một loại riêng biệt trong xử lý nhiệt cảm ứng — nơi hình dạng chi tiết, thiết kế đồ gá, và việc lựa chọn cuộn cảm giao nhau theo những cách trực tiếp quyết định sự thành công hay thất bại của quy trình. Các chỏm cam yêu cầu độ chính xác một lần với làm nguội tích hợp; Các càng chọn số buộc phải lựa chọn giữa hiệu quả gia nhiệt và kiểm soát vùng. Hướng dẫn này phân tích cả hai quy trình, chẩn đoán các khuyết tật phổ biến nhất, và so sánh hai phương pháp cuộn cảm định hình thực hành làm cứng càng chọn số.
Mục Lục
1. Tôi cảm ứng chốt cam và cần gạt số là gì?
Cánh cam và phuộc chuyển số là hai bộ phận ô tô khác nhau về chức năng, chia sẻ yêu cầu chung: làm cứng bề mặt cục bộ ở độ sâu vỏ được kiểm soát chính xác. Gia nhiệt cảm ứng là phương pháp chủ đạo cho cả hai, nhưng cách tiếp cận cho mỗi loại khác biệt cơ bản.
Cánh cam
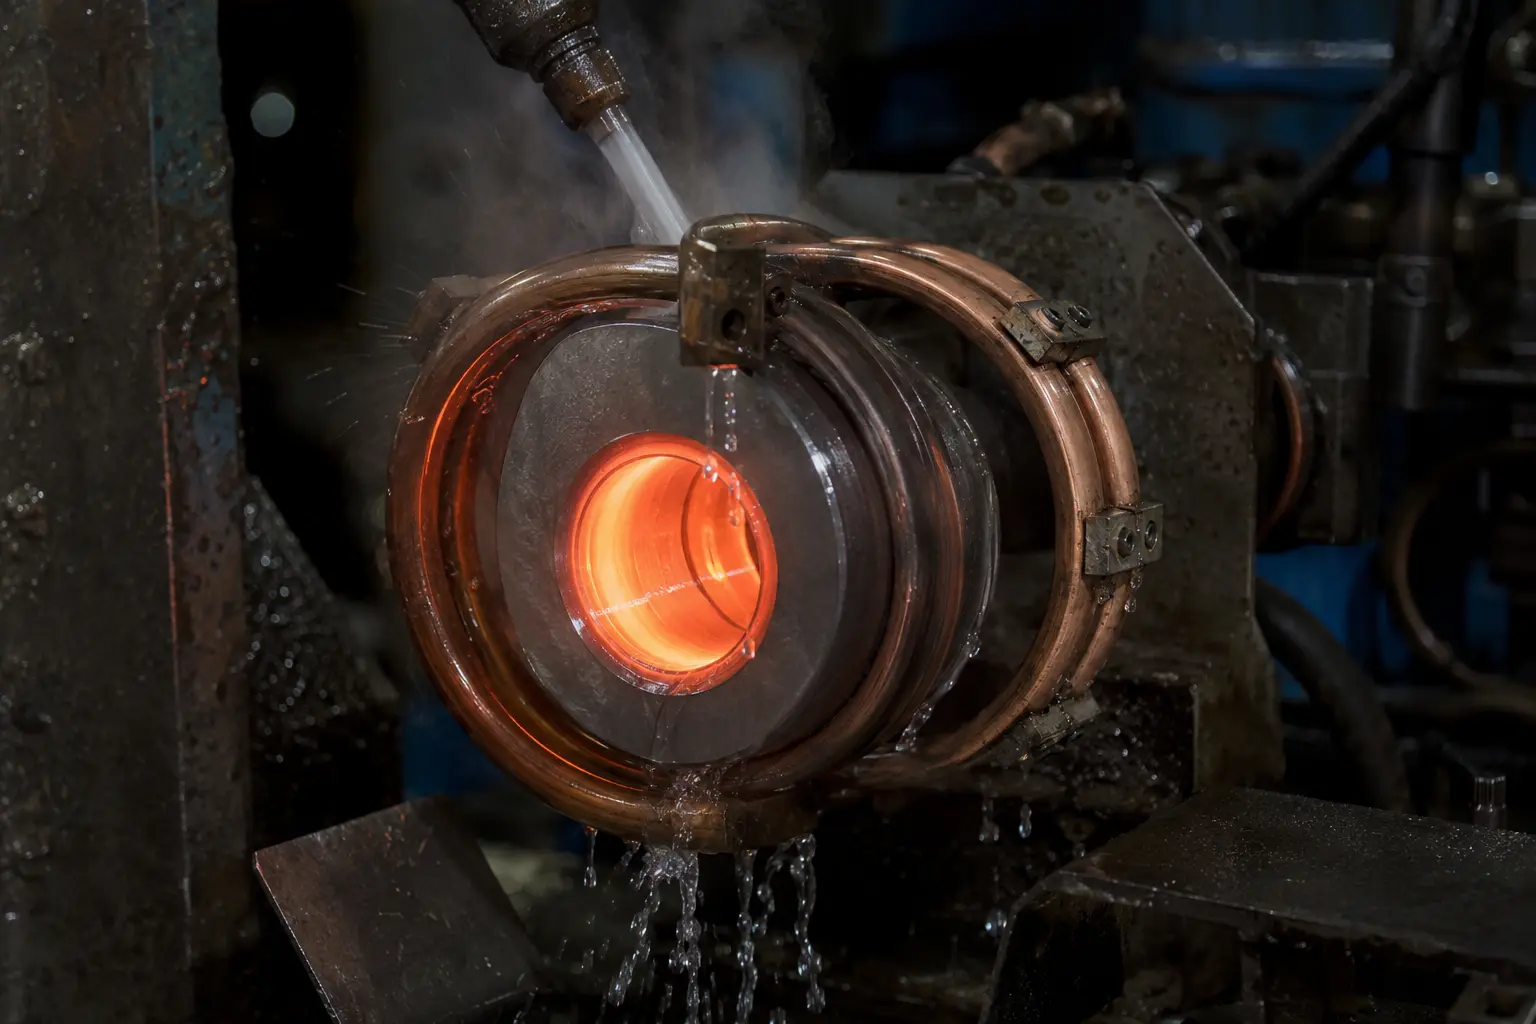
Cánh cam — còn gọi là đĩa cam — là các tấm tròn riêng biệt dùng trong cửa hút, khí thải, và các ứng dụng cam bơm dầu. Vật liệu thường là GCr15 hoặc 100Cr6 thép chịu lực. Cấu hình tôi cứng tiêu chuẩn là một cuộn cảm một lần bắn loại vòng tích hợp làm nguội: toàn bộ chu vi chỏm cam được làm nóng và làm nguội trong một chu trình. Tần số siêu âm (10–40 kHz) được sử dụng cho hầu hết các chỏm cam; tần số trung bình (1–10 kHz) được dành cho loại bền chịu tải nặng cần độ sâu lớp vỏ lớn hơn.
Thiết bị sản xuất dao động từ máy nạp thủ công hai trạm đến dây chuyền bàn xoay tự động hoàn toàn — việc lựa chọn được quyết định bởi yêu cầu về khối lượng và thời gian chu trình.
Ngàm số
Vật liệu ngàm số bao gồm 45 thép, gang dẻo, và thép hợp kim kết cấu. Yêu cầu về độ cứng nhắm vào các bề mặt mặt càng nâng - các vùng tiếp xúc gắn với ống bọc đồng bộ. Thông số kỹ thuật về độ cứng bề mặt và độ sâu vỏ khác nhau tùy theo thiết kế hộp số, thường yêu cầu thiết bị tần số cao hoặc tần số siêu âm thanh. Không giống như thùy cam, hình dạng bất thường của ngã ba khiến việc thiết kế cuộn cảm trở thành thách thức kỹ thuật trung tâm.
2. Quá trình tôi cảm ứng hoạt động như thế nào?
Quá trình thùy cam
Về nguyên tắc, chu trình làm cứng vấu cam đơn giản nhưng đòi hỏi khắt khe khi thực hiện. Bộ phận được định vị đồng tâm trong cuộn cảm đồng dạng vòng. Khi cấp nguồn, từ trường của cuộn cảm tạo ra dòng điện xoáy xung quanh toàn bộ chu vi bên ngoài của vấu cam, làm nóng bề mặt đến nhiệt độ austenitizing. Bình xịt làm nguội tích hợp cung cấp chất làm mát ngay sau khi làm nóng - tất cả chỉ trong một chu kỳ phun một lần kéo dài vài giây.
Cấu hình này tạo ra độ sâu trường hợp đồng nhất xung quanh chu vi cam, với điều kiện cuộn cảm được gia công đến độ đồng tâm chặt chẽ và chi tiết được cố định đúng cách. Phương pháp bắn một lần vốn dĩ có thể lặp lại, đó là lý do nó chiếm ưu thế trong sản xuất các cánh cam. Hiểu biết Phân loại tần số gia nhiệt cảm ứng là điều thiết yếu để điều chỉnh nguồn điện với độ sâu vỏ cần thiết — siêu âm thanh cho các thùy tiêu chuẩn, tần số trung bình khi yêu cầu làm cứng sâu hơn.
Quy trình chuyển đổi ngã ba
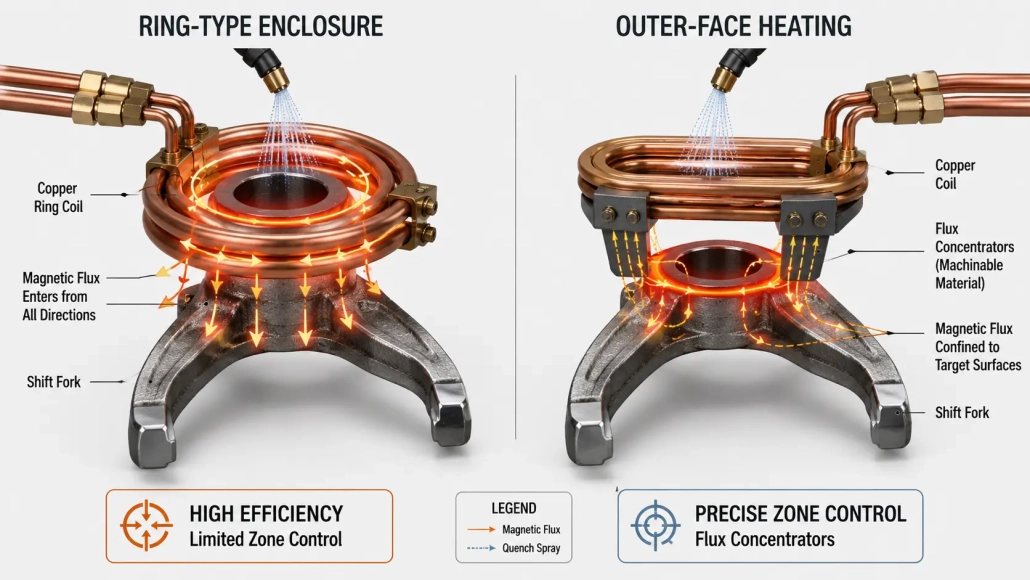
Việc làm cứng phuộc chuyển số kém chuẩn hóa hơn so với công việc vấu cam. Hình dạng không đối xứng của nĩa có nghĩa là cuộn cảm phải được thiết kế riêng cho từng số bộ phận. Tồn tại hai cách tiếp cận riêng biệt - vỏ bọc kiểu vòng và gia nhiệt mặt ngoài - và sự lựa chọn giữa chúng là quyết định mang tính hệ quả nhất trong quá trình phát triển quy trình. Chúng tôi xem xét cả hai chi tiết trong Mục 4.
Các nguyên tắc cơ bản của quá trình có nhiều điểm chung với các ứng dụng cảm ứng chính xác khác. Các nguyên tắc về lựa chọn công suất gia nhiệt cảm ứng và hiệu suất cuộn dây áp dụng trực tiếp — đặc biệt là sự đánh đổi giữa tốc độ gia nhiệt và độ sâu dẫn nhiệt, quyết định độ đồng đều của độ sâu lớp cứng cuối cùng.
3. Những lỗi phổ biến và cách phòng tránh
Những vấn đề thường gặp nhất trong quá trình tôi cứng cam lobe là nứt và mẻ cạnh. Những khuyết tật này có nguyên nhân gốc rễ chung mà thường bị bỏ qua trong quá trình khắc phục sự cố.
Vấn đề bavia
Nứt và mẻ cạnh chủ yếu do gờ trên phôi từ các hoạt động gia công trước đó. Trong quá trình gia nhiệt cảm ứng, gờ hoạt động như bộ tập trung ứng suất - chúng nóng lên nhanh hơn vật liệu xung quanh do tỷ lệ diện tích bề mặt trên thể tích cao hơn, tạo ra các gradient ứng suất nhiệt cục bộ gây ra các vết nứt ở cạnh bộ phận.
Giải pháp: Thêm một nhào lộn hoặc hoàn thiện rung (rung rung) bước chân trước khi làm cứng cảm ứng giải quyết vấn đề này trong phần lớn các trường hợp. Bước này không tốn kém, dễ dàng tích hợp vào dây chuyền sản xuất, và loại bỏ nguyên nhân gốc rễ thay vì bù đắp thông qua các điều chỉnh thông số quy trình.
Điều gì không phải là vấn đề xử lý nhiệt
Hai chế độ hỏng hóc thường bị nhầm là do tôi cảm ứng:
Nứt do mài hoặc ép vừa khít: mài sau khi tôi với thông số không đúng (tốc độ cấp liệu quá mức, bánh xe mòn, chất làm mát không đủ) có thể gây cháy và nứt khi mài. Tương tự, lắp ráp giao thoa với lực ép quá mức có thể gây nứt tại các bộ tăng ứng suất. Không nên quy cho quá trình làm cứng nếu không có bằng chứng. Nguyên tắc này cũng mở rộng đến khuyết điểm tôi cứng cảm ứng bánh răng — việc quy sai hư hỏng mài do quá trình nhiệt luyện là một vấn đề lặp lại trên nhiều loại chi tiết.
Các dấu hiệu kiểm tra bằng từ tính bên trong 0.3 mm: Các dấu hiệu tuyến tính dài 0.3 mm hoặc ít hơn được tìm thấy trong quá trình kiểm tra MT thường là nếp gấp rèn — những gián đoạn vật liệu tồn tại từ quá trình rèn — và không liên quan đến tôi từ trường. Phân biệt lap rèn với vết nứt khi tôi đòi hỏi kim loại học tiết diện ngang.
4. Cuộn cảm kiểu vòng so với một mặt ngoài: So sánh hai phương pháp cho cần gạt số
Thiết kế cuộn cảm phuộc chuyển số là sự đánh đổi kỹ thuật thực sự mà không có câu trả lời chung chung. Hai cấu hình chiếm ưu thế trong thực tiễn, mỗi cấu hình có ưu điểm và chế độ hỏng hóc riêng biệt.
Phương pháp A: Vỏ kiểu vòng
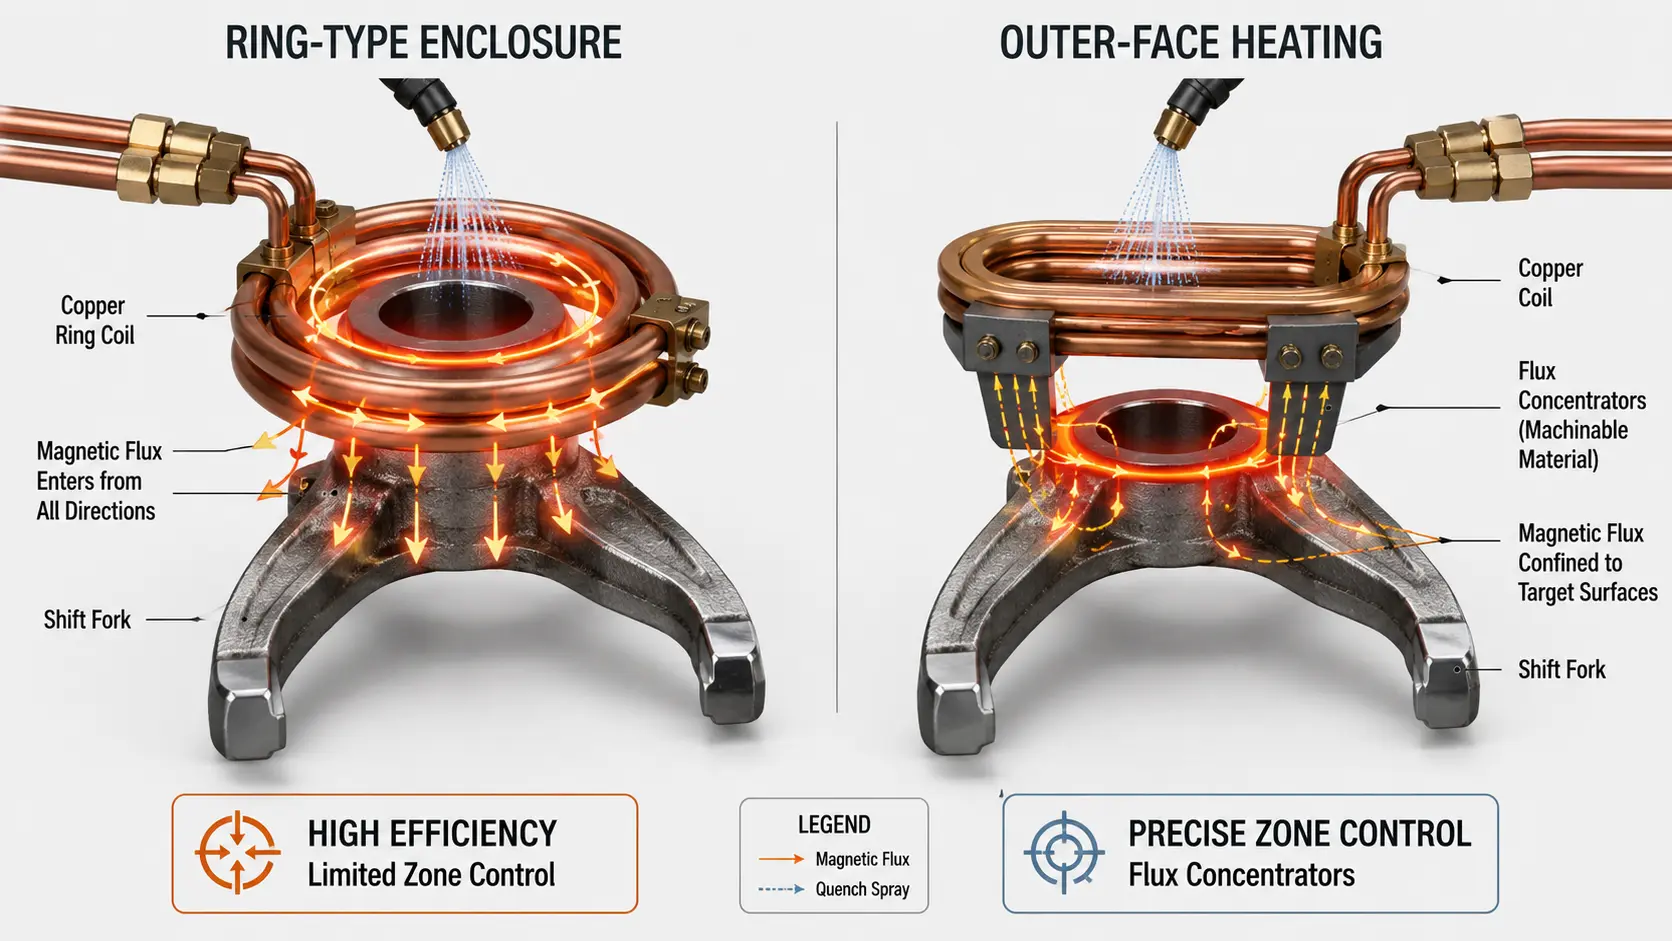
Cuộn hình vòng bao quanh đầu phuộc, làm nóng từ mọi phía theo cấu hình tương tự như cách tiếp cận cánh cam.
Ưu điểm: Hiệu quả gia nhiệt cao — hình học được bao bọc dẫn từ thông vào chi tiết từ từ nhiều hướng, giảm thiểu tổn thất năng lượng. Thời gian chu kỳ ngắn, và thiết kế cuộn cảm tương đối đơn giản để sản xuất.
Nhược điểm: Kiểm soát vùng giới hạn. Cuộn dây kín làm nóng toàn bộ đầu phuộc, khiến việc giới hạn vùng cứng chỉ ở các bề mặt cụ thể trở nên khó khăn. Nguy cơ Tôi cứng toàn bộ (của việc làm cứng toàn bộ mặt cắt thay vì chỉ bề mặt) hay nứt nẻ cao hơn, đặc biệt trên các càng mỏng.
Cách tiếp cận B: Gia nhiệt mặt ngoài với bộ tập trung từ thông
Thay vì bao quanh chi tiết, cuộn dây sử dụng mặt ngoài của nó để làm nóng bề mặt các càng. Các bộ tập trung từ trường được thêm vào thân cuộn cảm để hướng và giới hạn một cách chặt chẽ trường từ tới các vùng mục tiêu.
Ưu điểm: Kiểm soát vùng chính xác — khu vực được tôi cứng có thể được giới hạn chính xác chỉ ở các bề mặt mặt càng cần thiết, khiến các phần lân cận không bị ảnh hưởng. Cách tiếp cận này cũng cho phép nhiều cuộn dây kết nối nối tiếp để tôi cứng nhiều điểm cùng lúc, một lợi thế năng suất đáng kể trong các dây chuyền sản xuất khối lượng cao. Nguy cơ tôi cứng toàn bộ gần như được loại bỏ.
Nhược điểm: Hiệu suất làm nóng thấp hơn so với phương pháp kiểu vòng, cần tần số cao hơn để bù đắp. Thiết kế cuộn cảm phức tạp hơn, và việc lựa chọn vật liệu tập trung từ thông và gia công làm tăng chi phí một bộ đồ công cụ.
Nên chọn phương pháp nào?
Phương pháp mặt ngoài với bộ tập trung từ thông là phương pháp được sử dụng phổ biến hơn trong sản xuất, đặc biệt cho các càng truyền động nơi độ chính xác vùng là không thể thương lượng. Phương pháp kiểu vòng được ưa chuộng khi hình học của càng đủ đơn giản để làm nóng toàn bộ không tạo ra nguy cơ quá cứng, và khi mục tiêu chính là giảm thời gian chu trình.
Quyết định nên được đưa ra trong quá trình phát triển quy trình, không phải trên sàn sản xuất. Chi phí khi thiết kế cảm ứng sai — các bộ phận bị loại bỏ, hỏng hóc ngoài thực tế, hoặc sự không ổn định của quá trình mãn tính — vượt xa chi phí của việc thiết kế kỹ thuật ban đầu đúng cách. Đối với các ứng dụng yêu cầu kiểm soát chính xác chiều sâu ổ, các nguyên tắc được thảo luận trong hướng dẫn của chúng tôi về những thách thức trong tôi cứng trục bằng cảm ứng xung quanh việc lập bản đồ tần số-độ sâu là hoàn toàn áp dụng cho quy trình xử lý cần số.
🔑 Điểm mấu chốt
Tôi luyện cứng chồi cam bằng cảm ứng là một quy trình chuẩn hóa, đã trưởng thành: cuộn cảm một lần bắn loại vòng tích hợp làm nguội, tần số siêu âm, và một bước một trước khi tôi luyện bằng rung để loại bỏ nguyên nhân gốc rễ phổ biến nhất gây nứt.
Tôi luyện cứng cần số về cơ bản là một vấn đề thiết kế cuộn cảm: lựa chọn giữa vỏ kiểu vòng (hiệu quả nhưng phải đánh đổi kiểm soát vùng) và gia nhiệt mặt ngoài bằng bộ tập trung từ thông (độ chính xác nhưng phải đánh đổi độ phức tạp) phải được thực hiện từng phần một, với độ chính xác vùng thường được ưu tiên trong thực tiễn sản xuất.
Cần hỗ trợ phát triển quy trình phuộc cam hoặc phuộc chuyển số?
Liên hệ đội ngũ kỹ sư của chúng tôi để được hỗ trợ thiết kế cuộn cảm theo ứng dụng, khắc phục lỗi, và kiểm định quy trình cho chùm cam, phuộc chuyển số, và các bộ phận ô tô liên quan.


