
Tôi cứng vòng bi trục chính rãnh nghiêng bằng cảm ứng: Lựa chọn cuộn cảm & Hướng dẫn nguồn điện
Làm cứng cảm ứng ổ trục rãnh góc đưa ra một thử thách độc đáo: ổ trục bị nghiêng (góc cạnh) bề mặt rãnh không đối xứng, làm cho việc gia nhiệt đồng đều trở nên khó khăn hơn nhiều so với trên bề mặt phẳng hoặc hình trụ. Nhận sai thiết kế cuộn cảm, và bạn sẽ thấy độ sâu vỏ không đồng đều - quá nông ở tâm rãnh, quá sâu ở một bên. Làm đúng thì, và bạn sẽ giữ một cửa sổ có độ cứng chặt trên cả hai rãnh với việc điều chỉnh thông số tối thiểu. Hướng dẫn này so sánh hai cấu hình cuộn cảm chiếm ưu thế trong sản xuất và giúp bạn chọn một cái phù hợp cho dây chuyền của mình.
Mục Lục
1. Tại sao các rãnh góc khó tôi luyện hơn
Các vòng bi thông thường có các đường lăn phẳng hoặc hình trụ đơn giản. Gia nhiệt cảm ứng là đơn giản: một cuộn dây quấn quanh hoặc đặt bên trong chi tiết, và từ trường phân bố đều trên bề mặt mục tiêu.
Vòng bi tâm rãnh góc thì khác. Bề mặt rãnh nghiêng một góc so với trục của vòng bi, và rãnh trên và dưới không đối xứng — chúng nằm ở các vị trí trục khác nhau và hướng về các hướng khác nhau. Điều này có nghĩa là:
- Một cuộn cảm hình trụ tiêu chuẩn không thể làm nóng đều cả hai rãnh
- Khoảng cách ghép từ trường thay đổi trên bề mặt dốc, gây ra phân bố nhiệt không đều
- Rãnh thứ hai luôn khó tỏa nhiệt nhất quán vì vị trí của cuộn cảm phải được điều chỉnh lại
Những thách thức này tồn tại bất kể kích thước vòng bi — nhưng chúng trở nên rõ ràng hơn khi bề mặt góc cạnh ngày càng lớn hơn. Các nhà sản xuất vòng bi sử dụng các vật liệu như GCr15 (100Cr6) thép chịu lực, với độ sâu trường hợp thường được chỉ định tại 1.5–3,5mm và độ cứng ở 58–62 HRC. The cấp thép chịu lực và yêu cầu về độ cứng được tiêu chuẩn hóa tốt; thách thức hoàn toàn nằm ở việc cung cấp nhiệt ở nơi cần thiết.
2. Cách tiếp cận 1: Cuộn cảm định hình một vòng - Hai bước, Hiệu suất cao
Cách Thức Hoạt Động
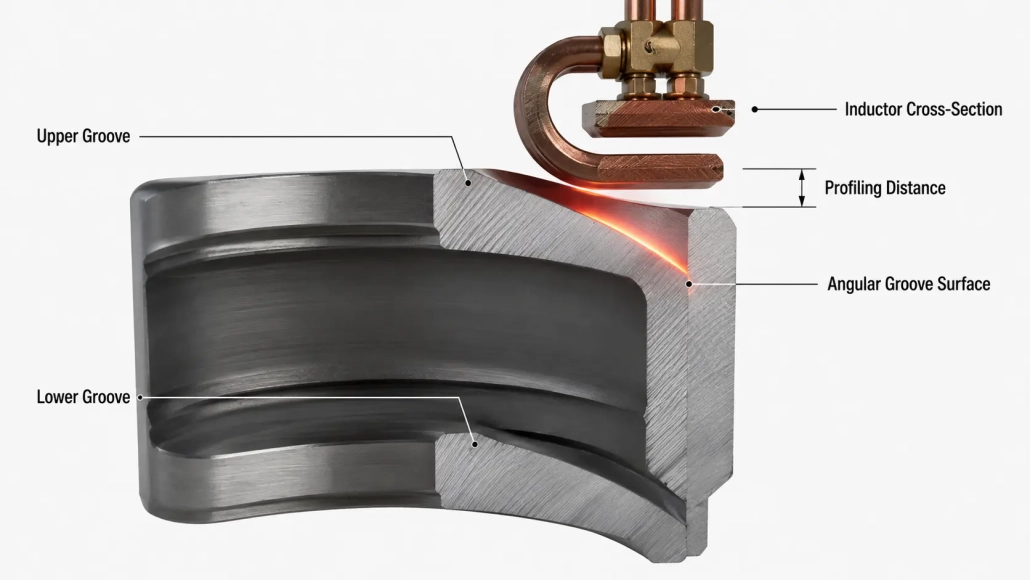
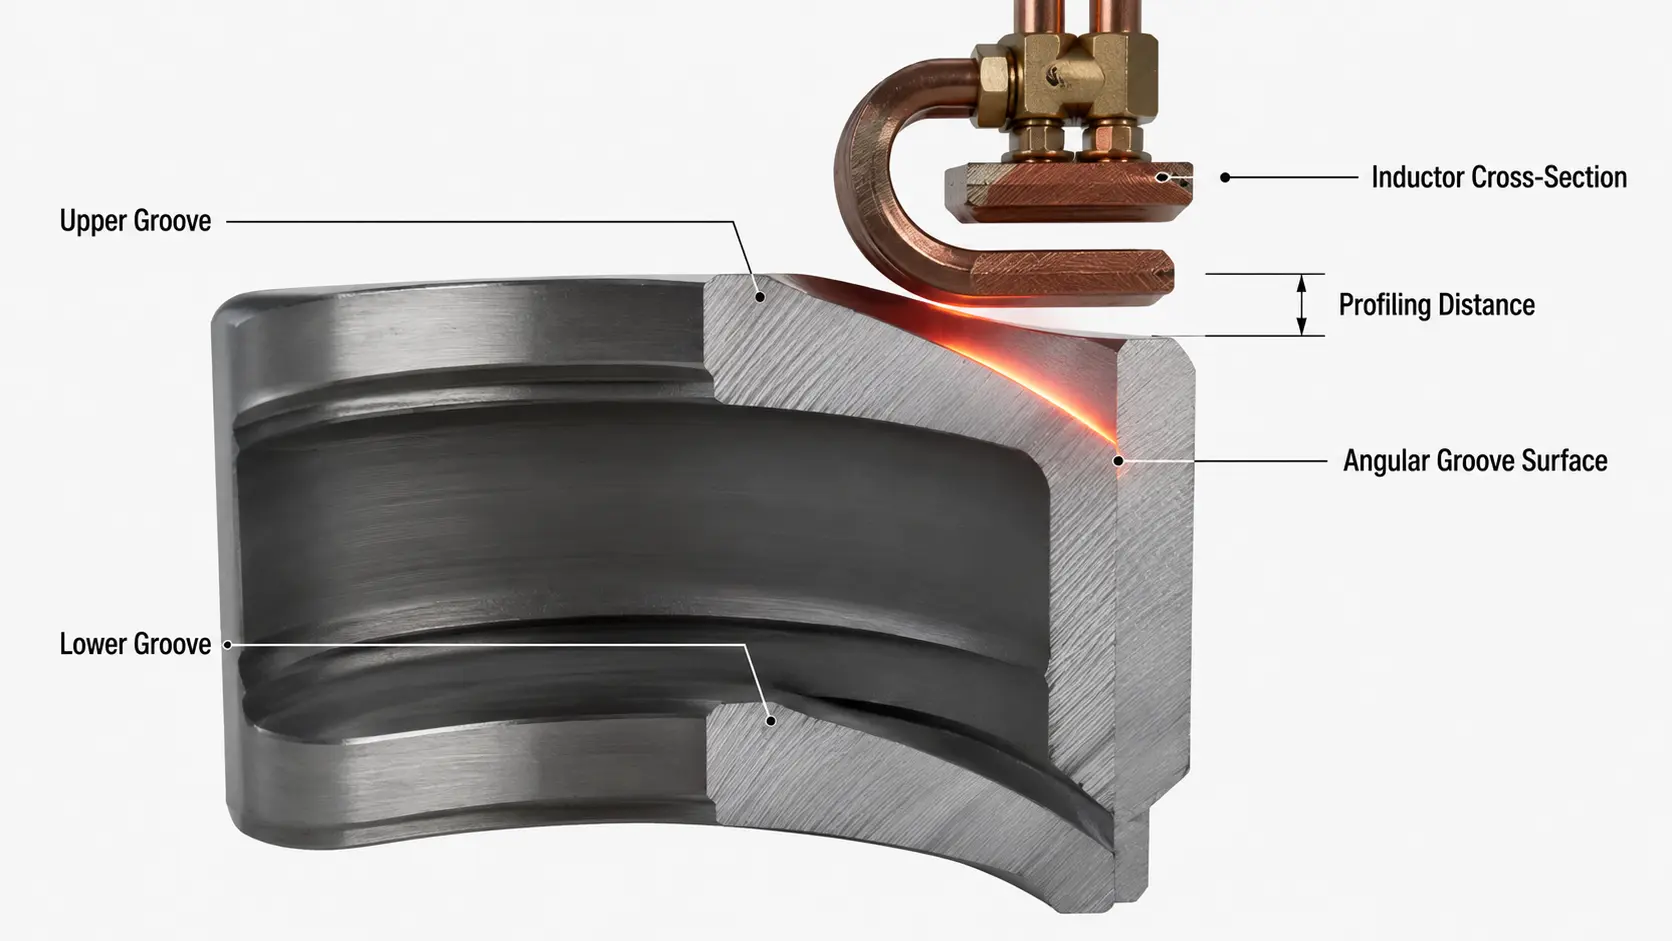
Một cuộn cảm bằng đồng một vòng được gia công bằng đường viền phù hợp chặt chẽ (hình dạng) bề mặt góc cạnh của một rãnh. Rãnh đầu tiên được làm cứng, sau đó cuộn cảm được định vị lại - điều chỉnh các thông số chiều cao và nhiệt độ - và rãnh thứ hai được xử lý. Hãy nghĩ về nó như một công cụ chính xác ôm sát phôi làm việc: vừa khít, truyền năng lượng cao.
Điều gì khiến nó hoạt động tốt
Hiệu quả gia nhiệt là lợi thế nổi bật. Bởi vì cấu hình cuộn cảm bám sát hình học rãnh, khoảng cách ghép từ trường được giảm thiểu — đồng nghĩa với việc nhiều năng lượng đi vào phôi hơn và ít bị lãng phí hơn. Đối với lựa chọn nguồn cung cấp năng lượng gia nhiệt cảm ứng, điều này chuyển thành yêu cầu công suất thấp hơn cho cùng độ sâu bề mặt, hoặc tôi luyện sâu hơn ở cùng mức công suất.
Những nơi có thể gặp sai sót
Điểm đau chính là rãnh thứ hai. Vì các rãnh trên và dưới được đặt không đối xứng, chiều cao cuộn cảm và các tham số gia nhiệt phải được điều chỉnh lại mỗi lần. Đối với các ổ bi có bề mặt góc lớn, hai khuyết tật cụ thể có thể xuất hiện:
- Trung tâm nông: chiều sâu vỏ không đủ tại điểm giữa của rãnh, nơi trường từ tương tác yếu nhất
- Độ sâu một bên: chiều sâu vỏ quá mức ở một bên của rãnh, do khoảng cách tạo hồ sơ không đều
Các cách sửa chữa: điều chỉnh khoảng cách định hình giữa cuộn cảm và phôi theo hướng ngược lại (hồ sơ ngược) để bù đắp sự bất đối xứng nhiệt. Nếu điều đó không giải quyết được, chuyển từ một lượt sang hai lượt (vòng lặp đôi) cuộn cảm - vòng thứ hai phân phối lại dòng điện, buổi tối ra ngoài kiểu sưởi ấm. Về nguyên tắc, điều này tương tự với các kỹ thuật được thảo luận trong hướng dẫn của chúng tôi về những thách thức trong tôi cứng trục bằng cảm ứng, trong đó khoảng cách định hình cuộn cảm cũng là đòn bẩy chính để kiểm soát độ sâu trường hợp.
3. Cách tiếp cận 2: Cuộn cảm hình chữ U - Bắn một lần, Cả hai rãnh cùng một lúc
Cách Thức Hoạt Động
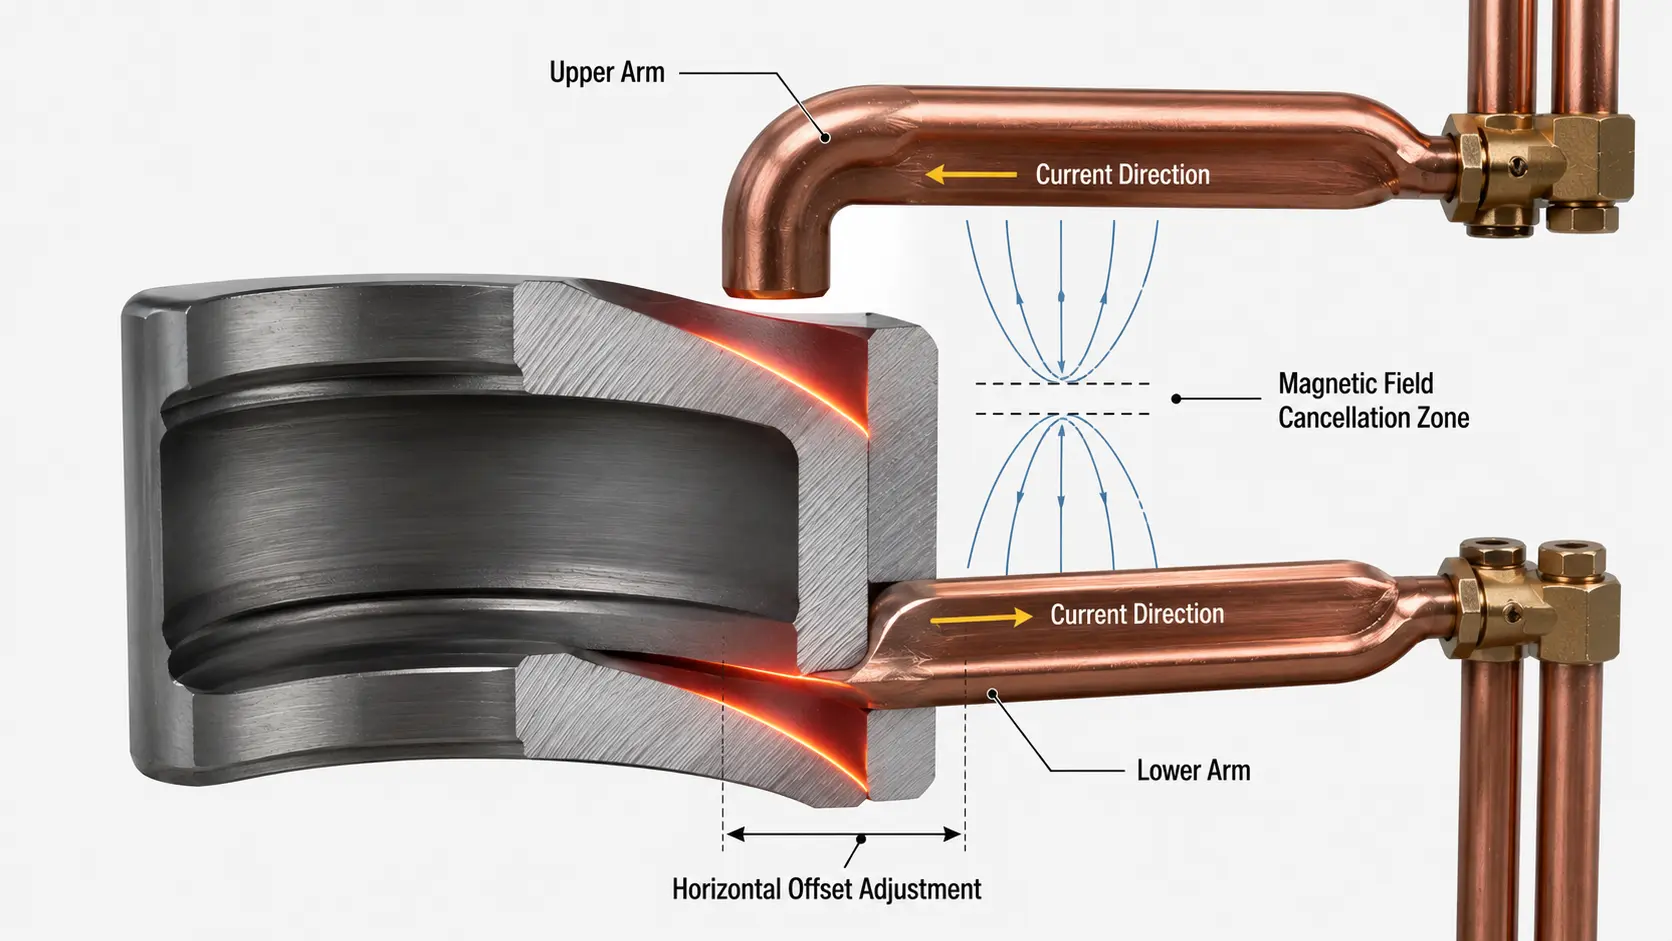
Cuộn cảm có hình dạng là bán vòng chữ U ngang. Trong một chu trình gia nhiệt, cả hai rãnh góc đều được làm cứng đồng thời. Máy làm cứng phải có độ lệch ngang (dịch chuyển) khả năng căn chỉnh cuộn cảm chính xác với cả hai bề mặt rãnh.
Sự đánh đổi hiệu quả
Thiết kế hình chữ U tích hợp giới hạn vật lý: chính dòng điện ở cánh tay trên và cánh tay dưới chảy ngược chiều nhau. Điều này có nghĩa là từ trường của chúng triệt tiêu lẫn nhau một phần, giảm hiệu ứng làm nóng thực trên phôi. Kết quả là hiệu quả gia nhiệt thấp hơn so với phương pháp định hình một lượt.
Trong thực tế, điều này có nghĩa là bạn sẽ cần một cung cấp năng lượng cao hơn để đạt được độ sâu trường hợp tương tự, hoặc chấp nhận chu kỳ gia nhiệt dài hơn một chút. Tham khảo phân loại tần số sưởi ấm cảm ứng để đảm bảo nguồn điện của bạn — thường là tần số siêu âm cao (10–40 kHz) cho các ứng dụng ổ bi — có thể cung cấp mật độ công suất đủ cho cấu hình hình chữ U.
Rủi ro về độ chính xác
Độ dịch ngang là tham số quan trọng ở đây. Nếu dịch sai khi dịch chuyển, cuộn cảm có thể tạo ra tiếp xúc vật lý (va chạm) với chi tiết gia công — gây hư hại ngay lập tức cho cả cuộn cảm và ổ bi. Ngay cả khi không va chạm, một độ dịch lệch sẽ tạo ra nhiệt không đều giữa hai rãnh, làm phá mục đích của việc làm cứng một lần. Đây không phải là một thiết lập xong rồi quên: cần kiểm tra và điều chỉnh độ lệch cho từng kiểu ổ bi.
4. So sánh bên cạnh nhau
| Yếu tố | Hồ sơ một vòng (Hai bước) | Hình chữ U (Một lần bắn) |
|---|---|---|
| Hiệu quả làm nóng | Cao — đường viền theo rãnh sát | Thấp — các dòng điện ngược nhau triệt tiêu một phần |
| Thời gian chu kỳ | Dài hơn — hai chu kỳ làm nóng riêng biệt | Ngắn hơn — cả hai rãnh trong một chu kỳ |
| Độ đồng đều độ sâu vỏ | Tốt, nhưng rãnh thứ hai có thể cần điều chỉnh hồ sơ | Tốt khi độ lệch được đặt đúng; không đều nếu lệch trục |
| Yêu cầu máy móc | Máy tôi cứng tiêu chuẩn; chỉ điều chỉnh chiều cao | Phải có độ lệch ngang (dịch chuyển) khả năng |
| Độ phức tạp khi thiết lập | Thấp — một rãnh mỗi lần, căn chỉnh đơn giản | Cao — độ lệch phải được hiệu chỉnh chính xác theo từng mẫu |
| Rủi ro va chạm | Thấp — cuộn cảm đặt cách rãnh đối diện | Trung bình — độ lệch sai có thể gây va chạm |
| Phù hợp với quy mô lô sản xuất | Sản lượng thấp đến trung bình; sản xuất nhiều loại SKU | Sản lượng cao; sản xuất dài hạn chuyên dụng |
5. Cách Chọn Cho Dây Chuyền Sản Xuất Của Bạn
Chọn phương pháp theo dõi một vòng nếu:
- Chạy sản xuất của bạn là sản lượng thấp đến trung bình (hàng trăm, không phải hàng ngàn mỗi ngày)
- Bạn xử lý nhiều SKU vòng bi trên cùng một máy và cần chuyển đổi nhanh chóng
- Máy làm cứng của bạn không có khả năng bù ngang
- Bạn ưu tiên hiệu quả sưởi ấm và chi phí năng lượng vượt quá tốc độ chu kỳ thô
- Bạn sẵn sàng chấp nhận một điều chỉnh hồ sơ thứ cấp cho rãnh thứ hai
Chọn cách tiếp cận hình chữ U nếu:
- Dòng của bạn chạy khối lượng lớn với các mục tiêu thời gian chu kỳ chặt chẽ
- Bạn đang sản xuất một mô hình ổ trục đơn trong thời gian dài chuyên dụng
- Máy làm cứng của bạn có chức năng bù ngang (hoặc bạn đang lập ngân sách cho một)
- bạn có kỹ thuật viên thiết lập có tay nghề cao ai có thể hiệu chỉnh offset chính xác cho mỗi mô hình
- Bạn sẵn sàng quá khổ cung cấp điện để bù đắp cho hiệu suất sưởi ấm thấp hơn
Lưu ý về kích thước nguồn điện
Bất kể bạn chọn cách tiếp cận nào, lựa chọn công suất gia nhiệt cảm ứng đối với vòng bi có rãnh góc phải tính đến sự mất hiệu suất vốn có do hình dạng nghiêng. Một nguyên tắc chung tốt: kích thước nguồn điện của bạn 15–25% cao hơn hơn những gì mà phép tính độ cứng bề mặt phẳng sẽ gợi ý cho cùng một độ sâu vỏ. Khoảng không gian này đảm bảo sưởi ấm ổn định ngay cả với những thách thức về định hình và khớp nối được mô tả ở trên.
Để đọc thêm, chính Cẩm nang ASM về gia nhiệt cảm ứng và xử lý nhiệt cung cấp dữ liệu tham khảo rộng rãi về nguyên tắc thiết kế cuộn cảm và dự đoán độ sâu trường hợp trên nhiều dạng hình học. Để lựa chọn bộ tập trung thông lượng — đặc biệt phù hợp nếu bạn đang thêm bộ tập trung vào cuộn cảm hình chữ U để tăng hiệu suất — Fluxtrol cung cấp tài nguyên kỹ thuật chi tiết về vật liệu tập trung từ thông.
🔑 Điểm mấu chốt
Cuộn cảm định hình một vòng là mặc định an toàn hơn cho hầu hết các cửa hàng: hiệu quả cao hơn, yêu cầu máy đơn giản hơn, và thiết lập dễ dàng hơn. Chi phí chính của nó là chu kỳ gia nhiệt thứ hai và khả năng điều chỉnh cấu hình cho rãnh hai.
Cuộn cảm hình chữ U là chơi theo chu kỳ: cả hai rãnh trong một lần bắn, nhưng bạn sẽ phải trả giá cho nó với hiệu quả thấp hơn, một cỗ máy có khả năng hơn, và kỷ luật thiết lập chặt chẽ hơn. Nó xứng đáng có vị trí của mình trong các dây chuyền chuyên dụng sản lượng cao — không phải trong cửa hàng chế tạo nhiều loại sản phẩm khác nhau.
Cần giúp đỡ để xác định kích thước cuộn cảm cho vòng bi rãnh nghiêng?
Nhóm kỹ sư của chúng tôi có thể xem xét hình học vòng bi của bạn, khối lượng sản xuất, và thông số kỹ thuật máy để đề xuất cấu hình cuộn cảm và nguồn điện phù hợp. Đánh giá kỹ thuật nhanh, không ràng buộc.


